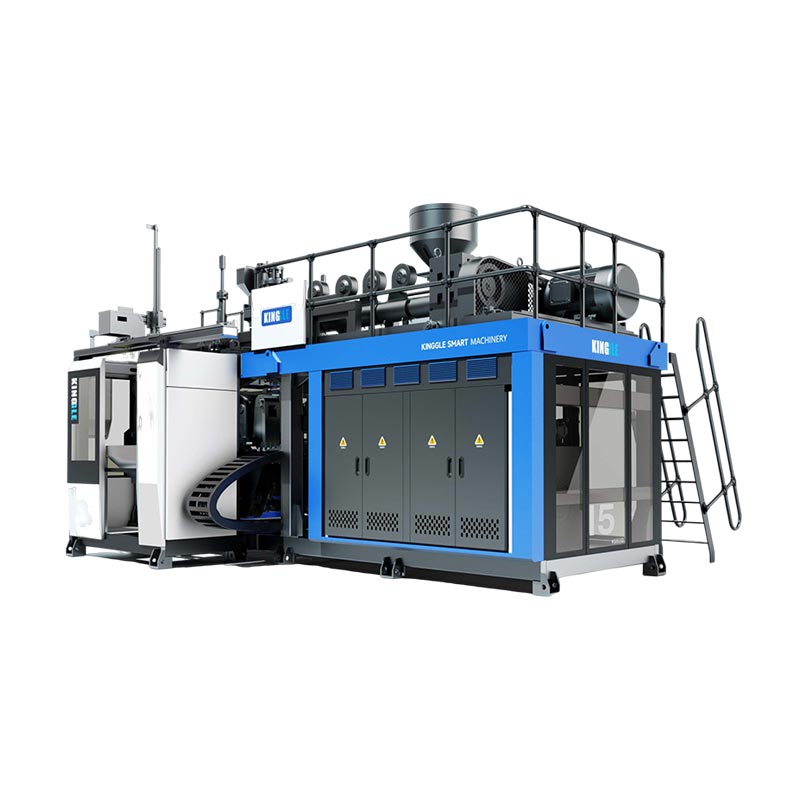
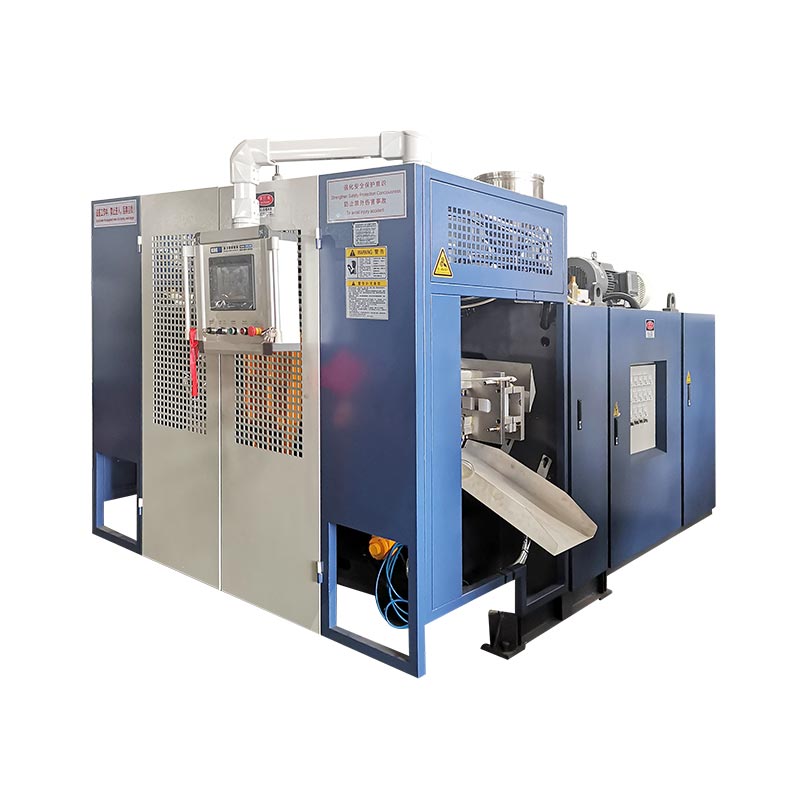
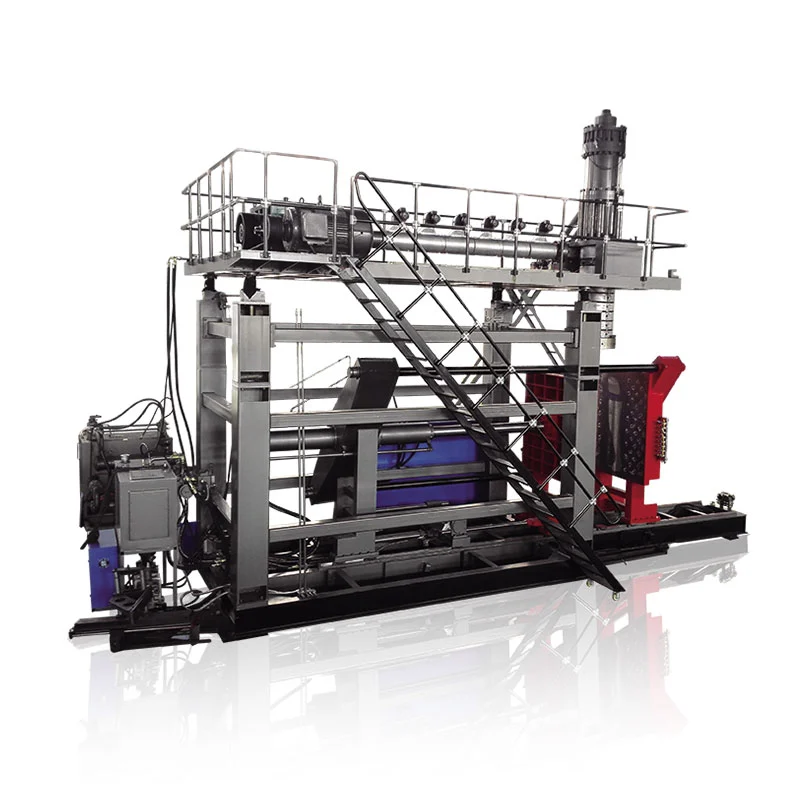
Onaylanan ürün yayınlanmış tek ekstruder düzenini kullanabildiğinde ve malzeme, çıktı ve ürün testleri tanımlandıktan sonra KGB90AP'nin iki eriyik akışını gerektirmediğinde Kinggle KGB90A'yı seçin.Ürün spesifikasyonu gerçekten çift katmanlı veya çift renkli ekstrüzyona ihtiyaç duyduğunda KGB90AP'yi seçin çünkü mevcut ürün sayfasında iki adet 70 mm vida listeleniyor ve iki malzeme akışının ayrı ayrı incelenmesi gerekiyor. Her iki seçimden önce, yalnızca 60L kapasite etiketine güvenmek yerine kalıp zarfını, brüt parison kütlesini, reçineyi, duvar yapısını, kabul edilen çıktıyı ve fabrika olanaklarını bitmiş parçaya göre doğrulayın.

Fiyat teklifi istemeden önce verilmesi gereken beş karar
- Bir veya iki eriyik akışı
- Maksimum brüt parison kütlesi
- Bitmiş kalıp boyutu ve arayüzler
- Gerçek ürünle kabul edilen çıktı
- Makine ve tam kapsamlı hizmet kapsamı
KGB90A
Bir adet 90 mm'lik vida ve 45 kW'lık bir ekstruder motorla birlikte yayınlanmıştır. Proje onayına bağlı olarak tek yönlü ürün konsepti için buradan başlayın.
KGB90AP
İki adet 70 mm vida ve iki adet 22 kW ekstruder motorla birlikte yayınlanmıştır. Belirtilen amacı çift katlı veya çift renkli üretimdir.
| Yayınlanan öğe | KGB90A | KGB90AP | Seçim anlamı |
|---|---|---|---|
| Maksimum konteyner kapasitesi | 60 litre | 60 litre | Nominal kapasite belirli bir parçanın uyduğunu kanıtlamaz. |
| Ekstruder düzenlemesi | Bir adet 90 mm vida | İki adet 70 mm vida | Duvar ve renk yapısı açısından temel model farkı budur. |
| Ekstruder motor gücü | 45 kW | 2x22 kW | Kurulu motor değerleri ürün enerji sonuçları değildir. |
| Yayınlanan HDPE eritme kapasitesi | 130 ila 160 kg/saat | 130 ila 160 kg/saat | Kapasiteyi gerçek reçine ve brüt parison talebiyle doğrulayın. |
| Akümülatör kapasitesi | 6,6L | 6,6L | Atış hacmini ve kütlesini tüm parisonla karşılaştırarak kontrol edin. |
| Yayınlanmış PE akümülatör ağırlığı | 4,95 kilo | 4,95 kilo | Tek başına parça ağırlığına flaş, kuyruklar ve proses payı dahil değildir. |
| Sıkıştırma kuvveti | 280kN | 280kN | Öngörülen alan ve süreç talebinin hâlâ incelenmesi gerekiyor. |
| Maksimum kalıp boyutu, G x Y | 700x980mm | 700x980mm | Bitmiş kalıp düzeneği her iki boyuta da uymalıdır. |
| Kalıp kalınlığı aralığı | 460 ila 550 mm | 460 ila 550 mm | Ek parçaları, arka plakaları ve montaj ayrıntılarını ekleyin. |
| Makine boyutu, U x G x Y | 5,45x3,5x4,2 m | 5,45x3,5x4,2 m | Bu, tam üretim hücresi değil, makine zarfıdır. |
| Makine ağırlığı | 14 ton | 15 ton | Temel ve taşıma için son genel düzenlemeyi kullanın. |
Kaynak: mevcut KingleKGB90A ürün sayfasıVeKGB90AP ürün sayfası, 9 Eylül 2026'da kontrol edildi. Rakamlar yayınlanmış referanslardır, her konfigürasyon için garanti vermez.
İlk karar 60L etiketi değil duvar yapısıdır
Her iki model de aynı nominal 60L kapasiteye sahiptir. Bu paylaşılan etiket onları birbirinin yerine kullanılabilir kılmaz. KGB90A ürün tablosunda bir adet 90 mm vida listelenmektedir. KGB90AP tablosu iki adet 70 mm vidayı listeler. Kinggle, çift ekstrüzyon sisteminin çift katmanlı veya çift renkli üretime yönelik olduğunu belirtiyor.
Ürün çizimiyle başlayın. Gerekli her duvar katmanını, renk bölgesini ve malzeme akışını işaretleyin. Her birinin neden var olduğunu belirtin. İkinci bir ekstruder, ürün gereksinimi nedeniyle haklı çıkar. Yalnızca daha karmaşık bir makine daha yetenekli göründüğü için eklenmemelidir.
Tek akışlı bir ürün için KGB90A daha basit yayınlanmış mimaridir. Nihai teklifin hâlâ malzeme ve araç incelemesine ihtiyacı var. Sayfada malzeme aileleri olarak PE, PP ve ABS listeleniyor ancak bu liste her kalitenin aynı çıktıda işleneceği anlamına gelmiyor. Erime davranışı, ürün geometrisi ve kabul testleri proje girdileri olmaya devam ediyor.
Belirli bir çift katmanlı veya çift renkli ürün için KGB90AP, yayınlanmış iki ekstrüzyon akışını sağlar. Teklifin daha da ileri gitmesi gerekiyor. Her akışı hangi reçinenin veya rengin beslediğini tanımlamalıdır. Ayrıca hedef katman ilişkisini, başlatma yöntemini ve denetim planını da belirtmelidir. İki ekstruder yetenek yaratır. Kendi başlarına bitmiş bir duvar spesifikasyonunu tanımlamazlar.
Katmanları kalıp çıkışları veya kalıp boşluklarıyla karıştırmaktan kaçının. Ürün duvarından bir katman geçmektedir. Bir kalıp çıkışı bir parison oluşturur. Bir boşluk bir parçayı oluşturur. Kinggle'ınkafa, boşluk ve katman kılavuzubu sayıları ayırır. Her sayımı kendi RFQ satırına koyun.
Yayınlanan iki tablonun paylaşılan platform hakkında söyledikleri
Mevcut model tabloları ortak bir şekillendirme zarfını göstermektedir. Her ikisinde de 280 kN sıkma kuvveti ve 960 x 980 mm kalıp plakası listelenmektedir. Her ikisi de maksimum 700 x 980 mm kalıp boyutunu gösterir. Yayınlanan kalıp kalınlığı aralığı 460 ila 550 mm'dir. Listelenen akümülatör kapasitesi 6,6 L'dir ve PE akümülatör ağırlığı 4,95 kg'dır.
Bu benzerlikler ekstruder düzenlemesini daha görünür hale getirir. KGB90A, listelenen 45 kW ekstruder motoruyla birlikte 90 mm'lik bir vida kullanır. KGB90AP, iki adet 22 kW motorla iki adet 70 mm vida kullanır. Her iki sayfada da 130 ila 160 kg/saatlik bir HDPE eritme kapasitesi aralığı yayınlanmaktadır.
Tablo açıkça ayrı çıktılar sunmadıkça iki KGB90AP kapasite rakamını eklemeyin. Değil. Yayınlanan seri zaten modeli açıklamaktadır. Çift ekstruder düzeni, brüt eriyiği akışlar arasında bölüştürebilir ancak onaylanmış katman oranı, her akışın gerçek talebini belirler. Fabrikanın reçineyi boyutlandırmadan ve deneme yapmadan önce bu orana ihtiyacı var.
Makine boyutları da 5,45 x 3,5 x 4,2 m olarak eşit olarak yayınlanmaktadır. Listelenen ağırlık KGB90A için 14 tondan KGB90AP için 15 tona değişir. Bu bir tonluk fark erken planlama için faydalıdır. Nihai temel, kaldırma veya nakliye planı için yeterli değildir.
Her iki tablo da aynı kuru çevrim etiketini taşır. Bunu yalnızca makine hareketi referansı olarak değerlendirin. Test kabını, reçineyi, parça ağırlığını, soğuma süresini veya reddetme kuralını tanımlamaz. Bir katalog serisini bir üretim vaadine dönüştürmek yerine, bir ürün makalesi bu sınırı açıkça belirtmelidir.
KGB90A'nın daha doğrudan başlangıç noktası olduğu yer
Bu karşılaştırmada KGB90A tek ekstruderli modeldir. Yayınlanan sayfasında bir adet 90 mm vida, bir adet 24 L/D oranı ve bir adet 45 kW ekstruder motoru listelenmektedir. Kinggle ayrıca standart model açıklamasının bir parçası olarak MOOG 100 kalınlık kontrol cihazını, robot kolunu ve alttan üfleme sistemini de listeliyor.
Bu düzen, onaylı ürün bir eriyik akışı kullandığında pratik bir başlangıç noktasıdır. Kinggle tarafından listelenen olası uygulamalar arasında kimyasal paketleme varilleri, istifleme kovaları, dış mekan su depoları, araba tankları, oyuncaklar, otomobil parçaları, alet kutuları ve trafik bariyerleri yer alır. Liste ürün kapsamını gösterir. Bu gruplardaki her ürünün bir kalıba veya tarife uyduğunu tasdik etmez.
Uygun olduğunu varsaymadan önce gerçek parçayı gönderin. 60 L'lik dar bir tank ve 60 L'lik geniş bir alet kutusu çok farklı öngörülen alanlara sahip olabilir. Kalıpları genişlik, yükseklik ve kalınlık bakımından da farklılık gösterebilir. Kulplar, derin çekmeler, kesici uçlar ve ayırma çizgileri gerekli parison ve kelepçe yükünü etkiler. Maksimum ürün hacmi yalnızca bir tarama değeridir.
Tek ekstruder düzenlemesi aynı zamanda malzeme yolunun tanımlanmasını da kolaylaştırır. Kurutmak, beslemek, renklendirmek ve temizlemek için tek bir ana reçine akışı vardır. Bu, süreç çalışmasını ortadan kaldırmaz. Reçine değişiklikleri, renk değişiklikleri ve yeniden bileme kuralları başlatma ve değiştirmeyi hâlâ etkiler.HDPE ve PP kılavuzumalzeme adlarının neden tek başına tarifi belirlemediğini açıklıyor.
KGB90A'yı yalnızca ürün gereksinimlerinin desteklemesinden sonra seçin. Alıcının daha sonra ikinci bir katman veya ayrı bir görünür renk akışı eklemesi durumunda bu değişiklik, ekstrüzyon ve kalıp kafası paketinin tamamını etkileyebilir. Makine tasarımı dondurulmadan önce duvar yapısını oturtmak daha ucuzdur.
KGB90AP'nin kattıkları ve alıcıdan hala neye ihtiyacı var?
Kinggle, KGB90AP'yi çift katmanlı veya çift renkli işler için çift ekstrüzyon modeli olarak tanımlıyor. Mevcut tablosunda iki adet 70 mm vida ve iki adet 22 kW ekstruder motoru listelenmektedir. Yayınlanan maksimum konteyner kapasitesi, sıkıştırma verileri, kalıp zarfı ve akümülatör rakamları KGB90A tablosuyla eşleşiyor.
Ekstra ekstrüzyon akışı belirleyici farktır. Projenin kalıp kafası sistemine iki belirlenmiş eriyik akışını beslemesine olanak tanır. Bu akışlar iki rengi veya tasarlanmış bir katman yapısını temsil edebilir. Alıcı, malzeme çiftini ve aralarında gerekli ilişkiyi sağlamalıdır. "Çift katman" kelimesinden uyumluluk varsayılmamalıdır.
Katman kontrolü aynı zamanda bir inceleme yöntemine de ihtiyaç duyar. Fabrikanın toplam duvar kalınlığını, bireysel katman dağılımını, renk sınırını, görünümü veya ürüne özel performans testini kontrol edip etmeyeceğine karar verin. Parçanın nerede kesileceğini veya ölçüleceğini belirtin. Başarılı sonuç için makinede görsel bir görüşe değil, bir çizime veya kontrol planına ihtiyaç vardır.
Yayınlanan KGB90AP sayfası aynı zamanda alet kutuları, kimyasal ambalajlar ve oyuncakları da uygulama olarak adlandırıyor. Her biri duvar şekli ve renk yerleşimi konusunda farklı taleplerde bulunabilir. Bir alet kutusu derin özelliklere ve geniş bir projeksiyon alanına sahip olabilir. Kimyasal ambalajlama, tanımlanmış bir malzeme ve performans spesifikasyonu gerektirebilir. Oyuncak parçaları görünüm ve renk sınırı gereksinimleri getirebilir. Makine teklifi asıl parçaya uygun olmalıdır.
Kinggle'ın ev sahipliği yaptığıMOOG DigiPack III kılavuzuakümülatör-makine duvar profillerinin dışarı itme sırasında akümülatör konumuyla ilişkili olduğunu açıklıyor. Bu, parison boyunca profil yerleşimini destekler. Alıcının katman oranını otomatik olarak kontrol etmez. Ekstrüzyon ve kalıp kafası tasarımı bu ayrı gereksinimi karşılamalıdır.
60 L'lik bir ürünün hâlâ kalıba ve akümülatöre sığması gerekiyor
Nominal hacim zayıf bir nihai uyum testidir. İki içi boş ürün, çok farklı kalıplar gerektirmesine rağmen aynı hacmi tutabilir. Parçanın maksimum genişliği, yüksekliği ve derinliğiyle başlayın. Ayırma hattını, sıkıştırmayı, flaş ceplerini, boyunlu veya alttan üfleme arayüzünü, ara parçaları, soğutma bağlantılarını ve montaj plakalarını ekleyin.
Bitmiş kalıp montajını yayınlanan makine penceresiyle karşılaştırın. Her iki 60L sayfasında da maksimum 700 x 980 mm kalıp boyutu ve 460 ila 550 mm kalınlık aralığı listelenmektedir. Merdane 960 x 980 mm olarak listelenmiştir. Bu rakamlar erken taramaya olanak sağlıyor. Onaylanan makine ve kalıp çizimleri nihai arayüzü doğrulamalıdır.
Daha sonra parisonu kontrol edin. Brüt parison kütlesi, bitmiş ürünü, flaşı, kuyrukları ve şekillendirme sırasında yakalanan herhangi bir proses malzemesini içerir. Her iki ürün sayfasında da 4,95 kg'lık PE akümülatör ağırlığı listelenmektedir. Bu sayıyı yalnızca bitmiş parça ağırlığıyla karşılaştırmayın. Tam brüt dozajı kullanın ve gerçek reçineyi doğrulayın.
Parison ayrıca yerçekimi veya soğuma onu bozmadan önce gereken uzunluğa ve şekle ulaşmalıdır. Duvar programlaması malzemeyi bu uzunluk boyunca dağıtır. Derin köşeler, kulplar ve geniş bölümler parisonu farklı şekilde esnetebilir. Kinggle'ınparison programlama kılavuzuprofilin ölçülen duvar konumlarına göre nasıl kontrol edilmesi gerektiğini gösterir.
Son olarak kelepçe talebini ve kalıp açıklığını gözden geçirin. Öngörülen alan, darbe basıncı ve parça geometrisi şekillendirme yükünü etkiler. Ek parçalar ve parçaların çıkarılması açılış alanını etkiler.ekstrüzyon şişirme kalıbı tasarım kılavuzudaha kapsamlı bir arayüz kontrol listesi sağlar.
Kuru çevrim rakamını bitmiş ürün çıktısı olarak satmayın
Her iki mevcut ürün sayfasında da kuru çevrim çıkışı olarak "500 PC/HR" listelenmektedir. Etiket önemlidir. Kuru çevrim, her iki modelin de saatte 500 adet kabul edilen 60L ürün üretebileceğini kanıtlamaz. Tanımlanmış bir parçayı, brüt parison ağırlığını, malzemeyi, duvar kalınlığını, soğutma gereksinimini veya alt prosesi içermez.
Gerçek çıktı, üretim döngüsünün tamamıyla başlar. Biriktirme ve parison itme işlemi kalıp kapanışına uygun olmalıdır. Üfleme, soğutma, egzoz, açma ve parça çıkarma işlemlerinin tamamlanması gerekmektedir. Trimleme ve sonraki işlemler de buna ayak uydurmalıdır. Reddedilen parça, kabul edilen çıktıya ait değil.
Yayınlanan HDPE erime kapasitesi aralığı başka bir sınırdır. Her iki sayfada da 130 ila 160 kg/saat listeleniyor. Bu aralığı yalnızca bitmiş parça ağırlığıyla değil, brüt malzeme talebiyle karşılaştırın. Brüt saatlik talep, her parison bileşenini ve planlanan olay oranını içerir. Gerçek reçine ve proses durumu sonucu değiştirebilir.
Kinggle'ı kullandöngü süresi kılavuzuSınırlayıcı olayı tanımlamak için. Daha sonra kabul edilen parçaları istikrarlı bir çalışma boyunca sayın. Parça ağırlığını, duvar dağılımını, boyutları ve gerekli fonksiyonel testleri kaydedin. Ürünün daha fazla soğutulması gerektiğinde veya hat parçaları reddettiğinde hızlı makine hareketinin pek değeri yoktur.
Enerji aynı kabul edilen çıktı paydasını kullanmalıdır. İki halka açık tablo, ortalama enerji tüketimi olarak 35 ila 45 kW aralığını etiketliyor. Kilowatt, parça başına enerjiyi değil, ortalama gücü tanımlar.enerji ölçüm kılavuzuKabul edilen ürün başına kWh'nin nasıl ölçüleceğini açıklar. Bu sonucu gerçek denemeye bağlı tutun.
Üretim hücresi yayınlanan makine zarfından daha büyük
60L'lik iki sayfa aynı makine boyutlarını yayınlıyor: 5,45 m uzunluk, 3,5 m genişlik ve 4,2 m yükseklik. Bu faydalı bir ilk kontrol. Servis koridorlarını, malzeme sistemlerini, operatör konumlarını, kalıp işlemeyi, parça boşaltmayı veya aşağı akış ekipmanlarını göstermez.
Hücreyi ürün akışının etrafında oluşturun. Reçinenin nereye girdiğini ve bitmiş parçaların nerede çıktığını işaretleyin. Robota, düzeltmeye, incelemeye ve reddedilen malzemeye yer bırakın. Kalıp değiştirme rotasını gösterin. Isıtıcılara, hidroliğe, pafta kafasına ve kontrol kabinine erişiminizi koruyun. Nihai genel düzenleme bu arayüzleri tanımlamalıdır.

Yardımcı programlar ayrıca seçilen konfigürasyona aittir. Nihai bağlı yükü, besleme voltajını, makine giriş hava ihtiyacını ve soğutma suyu ihtiyacını isteyin. Her yerel yardımcıyı dahil edin. Tesisi benzer bir modelin tablosundan tasarlamayınız. Seçenekler ve yerel elektrik tasarımı nihai paketi değiştirebilir.
Kinggle'ınyardımcı program gereksinimleri kılavuzuBağlı yükü çalışma talebinden ayırır. Aynı zamanda basınçlı hava akışını, soğutmayı ve düzeni de kapsar. Proje kullanım sayfası ve son makine çizimi ile birlikte kullanın. Makine gönderilmeden önce saha planı onaylanmalıdır.
Zemin kadar dikey rotayı da dikkatlice kontrol edin. Yayınlanan yükseklik, her kaldırma eylemini veya saha engelini içermemektedir. Kapıları, çatı yapısını, vinç erişimini ve kalıp işleme için kullanılan yolu gözden geçirin. Bakım platformlarını ve açık korumaları düzende gösterin. Bir makine binanın içine sığabilir ve yine de kurulumu veya bakımı zor olabilir.
İncelemeyi aşağı akış hattıyla tamamlayın. Büyük bir parçanın hasar görmeden dengelenmesi, kesilmesi ve hareket ettirilmesi için alana ihtiyaç vardır. Robotun düşme noktasını, konveyör genişliğini ve inceleme konumunu doğrulayın. İşlem bir öğütücüye dönerse o rotayı da işaretleyin. Bu ayrıntılar genellikle makinenin nereye yerleştirilebileceğini belirler.
RFQ'yu sekiz parça ürün kanıtı etrafında oluşturun
Parça paketi olmayan bir model talebi, en büyük kararları açıkta bırakır. Kinggle'ınsatış süreciürün fotoğrafları veya çizimleri, ağırlık, boyut, malzeme, kalınlık, çıktı ve kimyasallara dayanıklılık ihtiyaçlarını sorar. KGB90A ve KGB90AP kararı için bu bilgileri bu sıraya göre düzenleyin.
- Kontrollü parça çizimini gönderin.Genel boyutları, boyun veya arayüz ayrıntılarını, ayırma hattı sınırlarını ve en son revizyonu ekleyin.
- Brüt ve nihai kütleyi belirtin.Bitmiş ürün ağırlığını çapak, kuyruk ve diğer proses malzemesinden ayırın.
- Her malzeme akışını tanımlayın.Reçine derecesini, tedarikçisini, rengini, yeniden öğütme kuralını ve akışlar arasında gereken her türlü ilişkiyi belirtin.
- Duvar yapısını açıklayınız.Bir akışı, çift katmanı veya çift rengi işaretleyin. Muayene yöntemini ve kabul limitlerini ekleyin.
- Kalıp paketini sağlayın.Nihai genişliği, yüksekliği, kalınlığı, ağırlığı, soğutma düzenini, montaj noktalarını, ek parçaları ve üfleme arayüzünü gönderin.
- Kabul edilen çıktıyı ayarlayın.Saat başına satılabilir parçaları, planlanan vardiyaları, reddetme işlemlerini ve buna ayak uydurması gereken sonraki süreçleri tanımlayın.
- Fabrika koşullarını listeleyin.Gerilimi, frekansı, basınçlı havayı, soğutma suyunu, tavan yüksekliğini, kaldırma erişimini ve mevcut zemin alanını ekleyin.
- Duruşma konusunda anlaşın.Kabulden önce gerekli olan reçineyi, kalıbı, test süresini, kalite kontrollerini, çıktı sayısını, enerji sınırını ve belgeleri belirtin.
Standart model verilerini projeye özel verilerden ayıran bir yanıt isteyin. Standart tablo platformun karşılaştırılmasına yardımcı olur. Teknik anlaşma, sipariş edilen konfigürasyonu açıklamalıdır. Ürün çizimi, kalıp çizimi, kullanım sayfası ve kabul planındaki revizyon numaralarını saklayın.
Kullanınfabrika kabul testi kılavuzukoşuyu tanımlamak için. Ürünle ilgili enerji kararın bir parçasıysa EUROMAP 46.2 belirli bir makine, kalıp ve belirtilen ürün için bir ölçüm yöntemi sağlar. Yöntem aynı zamanda ürünün müşteri gereksinimlerini karşılamasını da gerektirir.
Kinggle'ınindirme sayfasıincelenmek üzere parametre tabloları ve kontrolör belgeleri sağlar. Her belgenin son model ve kontrol paketiyle eşleştiğini doğrulayın. Benzer bir makine için bir kılavuz yararlı bir arka plandır ancak sipariş edilen teknik dosyayı geçersiz kılmaz.
Üretim başlamadan önce her iki taraftan da aynı veri setini imzalamasını isteyin. Değişen bir duvar yapısı ekstruder seçimini değiştirebilir. Daha ağır bir parison atış incelemesini değiştirebilir. Daha büyük bir kalıp makine uyumunu değiştirebilir. Revizyon kontrolü, erken teklifin kazara nihai kabul temeli olmasını önler.
RFQ'da ayrıca hangi öğelerin açık kalacağı da belirtilmelidir. Tipik örnekler arasında son reçine kalitesi, kalıp soğutma bağlantıları veya aşağı yönlü otomasyon yer alır. Her açık noktaya bir sahip ve bitiş tarihi verin. Fabrika daha sonra onaylanmış makine tasarımı girdilerini, hâlâ alıcı onayına ihtiyaç duyan bilgilerden ayırabilir.
Onaylanan ürüne uygun modeli seçin
KGB90A ve KGB90AP yayınlanmış birçok şekillendirme limitini paylaşmaktadır. Bu nedenle model seçimi ekstrüzyon mimarisiyle başlar. Onaylanmış bir tek akışlı konsept için başlangıç noktası olarak KGB90A'yı kullanın. Belirtilen katman veya renk yapısı için iki ekstrüzyon akışı gerektiğinde KGB90AP'yi kullanın.
Model karmaşıklığını ürün tanımının yerine kullanmayın. Çift ekstrüzyon makinesinin iki malzeme taşıma yoluna, tanımlanmış bir başlatma yöntemine ve bir katman veya renk kontrol planına ihtiyacı vardır. Ürünün bu işlevlere ihtiyacı yoksa, kabul edilen ürün avantajı yaratmadan iş eklerler.
KGB90A'yı yalnızca listelenen makine ağırlığı daha düşük olduğu için seçmeyin. Kalıp uyumu, brüt parison talebi ve kabul edilen çıktı daha önemlidir. Tek akışlı bir ürün yine de dikkatli duvar programlaması, soğutma ve parça taşıma gerektirebilir. Ürün denemesi tam sonucu kanıtlamalıdır.
Alıcı gelecekte ürün bekliyorsa bunları şimdi listeleyin. En büyük kalıbı ve en ağır brüt parisonu kontrol edin. Gelecekteki çift katman veya çift renk gereksinimini işaretleyin. Ardından ekstra mimarinin ilk satın alma işlemine mi yoksa daha sonraki bir satıra mı ait olduğuna karar verin. Doğrulanmamış gelecek fikirlerini mevcut kabul testinden ayrı tutun.
Sevkiyattan önce, üzerinde anlaşılan parçayı, üzerinde anlaşılan malzemeyle çalıştırın. Tarifi, kalite sonuçlarını, kabul edilen çıktıyı ve kullanım koşullarını kaydedin. Kullanınbaşlangıç kontrol listesidevreye alma için vegeçiş kılavuzuürün ailesi birden fazla kalıp veya renk içerdiğinde.
Sık sorulan sorular
KGB90A ve KGB90AP arasındaki temel fark nedir?
Mevcut KGB90A tablosu bir adet 90 mm vidayı ve bir adet 45 kW ekstruder motorunu listelemektedir. KGB90AP tablosunda iki adet 70 mm vida ve iki adet 22 kW motor listelenmektedir. Kinggle, KGB90AP'yi çift katmanlı veya çift renkli ürünler için çift ekstrüzyon seçeneği olarak tanımlıyor. Yayınlanan birçok şekillendirme boyutu aksi takdirde aynıdır.
60L kapasite derecesi her 60L ürünün sığacağı anlamına mı gelir?
Hayır. Hacim yalnızca bir erken tarama değeridir. Bitmiş kalıp, merdaneye, maksimum kalıp boyutlarına, kalınlık aralığına ve açıklık düzenine uygun olmalıdır. Brüt parison akümülatör gereksinimine uygun olmalıdır. Öngörülen alan, kelepçe talebi, kesici uçlar, soğutma ve parça çıkarma işlemlerinin de gözden geçirilmesi gerekir.
Yayınlanan saatte 500 adet üretim çıktısı olarak kullanılabilir mi?
Hayır. Her iki sayfa da bu rakamı kuru çevrim çıktısı olarak etiketliyor. Kalıplanmış ürünü, reçineyi, ağırlığı, soğuma süresini, reddetme kuralını veya aşağı yöndeki kurulumu tanımlamaz. Üretim çıktısı, gerçek ürün ve malzeme ile üzerinde anlaşmaya varılan bir deneme sırasında kabul edilen parçalar olarak ölçülmelidir.
Alıcı ne zaman KGB90AP çift ekstrüzyon modelini seçmelidir?
Onaylanan ürün belirli bir çift katmanlı veya çift renkli yapı için iki erime akışı gerektirdiğinde KGB90AP'yi seçin. Her iki malzemeyi, akışlar arasında amaçlanan ilişkiyi ve inceleme yöntemini tanımlayın. İkinci ekstrüderi yalnızca genel bir yükseltme olarak eklemeyin.
Kinggle'ın 60L makine teklifi için hangi ürün bilgilerine ihtiyacı var?
Ürün çizimini veya fotoğraflarını, boyutlarını, bitmiş ve brüt kütlesini, reçine kalitesini, duvar yapısını, kalınlık gereksinimlerini, çıktı hedefini ve işlevsel testlerini gönderin. Mümkün olduğunda kalıp ayrıntılarını ve fabrika yardımcı programlarını ekleyin. Bu bilgi makinenin, pafta kafasının, kalıbın ve deneme planının aynı ürün esasını kullanmasını sağlar.
İki model arasında enerji tüketimi nasıl karşılaştırılmalıdır?
Kabul edilen aynı ürünü eşdeğer koşullar altında yaparken her modeli ölçün. Makinenin kWh'sini, kabul edilen çıktıyı, ekstrüzyon kütlesini ve dahil edilen yardımcıları aynı zaman penceresinden kaydedin. Bağlı motor değerlerini veya kuru çevrimi sanki ürün enerji sonuçlarıymış gibi karşılaştırmayın.
Modeli seçmeden önce ürünü gönderin
Çizimi, reçineyi, brüt parison kütlesini, duvar yapısını, kalıp bilgilerini, kabul edilen çıktıyı ve fabrika olanaklarını paylaşın. Kinggle daha sonra KGB90A, KGB90AP veya başka bir platformun projeye uygun olup olmadığını doğrulayabilir.
Ürün Bazlı Teklif İsteBu kılavuz için kontrol edilen kaynaklar
- Kinggle KGB90A 60L Birikimli Şişirme Makinası, güncel ürün açıklaması ve yayınlanan tablo, 9 Eylül 2026'da kontrol edildi.
- Kinggle KGB90AP 60L Akümülatör Şişirme Makinası, çift ekstrüzyon açıklaması ve yayınlanan tablo, 9 Eylül 2026'da kontrol edildi.
- Moog DigiPack III Kullanım Kılavuzu, akümülatör konumu profil kontrol yöntemi, Kinggle aracılığıyla erişilir.
- EUROMAP 46.2, Sürüm 1.0, Ocak 2014Belirli bir ürün ve kalıp için ürüne ilişkin enerji ölçümü.
- Kinggle Satış Süreci, makine teklifleri için istenen ürün bilgileri, 9 Eylül 2026'da kontrol edildi.