Plastik şişe sızıntı testi, tanımlanmış bir kabı veya paketi üzerinde anlaşılan bir sızıntı kriterine göre kontrol eder. Gerçek şişe için yöntemi seçin, test koşullarını ve fikstürü doğrulayın, ardından algılamayı doğrulayın ve işlemeyi reddedin. Boş şişe geçişi tek başına nihai kapak contasını veya dağıtım performansını doğrulamaz.
Denetimi onaylamadan önce dört karar
- Testin boş şişeyi mi yoksa kapalı paketi mi kapsadığını tanımlayın.
- Test koşulları ve birimleriyle kabul limitini koruyun.
- Bağımsız olarak karakterize edilen numunelerle sisteme meydan okuyun.
- Başarısız ve test edilmemiş şişelerin kabul edilen akışa fark edilmeden giremeyeceğini doğrulayın.
Sızıntı testi şişirmeli kalıplama prosesinde nereye uyar?
Ekstrüzyon üflemeli kalıplama prosesinde şişe, kararlaştırılan inceleme noktasına ulaşmadan önce şekillendirilir, soğutulur, serbest bırakılır ve bitirilir. Doğrulanan işlemlerin etrafındaki o noktayı seçin. Düzeltmeden önce yapılan bir test, düzeltmeden sonra şişenin hasarsız kaldığını kanıtlayamaz. Denetim sonrasındaki işlemler de aynı incelemeyi hak ediyor.
Üflemeli kalıplanmış şişeler ve kaplar: denetim sınırlarını tanımlayın
Üflemeli kalıplanmış kaplar için boş şişe testi, açıklığı bir test fikstürüyle kapatır. Gerçek kapakta farklı bir temas yüzeyi veya sızdırmazlık düzenlemesi kullanılabilir. Fikstürün hangi boyun özelliklerini değerlendirdiğini ve hangilerini atladığını belirleyin. Şişe çizimi, kapak çizimi ve fikstür geometrisi aynı inceleme görevini tanımlamalıdır.
Kapalı paket testi, belirtilen kapatma ve montaj koşullarını içerir. Dağıtım doğrulaması kendi yükleme ve koşullandırma gereksinimlerini ekler. Bu sonuçları ayrı tutun: Bir sınırda elde edilen bir sonuç, sessizce bir başkasının kanıtı haline gelmemelidir.
Sızıntıyı, boyutları ve gücü ayrı gereksinimler olarak tutun
Bir şişe, boyut veya dayanıklılık gereksinimini karşılarken, sızıntı kriterini karşılayabilir. Tersine, tatmin edici bir ağırlık veya duvar ölçümü, bir sızıntı sonucu sağlamaz. Tek bir cihazı eksiksiz bir kalite sistemi olarak ele almak yerine, ürünün gerektirdiği kontrolleri belirtin.
Duvar dağıtımı için,parison programlama ve duvar kalınlığı kontrol kılavuzu. Şikayet şekillendirme, kesme veya boynun kendisiyle ilgiliyse, başarısız olan numuneyi ayrı bir süreç araştırması için saklayın. Denetim uygun olmayan bir yanıtı belirler; nedenini bulmak ek kanıt gerektirir.
Şişe sızıntısı test yöntemleri: gerçek kap için seçenekleri karşılaştırın
Yöntemleri, test koşullarından bağımsız bir hassasiyet rakamı değil, paket ve önemli olan arızayla karşılaştırın. Yararlı bir karşılaştırma neyin mühürlendiğini, basıncın nerede ölçüldüğünü, kabın nasıl desteklendiğini ve denemenin hangi kusurları ayırt etmesi gerektiğini belirtir.
Uygun boş konteyner uygulamaları için basınç düşüşü
Basınç azalması testi, tanımlanmış bir pozitif basınç koşulu oluşturulduktan sonra basınç değişimini gözlemler. Tedarikçi, testin sızıntıyı test düzenlemesindeki diğer değişikliklerden nasıl ayırdığını açıklamalıdır. Doldurma, stabilizasyon ve ölçüm, kontrolör bunları tek bir program olarak sunsa bile sürecin farklı parçalarıdır.
ASTM E2930-26kütle kaybını belirlemek için ölçülen basınç, sıcaklık ve zamanı kullanan bir basınç azalması uygulamasını açıklar. Yayınlanan kapsamı, deforme olabilen kapları açıkça hariç tutmaktadır. Bu kısıtlama, esnek bir şişe için basınca dayalı incelemenin imkansız olduğu anlamına gelmez; bu, söz konusu uygulama için standardın otomatik olarak talep edilemeyeceği anlamına gelir.
İnce veya esnek bir HDPE şişe için seçilen denetim sisteminden uygulamaya özel kanıt isteyin. Fikstür, şişe tepkisi ve doğrulanmış karar kuralı bu kanıtlara aittir. Basınç-kaçak hesaplamasını, varsayımlarını gözden geçirmeden farklı bir kaptan aktarmayın.
Vakum bozunumunun tanımlanmış bir hazne ve paket düzenlemesine ihtiyacı vardır
ASTM F2338-24paketin bulunduğu boşaltılmış bir bölmedeki vakum bozunmasının tespitini açıklamaktadır. Paketten kaçan gaz veya buhar, haznedeki basıncın artmasına katkıda bulunur. Bu düzenleme, açık bir şişenin içinin basitçe boşaltılmasından farklıdır.
Yayınlanan yöntem çeşitli paket türlerini kapsamaktadır ancak rapor edilen hassasiyetleri, belirli ürün paketi çalışmalarından gelmektedir. Bu rakamlar başka bir HDPE şişesi, kapağı veya fikstürü için evrensel tespit limitleri değildir. Bir limit seçmeden önce gerçek konfigürasyonu değerlendirin.
| Yaklaşmak | Ne değerlendirilir | Onaylanması gerekenler |
|---|---|---|
| Pozitif basınçlı bozulma | Kapalı test hacminin belirli bir aralıktaki basınç tepkisi | Şişe deformasyonu, sıcaklık durumu, fikstür sızdırmazlığı ve doğrulanmış karar kuralı |
| Oda vakum bozunması | İçinde belirtilen paketle hazne basıncı tepkisi | Paket hazırlama, fikstür/oda düzenlemesi ve kanıtlanmış algılama performansı |
| Çevrimdışı kapalı paket değerlendirmesi | Tanımlanmış prosedürü kapsamında belirtilen şişe ve kapatma sistemi | Kapatma uygulaması, koşullandırma, yükleme ve prosedürün desteklediği kesin sonuç |
Çevrimdışı paket testleri farklı bir soruyu yanıtlıyor
Bazı gereklilikler, dağıtım koşulları altında bitmiş kap ve kapatma sisteminden sıvı sızıntısıyla ilgilidir. Örneğin,ASTM D5094/D5094M-244 L'ye kadar sert ve yarı sert kaplardaki belirli dişli veya kulp tarzı kapaklar için brüt sıvı sızıntısını ele alır. Kapsamı aynı zamanda tehlikeli madde taşımacılığına ilişkin sınırlamaları da belirler.
Böyle bir prosedürü yalnızca geçerli kapsamı dahilinde kullanın. Her şişe için varsayılan bir çevrimiçi test tarifi veya diğer tüm dağıtım gerekliliklerinin yerine geçmez.
Tarifi ayarlamadan önce test limitlerini tanımlayın
Paketin direnmesi gereken başarısızlıkla ve kabul için gereken kanıtlarla başlayın. Daha sonra denetim sisteminin kabul edilemez bir yanıtı nasıl tanımlayacağı konusunda anlaşın. Bir tedarikçinin reklamı yapılan en küçük delik boyutu, ambalajı, test düzeni ve çalışma koşulları olmadan gereksinimin tamamını tanımlayamaz.
Bildirilen miktarı koşullarıyla birlikte saklayın
Basınç düşüşü limiti ve hacimsel sızıntı oranı rapor edilen farklı miktarlardır. Cihazın gerçekte neyi ölçtüğünü ve herhangi bir dönüşümün temelini kaydedin. Birimleri, referans koşullarını ve ölçüm aralığını limitle koruyun. Başka bir tariften kopyalanan bir sayı, bu bağlam olmadan eksiktir.
Görüntülenen sıfırın ayrıca cihazın çözünürlüğü ve karar kuralı kapsamında yorumlanması gerekir. Her koşulda kesinlikle sıfır sızıntının kanıtı olarak yeniden yazılmamalıdır. Tanımlanan kabul kriterini belirtin ve gerçekte elde edilen sonucu saklayın.
| Alan | Gerçek uygulama için tanımlayın |
|---|---|
| Ürün kimliği | Şişe ve kapak revizyonları, reçine kalitesi ve ilgili geometri veya ağırlık aralığı |
| Muayene sınırı | Boş şişe veya kapalı paket; değerlendirilen yüzey ve fikstür teması |
| Sonuç ve limit | Ölçülen miktar, birimler, kabul kuralı ve geçersiz sonuçların işlenmesi |
| Yükleme ve zamanlama | Basınç/vakum durumu, doldurma veya boşaltma aşaması, stabilizasyon ve ölçüm aralığı |
| Örnek durum | Sıcaklık durumu, kalıplamadan itibaren geçen süre ve ilgili şartlandırma veya işleme |
| Ekipman kimliği | Test cihazı, test kafası, fikstür, mühür, program revizyonu ve referans kontrol durumu |
| Doğrulama ve elden çıkarma | Numune seti, kontroller, yeniden test kuralı, ret onayı ve sorumluluğun kaldırılması |
Limiti onaylamadan önce fikstür sınırını çözün
Sızdırmazlık kafasının serviste önemli olan özellikle temas edip etmediğini sorun. Kontağının, testin ortaya çıkarması gereken bir açıklığı kapatıp kapatamayacağını kontrol edin. Reddetme sınırını değiştirerek kötü oturmayı telafi etmek yerine, şişe yüksekliği ve boyun sunumundaki değişiklikleri fikstür tedarikçisiyle birlikte gözden geçirin.
Onaylanan program, eşleşen değişim parçalarıyla birlikte seyahat etmelidir. Kaydedilmiş bir tarif, doğru contanın veya boyun aletinin takıldığını göstermez. Programı, fikstürü ve ürün tanımını tek bir kontrollü kurulum olarak ele alın.
Kusurlu şişeler geçerken neden iyi şişeler başarısız oluyor?
Kalıplama tarifini veya reddetme sınırını değiştirmeden önce kanıtların korunmasını öneririz. Şişeyi etiketleyin, boşluğunu ve test başlığının kimliğini kaydedin ve orijinal sonucu saklayın. Başarısız bir okuma bir soruşturmayı başlatır; hatalı bileşeni tanımlamaz.
Değişim kanıtlarını koruyun
Şişe değişiminden sonra reddedilmede ani bir artış olması durumunda, proses düzeltmesi yapmadan önce test düzenlemesini kontrol edin. Seçilen programı, boyun takımını, conta durumunu ve şişe sunumunu onaylanmış kuruluma göre onaylayın. Daha sonra aynı muayene koşulları altında bağımsız olarak karakterize edilen kabul edilebilir ve kusurlu numuneleri karşılaştırın.
Karşılaştırma, kalıplamadan teste kadar tanımlanmış bir numune sıcaklığına ve süreye ihtiyaç duyar. Basınç değişimi, modelden ve ölçümün arkasındaki koşullardan bağımsız olarak yorumlanamaz. Kesimden hemen sonra test edilen sıcak bir şişe, makinenin yanında soğuyan bir referansla gelişigüzel karşılaştırılmamalıdır. Bu koşulları kayıt altına alın.
Bir fikstür bulgusunu süreç bulgusundan ayırın
Kanıtlar fikstürü işaret ediyorsa, daha gevşek bir limitle telafi etmek yerine bu bulguyu ele alın. Test cihazı doğrulanmış numunelerle doğru performans sergiliyorsa, reddedilen kapların kalıplama, kesme ve işleme kayıtlarına kadar izini sürün. Yalnızca kanıtın desteklediği yetkili değişkeni değiştirin, ardından ilgili kontrolleri tekrarlayın.
Bir test başlığıyla sınırlı bir model, araştırmaya faydalı bir başlangıç noktası sağlar. Bir kalıp boşluğuyla ilişkili desen de öyle. Hiçbiri tek başına nedeni belirlemez. Şişe yönlendirme, belirli bir boşluğu belirli bir kafayla ilişkilendirebilir; Arayüzün hangi tarafının ayarlanacağına karar vermeden önce her iki kimliği de koruyun.
Ayrıca algılamayı reddedilme doğrulamasından ayırmanızı da öneririz. Yanlış şişenin çıkarılması veya reddedilen şişenin kabul edilen akışa geri dönmesi durumunda doğru arıza sinyali yetersizdir. Doğrulama planına izleme, fiziksel kaldırma ve arıza gidermeyi dahil edin. Başka bir vardiyanın kontrolleri tekrarlayabilmesi için revize edilmiş kurulumu ve sonuçları bir arada tutun.
Servis için yetkili erişim ve izolasyon prosedürlerini kullanın.OSHA'nın tehlikeli enerji kılavuzubeklenmedik başlatma ve depolanan enerji salınımını ele alır. Bir denetim sorunu, hareketli ekipmana erişmeyi veya basınçlı bileşenlere doğaçlama erişim sağlamayı haklı çıkarmaz.
Bilinen iyi ve bilinen kusurlu numunelerle tespitin doğrulanması
Beklenen sonuç, değerlendirilen testten bağımsız kanıtlardan gelmelidir. Aksi takdirde, aynı testi yapan kişi geçtiği için bir şişeyi "iyi" olarak adlandırmak, döngüsel bir kontrol oluşturur. Her doğrulama örneğine bir kimlik verin ve kabul edilebilir veya kusurlu durumunun nasıl belirlendiğini kaydedin.
ASTM F2338-24vakum-bozunma yöntemi için bu prensibi göstermektedir: kabul kriterleri, sızdırmaz paketlerden alınan temel ölçümleri, sızdıran paketlerle ve kalibre edilmiş bir akış ölçer kullanılarak tanıtılan simüle edilmiş sızıntılarla karşılaştırır. Referans kontrolü ve paket sorgulaması farklı kanıtlara katkıda bulunur; ikisi de sessizce diğerinin yerine geçmemelidir.
| Örnek veya kontrol edin | Bağımsız temel | Ne kaydedilmeli |
|---|---|---|
| Kabul edilebilir konteyner | Kararlaştırılan ürün ve referans prosedürüne göre oluşturulmuştur | Numune kimliği, durumu, sunumları, sonuçları ve herhangi bir yanlış ret |
| İlgili fiziksel kusur | Kusurun kimliği, konumu ve karakterizasyonu belgelenmiştir | Beklenen başarısızlık, fiili karar, baş kimliği ve ret onayı |
| Limite yakın durum | Kararlaştırılan karar kriterine göre karakterize edilir | Değişkenlik, karar tutarlılığı ve gerekli takip |
| Cihaz referansı | Geçerli referans kimliği ve doğrulama durumu | Cihaz tepkisi ve öngörülen kontrol altında sonuç |
Sunumların yanı sıra fiziksel örnekleri de sayın
Bir numunenin tekrarlanan sunumları tekrarlanabilirliğin incelenmesine yardımcı olur, ancak bunlar ilave bağımsız şişeler değildir. Örnek sayısını ve sunum sayısını ayrı ayrı kaydedin. İlgili test kafalarını, formatlarını ve normal üretim koşullarını mutabakata varılan plana dahil edin.
Yanlış kabul ve sahte reddi ayrı tutun. Sistem tarafından kabul edilen hatalı bir kontrol numunesi, sistem tarafından reddedilen kabul edilebilir bir numuneden farklı bir bulgudur. Her birini uygun mücadele grubuna karşı rapor edin. Bunları sıradan üretim reddetme oranıyla birleştirmeyin ve toplam denetim doğruluğu olarak adlandırmayın.
Başarısız bir sonuç oluşmadan önce yeniden test kuralını ayarlayın
Yeniden test yapılmasına kimin izin verebileceğini, hangi prosedürün uygulanacağını ve orijinal sonuca ne olacağını tanımlayın. Başarılı görünene kadar testi tekrarlamak bir serbest bırakma kuralı değildir. Çözülmemiş bir arıza, kalite planının gerektirdiği etkilenen üretim aralığı da dahil olmak üzere kontrollü bir şekilde ortadan kaldırılmasını gerektirir.
Gözlemlenen hiçbir kaçırmanın olmadığı bir zorluk seti, o set ve bu koşullar için bir sonuç olarak kalır. Devam eden doğrulama, numune durumu ve fikstür veya programlardaki ilgili değişiklikler hala denetim planında yer almaktadır.
Üretim hattı için hat içi şişe sızıntı test sistemini seçin
En uygun sistem, gerekli giriş hızı ve elleçleme koşulunda gerçek denetim gerekliliklerini karşılayan sistemdir. Şişeyle başlayın, ardından test konumlarını değerlendirin ve aktarın. Hızlı bir denetleyici, tutarsız bir şekilde oturan bir fikstürü veya ürün kimliğini kaybeden bir reddetme mekanizmasını telafi edemez.
Test dizisinin tamamını sayın
Yükleme, mühürleme, doldurma veya tahliye, stabilizasyon, ölçüm, serbest bırakma ve boşaltmayı dahil edin. Hangi olayların çakışabileceğini ve hangilerinin bir kaynağı paylaşabileceğini belirleyin. Belirtilen ölçüm aralığı tek başına istasyonun tam çevrim süresi değildir.otomatik üretim hattı konfigürasyon kılavuzubu kontrolleri kesme, aktarma ve paketleme ile birleştirir.
Planlama örneği: 600 şişe/saatlik bir hatta sekiz saniyelik bir test cihazı
1 L'lik bir HDPE şişe hattının incelemeye saatte 600 kap getirdiğini varsayalım. Ayrıca tek bir test pozisyonunun, yükleme ve boşaltma da dahil olmak üzere tüm sırası için sekiz saniyeye ihtiyaç duyduğunu varsayalım.
Tek konumlu teorik kapasite = 3.600 sn/saat ÷ 8 sn/şişe = 450 şişe/saat
Varsayılan istasyonda, kesintilerden önce bile saatte 150 şişe kadar eksiklik var. Bir tampon geçici bir dalgalanmayı emebilir; bu sürekli uyumsuzluğu ortadan kaldıramaz.
İki bağımsız pozisyon aynı sekiz saniyelik diziyi paralel olarak, ortak kullanım veya pnömatik darboğaz olmaksızın tamamlarsa, bunların birleşik teorik kapasitesi saatte 900 şişe olur. Bu hesaplama, denetim koşullarını korurken paralel bir düzenlemenin değerlendirilmesini destekler. Kabul edilen gerçek çıktıyı oluşturmaz.
Seçilen düzenlemeyi ancak kurulu sistemin gerçek kaplarla gerekli ayrımcılığı, aktarmayı ve reddetme işlemlerini göstermesinden sonra onaylayın. Yukarıdaki rakamlar Kinggle üretim sonucu değil, planlama varsayımlarıdır.
Her sonucun fiziksel rotasını onaylayın
İmha işlemi tamamlanana kadar arıza göstergesinin doğru şişeyle ilişkili kalması gerekir. Ürün takibini tanımlayın, etkinleştirmeyi ve onayı reddedin. Test edilmemiş bir şişenin veya geçersiz bir sonucun kendi kontrollü rotasına ihtiyacı vardır; konveyör çalışmaya devam ettiği için ikisi de geçiş haline gelmemelidir.
Eksik şişelere, arızalı yerleştirmeye, tedarik bozukluklarına, reddetme hatalarına, dolu bir reddetme kutusuna ve hat duraklamalarına yönelik belirtilen müdahaleyi sorgulayın. Etkilenen ürünün nasıl tanımlanacağı ve kontrol altına alınacağı konusunda anlaşın. Arıza giderme, kabul edilen, reddedilen ve çözümlenmemiş şişeler arasındaki ayrımı korumalıdır.
Üfleme kalıplama kalite kontrolü için denetim kayıtlarını kullanın
Sonuçları, sistemin bu alanları desteklediği durumlarda zamana, şişe formatına, boşluğa, test başlığına ve tarif revizyonuna bağlayın. Bir değişikliği araştırırken malzeme partisini ve ilgili süreç kayıtlarını ekleyin. Bu, bir sonuç modelini tanı olarak ele almadan, üflemeli kalıplama prosesi kontrolünde incelemeyi faydalı kılar.
Ayrıca taşıma yolunu kılavuzların, aktarmanın veya reddetmenin neden olduğu hasarlara karşı inceleyin. Hat içi paketleme denetimi, tanımlanmış bir arızayı tarayabilir; Bu arızanın oluşumunun azaltılması, yukarı yönde düzeltme ve doğrulama gerektirir. Tespit performansını ve kusur azaltma iddialarını ayrı sonuçlar olarak tutun.
Kalıplama hattı ile sızdırmazlık testi kapsamını belirtin ve kabul edin
"Otomatik sızıntı testi" talebi, ana kabul kararlarını çözümsüz bırakıyor. Tedarikçilere aynı şişe tanımını, inceleme sınırını, numune durumunu ve gerekli çıktıyı verin. Teklifin kesintisiz bir gösterim yerine normal üretimi kapsaması için ürün karışımını ve değişiklikleri dahil edin.
| Alıcı girişi | Alınacak tedarikçi yanıtı |
|---|---|
| Şişe, boyun ve kapak çizimleri; malzeme ve ürün yelpazesi | Muayene sınırı, fikstür düzenlemesi ve gerekli değişiklik parçaları |
| Tanımlanmış arıza, numuneler ve kabul gereklilikleri | Önerilen yöntem, karar kuralı ve uygulama-doğrulama planı |
| Gelen oran, aralık, yönlendirme ve konteyner durumu | Tam çevrim esası, transfer düzenlemesi ve desteklenen çalışma koşulları |
| Reddetme, geçersiz sonuç ve kurtarma gereksinimleri | İzleme, onaylama, kontrol altına alma ve arayüz sorumlulukları |
| Kaydetme, değiştirme ve yayınlama gereksinimleri | Program kontrolü, saklanan sonuçlar, kabul kanıtları ve devir kapsamı |
İki Kinggle şişe makinesi referansı
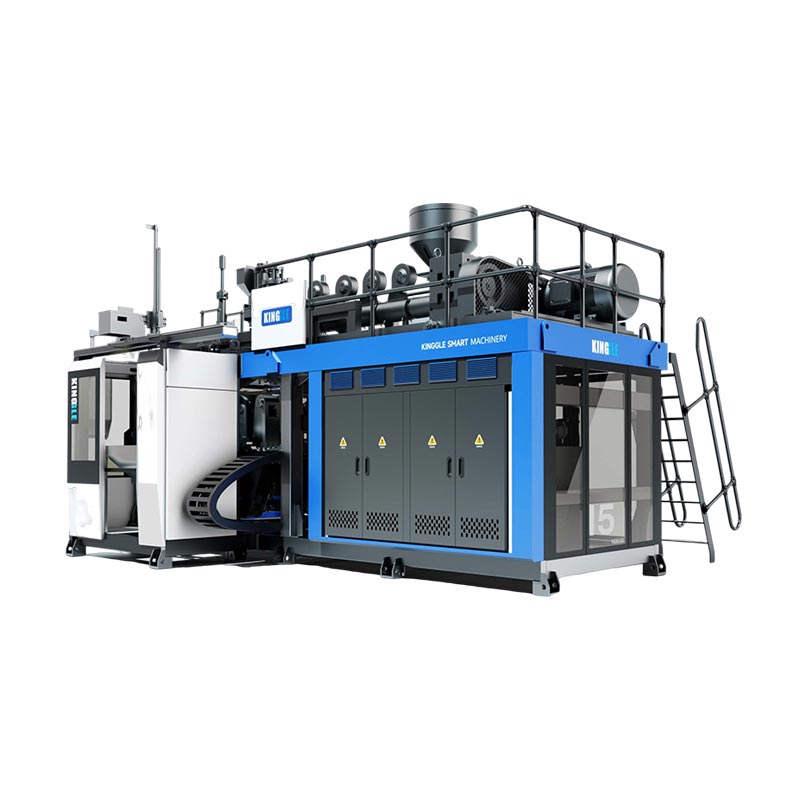
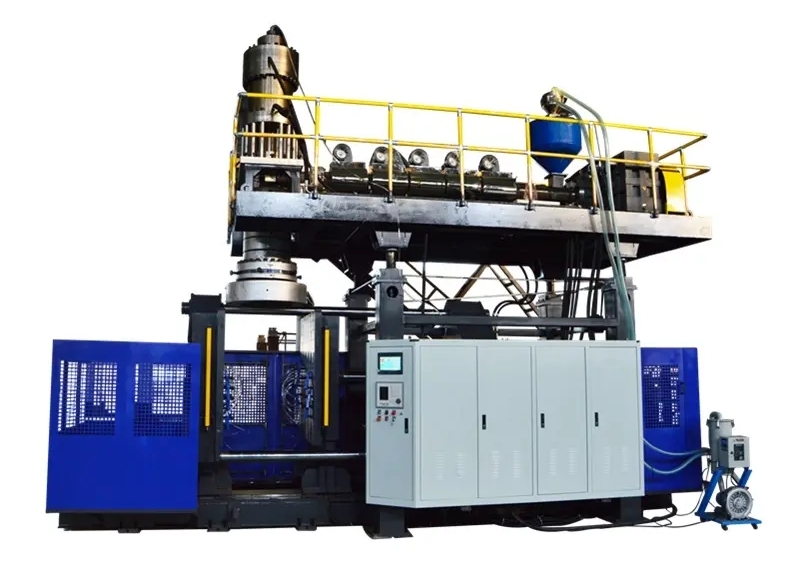
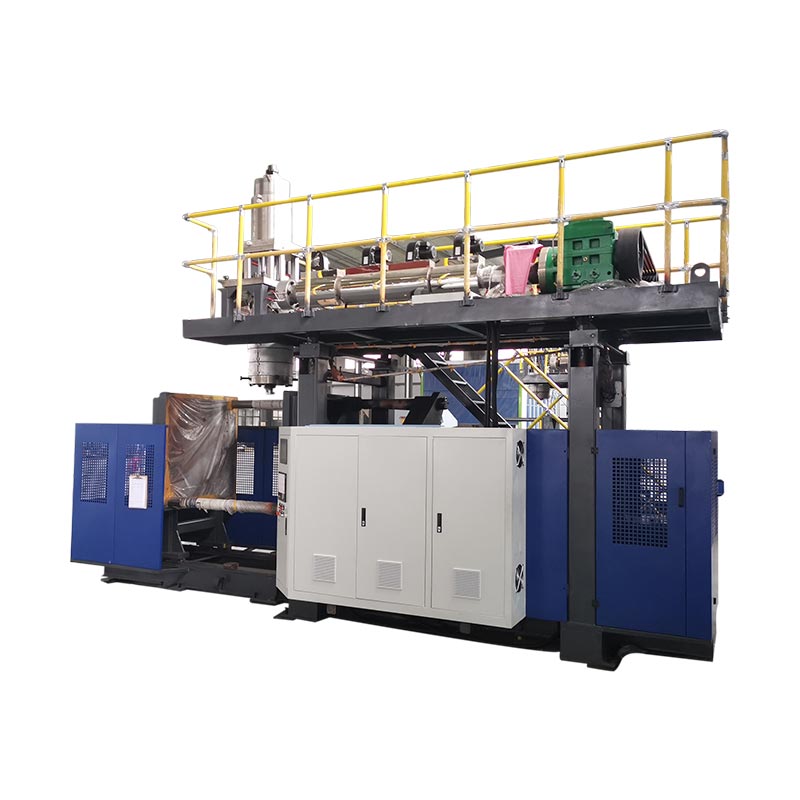
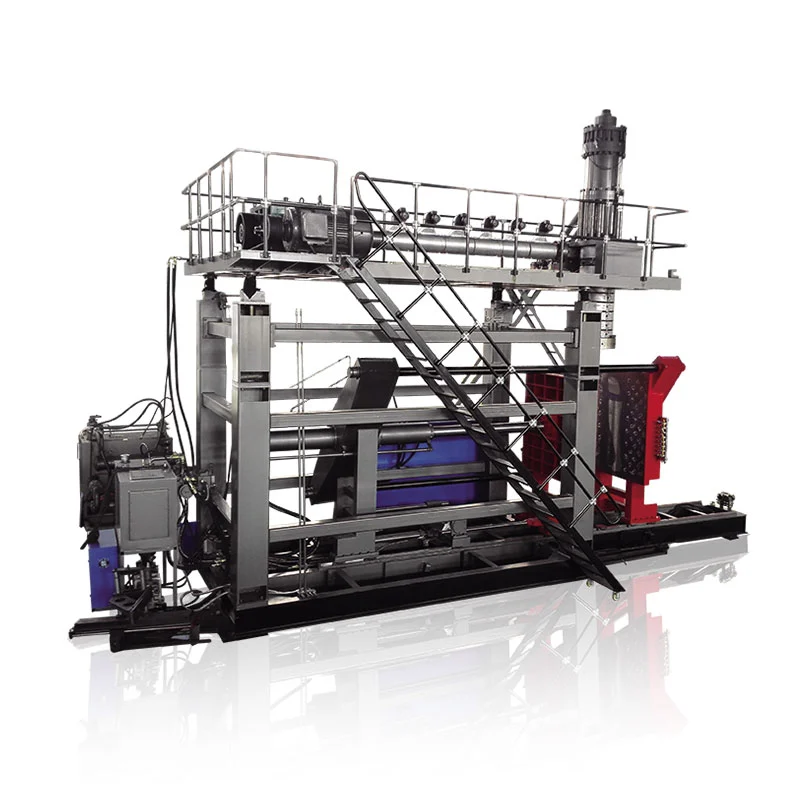
The KGB5L tek istasyonlu platformVeKGB5D çift istasyonlu platform5 L makine referansı yayınlanmıştır. Bir şişe projesi için şekillendirme platformu örnekleri sağlarlar. Denetim sisteminin hâlâ gerçek şişeye, kalıp düzenine, boşaltma düzenine ve test gereksinimlerine göre seçim yapması gerekiyor.

Varsayılan bir aksesuar değil, arayüzü belirtin
Denetim modülünü, demirbaşları, aktarmayı, kontrol entegrasyonunu ve reddetme ekipmanını hangi tarafın sağladığını belirleyin.
Her makinenin yayınlanmış şekillendirme özelliklerini, mutabakata varılan inceleme koşullarından ayrı tutun. Kalıplama spesifikasyonundaki üfleme basıncı, şişe sızıntı testi basıncı değildir.
Daha geniş şekillendirme gereksinimi için,HDPE şişe makinesi seçim kılavuzu.
Cihazı, uygulamayı ve hattı kabul edin
Kabul kaydında referans kontrolleri, fiili konteyner ayrımı ve tam ret sırası birbirinden ayrılmalıdır. Normal formatları ve kararlaştırılan kesinti veya kurtarma kontrollerini ekleyin. Geçen birkaç şişenin videosuna güvenmek yerine miktarları, koşulları, arızaları ve düzeltici eylemleri belirtin.
Ürün, fikstür ve program revizyonlarını devir teslim kaydına taşıyın. İlgili bir değişiklikten sonra tahliyeyi kimin onayladığını belirleyin.fabrika kabul testi kılavuzudaha geniş makine değerlendirmesini kapsar; Denetime özgü kanıtları söz konusu proje kaydına ek olarak saklayın.
Şişe sızıntı testi hakkında sık sorulan sorular
Boş şişe sızıntı testi son kapak contasını doğruluyor mu?
Tek başına değil. Test fikstürü gerçek kapaktan farklı bir yüzeye temas edebilir. İncelenen özellikleri onaylayın, ardından şişe ve kapak tasarımının gerektirdiği ek kapalı ambalaj değerlendirmelerini belirtin. Bu sonuçla kapatma kimliğini ve uygulama koşullarını koruyun.
Basınç düşüşü her HDPE şişeye uygun mudur?
Tek başına reçine isminden yola çıkılarak hiçbir yöntem seçilmemelidir. Şişe geometrisi, deformasyon, sıcaklık, fikstür ve gerekli arıza ayrımı önemlidir. Gerçek konteyner için doğrulama isteyin. Deforme olmayan kapları kapsayan basınç azalması standardının esnek bir şişe için uygunluk sağladığını varsaymayın.
Bir kamera veya CT taraması belirtilen sızıntı testinin yerini alabilir mi?
Boyutsal ve görüntüleme kanıtları kusur analizini destekleyebilir ancak işlevsel bir sızıntı sonucu olarak yeniden etiketlenmemelidir. Aynı kabul gerekliliklerini karşılayan bir alternatif gösterilmediği ve geçerli kalite prosedürü aracılığıyla onaylanmadığı sürece, belirtilen sızıntı testini saklayın.
Reddedilen bir şişe yeniden test edilebilir mi?
Yalnızca üzerinde anlaşmaya varılan tasarruf prosedürü kapsamında. İlk sonucu koruyun, yeniden testin nedenini ve koşullarını belirleyin, yetkiyi ve sonucu saklayın. Daha sonraki bir geçiş, daha önceki bir arızayı sessizce silmemeli veya tercih edilen bir sonuç görünene kadar testin tekrarlanmasına izin vermemelidir.
Sızıntı testi her otomatik şişirme makinesine dahil mi?
Hayır. Otomatik kalıplama döngüsü, sonraki denetim kapsamını tanımlamaz. Teknik teklif, test cihazını, demirbaşları, transfer, reddetme ekipmanını, kontrol arayüzlerini ve kabul çalışmasını tanımlamalıdır. Bu öğeleri "otomatik" sözcüğünden çıkarmak yerine, sıralı sistem için onaylayın.
Kalıplama ve muayene kapsamını birlikte tartışın
Şişe çizimini, malzemeyi, kapatma gereksinimini, hedef gelen oranı ve denetimin tanımlaması gereken arızayı gönderin. Temsili örnekleri ve mümkün olan yerlerde mevcut test kayıtlarını ekleyin, böylece ekipman tartışması tanımlanmış bir üretim gereksinimiyle başlar.
Üretim ve denetim gerekliliklerini tartışınNingbo Kinggle Machinery Co., Ltd. ·Şirket bilgileri