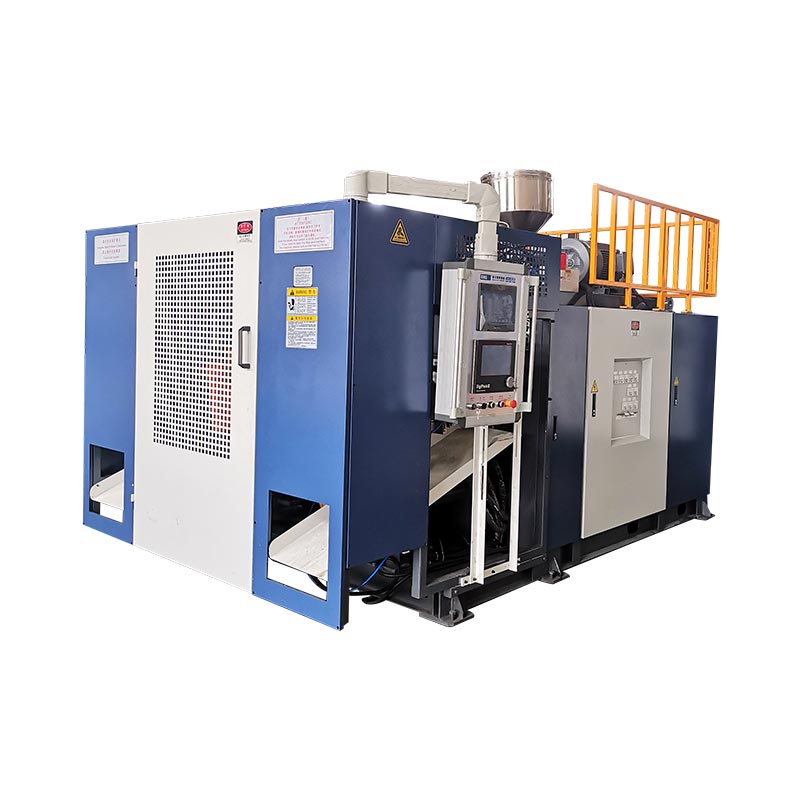
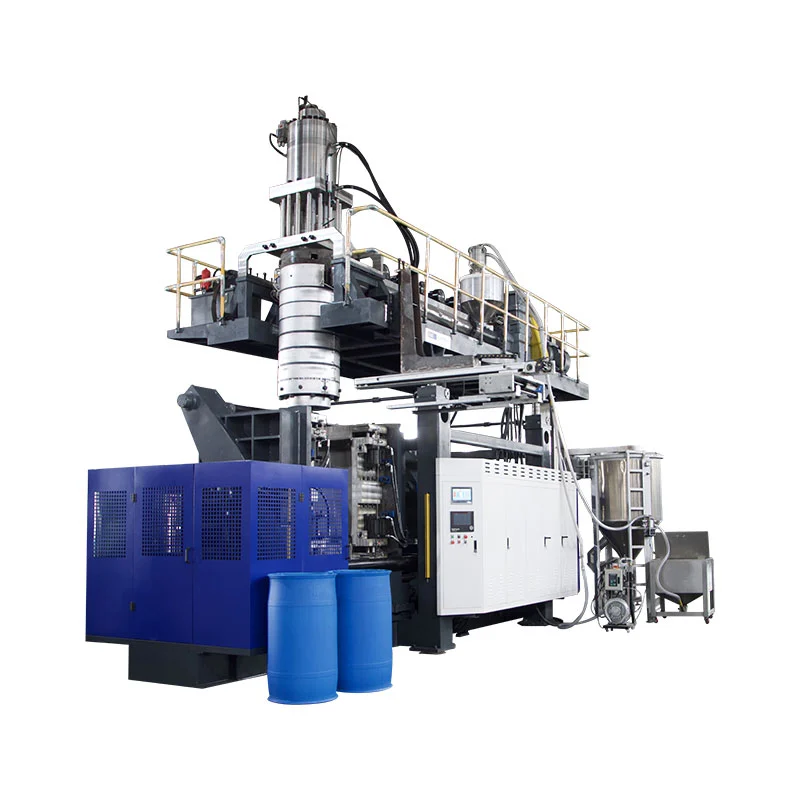
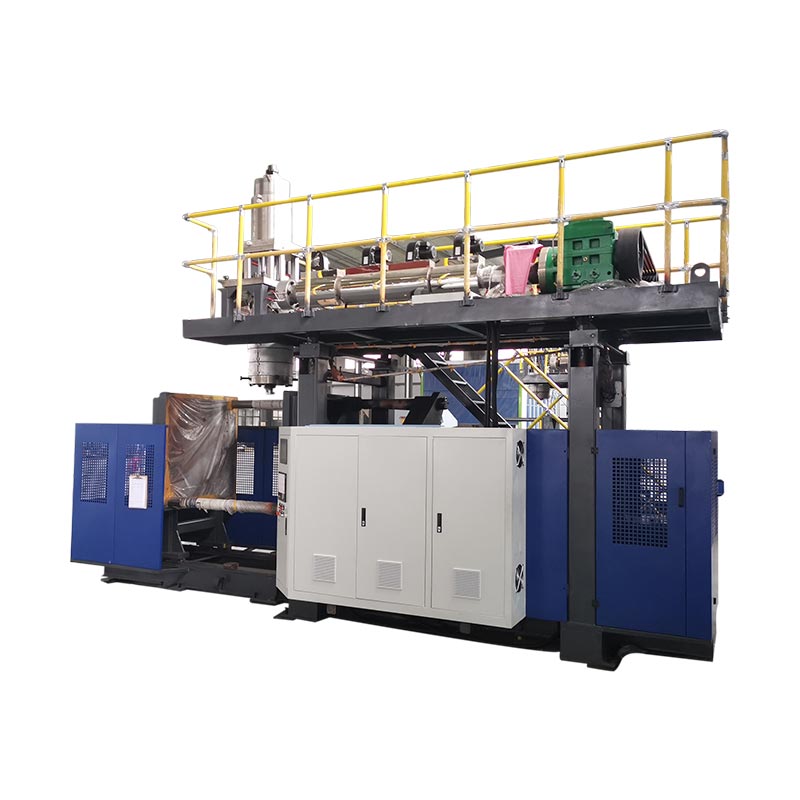
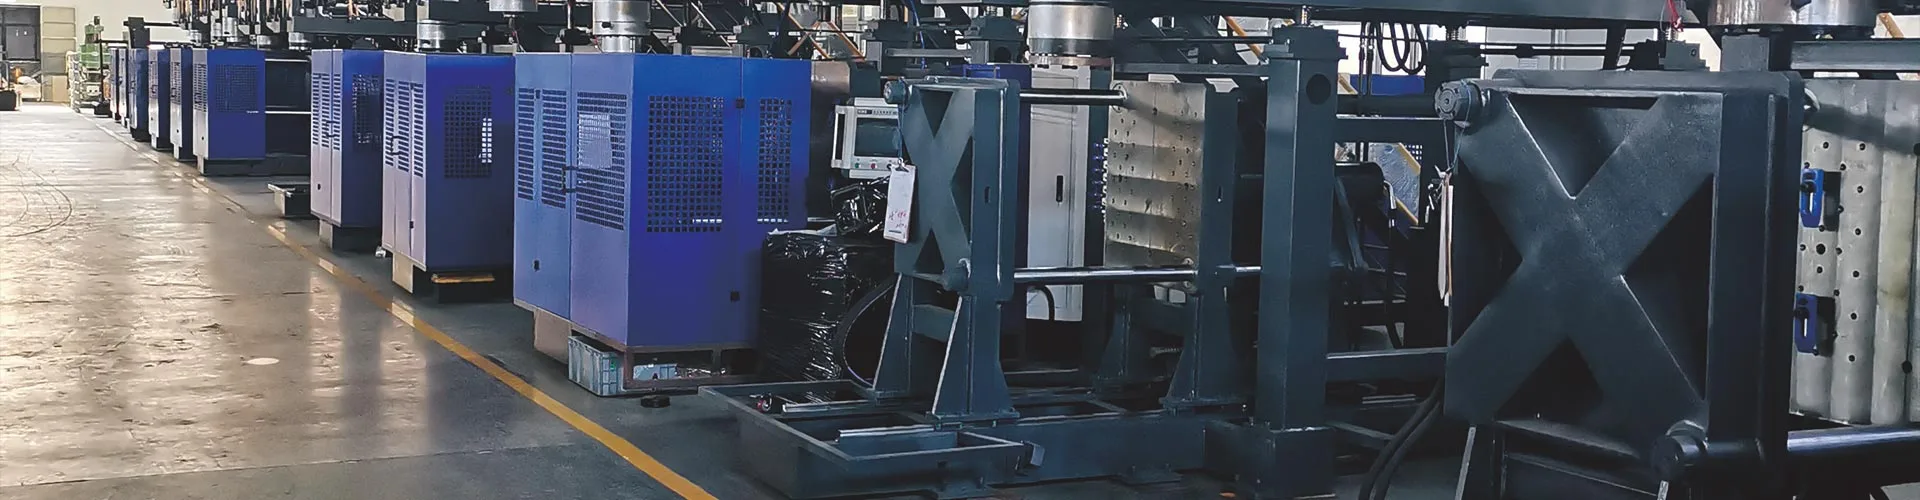
1000 L'lik bir IBC şişirme makinesi, plastik iç hazneyi oluşturur. Tek başına IBC'nin tamamını kanıtlamaz. Onaylanan iç şişe, kafes, palet, kapaklar, malzeme sistemi, kalıp, alt montaj ve gerekli paket testlerine göre makineyi seçin ve kabul edin.
Büyük kapasite, bir IBC projesinin makine boyutlandırma egzersizi gibi görünmesini sağlar. Zor iş arayüzlerde yatıyor. Üst açıklık kapanışa uygun olmalıdır. Alt çıkış vana ve kafes erişimini karşılamalıdır. Kalıplanmış gövde palet üzerine doğru şekilde oturmalıdır. Kafes, zarar verici temas yaratmadan iç hazneyi korumalıdır.
Bu kılavuz, bu arayüzleri makine girişlerine ve fabrika test kanıtlarına dönüştürür. Yayınlanan ekipman referansı olarak Kinggle'ın mevcut 1000L IBC platformunu kullanır.

Ürün birleştirilmiş bir sistemdir
İç şişe kafese, palete, vanaya ve dolum bağlantısına uyar.
Kafa, parison profili, kalıp ve soğutma onaylı duvar haritasını oluşturur.
Çıkarma, düzeltme, montaj ve test etme gerekli kabul edilen çıktıyı sürdürür.
Deneme, kabul edilen her üniteyi malzemeye, ayarlara, ölçümlere ve test sonuçlarına bağlar.
KGB1000L-IBCbelirtim tablosu kullanılırkenKGS1000L-IBC. Kuru çevrim satırı ayrıca görüntülenir150 litre, bu kullanılabilir bir oran değildir. Bu makale, canlı sayfa ve teklifte onaylanmış bir model kodu ve çıktı birimi kullanılana kadar ekipmana Kinggle 1000L IBC platformu adını vermektedir.1000L IBC şişirme makinesinin neler sağladığını tanımlayın
Şişirme makinesi plastik gövdeyi yapar. IBC terminolojisinde bu gövdeye genellikle iç şişe, iç kap, astar veya iç kap adı verilir. Arama dili pazara göre değişir. Teknik anlaşmada kontrollü bir terim kullanılmalıdır.
Tam bir kompozit IBC, kalıplanmış gövdeden daha fazlasını içerir. Dış yapı metal bir kafes ve bir palet içerebilir. Kapaklar, contalar, alt boşaltma vanası, etiketler ve tanımlama işaretleri paketi tamamlar. Montaj ekipmanı ve test istasyonları kalıplama hücresinin dışında bulunabilir.
Ayrımın pratik bir etkisi vardır. Makine tedarikçisi, kararlaştırılan denemede yer alan kalıplama işlemini ve boyutları kanıtlayabilir. IBC'nin tam sahibi, tedarik edilen tüm bileşenlerin birlikte çalıştığını kanıtlamalıdır. Kafes, palet veya vana başka bir tedarikçiden geliyorsa, alıcının şirketler arasında arayüz kontrolüne ihtiyacı vardır.
Mevcut Amerika Birleşik Devletleri kuralları açık bir örnek sunmaktadır.49 CFR 178.707kompozit IBC'yi plastik bir iç hazneyi çevreleyen sert bir dış ambalaj olarak tanımlar. İç kap ve dış ambalajın bütünleşik bir paket oluşturduğunu söylüyor. Aynı zamanda iç haznenin, dış ambalaj olmadan muhafaza işlevini yerine getirmesinin amaçlanmadığını da söylüyor.
Bu kural pazara özgüdür ancak mühendislik dersi iyi bir şekilde yayılır. Ticari ürün monte edilmiş bir IBC ise iç şişeyi izolasyonlu olarak kabul etmeyin. Üretim kafesini, paletini, üst kapağını, valfini ve contalarını yeterlilik planına getirin.
Teklifte makine-tedarikçi sınırı belirtilmelidir. Tedarik edilen kalıbı, robotu, çapak gidermeyi, sızıntı test cihazını, konveyörleri ve montaj takımlarını adlandırın. Alıcı tarafından sağlanan tüm bileşenleri ve hizmetleri işaretleyin. Renkli bir sınır çizimi, uzun bir "standart aksesuar" listesinden daha kullanışlıdır.
İç şişeyi, kafesi, paleti ve valfi tek çizimde kontrol edin
İç şişe çizimi dış boyutlarında durmamalıdır. Şişenin IBC'nin geri kalanıyla nasıl buluştuğunu göstermelidir. Onaylanmış bileşen çizimlerine referanslar içeren bir arayüz kontrol çizimi oluşturun.
En baştan başlayın. Doldurma açıklığını, diş veya kapatma arayüzünü, sızdırmazlık yüzeyini, kapak açıklığını ve kafes erişimini kaydedin. Üst yüzey yüksekliğini kafese göre ekleyin. Bir kapak kendi ölçüsünü karşılayabilir ancak iç şişe çok yüksek veya çok alçakta durduğunda takılması zorlaşabilir.
Alt çıkışa doğru ilerleyin. Çıkış merkez hattını, açısını, desteğini, valf bağlantısını ve kafesteki açıklığı gösterin. Palet ilişkisini ekleyin. Sıcak şişe soğutma sırasında şekil değiştirebilir; bu nedenle, kararlaştırılan şartlandırma süresinden sonra arayüzü ölçün.
Kafes temas noktalarını haritalayın. Köşe yarıçaplarını, panel bölgelerini ve yerel destekleri işaretleyin. Dolu ünite taşınırken veya istiflenirken temas değişebilir. İç şişe tasarımın oturmasını beklediği yere oturmalıdır. Destek için kazara oluşan bir çıkıntıya güvenmemelidir.
| Arayüz | Kontrollü kanıt | Makine veya kalıp kararı |
|---|---|---|
| Üst açma ve kapatma | Çizimi, sızdırmazlık yüzeyini, mastarı ve kapak açıklığını bitirin | Boyun işleme, üfleme düzenlemesi, soğutma ve düzeltme |
| Alt çıkış ve vana | Merkez çizgisi, açı, destek, conta ve kafes erişimi | Kalıp parçası, yerel duvar profili, soğutma ve son işlem |
| Dış kafes | Dahili zarf, ray konumları ve şişe temas bölgeleri | Şişe geometrisi, duvar haritası ve serbest bırakılma durumu |
| Palet veya taban | Konumlandırıcı geometrisi, destek yüzeyi ve taşıma açıklığı | Taban kalıp şekli, çıkarma desteği ve soğutma sonrası fikstürü |
| Etiketleme ve işaretleme alanları | Düzlük, konum ve gerekli tanımlama | Kalıp yüzeyi, duvar profili ve aşağı yöndeki işlemler |
Her arayüzü numaralandırın. Kalıp çiziminde, muayene planında ve fabrika deneme raporunda aynı numaraları kullanın. Bir boyut başarısız olduğunda ekip, hangi çizim kontrolleri olduğunu tartışmadan, bunun izini kalıplama, soğutma, sökme veya montaja kadar takip edebilir.
Kinggle'ınsatış süreciürün fotoğraflarını, çizimlerini, ağırlığını, boyutunu, malzemesini, kalınlığını, çıktısını ve kimyasal direncini sorar. Bir IBC projesi için kafes, palet, vana ve kapatma çizimlerini bu pakete ekleyin.
Yayınlanan 1000L makine zarfını fazla okumadan okuyun
Kinggle'ın1000L IBC ürün sayfasıkarşılaştırma zarfını sağlar. Maksimum 1000 L konteyner sınıfını, 55 tonluk bir makineyi ve 9,5 x 5,1 x 6,5 m makine boyutunu listeler. Nihai yerleşim planının hâlâ erişime, bakıma ve yardımcı alana ihtiyacı var.
Genel bağlama tablosunda 1000 kN, 1800 x 1600 mm merdane ve 1600 x 1500 mm maksimum kalıp boyutu listelenmektedir. 1200 ila 1400 mm kalıp kalınlık aralığı verir. Bu rakamlar erken kalıp uyumu incelemesini desteklemektedir. Kalıp montaj çiziminin tamamını değiştirmezler.
Ekstrüzyon bölümünde 32 L/D oranına sahip iki adet 100 mm vida listelenmektedir. Yayınlanan HDPE eritme kapasitesi vida başına 180 kg/saattir. Kalıp kafası bölümünde 45 L'lik bir akümülatör ve 33 kg'lık bir PE akümülatör ağırlığı referansı listelenir.
| Yayınlanan öğe | Web sitesi değeri | Gerekli proje kontrolü |
|---|---|---|
| Konteyner sınıfı | 1000 litre | Onaylı iç şişe, brüt atış, kalıp ve çıkarma yolu |
| Makine boyutu ve ağırlığı | 9,5x5,1x6,5 m; 55 ton | Nihai GA çizimi, temel, taşıma bölünmesi ve kaldırma planı |
| Sıkıştırma kuvveti | 1000kN | Öngörülen alan, darbe basıncı, sıkışma ve kenar boşluğu |
| Maksimum kalıp boyutu | 1600x1500 mm | Tam kalıp, manifoldlar, hortumlar, hareketli parçalar ve robot temizliği |
| Kalıp kalınlığı | 1200 ila 1400 mm | Kapalı yığın ve plaka arayüzü |
| Vidalar | 100 mm x 2; 32 L/D | Katman yapısı, reçine dereceleri ve gerçek sıralı erime yolu |
| Yayınlanmış HDPE eritme kapasitesi | 180 kg/saat x 2 | Onaylanmış formülasyonla istikrarlı iyileşme |
| Akümülatör referansları | 45 litre; 33 kg PE | Brüt parison kütlesi, rezervi, reçine esası ve profili |
| Hava üfleyin | 0,8 MPa; 2 m³/dak | Makinedeki tepe akışı, alıcı, hava kalitesi ve basınç |
| Soğutma suyu | 0,3 MPa; 120 L/dak | Sıcaklık, ısı yükü, su kalitesi ve devre dengesi |
| Yayınlanmış güç referansı | 110 ila 150 kW ortalama | Ölçüm sınırı, ürün, ayarlar ve kabul edilen çıktı |
Sayfanın kuru çevrim satırı şu anda gösteriliyor150 litre. Litre bir döngü oranı değildir. O sırayı saatte 150 parçaya veya başka bir çıktı iddiasına çevirmeyin. Kinggle'dan teklifte amaçlanan sayıyı ve birimi onaylamasını isteyin.
Her satır dar bir soruyu yanıtlıyor. Maksimum kalıp genişliği robotun açıklığını kanıtlamaz. Akümülatör kütlesi bitmiş iç şişe ağırlığını kanıtlamaz. Erime kapasitesi rakamı kabul edilen çıktıya eşit değildir. Satırları onaylanmış ürün ve deneme planı aracılığıyla bağlayın.
Bağlantılı yük programını da isteyin. Motor ve ısıtıcı sıraları ana bileşenleri tanımlar ancak nihai kurulu yük aynı zamanda kontrolleri, pompaları, robotu, malzeme taşımayı ve sipariş edilen yardımcıları da içerebilir.
Akümülatör kararını ölçülen bir kütle dengesinden oluşturun
Bitmiş iç şişe her atışın yalnızca bir parçasıdır. Parison ayrıca üst flaş, alt kuyruklar, çıkış trimi ve diğer proses hurdalarını da oluşturur. Akümülatör, tüm parisonu onaylanmış malzeme esasına göre sağlamalıdır.
Varsa bilinen bir üretim numunesini tartın. Kapakları, valfleri ve ayrı olarak monte edilmiş parçaları çıkarın. Daha sonra her bir trim akışını tartın veya tahmin edin. Tahmini önerilen kalıp ve sıkıştırma tasarımına bağlı tutun.
bitmiş iç hazne + üst flaş + alt kuyruklar + çıkış trimi + diğer kalıplanmış hurdalar
Bu sonucu yayınlanan 33 kg PE akümülatör ağırlığı referansıyla karşılaştırın. Bitmiş ağırlığı tek başına karşılaştırmayın. Projenin aynı zamanda işletme rezervine de ihtiyacı var. Seçilen reçine, renk ve katman düzeni faydalı kütle esasını değiştirebilir.
Birim başka bir çek oluşturur. Sayfada 45 L'lik bir akümülatör listelenmektedir. Hacim ve kütle arasındaki ilişki gerçek eriyik miktarına ve üreticinin tanımına bağlıdır. Tedarikçinin hesaplaması olmadan 45 L'yi doğrudan bitmiş ürün ağırlığına dönüştürmeyin.
Akümülatör deşarj süresi önemlidir çünkü uzun, ağır bir parison sarkabilir. Yer çekimi duvar dağılımını kontrol dışı değiştirmeden önce kafanın programlanan parisonu iletmesi gerekir. Deneme sırasında boşaltma penceresini, erime durumunu ve kalıp boşluğu profilini kaydedin.
İyileşme de önemlidir. İki ekstrüderin üretim döngüsü içindeki bir sonraki atımı hazırlaması gerekiyor. Ölçülen toparlanma süresini soğutma ve sonraki çalışmayla karşılaştırın. Onaylanan malzeme sisteminin yavaş yavaş toparlanması veya aşağı akış hücresinin zaten dolu olması durumunda yüksek katalog erime hızı yardımcı olamaz.
Kitle rekorunu Kinggle's ile kullanınparison programlama kılavuzu. Kütle, kalıba ne kadar malzemenin girdiğini gösterir. Duvar haritası bu malzemenin nereye gittiğini gösteriyor.
İki ekstruder sipariş etmeden önce her katmana yazılı bir iş verin
Ürün sayfasında çok katmanlı üretim açıklanmakta ve iki ekstrüder listelenmektedir. Bu, çoklu akış platformunun kanıtıdır. Tam bir katman spesifikasyonu değildir.
Her katmanın işlevini yazın. Bir katman kontrollü temas yüzeyini sağlayabilir. Bir diğeri, onaylanmış süreç içi yeniden öğütme taşıyabilir. Renk veya UV koruması tanımlanmış bir akışta bulunabilir. Kesin tasarım ürüne, içeriğe, pazara ve onaylanmış test programına bağlıdır.
Daha sonra izin verilen malzemeleri tanımlayın. Reçine kalitelerini, masterbatch'i, katkı maddelerini ve yeniden öğütme kaynağını adlandırın. Yeniden öğütmenin yalnızca aynı üretim sürecinden gelip gelmediğini kaydedin. Kontrollü malzeme spesifikasyonunun yerine "geri dönüştürülmüş" kelimesini kullanmayın.
Mevcut Amerika Birleşik Devletleri gereklilikleri bunun neden önemli olduğunu göstermektedir. Bölüm 178.707, kompozit IBC iç kapları için bilinen plastik spesifikasyonları gerektirir. Ayrıca, onaylanmadıkça kullanılan malzemeyi de kısıtlar, üretim kalıntılarına veya belirtilen koşullar altında aynı üretim sürecinden yeniden öğütmeye izin verir. Diğer pazarlarda farklı kurallar geçerli olabilir.
Katman oranının bir hedefe ve çalışma aralığına ihtiyacı vardır. Oranın nasıl ayarlanıp kontrol edileceğini belirtin. Gravimetrik besleme kayıtları, ekstruder çıktı kontrolleri veya tahribatlı bölüm analizi kontrol planını destekleyebilir. Fabrika denemesinden önce yöntemi seçin.
Kafa çizimi erime yolunu göstermelidir. Her katmanı hangi ekstruderin beslediğini belirleyin. Kalıptaki pasaj sayısını ve sırasını kaydedin. Temizleme ve malzeme değiştirme prosedürlerini ekleyin. Proje hem tek katmanlı hem de çok katmanlı ürünleri çalıştıracaksa dönüştürme prosedürünü ve kabul kontrolünü tanımlayın.
Makine açıklaması
Yayınlanmış iki adet 100 mm'lik vida ve çok katmanlı bir açıklama, platformun yönünü göstermektedir. Sıralı katman fonksiyonlarını veya oranlarını tanımlamazlar.
Proje özellikleri
Bir katman diyagramı, her bir malzeme akışını, fonksiyonunu, hedef oranını, izin verilen aralığı, doğrulama yöntemini ve değişiklik-kontrol kuralını adlandırır.
Onaylanmış formül ve test kanıtları olmadan, çok katmanlı yapılardan daha düşük maliyet veya daha uzun ömür vaat etmeyin. Bu sonuçlar seçilen malzemelere, dağıtıma ve bitmiş IBC tasarımına bağlıdır.
Kalıbı, kelepçeyi ve parison yolunu tek bir mekanik sistem olarak kontrol edin
1000L'lik bir kalıp, bir katalog genişliğinden ve yüksekliğinden daha fazlasını kaplar. Soğutma manifoldlarını, hortumları, boyun takımlarını, çıkış eklerini, sıkıştırma alanlarını, kaldırma noktalarını ve tüm hareketli detayları içerir. Robot ve sıcak iç şişenin açık bir çıkarma yoluna ihtiyacı vardır.
Kalıp çiziminin tamamını merdane çiziminin üzerine yerleştirin. Bağlantı çubuklarını, sıkıştırma merkez hattını, üfleme donanımını ve servis bağlantılarını kontrol edin. Kapalı kalınlığı ve açılma sırasını gözden geçirin. Plakaların arasına bir kalıp sığabilir ve yine de hortumun veya robotun hareketini engelleyebilir.
Kelepçe seçiminde öngörülen alan ve üfleme basıncı kullanılmalıdır. Yayınlanan 1000 kN, bir makine sayfası referansıdır. Proje hesaplamasını isteyin. Sıkıştırma kuvvetlerini ve belirtilen marjı ekleyin. Büyük düz paneller, iç şişe hacmine göre hafif olsa bile zorlu bir projeksiyon alanı üretebilir.
Parison yolunun da aynı derecede dikkat edilmesi gerekiyor. Kalıp merkez çizgisini, boşaltma uzunluğunu, kalıp yakalamayı ve kapatma sırasını onaylayın. Uzun bir parison yakalanmadan önce sallanabilir veya uzayabilir. Profil omuzu, köşeleri, çıkış bölgesini ve tabanı hesaba katmalıdır.
Sıkışma alanları kaynak yapmak için yeterli malzemeye ihtiyaç duyar, ancak fazla malzeme kesmeyi ve soğutmayı artırır. Çıkış ek parçasının yerel kontrole ihtiyacı vardır. Üst açıklığın kapanması için sabit bir geometriye ihtiyacı vardır. Bu özellikler numaralı duvar haritasına aittir.
Havalandırma ve yüzey kalitesi, serbest bırakmayı ve görünümü etkiler. Kafes bazı panelleri gizleyebilir ancak kalıplanmış bir kusuru onaramaz. Montajdan sonra işlevsel kalan her temas ve etiket alanını inceleyin.
Kinggle'ınkalıp tasarım kılavuzutakma, sıkıştırma, havalandırma ve soğutmayı kapsar. Bunu genel bir kalıp kontrol listesi olarak değil, son montaj çizimiyle birlikte kullanın.
Kalıbı yalnızca makine tedarikçisi, kalıp üreticisi, kafes tedarikçisi ve IBC sahibi arayüzler üzerinde anlaştıktan sonra onaylayın. Onaylanan her çizim revizyonunu satın alma dosyasına kaydedin.
IBC geometrisini soğutma, çıkarma ve koşullandırma yoluyla koruyun
Kalıp açıldıktan sonra geniş yüzeyler hareket etmeye devam eder. İç şişe soğurken serbest bırakıldığında ve sürüklendiğinde kabul edilebilir görünebilir. Bu hareket kapatma yüksekliğini, valf konumunu veya kafes temasını değiştirebilir.
Termal bölgelerin etrafında soğutma devreleri tasarlayın. Omuzlar, köşeler, boyunlar, çıkış ekleri ve taban destekleri farklı akışa ihtiyaç duyabilir. Kalıp çizimindeki her devreyi adlandırın. Hedef giriş sıcaklığı ve akışını ekleyin. Tek bir basınç okuması dengeli soğutmayı kanıtlayamaz.
Deneme sırasında tedarik ve iade koşullarını ölçün. Sistemin izin verdiği her devredeki akışı kontrol edin. Kararlaştırılan yerlerde kalıp sıcaklığını kaydedin. Eğer bir bölge sıcak kalırsa, devreyi incelemeden tüm çevrimi uzatarak bunu saklamayın.
Çıkış desteği soğutmanın bir parçasıdır. Robotun nereye tutunacağını ve şişenin nereye ineceğini tanımlayın. Sıcak bir panel, dar bir tutucunun veya taşıma rayının altında deforme olabilir. Alt çıkış darbeden kaçınmalıdır. Parça taşıma gücüne ulaşana kadar taban desteklenmiş kalmalıdır.
Boyut kontrollerinden önce bir koşullandırma süresi ayarlayın. Önemli olduğunda ortam durumunu belirtin. Deneme numuneleri ve üretim denetimi için aynı zamanlamayı kullanın. Bir şişenin sıcak ve diğerinin soğuğunun ölçülmesi, proses kaymasına benzeyen bir gürültü yaratır.
Ürün sayfasında soğutma suyu referansları olarak 0,3 MPa ve 120 L/dak değerleri listelenmektedir. Bu rakamlar bağlantının planlanmasına yardımcı olur. Su sıcaklığını veya toplam ısı giderme kapasitesini belirtmezler. Makine ve kalıp ısı yüklerini isteyin.
Soğutma süresini kaliteye göre izleyin. Kinggle'ındöngü süresi kılavuzusoğutma, geri kazanım ve işlemeyi ayırır. Yararlı hedef, boyutsal ve işlevsel planı karşılayan en kısa kararlı döngüdür.
Kalıplanmış şişeyi üretim kafesi, palet ve valf parçalarıyla karşılaştırın
Yeterlilik sırasında üretim amaçlı bileşenleri kullanın. Prototip kafesler veya elle değiştirilmiş paletler arayüz hatalarını gizleyebilir. Her montaj bileşeni için tedarikçiyi, parça numarasını ve revizyonu kaydedin.
Kuru bir uyumla başlayın. Şartlandırılmış iç şişeyi kafese ve palete yerleştirin. Konumlandırıcı kontağını, panel açıklığını, üst açıklık erişimini ve çıkış konumunu kontrol edin. Valfı ve üst kapağı, tanımlanmış aletlerle ve uygulanabildiği yerde tork yöntemiyle takın.
Birleştirilmiş üniteyi arayüzlerde ölçün. Her kalıplanmış boyutu tekrarlamayın. Doldurma, boşaltma, taşıma, istifleme ve test hazırlığını neyin kontrol ettiğine odaklanın. Operatörün muhakeme yeteneğini azaltacakları, devam et veya devam etme göstergelerini kullanın.
İşlemden sonra teması kontrol edin. Üniteyi onaylanmış yöntemle kaldırın veya taşıyın. Yeni işaretler, yerel baskı noktaları veya hareket arayın. İç şişe ve kafes, yalnızca sabit durumdayken sığmamalı, tasarımın amaçladığı gibi çalışmalıdır.
| Montaj kontrolü | Ne kaydedilmeli | Olası proses bağlantısı |
|---|---|---|
| Kafes yerleştirme | Açıklık, girişim, yönlendirme ve ekleme yöntemi | Gövde boyutları, soğutma, çıkarma deformasyonu |
| Palet oturma yeri | Destek kontağı, sallanma, konumlayıcı uyumu ve çıkış yüksekliği | Taban şekli, soğutma desteği ve kalıp parçası |
| Üst kapatma | Gösterge sonucu, sızdırmazlık yüzeyi ve kurulu yükseklik | Boyun işleme, düzeltme, çekme ve taşıma |
| Alt valf | Merkez çizgisi, açı, conta durumu ve kafes erişimi | Çıkış eki, duvar dağıtımı ve kaplama |
| Tamamlanan birim | Tanımlama, görsel durum ve izlenebilir bileşen revizyonları | Montaj kontrolleri ve son muayene |
Sızıntı testinde onaylanmış bir kurulum kullanılmalıdır. Hangi bileşenlerin takıldığını, test ortamını, basıncı veya vakumu, stabilizasyonu, süreyi ve reddetme kuralını tanımlayın. Yöntemin geçerli ürün programıyla eşleşmesi gerekir. Hızlı bir atölye kontrolü, otomatik olarak resmi bir testin yerini almaz.
Onaylanmış bir montajı sınır numunesi olarak saklayın. Arayüzlerin fotoğrafını çekin. Kalıplanmış tarifi, malzeme partisini, kafes revizyonunu, palet revizyonunu, vana ve kapatma verilerini numune kaydıyla birlikte saklayın.
Makine FAT'ını tam IBC tasarım tipi onayından ayırın
Fabrika kabul testi, sipariş edilen kalıplama hücresinin kararlaştırılan ürün ve koşullara uygunluğunu kanıtlar. Montajı yapılmış her IBC, dolgu maddesi veya pazar için onay vermez.
The UNECE BM Model Düzenlemeleri Rev. 24mevcut 2025 küresel referans yayınıdır. Bölüm 6.5'te IBC yapımı ve testi ele alınmaktadır. Ulusal ve modal kurallar, belirli bir basımı benimseyebilir veya gereksinimler ekleyebilir. Doğrulama planını dondurmadan önce ilgili otoriteyi ve nitelikli test rotasını doğrulayın.
İnternette bulunan tek bir düşme yüksekliğiyle başlamayın. Tasarım tipi, malzeme, amaçlanan içerik, paketleme grubu, hazırlık, koşullandırma, kapatma ve tüm test sırası programı etkiler. Yetkili makam veya yetkili laboratuvar gerekli kanıtları tanımlamalıdır.
Makine kalifikasyonu yine de yararlı yukarı yönlü kanıtlar oluşturmalıdır. Malzeme özelliklerini, katman düzenlemesini, brüt ve net kütleyi, duvar haritasını, boyutları, sızıntı sonucunu, tarif ve bileşen revizyonlarını kaydedin. Test edilen partiden numuneleri saklayın. Bu bilgi, üretim sürecinin daha sonraki paket testlerine bağlanmasına yardımcı olur.
Üç belgeyi ayırın. Makine FAT raporu derleme ve işlem performansını kapsar. Montaj yeterlilik raporu kafes, palet, vana ve kapatma uyumunu kapsar. Düzenleyici test raporu geçerli tasarım tipini kapsar. Her rapor kapsamını ve sınırlamalarını belirtmelidir.
Üretim kontrolleri onay alındıktan sonra devam eder. Onaylanmış kalite sistemi aracılığıyla reçine, pigment, inhibitör, yeniden öğütme, katman oranı, kalıp, kapatma, valf, kafes ve paletteki değişiklikleri yönetin. Küçük bir değişiklik test için kullanılan temeli etkileyebilir.
Daha küçük, düzenlemeye tabi bir paketleme hattı için,KGB200L/LP kimyasal tambur hücresi kılavuzumakine kanıtı ile paket onayı arasında aynı ayrımı gösterir.
Son kabul edilen hücre kapısındaki çıktıyı ölçün
Mevcut ürün sayfası kullanılabilir bir üretim hızı sunmuyor. Kuru çevrim sırası görüntülenir150 litre, dolayısıyla bu makale saat başına adet sayısı anlamına gelmiyor. Projenin, gerçek iç şişeye ve tam hücreye dayalı olarak kabul edilmiş bir çıktı hedefine ihtiyacı var.
Önce çıkış sınırını seçin. Kalıplanmış iç şişeler saat başına kalıplama hücresini ölçer. Saat başına monte edilmiş ve sızıntı testi yapılmış IBC'ler daha büyük bir sistemi ölçer. Her iki sayı da yararlı olabilir ancak aynı etiketi paylaşmamalıdırlar.
Kararlaştırılan kalıplama denetimini geçen iç şişeler ÷ gözlemlenen dakika x 60
Kararlaştırılan son kapıyı geçen toplanmış birimler ÷ gözlemlenen dakika x 60
Tüm başlamaları, reddetmeleri ve durmaları sayın. Nedenleri sınıflandırın. Ekstrüzyon geri kazanımı, soğutma, robot kullanımı, trim, kafes yerleştirme, valf kurulumu ve sızıntı testinin her biri hücre hızını ayarlayabilir. En yavaş kararlı geçit, bitmiş çıktıyı belirler.
Malzeme talebinde brüt atış kütlesi ve kalıplama olayları kullanılmalıdır. Bitmiş iç şişe ağırlığı, kesme ve başlatma kayıplarını kaçırır. Kabul edilen şişe başına brüt kilogramın yanı sıra saat başına adet sayısını da bildirin.
Enerjinin de aynı sınıra ihtiyacı var. Kinggle, platform için ortalama güç referansı olarak 110 ila 150 kW yayınlıyor. IBC başına kWh değildir. Seçilen ölçüm noktasını, üretim durumunu, çalışma süresini ve kabul edilen sayımı kaydedin.enerji ölçüm kılavuzubu ayrımı açıklıyor.
Kurtarma ve aşağı akış kuyruklarını açığa çıkarmak için yeterince uzun bir deneme süresi kullanın. Kısa bir patlama makinenin hareketini gösterebilir ancak malzeme kaymasını, soğutma dengesizliğini veya kafes birikimini gözden kaçırabilir.
Kullanışlı bir kontrol paneli, kabul edilen kalıplanmış şişeleri, kabul edilen tam IBC'leri, ilk geçiş verimini, kabul edilen şişe başına brüt kilogramı, kesim kütlesini, ortalama döngüyü, sayılan aksama süresini ve kabul edilen birim başına enerjiyi içerir. Kabul protokolündeki her terimi tanımlayın.
Binayı mevcut genel düzenleme çizimine göre planlayın
55 tonluk bir makinenin zemin alanından daha fazlasına ihtiyacı vardır. Bina kurulumu, bakımı, malzeme hareketini ve güvenli erişimi desteklemelidir. Sipariş edilen revizyon için tedarikçinin mevcut genel düzenleme çizimiyle başlayın.
Halka açık tabloda 9,5 x 5,1 x 6,5 m boyutlarında bir makine listelenmektedir. Ürün sayfası çizimi kendi boyutlarını görüntüler. Kinggle hangi çizim revizyonunun alıntıyla eşleştiğini doğrulayana kadar çizimi görsel bir referans olarak değerlendirin. Temeli tasarlamak için bir web görseli kullanmayın.

Kalıp yolunu işaretleyin. Kapı boyutunu, zemin kapasitesini, vinç kancası yüksekliğini, kaldırma noktalarını ve depolamayı dahil edin. Vida çekme alanını ve akümülatör başlığına erişimi gösterin. Yükseltilmiş ekipmanın çevresine güvenli merdivenler ve platform erişimi ekleyin.
Depolamadan her ekstrudere malzeme akışını haritalandırın. Masterbatch, yeniden öğütme, taşıma, taşlama ve toz kontrolünü ekleyin. Temiz trimi karışık atıklardan ayrı tutun. Dolu bir hazneye veya tıkalı bir dönüş hattına nasıl bakım yapılacağını gösterin.
Projeye özel yardımcı program sayfalarını kullanın. Sayfada üfleme havası için 0,8 MPa ve 2 m³/dak değerleri listelenmektedir. Soğutma suyu için 0,3 MPa ve 120 L/dak'yı listeler. Makinedeki basıncı, tepe akışını, alıcıları, arıtmayı, besleme sıcaklığını, dönüş koşulunu ve ısı reddini planlayın.
Elektrik tasarımında bağlı yük, gerilim, frekans, koruma, kablo yolları ve yardımcı yüklere ihtiyaç vardır. Yayınlanan 110 ila 150 kW ortalama referansı bağlı yük değildir. Tesis toplamına soğutucular, kompresörler, malzeme ekipmanları, öğütücü, montaj ve test istasyonlarını dahil edin.
Kinggle'ı kullanyardımcı program gereksinimleri kılavuzusınır sayfasını oluşturmak için. Bu sayfayı düzen ve temel çizimiyle dondurun.
Fabrika kabul testi yoluyla izlenebilir bir IBC lotunu takip edin
Yararlı bir FAT, makine çalıştırılmadan önce başlar. İç şişe çizimi, bileşen revizyonları, reçine, katman yapısı, duvar haritası, numune planı, çıktı sınırı ve kabul sınırları üzerinde anlaşın. Aletleri ve test yöntemlerini adlandırın.
- Sipariş edilen platformu onaylayın.Sözleşmeye göre son model kodunu, ekstrüderleri, akümülatör başlığını, sıkma düzenini, kontrolörü, robotu, üfleme donanımını, korumayı ve yardımcıları kontrol edin.
- Yardımcı programları ve kalibrasyonu onaylayın.Güç, hava ve soğutma koşullarını kaydedin. Ölçüm cihazlarını ve kalibrasyon durumunu listeleyin.
- Kontrollü malzemeleri yükleyin.Her bir reçine derecesini, partiyi, rengi, katkı maddesini ve yeniden öğütme akışını kaydedin. Her ekstruderin besleme yolunu doğrulayın.
- Kalıplama işlemini stabilize edin.Resmi çalışma başlamadan önce tekrarlanabilir geri kazanım, boşaltma, kalıp soğutma, çıkarma ve düzeltme işlemlerine ulaşın.
- Başlangıç tarifini dondurun.Sıcaklıkları, hızları, katman ayarlarını, parison profilini, zamanlamaları, basınçları ve aşağı akış ayarlarını tek bir revizyonda kaydedin.
- Kararlaştırılan üretim penceresini çalıştırın.Sayım başlar, kabul edilen şişeler, reddedilenler ve her durakta. Neden kodlarını spesifik tutun.
- Kalıplanmış planı ölçün.Net ve brüt kütleyi, döşemeyi, duvar haritasını, açıklıkları, çıkışı, tabanı, gövde geometrisini, görünümü ve sızıntı sonucunu kontrol edin.
- Üretim bileşenlerini birleştirin.Onaylı kafesi, paleti, üst kapağı, valfi ve contaları takın. Arayüz göstergelerini ve montaj kontrollerini tamamlayın.
- Kanıt paketini kapatın.Etiketli örnekleri saklayın, son tarifi dışarı aktarın ve her açık sapmayı bir sahiple kaydedin ve yöntemi yeniden test edin.
Resmi çalışmanın başlangıcından, ortasından ve sonundan örnekleri seçin. Bunları zaman ve tarif revizyonuyla etiketleyin. Kafes, palet, vana ve kapak revizyonlarını numune kaydıyla birlikte saklayın.
Mümkün olduğunda gerçek alt akış istasyonlarını kullanın. Üretim trim donanımı çıkışa zarar verirken elle kesilmiş bir numune geçebilir. Laboratuvar sızıntı testi, planlanan hat test cihazındaki kuyruğu gizleyebilir.
Düzenleyici onayı genel bir FAT imzasıyla karıştırmayın. Resmi bir teste tanıklık ediliyorsa ayrı test protokolünü ve raporunu ekleyin. Tasarım türünü, numune hazırlamayı ve yetkiyi belirtin.
Makine isim plakasını, kalıp tanımlamasını ve saklanan numuneleri fotoğraflayın. Çalıştırmanın sonunda alarm geçmişini ve üretim sayacını kaydedin. Son inceleme başarılı olsa bile, şişeyi değiştiren herhangi bir manuel müdahaleyi kaydedin. Bu ayrıntılar, site ekibinin kurulumdan sonra kabul edilen durumu yeniden oluşturmasına yardımcı olur.
Kinggle'ın satış süreci, incelemeyi ve teste katılma davetini içerir. Kullanınmakine FAT kılavuzukaydı tanımlamak için. Kinggle'daki mevcut ekipman görüntülerini inceleyinvideo sayfasıekibin odaklanmış sorular hazırlayabilmesi için ziyaretten önce.
Tek başına bir cilt yerine teklife hazır bir IBC proje dosyası gönderin
Sadece “1000L IBC makinesi” diyen bir talep, önemli işi tanımsız bırakıyor. Onaylı bir iç şişe çizimi ve fotoğrafları gönderin. Mümkün olduğunda fiziksel bir örnek ekleyin. Nominal kapasiteyi ve amaçlanan içeriği belirtin.
Net kalıp ağırlığını, brüt atış tahminini, kesim haritasını ve duvar kalınlığı haritasını ekleyin. Her bir reçine akışını, katkı maddesini, rengini ve yeniden öğütme kuralını adlandırın. Katman diyagramını ve doğrulama yöntemini ekleyin.
Kafes, palet, üst kapak, alt vana ve conta çizimlerini ekleyin. Kontrollü arayüzleri işaretleyin. Kalıp denemesi, FAT ve tesisin başlatılması sırasında her bir bileşeni kimin tedarik ettiğini belirtin.
Tüm ürün kontrollerini listeleyin. Boyutları, göstergeleri, iklimlendirme süresini, sızıntı yöntemini ve montaj kontrollerini ekleyin. Uygulanabilir herhangi bir tasarım tipi programı, yetkili otoriteyi veya test laboratuvarını tanımlayın. Başka bir pazardan genel bir test listesi yapıştırmayın.
Kabul edilen çıktıyı doğru kapıda tanımlayın. Planlanan vardiya modelini ve yıllık talebi belirtin. Robotun çıkarılmasını, kesilmesini, soğutma desteğini, kafesin yerleştirilmesini, kapatılmasını ve valf montajını, sızıntı testini, işaretlemeyi ve palet akışını açıklayın.
Fabrika voltajını, frekansı, mevcut havayı ve soğutmayı, ortam koşullarını, rakımı, kat planını, vinç verilerini ve erişim yolunu sağlayın. Nihai genel düzenlemeyi, temel yüklerini, kullanım belgesini ve nakliye bölümünü isteyin.
Tedarikçi yanıtında nihai makine modeli ve revizyonu belirtilmelidir. Ekstruder ve kafa mimarisini, akümülatör temelini, kalıp zarfını, kelepçe incelemesini, yardımcı sınırı, kabul protokolünü ve veri aktarımını içermelidir.
Kinggle'ı kullanindirme merkezigüncel belgeler için Kontrollü proje dosyasını şu adresten gönderin:iletişim sayfası. Teklif daha sonra geniş bir 1000L etiketi yerine gerçek IBC projesine cevap verebilir.
Sık sorulan sorular
Bu yanıtlar çoğunlukla kapsamı, deneme planını veya fabrika planını değiştiren makine seçimi sorunlarını ele almaktadır. Yayınlanan model verileri bir başlangıç referansı olmaya devam ediyor. İmzalanan teknik anlaşma sipariş edilen sistemi kontrol etmelidir.
1000 L'lik bir IBC şişirme makinesi gerçekte ne yapar?
İç şişe veya astar olarak da adlandırılan plastik iç hazneyi oluşturur. Komple kompozit IBC aynı zamanda dış kafesi veya ambalajını, paletini, üst kapağını, alt valfini, contalarını ve diğer servis veya yapısal parçalarını da içerir.
Kinggle'ın 1000L IBC makinesinin model numarası nedir?
Mevcut İngilizce sayfası tutarsız. Ürün özeti KGB1000L-IBC'yi gösterirken, spesifikasyon tablosu KGS1000L-IBC'yi gösterir. Teklifte, çizimlerde, isim plakasında ve kılavuzlarda son model kodunu ve revizyonunu onaylayın.
Yayınlanan 33 kg'lık akümülatör değeri, 33 kg'lık bitmiş şişe anlamına mı geliyor?
Hayır. Sayfada PE akümülatör ağırlığı referansı olarak 33 kg etiketi yer almaktadır. Brüt parison kütlesi, bitmiş iç hazneyi ve tüm kalıplanmış kaplamayı içerir. Reçine esasını, rezervini, katman yapısını ve tam dozaj hesaplamasını doğrulayın.
Kinggle 1000L IBC platformunun üretim çıktısı nedir?
Mevcut kuru çevrim satırı 150 L'yi gösteriyor ve bu kullanılabilir bir üretim hızı birimi değil. Saat başına parça çıkarımı yapmayın. Kabul edilen kalıplanmış şişeleri veya kabul edilen tam IBC'leri saat başına tanımlayın ve kararlaştırılan üretim denemesi sırasında bu oranı kanıtlayın.
Makine denemesi sırasında neden kafes ve palet mevcut olmalıdır?
Şişe tüm düzeneğin içine sığmalı ve çalışmalıdır. Üretim kafesleri, paletler, kapaklar ve valfler, yükseklik, çıkış konumu, destek, açıklık ve kullanım konularında izole edilmiş bir şişe incelemesinin gözden kaçırabileceği hataları açığa çıkarır.
1000L IBC makine teklifi için hangi bilgileri göndermeliyim?
İç şişe çizimini, numuneyi, ağırlığı, duvar haritasını, malzemeleri, katman tasarımını ve kesim tahminini gönderin. Kafes, palet, kapak ve vana çizimlerini, testleri, çıktı hedefini, alt akış kapsamını, fabrika yerleşim planını ve kullanım koşullarını ekleyin.
Makine teklifini IBC'nin tamamı etrafında oluşturun
Kontrollü iç şişe dosyasını, bileşen arayüzlerini, malzeme ve katman planını, çıktı hedefini, testleri ve fabrika yardımcı programlarını Kinggle'a gönderin. Mühendislik ekibi daha sonra 1000L platformu, kalıbı, yardımcı malzemeleri ve kabul kapsamını doğrulayabilir.
1000L IBC makine çözümü talep edin