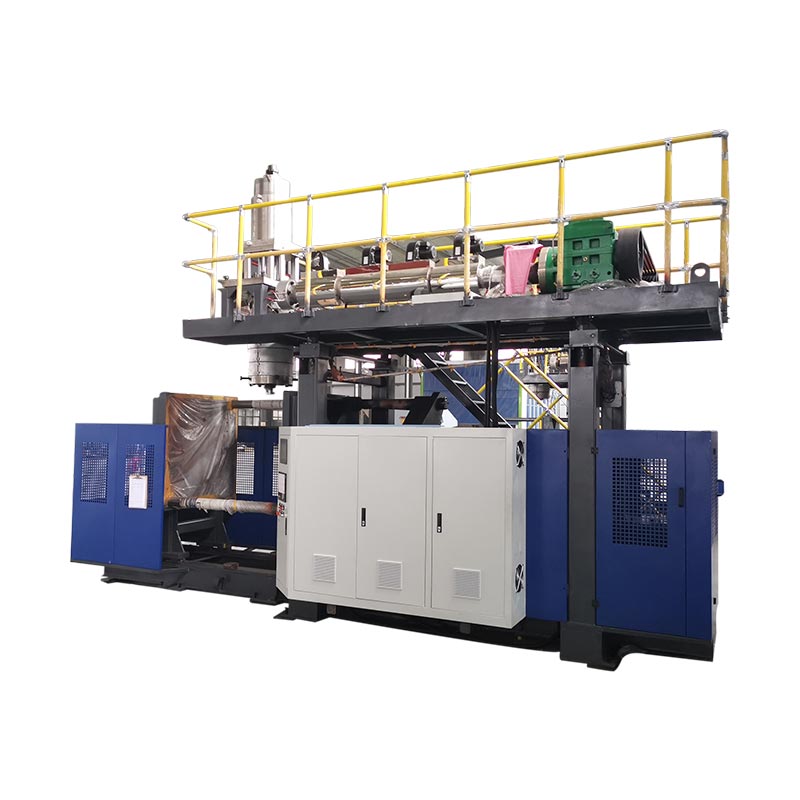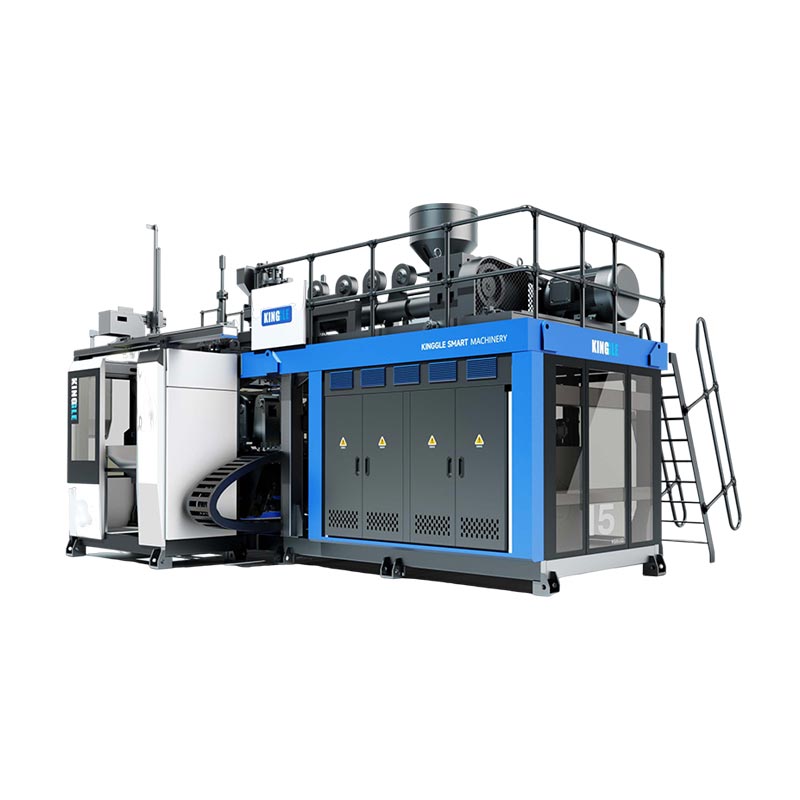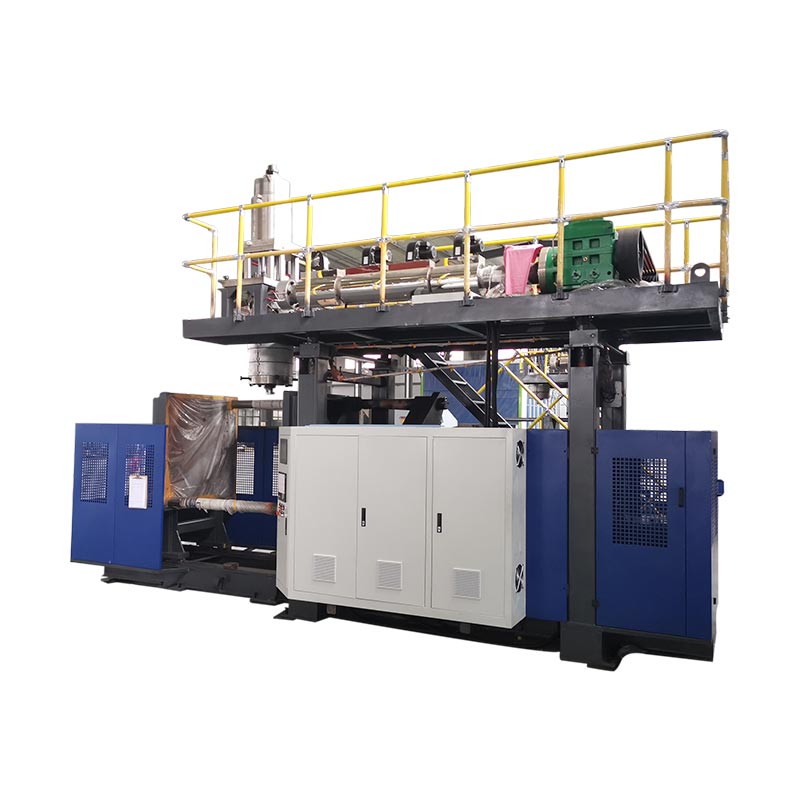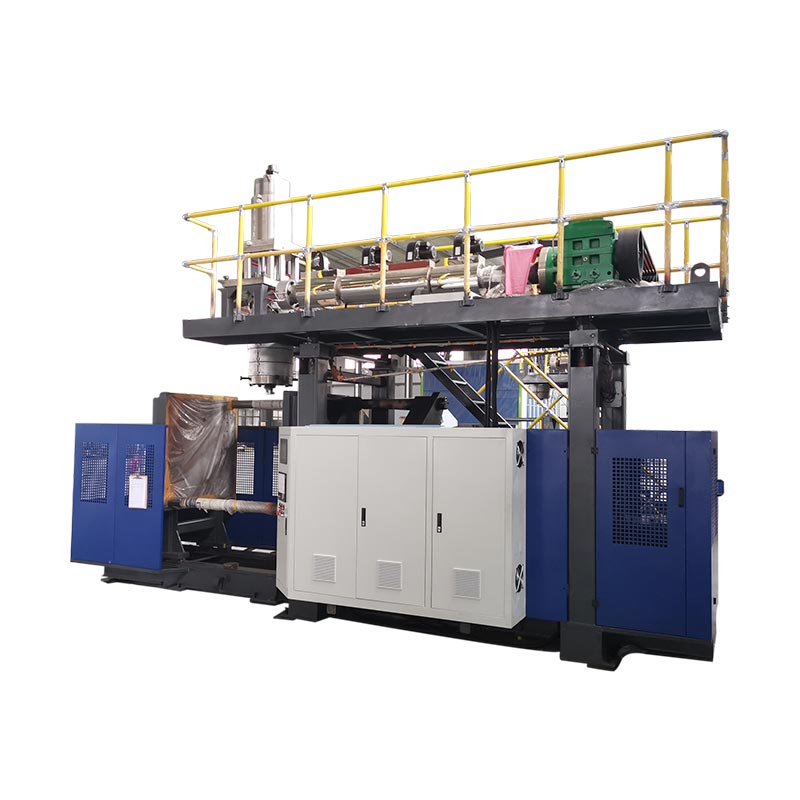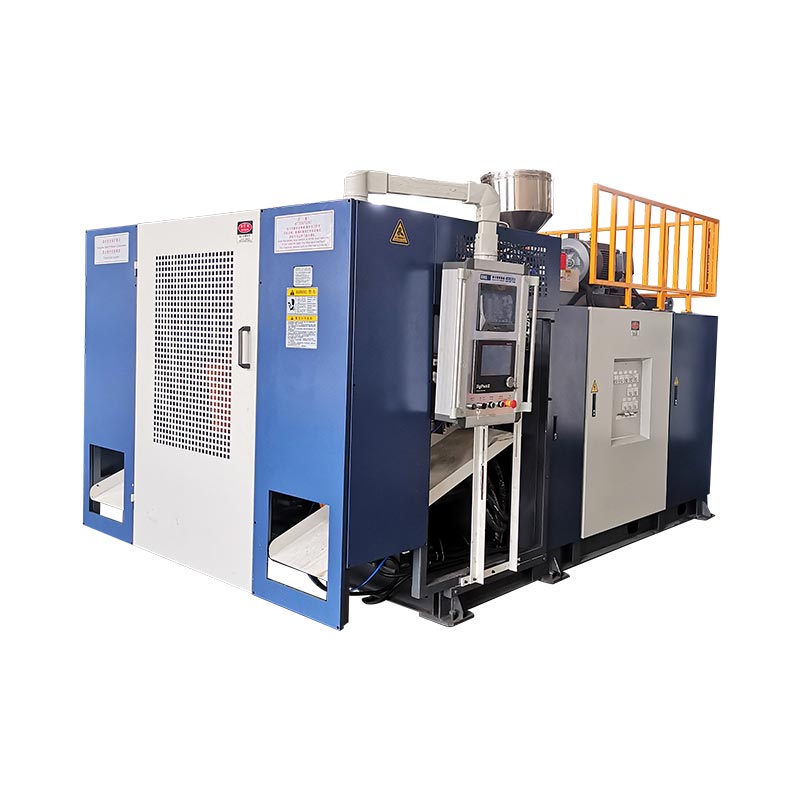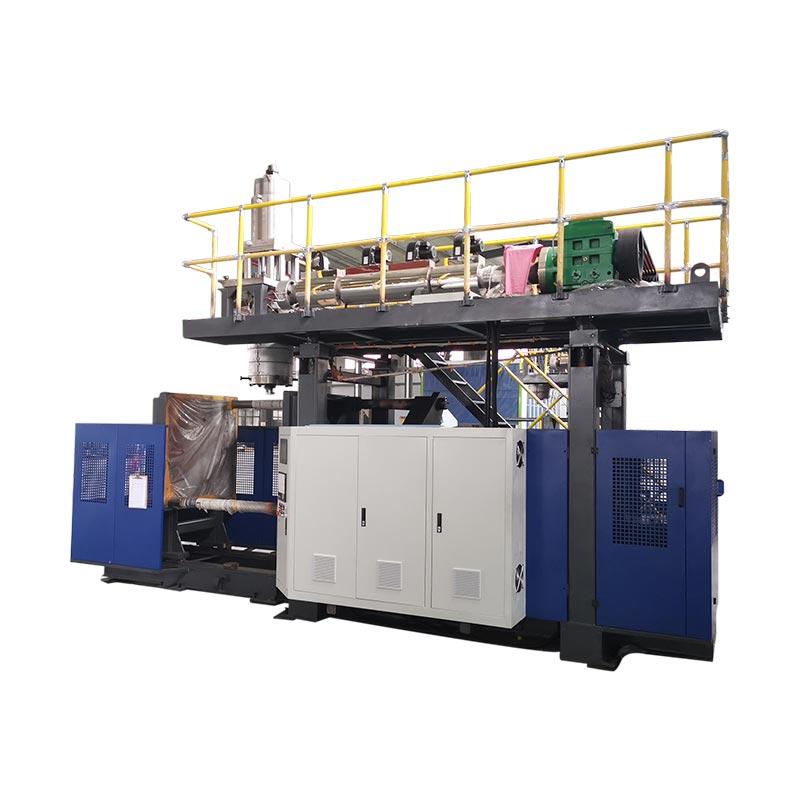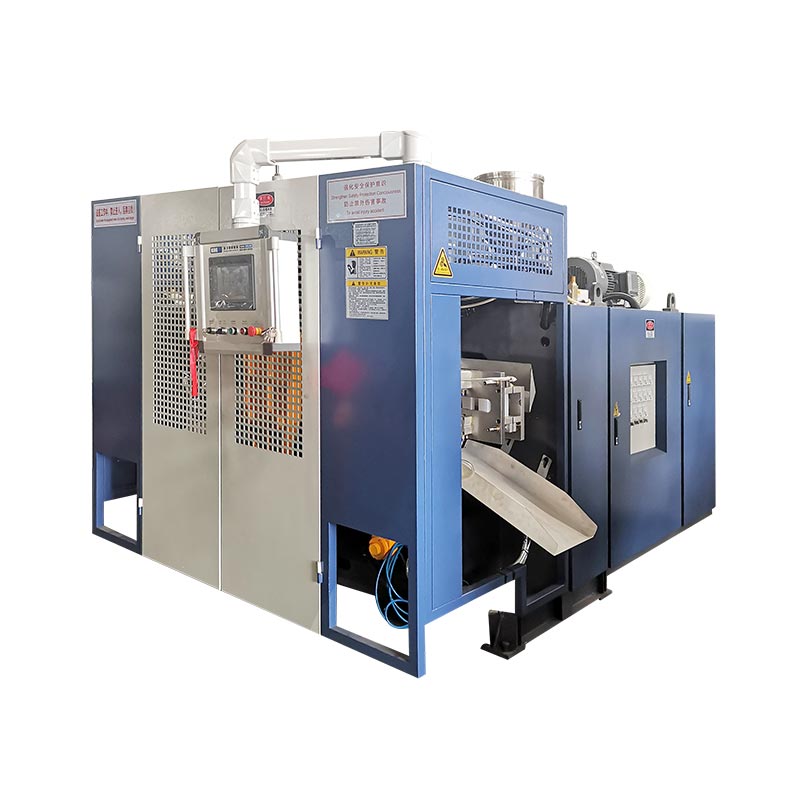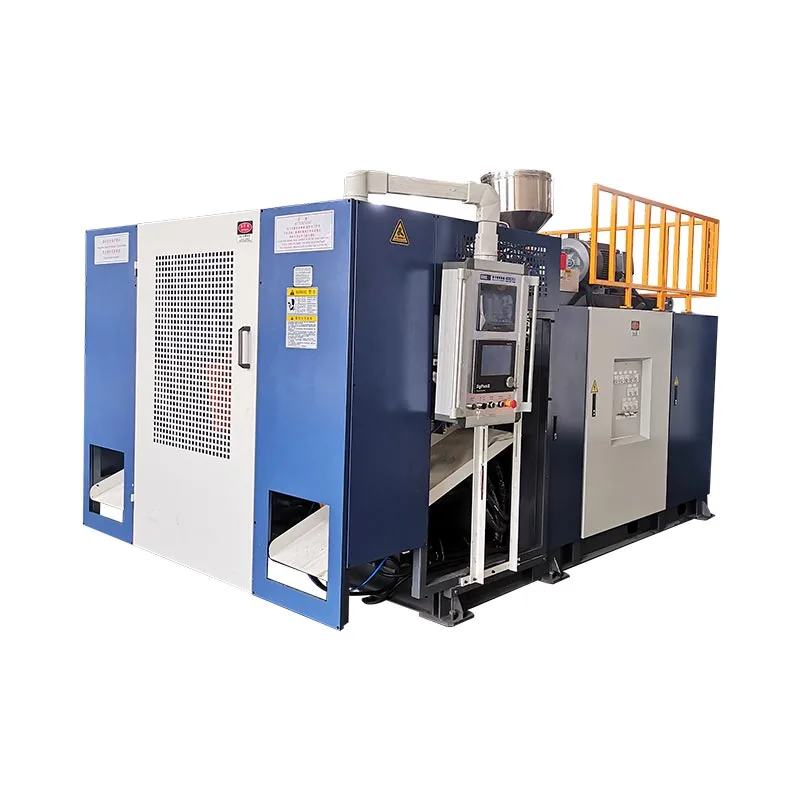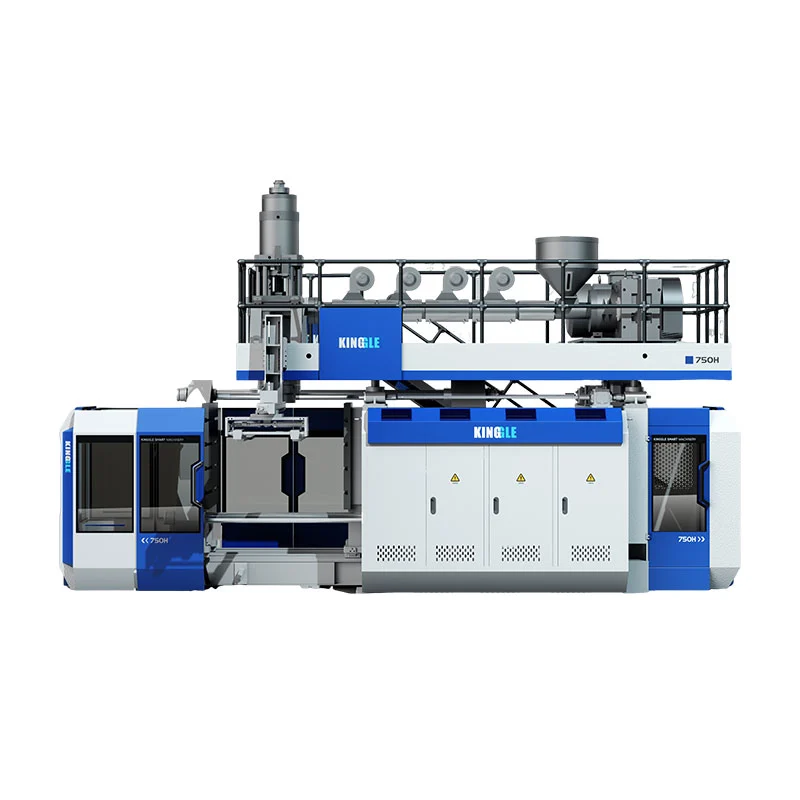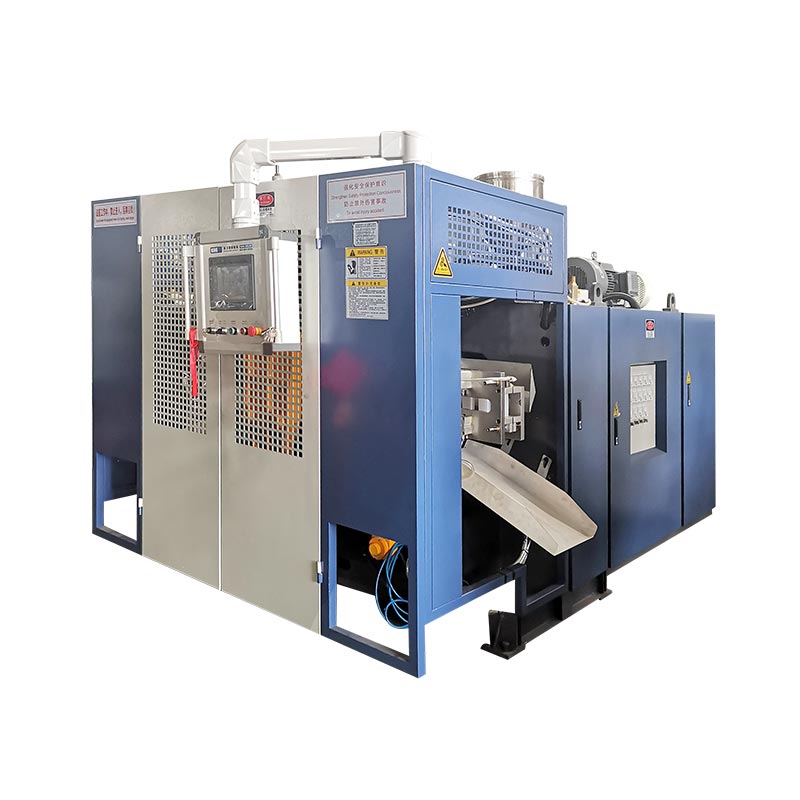
Otomotiv üflemeli kalıplama, hava kanalları ve sıvı depoları gibi içi boş parçalar üretebilir. Ekipmanın seçimi parça çizimi, belirtilen reçine ve kabul gereklilikleri ile başlar. Bir makinenin reklamı yapılan konteyner hacmi tek başına belirli bir kanal oluşturup oluşturmayacağını, kalıbını mı yerleştireceğini veya gerekli bitmiş çıktıyı mı sağlayacağını belirleyemez.
Yararlı bir satın alma incelemesi, parçayı tüm süreç boyunca takip eder: şekillendirme, sökme, düzeltme, montaj ve inceleme. Nominal çıktıyı veya fiyatı karşılaştırmadan önce zorunlu ürün ve takım gereksinimlerini çözün. Aksi takdirde hızlı bir kalıplama döngüsü, teslimat hedefini hâlâ yakalayamayan bir üretim hücresini gizleyebilir.

Otomotiv parçalarının üflemeyle kalıplanması: uygulamalar ve proses uygunluğu
Otomotiv parçalarını içi boş olmalarına göre değil, ne yapmaları gerektiğine göre gruplandırın. Kabin hava kanalı, motor hava giriş bileşeni ve sıvı deposu farklı incelemelere ihtiyaç duyar. Çalışma koşulları ve arayüzleri, bir makine teklifinin yanıtlaması gereken soruları belirler.
| Parça ailesi | Kurulacak girdiler | Ekipman ve takımlarla ilgili sorular |
|---|---|---|
| Kabin HVAC kanalları | Hava yolu, bağlantı geometrisi, kurulum alanı ve belirtilen işlevsel kontroller | Önerilen rota gövdeyi oluşturabiliyor mu ve erişilebilir kesme ve inceleme yerleri bırakabiliyor mu? |
| Motor hava giriş parçaları | Belirtilen sıcaklık, basınç veya vakum koşulları, medyaya maruz kalma ve bağlantı gereksinimleri | Reçine, şekillendirme rotası ve hücrenin tamamı bu özel koşullara uygun mu? |
| Sıvı rezervuarları | Akışkan, servis koşulları, portlar, montaj özellikleri ve kabul kriterleri | Gövde, arayüzler ve sonraki montajlar nasıl üretilecek ve doğrulanacak? |
| Diğer içi boş teknik parçalar | Yük durumları, boyutlar, montaj özellikleri ve kullanım amacı | Üflemeli kalıplama uygun mu, yoksa başka bir şekillendirme veya birleştirme yolu mu karşılaştırılmalı? |
Yakıt sistemi projelerini ayrı bir onay yolunda tutun. Örneğin,RISE plastik yakıt deposu yangın testini anlatıyorBM Yönetmeliği 34, Ek 5, madde 5 uyarınca. Bu, spesifik bir test kapsamıdır, tam bir onay kontrol listesi değildir. Gerçek yakıt sistemi projesi için geçerli pazarın, gereksinimlerin ve onay sorumluluklarının belirlenmesi; “Araba depolarını” listeleyen bir makine kataloğu, uyumlu yakıt deposu üretimi sağlamaz.
Üfleme kalıplı HVAC kanalları: geometri, arayüzler ve makine gereksinimleri
Üfleme kalıplı HVAC kanalları için hava yolunu ve her bağlantıyı birlikte gözden geçirin. Oluşturulabilen bir gövdenin yine de kesilip yerleştirilebilecek ve kontrol edilebilecek açıklıklara ihtiyacı vardır. Bu nedenle özel plastik kanal sistemi, hem kalıplanmış geometri hem de amaçlanan bitmiş geometri tanımlanmış olarak teklif aşamasına ulaşmalıdır.
Kabin havalandırmasını motor hava girişi gereksinimlerinden ayırın
Her ikisi de hava taşıdığı için motor hava giriş malzemesini veya test koşulunu kabin kanalına aktarmayın. Belirli bir parça için kurulum ortamını, onaylanmış malzemeyi ve gerekli kontrolleri kaydedin. Basınç, vakum, sıcaklık döngüsü veya sıvıya maruz kalma önemliyse proje spesifikasyonunda ilgili koşulları tanımlayın.
Yalnızca kalıplanmış açıklığı değil, bitmiş bağlantıyı da gözden geçirin
Bağlantı uçlarını, montaj verilerini, kesit değişikliklerini ve önerilen kesme konumlarını çizim üzerinde işaretleyin. Daha sonra parçanın bitirme veya muayene fikstüründe nasıl duracağını kontrol edin. Yararlı bir inceleme sorusu, aynı veri sisteminin kesme, ölçüm ve montaj sırasında parçayı tutarlı bir şekilde konumlandırıp yerleştiremeyeceğidir.
Hücreyi tanımlamadan önce gerekli akış, geçiş, uyum veya sızdırmazlık kontrolünü belirtin. Bu kontroller özel donanımlara veya ayrı istasyonlara ihtiyaç duyabilir. Üflemeli kalıplama makinesiyle birlikte geldiklerini varsaymak yerine, atanmış bir tedarikçiye ve kabul yöntemine sahip olmaları gerekir.
Makine boyutunu seçmeden önce proses rotasını seçin
Daha büyük bir makine seçmeden önce parisonun kalıp boşluğuna nasıl ulaşacağını tartışın. Bir parison, sürecin oluşturduğu ve şişirdiği sıcak içi boş tüptür. Kullanımı ve yerleştirilmesi geometriye uygun olmalıdır.
Geleneksel ekstrüzyon ve 3D emmeli üflemeli kalıplama
Toray'ın 3 boyutlu emme şişirme kalıplamasına ilişkin teknik açıklamasıuzun, karmaşık içi boş şekiller için hamurun bir kalıp boşluğuna emilmesini açıklar. Bu ayrı bir süreç düzenlemesidir. Parça çıkarma robotuna sahip geleneksel bir ekstrüzyon şişirme kalıplama makinesi, bu kapasitenin eşdeğer bir kanıtı olarak görülmemelidir.
Garip bir yol için, gerçek geometri ve reçineyi kullanarak şekillendirme güzergahının incelenmesini talep edin. Geleneksel ekstrüzyon üflemeli kalıplamayı, özel bir yerleştirmeyi veya emme yolunu ve uygun olduğunda birleştirilmiş kalıplanmış bölümleri karşılaştırın. Karşılaştırma, tek bir rotanın her otomotiv kanalına uygun olduğunu varsaymak yerine, oluşturma fizibilitesini, arayüzleri ve sonraki çalışmaları ele almalıdır.
Eriyik dağıtımını ve sürücü konfigürasyonunu ayrı tutun
Sürekli ekstrüzyon ve akümülatör kafası işlemi, eriyik dağıtımını tanımlar. Parison yerleşimi sürecin farklı bir bölümünü tanımlar. Hidrolik, servo-hidrolik ve elektrikli tahrikler, çalıştırmayı tanımlar. Bunların ayrı eksenlerde karşılaştırılması, tekliflerin yorumlanmasını kolaylaştırır ve otomasyon etiketinin şekillendirme yeteneğinin yerine geçmesini engeller.
Gerçek otomotiv uygulaması için üflemeli kalıplama reçinelerini seçin
Yalnızca polimer ailesini değil, kaliteyi de belirtin. "PA" veya "PP" güçlendirme, modifikasyon, işleme davranışı ve amaçlanan parçaya uygunluk hakkında açık sorular bırakır. Envalior'unDurethan PA6 portföyüÖrneğin, tüpler ve hava kanalları için üflemeli kalıplama kaliteleri ile güçlendirilmiş kaliteleri birbirinden ayırır. Bir aile adı değiştirilebilir bir tarifi tanımlamaz.
Malzeme hazırlama ve plastikleştirmeyi kaliteye göre eşleştirin
Güncel sınıfa özel işleme talimatlarını edinin. Önerilen kurutma ve besleme düzenlemesini, gerektiğinde nem ölçümünü, vida ve başlığın uygunluğunu, sıcaklık kontrolünü ve bileşik için gereken aşınmaya dayanıklılık özelliklerini kontrol edin. Bunlar, tüm mühendislik plastikleri için tek bir kuruma sıcaklığı yayınlamanın nedeni değil, teknik onaya yönelik öğelerdir.
Toray, üflemeli kalıplama reçinesinin uygunluğuyla ilgili olarak eriyik viskozitesini ve şekil tutma stabilitesini tanımlar. Bir deneme sırasında malzeme durumunu ve proses ayarlarını kaydedin, böylece bir şekillendirme probleminin bilinen bir tarife göre araştırılabilmesi sağlanır. Bir makinenin yayınlanmış HDPE ekstrüzyon oranını, farklı bir reçineyle teslimat hızının kanıtı olarak kabul etmeyin.
Yeniden öğütmeyi onaylanmış tarif dahilinde tutun
Kaynağı, işleme geçmişini ve önerilen yeniden öğütme oranını, müşteri izni ve tarifin uygun hale getirilmesi için gereken kontrollerle birlikte kaydedin. Amaçlanan üretim karışımını test edin. Yalnızca işlenmemiş reçinenin kullanıldığı bir deneme, daha sonra yeniden öğütme ilavesiyle performans sağlamaz.
Parça çizimini şişirme kalıplama ekipmanı gereksinimlerine dönüştürün
Şişirme kalıplama ekipmanını incelemek için bir kanıt gereksinimleri tablosu kullanın. Her zorunlu gereksinimin karşılık gelen bir spesifikasyona, çizime veya deneme kaydına ihtiyacı vardır. Çözümlenmemiş öğeler, sorumlu taraf bunları kapatana kadar görünür kalmalıdır.
| Gereklilik | Teklifi kontrol edin | Kanıt ve kapatma |
|---|---|---|
| Malzeme ve brüt atış talebi | Dereceye özel plastikleştirme, kullanılabilir püskürtme ve teslimat; yalnızca bitmiş ağırlık yerine proses hurdasını dahil edin | Malzeme kaydı ve temsilci oluşturma denemesi |
| Kalıp kurulumu | Zarf, montaj, kalıp kalınlığı ve kütlesi, yardımcı programlar ve servis erişimi | Kalıp-makine arayüzü çizimi |
| Açma ve çıkarma | Sıcak parça için açılma alanı, gerekli kalıp hareketleri, tutucu yolu ve açıklık | Hareket incelemesi ve tanıklı kaldırma dizisi |
| Kritik duvar bölgeleri | Kafa takımları, parison kontrolü ve önerilen inceleme yerleri | Çizim sınırlarına göre haritalanmış ölçümler |
| Bitmiş arayüzler | Düzeltme, birleştirme, montaj ve konumlandırma fikstürleri | Bitmiş parçanın boyutsal ve işlevsel kontrolleri |
| Kabul edilen çıktı | Komple hücre, sayım noktası, kesinti kuralları ve reddetme yönetimi | Kabul edilen miktarlar ve durdurma kayıtları ile süreli deneme |
Bir otomotiv şişirme kalıplama projesini nasıl incelerim?
Bir otomotiv şişirme kalıplama projesi için makine kapasitesini tartışmadan önce parça çizimini gözden geçirirdim. Başlangıç sorularım malzeme kalitesi, çalışma ortamı, bağlantı noktaları ve kabul gereklilikleri ile ilgili olacaktır. Bir makinenin nominal konteyner hacmi, bir kanalın veya düzensiz bir rezervuarın onaylanması için temel değil, bir tarama referansı olarak kalacaktır.
Bir deneme parçası ağırlık hedefini karşılamış ancak yerel duvar kalınlığı kontrolünde başarısız olmuşsa, genel parça ağırlığını artırmadan önce malzeme dağılımını araştırırdım. Belirtilen denetim konumlarını parison profili, malzeme hazırlama, takımlama ve kaydedilen süreç ayarlarıyla karşılaştırırdım. İlgili parça kontrolleri sorunun çözüldüğünü gösterene kadar her yere malzeme eklenmesi önerilen bir değişiklik olarak kalacaktı.
Takım incelemesi, kalıbın merdaneler arasına sığıp sığmayacağından daha fazlasını kapsayacaktır. Montajı, kalıp kalınlığını, açılma alanını, gerekli hareketleri ve parça çıkarma yolunun tamamını kontrol ederdim. Bağlantı noktaları ve montaj özellikleri aynı zamanda kalıplama sonrasında düzeltme, konumlandırma ve inceleme için de net bir plana ihtiyaç duyacaktır.
Belirli bir mühendislik plastiği kalitesi için işleme rehberliğini talep edeceğim ve önerilen kurutma, besleme, vida ve kafa düzenlemesini doğrulayacağım. Başka bir reçineyle performansın kanıtı olarak bir HDPE üretim rakamını kullanmam. Önerilen herhangi bir yeniden öğütme tarifi, geçerli malzeme ve müşteri gereksinimlerine tabi kalacaktır.
Üretim hücresini onaylamadan önce, aşağı yöndeki çalışmaları deneme planına dahil ederdim. Kalıplanmış bir kanalın hâlâ kararlaştırılan düzeltme, montaj ve inceleme aşamalarını geçmesi gerekiyor. Kabul edilen çıktıları, kesintileri ve manuel ayarlamaları kaydeder, ardından yerine getirilen gereksinimleri, düzeltilmesi veya daha fazla kanıt gerektiren öğelerden ayırırdım.
Benim tavsiyem bu bulgulara bağlı olacaktır. Daha büyük bir makine, üretim eksikliğine karşı benim otomatik tepkim olmayacaktır; İlk önce kısıtlamanın kalıplamadan mı, elleçlemeden mi, son işlemden mi yoksa muayeneden mi kaynaklandığını tespit edecektim.
Şişirme kalıbı tasarımı, duvar dağıtımı ve kritik arayüzler
Bitmiş bir parçanın ağırlığı, tüm nesnenin bir ölçüsüdür. Bir bükülme, bağlantı veya sıkışma noktasındaki kalınlığı belirleyemez. Çizimden ve fonksiyondan muayene konumlarını belirleyin, ardından tanımlanmış bir parça koşulunda yapılan ölçümleri karşılaştırın.
Ayrı uzunlamasına ve çevresel kontrol
Boyuna parison programlamayı parçanın çevresi etrafındaki duvar dağıtımından ayrı olarak gözden geçirin. Toray, 3 boyutlu emme işlemi tartışmasında yarıçap duvar kalınlığı kontrolünü anlatıyor. Önerilen sistemin gerçek kontrol fonksiyonlarını doğrulayın; Büyük programlama noktası sayısı tek başına her kritik konumun kendi limitini karşılayacağını göstermez.
Yerel bir arıza için ölçümü parça üzerindeki konumuna eşleyin ve ilgili proses ve takım değişkenlerini araştırın. Etkilerinin kontrol edilebilmesi için değişiklikleri izlenebilir tutun. Mevcutparison programlama kılavuzuKontrol konusunu daha detaylı açıklıyor.
Verileri son işlem ve montaj yoluyla taşıyın
Bağlantı noktalarının, kırpılmış kenarların ve montaj özelliklerinin belirtilen verilere göre nasıl ölçüleceğini tanımlayın. Parçanın desteği ve ölçüm koşulu üzerinde anlaşın. Kalıp ve fikstür tedarikçileriyle bu arayüzleri gözden geçirin.kalıp tasarımı ve makine arayüzü kontrollerikalıp onayından sonra bitirme işlemini ayrı bir konu olarak ele almak yerine.
Otomotiv şişirme hücresinin tamamını tanımlayın
Reçine hazırlığından kabul edilen parça sayma noktasına kadar olan rotayı çizin. Yalnızca parçanın ihtiyaç duyduğu yerde sökme, kesme, açma, birleştirme, montaj ve incelemeyi dahil edin. Her operasyon için tedarikçinin adını, kabul kanıtını ve entegrasyon sorumluluğunu belirtin.
İstasyon arayüzlerini kontrol edin: bir parçanın nasıl aktarıldığı, nasıl yerleştirildiği, bir alt istasyon durduğunda ne olduğu ve reddedilen parçaların nasıl ayrıldığı. Fiyat teklifi, makine üreticisi tarafından sağlanan ekipmanı başkaları tarafından sağlanan ekipmandan ayırmalıdır.otomatik hat yapılandırma kılavuzubu tedarik sınırlarını kapsar.
Parçanın işlevi ve teknik özellikleri arasından incelemeleri seçin. Gerektiğinde sızıntı testi boyut, geçiş, montaj veya dayanıklılık kanıtlarının yerine geçmez. Her otomotiv uygulaması için tek bir genel test listesinden kaçının.
Parçayı ve üretim sürecini ayrı ayrı kanıtlayın
Çizim revizyonu, onaylanmış malzeme ve amaçlanan tarif etrafında temsili bir deneme planlayın. Kalıbı, kurulumu, malzeme partisini ve ölçüm planını kaydedin. Kabul edilen miktarları, reddetme nedenlerini, duruşları ve manuel müdahaleleri döngü kaydının yanında tutun.
Bir tedarikçinin makine testi ile müşterinin üretim parçası onayı farklı amaçlara hizmet eder.AIAG'nin halka açık PPAP'a genel bakışıüretim parça onayını, üretim hızlarında gerçek bir üretim çalışması sırasında tasarım kayıtlarının ve spesifikasyonlarının tutarlı bir şekilde karşılanmasıyla birleştirir. Bu kapsam, bir makine hareketini göstermekten veya kabul edilebilir bir numune üretmekten daha geniştir.
| Etkinlik | Ele aldığı soru | Tanımlanacak kanıt | Kendi başına kurulmaz |
|---|---|---|---|
| Makine veya hücre FAT'ı | Tedarik edilen ekipman kararlaştırılan kabul kapsamını karşılıyor mu? | Sözleşmeye bağlı kontroller, konfigürasyon, deneme koşulları ve açık ürün kaydı | Tüm bitmiş parça fonksiyonları veya müşteri üretim onayı |
| Parça fonksiyonel doğrulaması | Bitmiş parça belirtilen kullanım gereksinimlerini karşılıyor mu? | Uygulanabilir boyut, montaj, işlevsellik ve dayanıklılık kayıtları | Değerlendirilen koşulların dışında sürdürülebilir üretim performansı |
| Müşteri üretim parçası onayı | Amaçlanan üretim süreci müşterinin geçerli onay gereksinimlerini karşılıyor mu? | Gerektiğinde PPAP dahil müşteri tanımlı gönderimler ve üretim kanıtları | Değiştirilen malzeme, çizim veya prosesin gerekli inceleme yapılmadan onaylanması |
Proje kabul planında numune miktarlarını, deneme süresini, ölçüm yöntemlerini ve istatistiksel kriterleri belirleyin. Genel bir makine makalesinden evrensel bir Cpk hedefi veya çalıştırma süresi ödünç almayın. Ekipman kısmı için şunu kullanın:FAT planlama kılavuzuMutabık kalınan kontrolleri oluşturmak.
Geçilen, düzeltici çalışma ve yeniden test gerektiren veya henüz doğrulanmayan her gereksinimi kapatın. Son iki kategoriye bir sahip ve kapanış kanıtı atayın. Bu durumları ayrı tutmak, tamamlanmamış bir denemenin görünür bir üretim sürümüne dönüşmesini önler.
Kabul edilen parça sınırında çıktı ve maliyeti karşılaştırın
Kararlaştırılan kontrolleri geçen tamamlanmış otomotiv parçalarını sayın. Hedefin geçişleri, kesintileri ve aşağı akış operasyonlarını içerip içermediğini belirtin ve her istasyon için aynı zaman esasını kullanın. Bkz.üretim oranı hesaplama kılavuzuNominal döngüler ve kabul edilen çıktı arasındaki ayrım için.
Bir HVAC kanal hücresinin kalıplama döngüsünün ötesinde değerlendirilmesi
Varsayımsal bir otomotiv HVAC kanalı projesi için, planlanan saat başına 95 kabul edilen parça gereksinimiyle başlayacağım. Tek boşluklu bir kalıp, 32 saniyelik bir kalıplama döngüsü, kalıplama aşamasının %90 kullanılabilirliği ve tüm süreç boyunca %96'lık nihai kabul edilen verim olduğunu varsayalım.
Nominal kalıplama hızı 3.600 ÷ 32 veya saatte 112,5 parça olacaktır. Varsayılan çalışma kullanılabilirliğinin uygulanması, planlanan saat başına 101,25 parçalık bir kalıplama aşaması kapasitesi bırakacaktır.
Bu rakam bitmiş çıktıyı oluşturmaz. Ayrıca kesme, taşıma ve inceleme kapasitesini de karşılaştırırdım. Aşağıdaki tablo, ilave transfer kayıpları veya istasyon duruşları arasında etkileşim olmadığı varsayılarak iki planlama senaryosunu göstermektedir. Her iki akış yönündeki kapasite rakamı da planlanmış saatleri kullanıyor ve halihazırda varsayılan istasyon kesintilerini hesaba katıyor; %96 verim sonunda bir kez uygulanır.
| Planlama önlemi | İlk aşağı akış senaryosu | Revize edilmiş alt senaryo |
|---|---|---|
| Kalıplama aşaması kapasitesi | 101,25 parça/saat | 101,25 parça/saat |
| Aşağı akış işleme kapasitesi | 90 parça/saat | 105 parça/saat |
| Varsayılan kabul edilen nihai verim | %96 | %96 |
| Öngörülen kabul edilen çıktı | 86,4 parça/saat | 97,2 parça/saat |
| Gerekli kabul edilen çıktı | 95 parça/saat | 95 parça/saat |
İlk senaryoda, alt kapasite, nihai verim tahsisinden önce hücreyi saatte 90 parçayla sınırlandıracaktır. Bu nedenle öngörülen kabul edilen çıktı, gereksinimin altında, saatte 90 × 0,96 = 86,4 parça olacaktır.
Daha sonra saatte 105 parça işleyebilen bir alt düzenlemeyi değerlendireceğim. Kalıplama aşamasının arzı sınırlamasıyla birlikte, öngörülen kabul edilen çıktı saatte 101,25 × 0,96 = 97,2 parça olacaktır.
Revize edilen hesaplama, hedefi saatte yalnızca 2,2 parça aşacaktır. Bunu onaylanmış bir üretim oranının kanıtı olarak değil, sınırlı planlama boşluğu olarak ele alacağım. Temsili bir hücre denemesinin yine de gerçek döngüyü, kesintileri, alt performansı ve kabul edilen verimi belirlemesi gerekecektir.
Bu karşılaştırma, daha büyük bir şişirmeli kalıplama makinesi talep edilmeden önce mühendislik incelemesini bitirme ve inceleme düzenlemesine yönlendirecektir.
Aynı üretim kapsamını karşılaştırın
Her teklifte makine, kalıp, malzeme hazırlama, bitirme fikstürleri, muayene, entegrasyon ve deneme maliyetlerini ayırın. Yalnızca makine fiyatı, tam hücre fiyatıyla doğrudan karşılaştırılamaz. Kabul edilen çıktı ve proje talebine göre ek kapasiteyi değerlendirin; daha büyük bir makinenin aşağı yöndeki bir darboğazı ortadan kaldıracağını varsaymayın.
Kinggle için otomotiv parçası RFQ'su hazırlayın
Kinggle'ın yayınlanmış akümülatör platformları, ilk tartışma için spesifikasyon referansları sağlar. Bunlar varsayımsal kanal örneği veya her otomotiv parçası için otomatik seçimler değildir. Önerilen malzeme, kalıp ve komple üretim kapsamının hala teknik bir incelemeye ihtiyacı var.
| Referans alanı | KGB80A | KGB100B |
|---|---|---|
| Reklamı yapılan maksimum konteyner kapasitesi | 30 litre | 120 litre |
| Sıkıştırma kuvveti | 215kN | 440kN |
| Kalıp merdane boyutu, G × Y | 750 × 860 mm | 1.200 × 1.200 mm |
| Maksimum kalıp boyutu, G × Y | 520 × 860mm | 920 × 1.200 mm |
| Kalıp kalınlığı | 360 ila 420 mm | 510 ila 600 mm |
| Listelenen uygulama bağlantısı | Otomobil parçaları boru hatları | Otomobil parçaları ve araba tankları |
Tablo, bağlantılı Kinggle ürün sayfalarından seçilen alanları yeniden oluşturur. Plaka boyutu ve maksimum kalıp boyutu farklı alanlardır. Hiçbiri tam bir hareket kapsamını, sınıfa özgü çıktıyı, özel emme işlemini veya yakıt sistemi onayını onaylamaz. Önerilen yapı için arayüz çizimini ve konfigürasyonunu talep edin.

Yalnızca istenen makine hacmini değil, inceleme paketini de gönderin
- Revizyonlar, bitmiş geometri, datumlar ve kritik duvar veya arayüz gereksinimleriyle birlikte 3 boyutlu ve 2 boyutlu parça çizimleri.
- Belirtilen reçine kalitesi, onaylanmış üretim tarifi ve ilgili işleme talimatları.
- Parça ağırlığı, planlanan kalıp düzenlemesi, mevcut takım bilgileri ve önerilen bitirme sırası.
- Zaman esası, yıllık talep, ürün karışımı ve denetim gereksinimleriyle birlikte gerekli kabul edilen çıktı.
- Tesis koşulları ve kalıbı, yardımcı malzemeleri, son işlemi, incelemeyi ve entegrasyonu kimin tedarik ettiğinin açık bir listesi.
Bu girişler, makine konfigürasyonu tamamlanmadan önce teknik inceleme adresinin, çözülmemiş gereksinimlerin ve deneme koşullarının uygun olmasını sağlar.
Sık sorulan sorular
Her otomotiv hava kanalı geleneksel bir şişirme makinesinde yapılabilir mi?
Hayır. Geometriyi, belirtilen reçineyi, arayüzleri ve takım erişimini gözden geçirin. Bazı şekiller, özel parison yerleştirme, emmeli üflemeli kalıplama veya birleştirilmiş bölümlerin değerlendirilmesini gerektirir. Çıkış robotuna sahip geleneksel bir makine, bu şekillendirme yeteneklerini tek başına oluşturmaz.
Akümülatör hacmi bir otomotiv parçası için makine seçmek için yeterli mi?
Hayır. Kullanılabilir dozaj talebi, malzemeye özel teslimat, kalıp kurulumu, açma alanı, gerekli hareketler, parça çıkarma ve sonraki işlerin de gözden geçirilmesi gerekir. Reklamı yapılan konteyner hacmi, düzensiz bir teknik parça için tam bir seçim yöntemi değil, bir tarama referansıdır.
Bir HDPE makinesi belirli bir mühendislik plastiği kalitesini işleyebilir mi?
Bu, malzeme hazırlama, plastikleştirme, kafa işleme, kontroller ve önerilen sürecin sınıfa özel olarak incelenmesini gerektirir. Yayınlanan bir HDPE ekstrüzyon oranı, başka bir reçineyle çıktının alındığını kanıtlamaz. Yapılandırmayı onaylayın ve amaçlanan malzemeyle temsili bir deneme yapın.
Bir parça neden ağırlık hedefine ulaşıyor ancak duvar kalınlığı kontrolünde başarısız oluyor?
Ağırlık parçanın tamamını tanımlarken kalınlık kontrolü bir konumu ölçer. Malzeme, toplam ağırlıkta karşılık gelen bir değişiklik olmaksızın bölgeler arasında farklı şekilde dağıtılabilir. Arızalı konumun haritasını çıkarın ve nasıl düzeltileceğine karar vermeden önce ilgili malzeme, takım ve proses koşullarını araştırın.
Bir makinenin FAT'ını geçmek müşterinin üretim parçası onayını tamamlar mı?
Hayır. FAT, mutabakata varılan ekipman kabul kapsamını kapsar. Bitmiş parça doğrulaması ve müşteri üretim onayı, kendi geçerli kanıtlarını gerektirir. PPAP'ın gerekli olduğu durumlarda, ekipman teslimatını onay olarak değerlendirmek yerine müşterinin gönderimini ve üretim çalışması gereksinimlerini onaylayın.
Bir otomotiv üflemeli kalıplama makinesi satın almak, özel üflemeli kalıplama parçaları tedarik etmekle aynı şey midir?
Hayır. Ekipman tedariki, bir üretim süreci için makine, alet arayüzleri, entegrasyon ve kabul kapsamı ile ilgilidir. Bitmiş parçaların tedariki, üreticinin bu parçaları üretme ve tedarik etme sorumluluğuyla ilgilidir. Tedarikçileri karşılaştırmadan önce hangi kapsamın talep edildiğini netleştirin.
Otomotiv parçası ekipmanı incelemesi için çizim ve malzeme gereksinimlerini şu adrese gönderin:Kinggle'ın iletişim sayfasıveya e-postasatış@kinggle.com. Telefon:+86-574-87103665. Şirket bilgileri şu adreste mevcuttur:Kinggle Hakkında sayfası.
Makineye başlamadan önce üretim rotasını onaylayın
Parça ve malzemeyle başlayın, şekillendirme rotasını belirleyin ve çizimi açık ekipman ve doğrulama gereksinimlerine dönüştürün. Daha sonra tekliflerin tamamını kabul edilen parça sınırında karşılaştırın. Zorunlu bir uyum sorununun çözülmesi gerekir; daha hızlı bir döngü veya daha düşük bir satın alma fiyatı bunu kapatamaz.