Bir üfleme pimi parisona hava verir ve bazı ekstrüzyon üflemeli kalıplama tasarımlarında kap boynunun kalibre edilmesine veya bitirilmesine yardımcı olur. Arızanın yerini tespit ederek, tüm takımları ve kapatma sistemini kontrol ederek ve ardından ürün gereksinimlerine göre düzeltmeyi doğrulayarak boyun kusurlarını teşhis edin.
Üfleme pimini değiştirmeden önce
- Boynun ilk olarak nerede hasar gördüğünü veya teknik özelliklerin dışına çıktığını belirleyin.
- Numuneleri istasyona, boşluğa ve takım revizyonuna kadar izlenebilir tutun.
- Hizalama ve aşınmayı hava dağıtımı, zamanlama ve soğutma sorunlarından ayırın.
- Sonucu belirtilen şişe, kapak ve test koşullarıyla doğrulayın.
Ekstrüzyon şişirme kalıplamada üfleme pimi ne işe yarar?
Üfleme pimi üfleme düzenine aittir. Yakalanan bir parisonu kalıba karşı genişleten havayı sağlar. Kalibre edilmiş bir yüzey için tasarlanan sistemlerde üfleme pimi tertibatı aynı zamanda boyun takımlarıyla birlikte çalışır. Bir kesme halkası, soğutma geçişi veya başka bir sonlandırma özelliği, gerçek tasarıma bağlıdır; ad tek başına sağlanan işlevleri tanımlamaz.
Eastman, iplik bitirme kalibrasyonu ve düzeltme için üflemeli iğne yöntemlerini kendi makalesinde açıklıyorkopolyesterler için ekstrüzyon şişirme kılavuzu. Bu takım ilişkisinin yararlı bir örneğidir. Reçineye özgü kurulum değerleri, bu kılavuzda açıklanan malzeme ve ekipman düzenlemeleriyle aynı kalmalıdır.
Nedeni belirlemeden önce özelliği tanımlayın
Bir şişe kaplaması farklı işlere sahip özellikler içerir. Boyun deliği, dış diş ve sızdırmazlık temas alanının kendi çizim referanslarına ihtiyacı vardır. Kapak, bir astara veya tasarlanmış başka bir temas yüzeyine karşı sızdırmazlık sağlayabilir. Sızıntının nedeni olarak bir işareti açıklamadan önce gerçek sızdırmazlık düzenlemesini kaydedin.
Dış yüzey, komple takımlama ve şekillendirme dizisinden gelir. Bunların tamamını üfleme pimine atamak montaj birleştirme araçlarını atlar. Bu nedenle boyutsal bir şikayetin özelliği, ölçüm yöntemini ve onu etkileyen araçları tanımlaması gerekir.
Kalıp pimi ve IBM çekirdek çubuğu farklı referanslardır
Kalıp pimi veya mandrel, kalıp kafasındaki eriyik oluşturma aletine aittir. Bu bileşenin üfleme pimiyle karıştırılması, bakım talebinin yanlış montaja yol açmasına neden olabilir. Atölye takma adı yerine parça çizimini ve montaj kimliğini kullanın.
Enjeksiyon şişirme kalıplama farklı bir ön kalıp ve çekirdek düzenlemesi kullanır. Bu kılavuz ekstrüzyon şişirme kalıplama boyun kontrollerini ele almaktadır. Boynun ötesindeki kalıp özellikleri içinekstrüzyon şişirme kalıbı tasarım kılavuzuşekillendirme, soğutma ve havalandırma arasındaki daha geniş ilişkiyi açıklar.
Üfleme pimini değiştirmeden önce boyun kusurunu bulun
Tarifi ayarlamadan önce arızalı bir şişeyi saklayın. Kusuru ve yönünü işaretleyin. İstasyonu ve boşluğu tanımlayın, ardından karşılaştırılabilir kabul edilebilir bir numuneyi saklayın. Yalnızca "boyun sorunu" diyen bir rapor, çok farklı birçok soruşturmayı açık bırakıyor.
Boyun duvarındaki sızıntıyı şişe ve kapak arayüzündeki sızıntıdan ayırın. Ayrıca sızıntı testi donanımının son kapakla aynı özelliğe temas edip etmediğini veya sızdırmazlığını kontrol edin. Bir fikstür sorunu ve ambalaj sızıntısı farklı düzeltici çalışmalar gerektirebilir.
Parçayı ardışık aşamalarda karşılaştırın
Kalite prosedürünün güvenli numune almaya izin verdiği durumlarda, boynu kalıplamadan sonra, düzeltmeden sonra ve sonraki işlemlerden sonra karşılaştırın. Kapatma sonrasında hata ortaya çıktığında kapalı paketi ekleyin. Onaylanmış numune alma noktalarından toplayın; hareketli takımlara erişim bir örnekleme yöntemi değildir.
Düzeltmeden sonra ilk olarak bir temas işareti görünüyorsa, üfleme pimi hizalamasını değiştirmeden önce kesme ve destek düzenlemesini gözden geçirin. Belirtilen koşullandırma süresi boyunca boynun şekli değişirse, incelemeye termal geçmişi ekleyin. Bu gözlemler bir sonraki kontrole rehberlik eder; kendi başlarına bir sebep oluşturmazlar.
Deseni teşhise dönüştürmeden kullanın
Etkilenen istasyonlardan biri, işleme ve taşıma yoluna yakından bakmayı hak ediyor. Çeşitli kavitelerdeki problemler, ortak koşulların da gözden geçirilmesini gerektirir. Her iki model de aletle ilgili bir nedeni dışlamaz: birden fazla düzenek aynı tasarımı, kurulum talimatını veya yakın zamanda değiştirilen parçayı paylaşabilir.
Reddedilen ilk numuneden önce nelerin değiştiğini kaydedin. Faydalı girişler arasında kalıp kurulumu, malzeme veya kapatma partisi, bakım çalışmaları ve tarif revizyonu yer alır. Daha sonraki bir değişimin bir gözlemi şüpheli bir açıklamadan ayırt edebilmesi için orijinal durumu kayıtta görünür tutun.
Arıza aslında gövdede veya alt kaynakta olduğunda,daha geniş ekstrüzyon şişirme sorun giderme kılavuzu. Boyun denetimi, her kap kusurunu bir üfleme pimi onarımına dönüştürmemelidir.
Dört boyun kusuru modeli ve toplanacak kanıtlar
Yararlı bir sorun giderme tablosu, teknisyene bir ayar seçmeden önce neleri incelemesi gerektiğini anlatır. Benzer görünen kusurlar farklı aşamaları içerebilir. Şüpheli bileşeni, ölçümler veya kontrollü bir karşılaştırma bağlantıyı destekleyene kadar gözlemlenen özellikten ayrı tutun.
Formosa'nınpolietilen ve polipropilen şişirme kılavuzu, Nisan 2025'te revize edildi, kapatma sızıntısının çeşitli olası nedenlerini tanımlar. Aynı zamanda üst flaş ayrımı ve boyun ovalliğini ayrı sorun giderme konuları olarak ele alır. Bu ayrım, üfleme piminin değiştirilmesi yönünde genel bir talimattan daha faydalıdır.
| Gözlemlenen kusur | İlk önce toplanacak kanıtlar | Ayrılacak sorular | Düzeltmeden sonra doğrula |
|---|---|---|---|
| Oval veya çarpık boyun | Her aşamada çizim boyutları, ölçüm yönü ve numune durumu | Geometri oluşturma, termal değişim, serbest bırakma ve taşıma | Kararlaştırılan şartlandırma süresinde aynı boyutlar |
| Çizilme veya hasarlı sızdırmazlık alanı | İşaret konumu, temas şekli ve hasarı gösteren ilk aşama | Takım teması, kesme, destekler ve aşağı yönde temas | Yüzey durumu ve ilgili paket fonksiyonu |
| Üst flaş takılı kalıyor veya yırtılıyor | Gerçek kesme çiftinin kesme kenarı, takım kimliği ve durumu | Aşınma, birleşme geometrisi ve onaylanmış kesme sırası | Temiz ayırma ve hasarsız yüzey |
| Kapatma işleminden sonra paket sızıntıları | Sızıntının yeri, şişe ve kapak kimliği, montaj ve test koşulları | Boyun geometrisi, sızdırmazlık teması, kapatma uyumluluğu ve test kurulumu | Kararlaştırılan test kapsamında belirtilen kapalı paket |
Ovalliğin bir ölçüm koşuluna ihtiyacı vardır
Tanımlanan özelliği çizim veya inceleme planının gerektirdiği yönlerde ölçün. Ölçüm süresini ve numune durumunu koruyun. Doğrudan makineden alınan sıcak bir şişenin şartlandırılmış bir referansla karşılaştırılması, farkın şekillendirme sırasında mı yoksa daha sonra soğutma sırasında mı ortaya çıktığını belirsizleştirebilir.
Oval görünen bir boyun araştırmak için bir nedendir. Yeni bir üflemeli pozisyon önermek için yeterli kanıt yok. Düzeltici eylemi seçmeden önce takım referanslarının yanı sıra ilgili termal ve kullanım koşullarını kontrol edin.
Yüzey işaretleri ve takılı flaşın farklı kayıtlara ihtiyacı vardır
Yönü ve konumu görünecek şekilde bir skorun fotoğrafını çekin. Hasarlı bir sızdırmazlık alanı için, şişe ve kapak çizimlerini kullanarak amaçlanan temas yüzeyini tanımlayın. Flaş takılıyken kesme kenarını koruyun ve kesme çiftini oluşturan bileşenleri kaydedin. Her iki kusur da ağza yakın görünse bile bunlar farklı sorulardır.
Bir kesme bileşenini bilemeden veya değiştirmeden önce, montajın bu çalışmaya izin verdiğini ve eşleştirilmiş aletin uygun olduğunu doğrulayın. Bir kenarın eşleşme bileşenini incelemeden onarılması, incelemenin eksik kalmasına neden olabilir.
Kapak sızıntısı paketin tamamına aittir
Hangi kapatmanın takıldığını ve nasıl uygulandığını doğrulayın. Bir boyun, tek boyutlu kontrolü geçebilirken, paketin tamamı hala belirlenen işlevini yerine getiremiyor. Tersine, kabul edilemez bir test sonucu test düzenlemesinin kendisinden gelebilir. Sonucu bir takım hatasının kanıtı olarak değerlendirmeden önce, onaylı kurulumla kontrolü tekrarlayın.
Sürekli iş parçacığı kapanışları için,ASTM D2063/D2063M-24manuel test ekipmanını kullanarak tork tutma sorununu giderir. Yayınlanan kapsamı, tanımlanmış koşullar altında sökme torkuyla ilgilidir. Bu sonuç olarak bir tork sonucu kaydedilmelidir; paketin belirtilen sızdırmazlık testinin yerini almaz.
Hizalamayı, aşınmayı, hava dağıtımını ve zamanlamayı ayrı ayrı kontrol edin
"Üfleme pimini kontrol edin" ifadesinin arkasında bir inceleme planı olması gerekir. Konum hatası, hasarlı temas yüzeyi ve kısıtlı hava dağıtımı farklı bulgulardır. Bunları tek bir bakım talimatında birleştirmek, neden belirli bir onarımın veya ayar değişikliğinin seçildiğini açıklamayı zorlaştırır.
Hizalama onaylanmış referanslarla başlar
Üfleme pimi tertibatını, boyun takımlarını ve montaj referanslarını çizimlerine göre doğrulayın. Hangi özelliğin veriyi sağladığını ve hangi konumun ölçüldüğünü belirleyin. Fotoğrafın üzerine çizilen bir çizgi, saklı yüzeyler arasındaki ilişkiyi kuramaz.
Makine üreticisinin inceleme yöntemini ve güvenli erişim prosedürünü kullanın. İlgili ölçümleri söz konusu montaj için onaylanmış limitlerle karşılaştırın. Montaj veya eşleştirme aleti değiştiğinde, önceki konumun geçerli kaldığını varsaymadan önce tüm bileşen yığınını gözden geçirin.
Görünür işaretleri ölçülen aşınmadan ayırın
Görünür bir işaret kaydedilmelidir ancak bunun önemi, bileşenin ürünle veya birleştirme aletiyle nereye temas ettiğine bağlıdır. İşareti kusur konumu ve geçerli çizim gereksinimleriyle karşılaştırın. Yüzey görünümü tek başına evrensel bir değiştirme eşiği oluşturmaz.
Tasarımın parçası oldukları ek parçaların, halkaların ve diğer eşleştirilmiş bileşenlerin kimliğini kontrol edin. Fiziksel olarak birbirine uyan iki parça yine de farklı revizyonlara ait olabilir. Değiştirme talebi yalnızca çıkarılan pimin fotoğrafını değil, montaj ilişkisini de içermelidir.
Hava yolunun tamamını inceleyin
Besleme koşullarını, kısıtlamaları, valf çalışmasını ve aletin yakınındaki sızıntıyı ayırt etmek için onaylı diyagnostikleri kullanın. Yukarı yöndeki basınç göstergesi bunun bir kanıtıdır. Araştırmanın hala gerekli havanın prosese amaçlanan yol ve sırayla ulaşıp ulaşmadığını belirlemesi gerekiyor.
Okumalar ölçüm yerini ve döngü durumunu tanımlamalıdır. Basınçlı bir hattın bağlantısını kesmeyin veya bir okuma elde etmek için doğaçlama erişim sağlamayın. Daha geniş tesis tedarik soruları aşağıdakilere aittir:makine yardımcı programı gereksinimleri; yerel takım kontrolü gerçek makineye göre izlenebilir kalmalıdır.
Zamanlama ve soğutmanın kendi karşılaştırmalarına ihtiyacı var
Uygulanabilir ekleme, üfleme, kesme, boşaltma ve çıkarma olaylarını gözden geçirin. Bu işlevlerden bazıları farklı bir mekanizma kullanıyor olabilir veya üfleme pimine hiç ait olmayabilir. Bir ayarlama önermeden önce HMI'daki olay adlarını gerçek ekipman belgeleriyle eşleştirin.
Tarifi koruyun ve bir komutu bir eylemin gerçekleştiğinin onaylanmasından ayırın.HMI ayarları ve alarm kılavuzuGerçek koşulları kaydetmenin değerini olay dizisiyle açıklar. Boyun soğutmayı ve gözlenen deformasyonun ilgili kıldığı numune durumunu dahil edin.
Makine ve takımlar için onaylanmış sınırları kullanın. Genel bir ürün, tanımlanamayan bir düzenek için güvenli bir üfleme pimi darbesi, açıklık, basınç, kesme kuvveti veya zamanlama artışı oluşturamaz.
Kontrollü bir sorun giderme ve doğrulama iş akışı
Gözleminizi ve önerilen testi ayrı ayrı yazın. "Kesmeden sonra çapak görülmesi" bir gözlemdir. Denetim bunu destekleyene kadar "Kesme halkasının değiştirilmesi gerekiyor" bir hipotezdir. Bu ayrımın kayıtlarda tutulması, devir teslimi daha faydalı hale getirir ve erken tahminin kabul edilen açıklama olmasını engeller.
- Başarısız gereksinimi tanımlayın.Konumu işaretleyin, numuneyi saklayın ve muayene veya test yöntemini onaylayın. Şikayetin boyutlarla mı, yüzey durumuyla mı, kırpmayla mı yoksa kapalı paketle mi ilgili olduğunu belirleyin.
- Örnek kimliğini kuruluma kilitleyin.Makineyi, istasyonu, boşluğu, takım revizyonunu ve malzeme partisini kaydedin. Arıza kapatmayı içerdiğinde tarifi ve kapatma kimliğini koruyun.
- Belirtilen güvenli koşullar altında inceleyin.Bakımdan veya aletlerle temasa geçmeden önce onaylı erişim ve izolasyon prosedürlerini kullanın. Kontrollü teşhis işlemi kendi yetkili prosedürünü gerektirir.
- Desteklenen en güçlü hipotezi test edin.Onaylanan sınırlar dahilinde yetkili bir değişiklik seçin. Diğer kontrol edilebilir koşulları, karşılaştırmayı yorumlayabilecek kadar sabit tutun ve gerçekleştirilemeyen koşulları belgeleyin.
- İlgili kontrolleri tekrarlayın.Aynı özelliği inceleyin ve belirtilen işlevsel testi tekrarlayın. Karşılaştırmanın anlamlı kalması için aynı ölçüm koşulunu uygulayın.
- Serbest bırakma kararını kaydedin.Sonuçları revize edilmiş kurulumla saklayın. Sürekli doğrulama için kalite planını takip edin ve üretim sürümünü kimin onayladığını belirleyin.
Servis, kalite sorununun ötesinde tehlikeler de getirir.OSHA'nın tehlikeli enerji kılavuzubeklenmedik başlatmayı ve depolanan enerjinin açığa çıkmasını ciddi bakım riskleri olarak tanımlar. Makineye özel izolasyon, ilgili enerji kaynaklarını ele almalıdır. Tek başına bir HMI durdurma komutu, gerekli izolasyon prosedürünün yerine geçmemelidir.
Sonucu destekleyen kısa bir kayıt tutun
Karşılaştırmanın tanımlanmış bir inceleme penceresine ihtiyacı vardır. İncelenen sayıyı ve aynı belirtilen kriteri geçemeyen sayıyı kaydedin. Aynı numune üzerinde tekrarlanan kontrolleri ayrı ayrı etiketleyin, böylece kayıt bunları ek şişe olarak saymaz.
| Kayıt | İçinde ne var |
|---|---|
| Kimlik | Makine, istasyon/kavite, kalıp, üfleme pimi montajı ve çizim revizyonları |
| Başlangıç çizgisi | Kusurun yeri, etkilenen en erken aşama, tarif ve numune durumu |
| Muayene kanıtı | Fotoğraflar, ölçülen özellikler, yöntem ve geçerli kabul sınırları |
| Kontrollü değişim | Onaylanan eylem, sorumlu kişi ve tutulan veya değiştirilen koşullar |
| Doğrulama | İncelenen miktar, arızalar, test koşulları, devam eden kontroller ve sürüm onayı |
Bir oran bildirilirse bunu, başarısız denetlenen şişelerin o penceredeki tüm denetlenen şişelere bölünmesiyle tanımlayın. Karşılaştırmalar arasında kriter ve örnekleme esasının tutarlı olmasını sağlayın. Hiçbir arızanın gözlenmediği küçük bir numune, bir numune sonucudur; gelecekteki üretimin sızıntısız olacağına dair bir söz değildir.
Çözülmemiş bir sonucu orijinal kanıt bozulmadan üst kademeye iletin. Başarısız ve kabul edilebilir numunelerin takım kimliğiyle gönderilmesi, yalnızca son tarifin iletilmesinden daha faydalıdır. Tedarikçi veya kalite ekibi daha sonra gerçekte nelerin gözlemlendiğini ve düzeltmeye çalışılan her şeyin neleri değiştirdiğini inceleyebilir.
Doğru üfleme pimi tertibatının bakımını yapın ve değiştirin
Değiştirme siparişi vermeden önce aksamı tanımlayın. Makine seri numarasını, kalıp kimliğini ve üfleme pimi çizim revizyonunu bir arada tutun. Uygun olduğu yerde eşleşen boyun ek parçasını ve kesme bileşenlerini ekleyin. Paylaşılan bir bileşen adı veya benzer bir dış çap, değiştirilebilirlik sağlamaz.
Temizleme, yeniden işleme ve değiştirme farklı kararlar gerektirir. Onaylanmış bakım talimatlarını ve kabul limitlerini kullanın. Yüzey restorasyonu, bileme veya kaplama çalışmaları işlevsel bir arayüzü değiştirebilir; bu nedenle görünür her işareti bir onarım talimatı olarak ele almak yerine uygun üreticinin onayını alın.
Kurulumdan sonra asıl işin gerektirdiği kontrolleri tekrarlayın. İlgili boyun boyutlarını ve sızdırmazlık alanını onaylayın, ardından belirtilen kapatma ve işlevsellik testini doğrulayın. Ortaya çıkan kurulum revizyonunu inceleme kaydıyla birlikte saklayın.önleyici bakım kontrol listesibu kayıtları makineye özgü daha geniş bir planın içine yerleştirir.
İki Kinggle şişe makinesi referansı
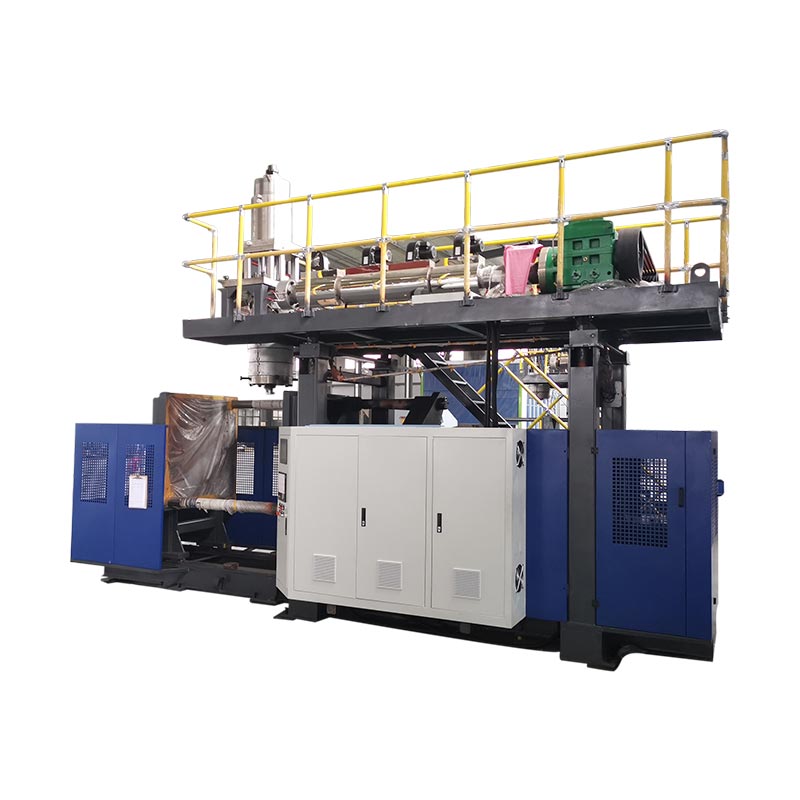
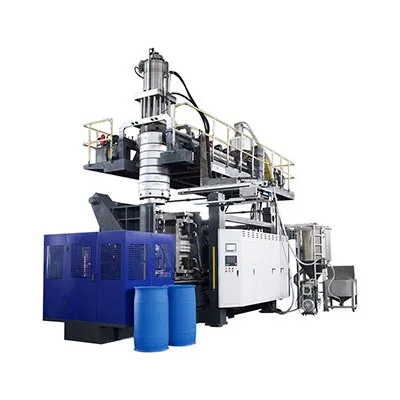
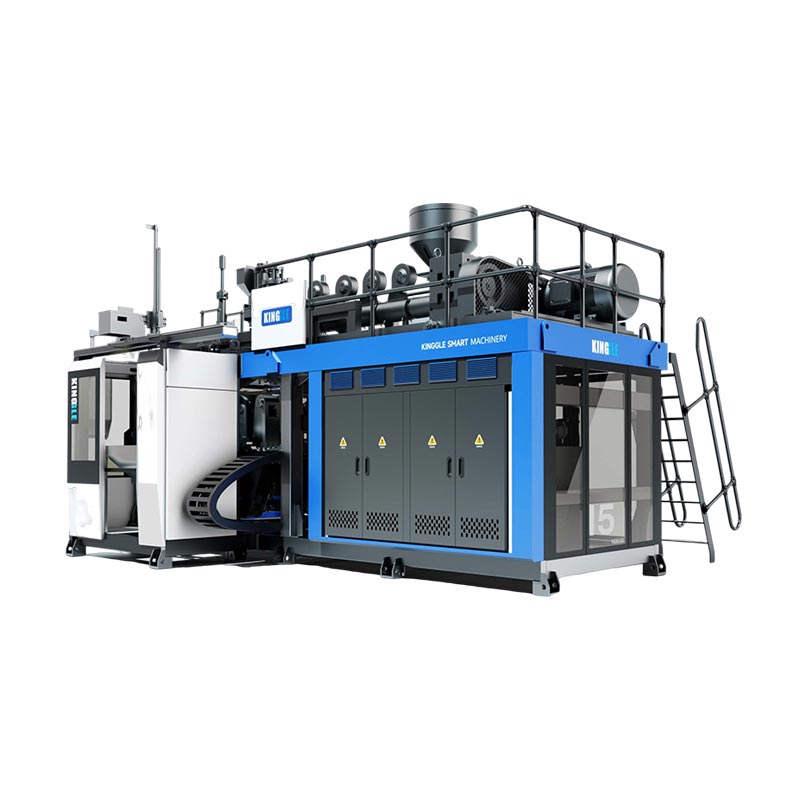
KGB5L ve KGB5D ilgili sürekli ekstrüzyon şişe makinesi örneklerini sağlar. Yayınlanan istasyon düzenleri, denetim kayıtlarının düzenlenmesine yardımcı olur: istasyon kimliğini ve uygulanabilir olduğunda kafa ve boşluk kimliğini korur. Katalog, her iki platformda da üretilen her şişe için evrensel bir üfleme pimi tanımlamamaktadır.


| Yayınlanan alan | KGB5L | KGB5D |
|---|---|---|
| İstasyon düzenlemesi | Bekar | Çift |
| Maksimum konteyner kapasitesi | 5 litre | 5 litre |
| Vida çapı | 60 mm | 70 mm |
| HDPE eritme kapasitesi | 55 kg/saat | 80 kg/saat |
Kaynaklar: bağlantılı KGB5L ve KGB5D ürün sayfaları. Eritme kapasitesi, kabul edilen bir şişe oranı veya boyun kalitesi sonucu değil, yayınlanmış bir malzeme üretim alanıdır.
Platformu tanımlamak ve bir üretim tartışmasının çerçevesini çizmek için bu rakamları kullanın. Üfleme pimi seçimi hâlâ şişe kaplamasına, kalıba, montaja ve fiili üfleme düzenine bağlıdır. Pafta kafası spesifikasyonunda listelenen kalıp pimi çapı, üfleme pimi çiziminin yerine geçmez.
Yeni bir makine projesi için takım kapsamını onaylamadan önce şişe ve kapak çizimlerini sağlayın. Mevcut bir kurulum için mevcut montaj tanımlamasını ve inceleme kanıtlarını ekleyin.HDPE şişe makinesi seçim kılavuzudaha geniş üretim spesifikasyonunu kapsar.
Darbe pimleri ve boyun kusurları hakkında sık sorulan sorular
Üfleme pimi kalıp pimi ile aynı mıdır?
Hayır. Kalıp pimi veya mandrel, eriyik oluşturma aletinin bir parçasıdır. Üfleme pimi üfleme havası sağlar ve belirli bir tasarımda boyunla ilgili görevlere sahip olabilir. Her iki bileşeni de montaj çiziminden tanımlayın. Paylaşılan "pin" kelimesi, arayüzlerini veya boyutlarını birbirinin yerine kullanılabilir hale getirmez.
Her ekstrüzyon şişirme makinesi aynı üfleme pimi tasarımını mı kullanıyor?
Hayır. Üfleme ve bitirme düzenlemeleri ürüne ve aletlere bağlıdır. Kalibrasyon, soğutma ve kesme özellikleri konfigürasyona özeldir. Yenisini seçmeden veya başka bir makineden kurulum talimatını uygulamadan önce gerçek montajı ve hareketi onaylayın. Konteyner hacmi tek başına doğru bileşeni belirleyemez.
Üfleme pimi iyi durumda olduğunda şişe sızıntı yapabilir mi?
Evet. Belirtilen kapak, sızdırmazlık kontağı ve test düzenlemesi de dahil olmak üzere şişe ve kapak arayüzünün tamamını inceleyin. Hasarın kalıplama sırasında mı yoksa daha sonraki kullanım sırasında mı ortaya çıktığını belirleyin. Sızıntı sonucu, başarısız bir kontrolü belirtir; arızaya hangi aletin, bileşenin veya proses koşulunun neden olduğunu tek başına belirlemez.
Yedek üfleme pimini incelemek için hangi bilgilere ihtiyaç vardır?
Makine modeli ve seri numarasını, kalıp kimliğini, üfleme pimi montaj çizimini ve revizyonunu sağlayın. Karşılıklı boyun takımlarını ve ilgili şişe ve kapak çizimlerini ekleyin. Kusur araştırması için numune kimliğini, fotoğrafları, ölçümleri ve sorunun ilk ortaya çıktığı sırayı ekleyin. Teknik belgeler için onaylı iletişim kanalını kullanın.
Üfleme pimi onarıldıktan veya değiştirildikten sonra ne kontrol edilmelidir?
Montaj kimliğini ve kurulumunu onaylanmış belgelere göre doğrulayın, ardından etkilenen boyun özelliklerini üzerinde anlaşılan ölçüm koşulları altında inceleyin. İlgili paket testini belirtilen kapakla tekrarlayın. Miktarları ve arızaları kaydedin, revize edilen kurulumu koruyun ve devam eden kontroller ve üretim sürümü için kalite planını takip edin.
Makine, takım ve boyun kusuru ayrıntılarını gönderin
Model ve seri numarası, takım tanımı ve işaretli kusur fotoğrafıyla başlayın. Şişe ve kapatma gerekliliklerini, etkilenen ilk üretim aşamasını ve ölçülen sonuçları ekleyin. Bu ayrıntılar teknik tartışmaya tanımlanmış bir başlangıç noktası sağlar.
Takım ve üretim gerekliliklerini tartışınNingbo Kinggle Machinery Co., Ltd. ·Şirket bilgileri