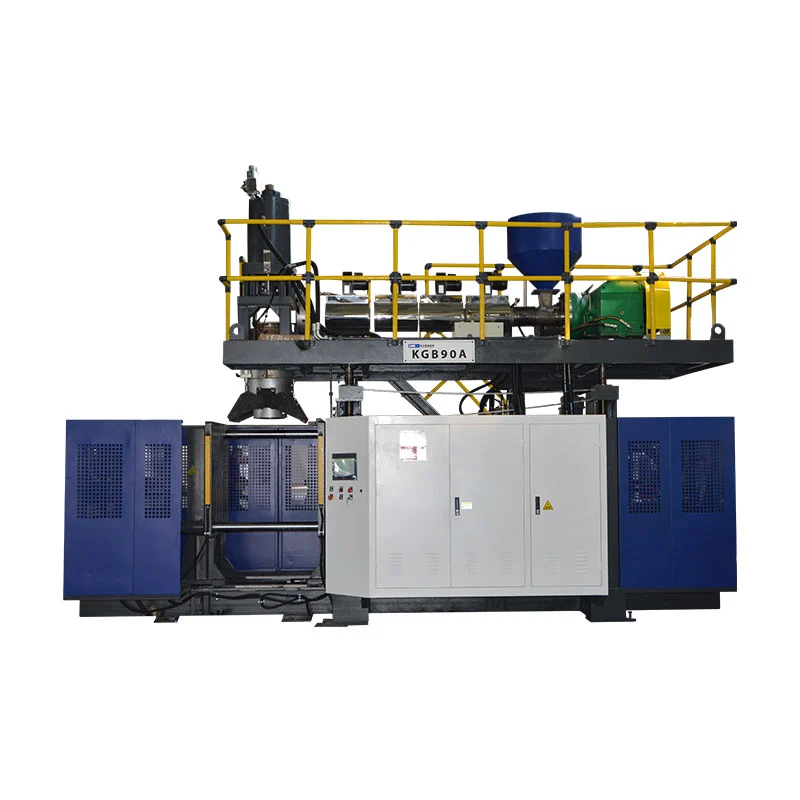
Otomatik şişirme makinesini, teslim etmesi gereken ürüne ve kalıplama sonrasında yapılacak işlemlere göre seçin; teklifteki "otomatik" kelimesine göre değil. Ekstrüzyon şişirme kalıplama için reçineyi, kalıplamayı, çıkarma, kesme, inceleme ve aktarma işlemlerini tek bir üretim sistemi olarak belirtin. Katalog kuru çevrim rakamına göre değil, son boşaltma noktasında kabul edilen konteynerlere göre konfigürasyonun onaylanmasını öneririz.
İnsanlar flaşı çıkarırken, şişeleri kontrol ederken veya kartonları doldururken kalıplama makinesi otomatik bir döngü çalıştırabilir. Bu, küçük ve değişen bir ürün yelpazesi için doğru düzenleme olabilir. Yatırım senaryosunun bu işlerin ortadan kaybolduğunu varsayması yanlış bir düzenlemedir. Fiyatları karşılaştırmadan önce sınırı tanımlayın.
Siparişten önce önemli olan beş karar
- Otomasyon seviyelerini karşılaştırmadan önce kalıplama sürecini parçayla eşleştirin.
- Manüel olarak kalan işler de dahil olmak üzere her transfer ve bitirme işlemini tanımlayın.
- Kalıplama oranını düzeltme, inceleme ve paketleme kapasitesiyle dengeleyin.
- Yalnızca kesintisiz üretimi değil, arıza giderme ve değişimleri de test edin.
- Aynı koşullar altında kabul edilen konteyner başına toplam hat maliyetini karşılaştırın.

Şişirmede “otomatik” neyi kapsar?
“Otomatik”, işlemlerin nasıl kontrol edildiğini açıklar. Plastik parçanın nasıl oluştuğunu tanımlamaz. Otomatik ekstrüzyon şişirme makinesi ve PET şişe şişirme makinesinin her ikisi de programlanmış sıraları çalıştırabilir ancak farklı malzeme hazırlama, işleme ve sonlandırma düzenlemelerine ihtiyaç duyarlar. Tam otomatik şişirme makinesi arayan bir alıcının öncelikle süreç sorununu çözmesi gerekir.
Ekstrüzyon şişirme kalıplamada makine, parison adı verilen erimiş bir tüp oluşturur. Kalıp bu tüpü yakalar ve hava içi boş kısmı oluşturur. PET gerdirmeli şişirme kalıplamada gerilmiş ve şişirilmiş bir ön kalıp kullanılır. Bu farklı başlangıç formları, PET ön kalıp yükleme kılavuzunun neden bir HDPE deterjan şişesi hattı için eksiksiz bir satın alma kılavuzu olmadığını açıklıyor.
| Karar | Ekstrüzyon şişirme | PET streç şişirme |
|---|---|---|
| Başlangıç formu | Ekstrüde erimiş parison | PET ön kalıbı |
| Ortak satın alma bağlamı | HDPE şişeler, kulplu kaplar ve endüstriyel içi boş parçalar | Preformlardan yapılmış şeffaf içecek şişeleri |
| Otomasyon soruları | Parça çıkarma, çapak giderme, düzeltme, test etme ve aktarma | Ön kalıp işleme, ısıtma/gerdirme-üfleme sırası ve şişe transferi |
Süreç referansı:Kinggle'ın şişirme makinesi kılavuzu. Ürün geometrisi ve reçine kalitesi nihai proses seçimini belirler.
Makineyi, hücreyi ve hattı ayırın
Makine düzeyinde bir otomatik döngü, kararlaştırılan kalıplama sırasını kapsar. Otomatik bir hücre, o makinenin çevresine tanımlı işleme veya sonlandırma ekler. Bir üretim hattı, üzerinde anlaşmaya varılan kabul edilen ürün sınırı aracılığıyla ardışık operasyonları birbirine bağlar. Paketleme bu sınırın içinde olabilir veya ayrı bir fabrika operasyonu olarak kalabilir.
Bunlar, her tedarikçinin aynı terminolojiyi kullanacağına dair bir vaat değil, faydalı satın alma ayrımlarıdır. Gerçek işlemleri spesifikasyona koyun. Donanım listesi olmayan “tam otomatik”, farklı yorumlara çok fazla yer bırakıyor.
Geniş bir etiket yerine “otomatik kalıplama, yönlendirilmiş çıkarma, çapak alma ve sızıntı testinden geçirilmiş boşaltma” gibi spesifik bir tanımlamayı tercih ediyoruz. Alıcıya bitmiş ürünün nerede görüneceğini ve neyin hala dikkat edilmesi gerektiğini söyler. Malzeme yenileme, numune alma, hurda elleçleme ve karton değişikliklerinin de, normal kalıplama sırası tekrarlanan manuel elleçleme olmadan yürütülse bile, sahiplere ihtiyacı vardır.
Benzer şekilde, otomatik kontrol tamamen elektrikli sürüşle aynı şey değildir. Sürücü tipi, istasyon düzeni, kişi sayısı ve otomasyon kapsamı ayrı seçeneklerdir. Bunları tek bir premium spesifikasyon olarak ele almak yerine, her birini işe göre inceleyin.
Parça ve üretim programıyla başlayın
Bir şişenin nominal hacmi, üretim hattını belirtmek için yeterli değildir. Dar yuvarlak bir şişe ve geniş saplı bir kap aynı sıvı hacmini taşıyabilir ancak farklı kalıplara, çıkarma araçlarına ve desteklere ihtiyaç duyar. Çizgi, soyut bir “2 L ürün” değil, gerçek dış şekli ele almalıdır.
Parça çizimi ve tahliye sırasında beklenen bitmiş durumla başlayın. Boyun bitişini, sap açıklığını, gövde boyutlarını, hedef ağırlığı ve kritik kalite gereksinimlerini kaydedin. Tam reçine kalitesini, renk paketini ve kararlaştırılan geri dönüştürülmüş veya yeniden öğütülmüş durumunu doğrulayın. Bu ayrıntılar, önerilen denemeyi amaçlanan işle alakalı hale getirir.
Satış planını üretim gereksinimine dönüştürün
Vardiya sayısı, parti boyutları ve değişiklik sıklığının yanı sıra vardiya başına kabul edilen konteynerleri tanımlayın. Çoğu siparişin kısa süreli işlemlere ve kapsamlı takım değişikliklerine ihtiyacı varsa, yüksek saatlik ücret daha az kullanışlıdır. Daha yavaş fakat değiştirilmesi daha kolay bir hücre, bu üretim karışımına daha iyi uyum sağlayabilir. Her iki sonuca da tek başına maksimum katalog çıktısından ulaşılamaz.
Yalnızca ilk lansman şişesini değil, ürün ailesini de listeleyin. En geniş kısmı, en ağır kısmı ve tutulması veya kesilmesi en zor kısmı belirleyin. Bunlar farklı SKU'lar olabilir. Daha sonra, ilk kurulumda hangi ürünlerin çalıştırılması gerektiğine ve hangilerinin gelecekte takım veya ayrı ekipman gerektireceğine karar verin.
- Test makalesini dondurun:çizim revizyonu, reçine, bitmiş ağırlık ve gerekli testler.
- Teslimat koşulunu ayarlayın:kesilir, incelenir, yönlendirilir, sayılır veya paketlenir.
- Programı tanımlayın:vardiya başına iyi konteynerler, çalışma saatleri ve planlanan SKU değişiklikleri.
- Takım ailesini kontrol edin:kalıplar, kafa eğimi, kavrama aparatları, düzeltme yuvaları ve test contaları.
- Hücre zarfını onaylayın:kamu hizmetleri, koruma, hizmet erişimi ve ürün akışı.
İstasyon sayımı, kalıp çıkışları ve boşlukların ayrı ayrı incelenmesi gerekir. İki istasyon, iki çıkış anlamına gelmez. Çok kafalı şişirme makinesi her şişe şeklini çıkış aralığına uygun hale getirmez. Çok katmanlı bir kafa, etkinlik başına tamamlanan kapların sayısını değil, duvar yapısını tanımlar.
Kinggle'sçok kafalı ve çok boşluklu kılavuzbu konfigürasyon ayrımlarını açıklar. Otomasyon düzenini düzeltmeden önce bu incelemeyi kullanın. Kavite düzeni bir kez belirlendikten sonra, çıkarma ve bitirme ekipmanı, transfer ve kalite kontrolleri yoluyla her konumu korumalıdır.
Bu nedenle en yararlı sorgulama bir çizimi, malzeme spesifikasyonunu, üretim programını ve kalite tanımını içerir. Bir HDPE şişe üretim hattı için bu girdiler olmadan "otomatik plastik şişe yapma makinesi" talebi doğru hat kapsamını oluşturamaz.
Ürün kalitesini belirleyen makine sistemlerini kontrol edin
Aşağı yöndeki otomasyon, dengesiz bir hamuru, uygun olmayan bir sıkışmayı veya kalıbı işlenemeyecek kadar yumuşak bırakan bir parçayı onaramaz. Transfer sisteminin tekrarlanabilir sonuçlar verebilmesi için kalıplama prosesinin tekrarlanabilir bir ürün üretmesi gerekir. Aksi takdirde robot, tutarsız parçaları hareket ettirmenin hassas bir yolu haline gelir.
Bir şişirme kalıplama makinesinin önemli parçaları arasında ekstruder, kalıp kafası, bağlama ünitesi, üfleme sistemi, soğutma devreleri ve kontroller bulunur. Yalnızca bileşen adlarına göre seçim yapmak yerine, bunların onaylanmış parçaya olan katkılarını gözden geçirin. Örneğin tanınmış bir PLC markası, sağlanan tarif fonksiyonlarını veya aşağı yönlü iletişimi kurmaz.
| Sistem | Neler incelenmeli? | İstenecek kanıt |
|---|---|---|
| Ekstrüzyon ve kalıp kafası | Reçine uygunluğu, brüt parison talebi ve çıkış dengesi | Üretim numuneleri ve tanımlanan malzeme koşulları |
| Parison kontrolü | Parçanın kritik noktalarında duvar dağıtımı | Pozisyona özel ölçümler ve kayıtlı tarif |
| Kalıp ve sıkma | Takım takma, sıkıştırma ve serbest bırakma açıklığı | Onaylanmış çizimler ve kalıplanmış parça denetimi |
| Soğutma ve taşıma | Planlanan serbest bırakma ve kavrama noktalarında parça sertliği | Gerçek parçayla deneme aktarımı |
| Kontroller | Sıra, alarmlar, tarif kapsamı ve aşağı akış sinyalleri | İşlev gösterimi ve arayüz listesi |
Somut bir referans: Kinggle'ın 2 L'lik tek istasyonlu makinesi
The KGB2L ürün sayfasımaksimum 2 L kap kapasitesi, 50 mm vida, 30 kg/saat HDPE eritme kapasitesi ve maksimum 360 × 380 mm kalıp boyutu listelenmektedir. Aynı zamanda 100 ml-1 L aralığındaki daha küçük şişeler için iki, üç ve dört çıkışlı konfigürasyonları da açıklamaktadır. Bu değerler önerilen bir işin taranmasına yardımcı olur; takım incelemesinin yerini almazlar.
Aynı sayfada 600 PC/HR "Çıktı(kuru Döngü)" olarak etiketlenir. Bu, tanımlanmış bir şampuan şişesinin, kalıbının ve bitirme hattının kabul edilen çıktısı değildir. Bir üretim gereksiniminin gerçek malzemeye, soğutma süresine, etkin konumlara ve denetim durumuna ihtiyacı vardır. Kuru çevrim girişini yayınlanmış hareket referansı olarak kabul edin.
Çok çıkışlı bir teklif için, birleşik brüt parison kütlesinin yanı sıra boşluk uyumunu da kontrol edin. Bitmiş şişe ağırlığı, ekstruderin sağladığı flaşı hariç tutar. Daha fazla çıkış, ekstrüzyon, soğutma ve son işlem işlemlerinin birlikte yapılmasına olan talebi artırabilir. Kafa sayımı tek başına kullanılabilir bir üretim oranı belirleyemez.
Kalıplama sistemini ancak kritik parça ölçümleri ve transfer davranışı kararlaştırılan koşullar altında stabil hale geldikten sonra onaylayacağız. Bu sorunları çözmeden önce bir konveyör eklemek, sorunu daha da ileriye taşır. Duvar dağıtımı için,parison programlama kılavuzuÜrün çiziminin yanında.
Beslemeden kabul edilen kaplara kadar olan hattı belirtin
Üfleme kalıplama otomasyonunun en güçlü spesifikasyonu, her işlemde ürünü takip eder. Her modülün ne aldığını, ne ilettiğini ve bir sonraki modülle bağlantının kime ait olduğunu söylüyor. Bu, üzerinde anlaşmaya varılmış bir süreç sınırı olmayan uzun bir robot, konveyör ve sensör listesinden daha faydalıdır.
Kinggle yayınlandıotomasyon yetenekleriaşağı yönde düzeltme, inceleme ve paketlemeyi içerir. Bir şişe projesi için bu yeteneği tanımlanmış bir kapsama dönüştürün. Otomatik söndürme, boyun düzeltme, sızıntı testi ve paketleme farklı işlevlerdir; hiçbiri bir diğerinin varlığından sessizce varsayılmamalıdır.
| Operasyon | Çözülmesi gereken soru | Kabul kontrolü |
|---|---|---|
| Besleme | Taşıma, harmanlama ve malzeme düzeyinde kontrolü kim sağlıyor? | Onaylanan malzeme, planlanmamış bir besleme kesintisi olmadan hazneye ulaşır. |
| Çıkarmak | Parça nerede tutuluyor ve üniteden hangi yön ayrılıyor? | Test ürününde kaçırılan transfer veya kabul edilemez işaret yok. |
| Flaş giderme ve kırpma | Hangi flaş ve bitiş özellikleri kaldırıldı? | Gerekli kenarlar, boyun ve kulp açıklıkları parça tanımına uygundur. |
| İnceleme ve ret | Hangi testler satır içidir ve başarısız olan parçalar nasıl ayrılır? | Kabul edilen sınama örnekleri doğru şekilde tanımlanır ve yönlendirilir. |
| Taşıma ve paketleme | Bir sonraki istasyona hangi şişe durumu ve düzeni ulaşmalıdır? | Anlaşılan oranda transfer, biriktirme ve son sayım çalışmaları. |
Her sınıra adlandırılmış bir entegrasyon sahibi verin. Makine tedarikçisi çıkışı sağlıyorsa ve sızıntı test cihazını başka bir tedarikçi sağlıyorsa, yine de birisinin şişe yönünü, transfer yüksekliğini, aralığını ve el sıkışma kontrolünü onaylaması gerekir. Uyumlu görünümlü modüller satın almak, entegre bir hücre satın almakla aynı şey değildir.
Bu sinyallere ihtiyaç duyulan yerlerde "hazır", "parça mevcut", "döngü tamamlandı" ve arıza koşullarının nasıl temsil edildiğini kabul edin. Hangi kontrol ünitesinin durdurmayı başlattığını ve hangi ünitenin başlatıcı arızayı rapor ettiğini belirleyin. Kesin mimari projeye özeldir ancak sorumluluk belirsiz kalamaz.
Hurda akışını kabul edilen ürün rotasından ayrı olarak kontrol edin. Kaldırılan flaşın toplanması ve üzerinde anlaşmaya varılan bir şekilde imha edilmesi gerekiyor. Yeniden kullanım, malzeme ve ürün gereksinimlerine bağlıdır; otomatik öğütücü bağlantısı herhangi bir yeniden öğütme yüzdesine izin vermez. Malzeme tarifini kontrollü tutun.
Şişe sızıntı testi için test yöntemini, fikstürü, sızdırmazlık durumunu ve kararlaştırılan test numunelerini tanımlayın. Bir test istasyonu yeşil sonuç göstermekten daha fazlasını yapmalıdır. Arızaları güvenilir bir şekilde ayırması ve reddedilen parçaların fark edilmeden iyi ürün konveyörüne geri dönmesine izin vermeden sayımları kaydetmesi gerekiyor.
Kapsam çizimi aynı zamanda bakım ve kalıp değiştirme erişimini de göstermelidir. Kinggle's'ı kullanınyardımcı program ve fabrika düzeni kılavuzugüç, hava, su ve alanı birlikte verilen tüm yardımcı ekipmanlarla koordine etmek.
Aktarma, kalıplama makinesi yapmadan önce çıktıyı sınırlayabilir
Bir üflemeli kalıplama üretim hattı, yalnızca bağlı operasyonlarının sürdürebileceği kadarını sağlar. En hızlı modül, daha yavaş bir düzelticiyi, test cihazını veya paketleme istasyonunu süresiz olarak telafi edemez. Tamponlar, hatta kısa bir kesintiden sonra toparlanması için zaman verir; kalıcı kapasite uyumsuzluğunu ortadan kaldırmazlar.
Öncelikle her ekipman oranını aynı temele koyun. Sayı, kalıplama olayları, brüt parçalar, test edilen parçalar veya kabul edilen kaplar anlamına mı geliyor? Yalnızca sürekli çalışmayı mı kapsıyor yoksa ikmal ve olağan durakları da içeriyor mu? Oranları yalnızca bu tanımlar eşleştikten sonra karşılaştırın.
Açıkça varsayılan üretim esasına sahip, çalışılmış bir örnek
Kalıplama ve kesme sonrasında saatte 480 konteyneri serbest bırakan önerilen bir hat düşünün. Tek konumlu sızıntı test cihazının tam yükleme, test, karar ve boşaltma dizisi için 8 saniyeye ihtiyaç duyduğunu varsayalım. İdeal kapasitesi saatte 3.600 ÷ 8 = 450 konteynerdir. Bunlar, ölçülen bir Kinggle makinesi sonucu değil, planlama varsayımlarıdır.
Giriş hızı: 480/saat · İdeal test cihazı kapasitesi: 450/saat · Biriktirme: 30/saat
Test cihazının durması olmasa bile, gelen parçalar kapasitesini saatte 30 konteyner kadar aşıyor. 15 kullanılabilir pozisyona sahip bir tampon 15 ÷ 30 = 0,5 saat veya 30 dakikayı dolduracaktır. Hattı boş bir konveyörle başlatmak, kısa bir gösterimin tatmin edici görünmesini sağlayabilir. Dengesizlik hala mevcut.
Şimdi tam bir test cihazı durağı düşünün. Varsayılan 480/saatlik giriş hızında, parçalar dakikada 8 adet ulaşır. Aynı 15 serbest pozisyon, arabellek dolmadan önce yalnızca 15 ÷ 8 = 1,875 dakika, yani yaklaşık 113 saniye sağlar. Yavaşlama sırasındaki ve tamamen durma sırasındaki birikim oranı farklıdır.
Bu hesaplamalar yalnızca konumların gerçekten kullanılabilir olması durumunda faydalıdır. Devrilen, koruyucuya dokunan veya gerekli yönlendirmeyi koruyamayan bir şişe, geçerli bir tampon konumu oluşturmaz. Kontrollerin aynı zamanda güvenli birikim sınırına ulaşılmadan önce mutabakata varılmış bir tepkiye ihtiyaçları vardır.
Hızın yanı sıra geometriyi de kontrol edin
Çıkış takımları ve konveyörler, parçayı gerçek serbest bırakılma durumunda taşımalıdır. Tekrarlanabilir bir kavrama konumu belirleyin. Boyun, gövde veya flaşın bu konumu sağlayıp sağlamadığını ve bir sonraki aktarımdan önce düzeltmenin bu konumu giderip gidermediğini kontrol edin. İlk alımda mevcut olan bir özellik ikinci alımda mevcut olmayabilir.
Makine hızını artırmadan önce bu veri zincirini çözerdik. Mantıklı bir hızda aktarım yapan ve tahmin edilebileceği şekilde toparlanan bir hat, tekrarlanan manuel yeniden konumlandırmaya ihtiyaç duyan bir üretim varlığından daha iyi bir üretim varlığıdır. Tercih edilen çözüm, daha hızlı bir kalıplama döngüsü değil, revize edilmiş takımlama, farklı bir transfer sırası veya ilave alt kapasite olabilir.
Son olarak, kararlaştırılan denetim noktasından sonra kabul edilen konteynerleri sayın. Teşhis için yukarı akış brüt sayımlarını tutun, ancak bunları sevkıyat-çıkış rakamı olarak kullanmayın. Kinggle'sfabrika kabul kılavuzuÜrün kimliğinin, sayım sınırlarının ve gözlem süresinin neden aynı kayıtta yer aldığını açıklar.
Hattın ürünleri kurtarabileceğini ve değiştirebileceğini kanıtlayın
Sorunsuz bir otomatik çalışma yalnızca tek bir çalışma durumunu kanıtlar. Üretim ayrıca yenilemeyi, başarısız transferleri, reddedilen parçaları, tıkalı konveyörleri ve ürün değişikliklerini de içerir. Bu olaylar kabul planında bir yeri hak ediyor çünkü tepki, hücrenin kontrollü üretime dönüp dönmeyeceğini belirliyor.
Fabrika tarafında, gösterişli bir gösterinin önünde arıza gidermeyi koyardık. Bir şişe alınmayı kaçırırsa bir sonraki soru birisinin onu ne kadar çabuk geri yerleştirebileceği değildir. Sorular, ıskalamayı neyin tespit ettiği, hangi hareketin durdurulduğu ve hücrenin yeniden başlamadan önce bilinen bir durumu nasıl doğruladığıdır. Tekrarlanan el düzeltmesi, normal otomatik işlem değil, araştırılması gereken bir semptomdur.
İnce duvarlı bir şişe serbest bırakıldıktan sonra devrilirse, çeşitli işlem ayarlarını değiştirmeden önce kavrama ve destek durumunu kontrol ederdik. Parçanın aktarım sırasındaki sağlamlığını, fikstür temas noktalarını ve hareket sırasını gözden geçirin. Daha sonra kontrollü bir düzeltmeyi deneyin ve parçayı tekrar inceleyin. Daha fazla kavrama baskısı, ilkini düzeltmek yerine farklı bir kusur yaratabilir.
Sızıntı reddedildiğinde de aynı disiplin uygulanır. Etkilenen örnekleri koruyun ve konumu ve zamanı tanımlayın. Kalıplanmış boyun ve kıstırma boyunca test contasını ve fikstür durumunu kontrol edin. Sızıntı yapan bir test bağlantısı ve sızdıran bir kap farklı düzeltmeler gerektirir. Bu nedenleri ayırmadan kalıplama tarifini değiştirmek zaman kaybına neden olabilir ve hatayı gizleyebilir.
Arıza oluşmadan önce kurtarmayı tanımlayın
- Başlatan arızayı, etkilenen modülü ve ürün konumunu kaydedin.
- Hücreyi onaylanmış kontrol ve güvenlik tasarımıyla tanımlanan duruma getirin.
- Yetkili personelin arızayı belirtilen izolasyon ve erişim prosedürüne göre çözmesini sağlayın.
- Yeniden başlatmadan önce aktarma, inceleme ve reddetme konumlarındaki parçaları uzlaştırın.
- Kararlaştırılan kurtarma sırasına devam edin ve ardından gerekli ürün kontrollerini doğrulayın.
Bunlar planlama adımlarıdır, korunan ekipmana girme izni veya bir kilitlemeyi atlama izni değildir. Entegre hücrenin, modül etkileşimlerini ve öngörülebilir müdahaleleri kapsayan bir risk değerlendirmesine ihtiyacı vardır.ISO 12100:2010makine risk değerlendirmesi ve risk azaltımına ilişkin genel ilkeleri belirler; Proje aynı zamanda geçerli makineye özel ve varış yeri gerekliliklerini de tanımlamalıdır.
Kaydedilmiş bir tarif mutlaka tam bir değişiklik anlamına gelmez
Bir tarif, toplayıcı, kesim yuvası ve test cihazı manuel olarak ayarlı kalırken sıcaklıkları ve kalıplama hareketlerini hatırlatabilir. Hangi konumların depolandığını, hangilerinin motorlu olduğunu ve hangilerinin fiziksel takım değişikliği gerektirdiğini sorun. Techne'ssüreç otomasyonu dokümantasyonuseçici, flaş giderme ve sızıntı test cihazı konumları için formata bağlı ayarların endüstri örneğini sağlar. Bu, belirlenecek kapsamı göstermektedir; bu işlevleri her makineye kurmaz.
Kararlaştırılan yöntem uyarınca, bir formatın son kabul edilen kısmından bir sonrakinin kabul edilen ilk kısmına geçiş süresini tanımlayın. Takım çalışmasını, ayarlamaları, malzeme geçişini ve kalite yayınını ayrı ayrı kaydedin. Bu, tarifin daha hızlı geri çağrılmasının gerçekte neleri kurtardığını ve nelerin mekanik veya proses görevi olarak kaldığını ortaya çıkarır.
Otomasyon etiketleri yerine kabul edilen kapsayıcı başına maliyeti karşılaştırın
Yarı otomatik ve tam otomatik şişirme kalıplama makinesi karşılaştırması aynı ürün ve üretim programıyla başlamalıdır. Aksi takdirde, daha ucuz olan teklif, diğer teklifin içerdiği taşıma, test etme veya paketleme işlemlerini hariç tutabilir. Ekipman toplamlarını karşılaştırmadan önce eşit teslimat sınırlarını karşılaştırın.
Otomasyon, tanımlanmış tekrarlayan bir kısıtlamayı kaldırdığında en savunulabilir hale gelir. Bu, manuel olarak flaşın çıkarılması, tutarsız transfer, zor bir muayene aktarımı veya tempoya ayak uyduramayan bir paketleme işlemi olabilir. Kısıtlamayı tanımlamadan daha fazla otomasyon satın almak, kabul edilen çıktıyı iyileştirmeden bakım ve geçiş işlerini artırabilir.
Maliyet sınırını çıktı sınırı kadar geniş tutun
Kabul edilen konteyner başına maliyet = kararlaştırılan üretim sınırı dahilindeki toplam maliyet ÷ bu sınır dahilinde teslim edilen kabul edilen konteynerler
Pay, karşılaştırmayla ilgili maliyetleri içermelidir: malzeme, işçilik, kamu hizmetleri, aletler, bakım ve seçilen sermaye veya genel giderler. Her iki seçenek için de aynı muhasebe yöntemini kullanın. Aşağı yönlü bir robot ücretsiz değildir çünkü maliyeti kalıplama makinesi teklifinin dışındadır.
Tekrarlanan insan görevlerini listeleyin. Birisi yine de malzemeyi yenileyebilir, hurdayı taşıyabilir, parçaları örnekleyebilir, kartonları değiştirebilir, aletlerin bakımını yapabilir ve alarmlara yanıt verebilir. Yalnızca otomatik sıra çalışırken değil, normal vardiya boyunca iş yükünü tahmin edin. Bir operatörün, kontrolleri veya kurtarmayı geciktirmeden birden fazla hücreye güvenli bir şekilde hizmet verip veremeyeceğine karar verin.
Gözlem dönemi için ve aynı döneme ait kabul edilen konteynerler için elektrik enerjisini kWh cinsinden kullanın. kW cinsinden güç farklı bir miktardır. Özellikle teklifler arasında bir kompresör, soğutucu veya öğütücünün değişmesi durumunda, hattın tamamını karşılaştırırken mutabakata varılan yardımcıları dahil edin.yardımcı program gereksinimleri kılavuzubağlı güç ve çalışma talebinin de neden ayrı kalması gerektiğini açıklıyor.
Sık format değişiklikleri için her SKU için gereken fikstürleri ve yedek takımları inceleyin. Daha düşük bir başlangıç hücre fiyatı, zorlu geçişler veya ekstra formatlı parçalarla dengelenebilir. Bunun tersine, pratik bir manuel son işlem rotasına sahip düşük hacimli bir ürün için karmaşık bir transfer sistemi gereksiz olabilir.
Teklifleri, kaldırdıkları üretim kısıtlamasına, doğrulayabilecekleri kabul edilen çıktıya ve geride bıraktıkları yinelenen işlere göre sıralamanızı öneririz. Bu faydalar fabrikanın gerçek programına uygun olduğunda daha otomatikleştirilmiş bir hücre yerini alır. “İnsansız” yeterli bir mali argüman değildir.
Evrensel bir geri ödeme talebi yerine hassas vakalar isteyin. Beklenen talebi, daha düşük kullanımı ve daha sık yapılan değişiklikleri alıcının kendi maliyetlerini kullanarak karşılaştırın. Bu, satış hacimleri veya ürün karışımı değiştiğinde bile yatırım kararını faydalı kılar.
Siparişi vermeden önce konfigürasyonu onaylayın
Seçilen konsepti, satın alma siparişinden önce üzerinde anlaşılan bir ekipman listesine, hücre düzenine ve kabul protokolüne dönüştürün. En pahalı belirsizlik çoğu zaman eksik bir sensör değildir. Bu, her iki tarafın da bir başkasına ait olduğunu düşündüğü bir sınırdır.
Kompakt bir şişe projesi için2 L tek istasyonlu platformsomut bir başlangıç noktası sunuyor. Yayınlanmış kalıp zarfı ve daha küçük şişeli çoklu çıkış seçenekleri, ilk uyum incelemesine olanak tanır. Gerçek çizim, reçine, kafa düzeni ve alt kapsam önerilen yapıyı belirler. Bu yapılandırmayı yalnızca birimden seçmeyin.
Deneme yanıtını satın alma sorularını yapın
Deneme, kararlaştırılan ürün tanımını kullanmalı ve alıntılanan çıktıyı destekleyen işlemleri içermelidir. Sızıntı testi veya düzeltme teslimat sınırının bir parçasıysa, alakasız bağımsız bir döngü sunmak yerine bunu hücreyle birlikte gösterin. Birden fazla konumun zayıf bir çıkışı veya boşluğu gizleyebileceği durumlarda numune kimliğini koruyun.
Kabul kaydı her iddiayı bir yönteme, limite ve gözlemlenen sonuca bağlamalıdır. Altta yatan koşul olmadan "geçti" gibi bir kelime, alıcının fabrikasında devreye alma işlemini yönlendiremez.Kinggle FAT kılavuzubu kanıtlar için daha kapsamlı bir çerçeve sağlar.
- Kimlik oluşturun:makine, takımlar, kontrol versiyonu ve dahil edilen modüller.
- Test koşulları:ürün, reçine, aktif pozisyonlar ve kullanım koşulları.
- Kalite:kritik ölçümler, fonksiyonel testler ve ret nedenleri.
- Hat performansı:kabul edilen sayım, gözlem süresi, duruşlar ve müdahaleler.
- İyileşmek:mutabık kalınan arıza senaryoları ve gösterilen yeniden başlatma sırası.
- Devretmek:çizimler, kılavuzlar, takım bilgileri, yedeklemeler ve açık öğeler.
Tesis hizmetlerinin veya üçüncü taraf ekipmanlarının sevkıyattan önce çoğaltılamadığı durumlarda, fabrika kabulünü saha kabulünden ayırın. Kalan kontrolleri önceden belirleyin ve sorumluluğu atayın. Bir fabrika denemesi sessizce, içermediği koşulları doğruladığını iddia etmemelidir.
Eğitim, olağan çalışmayı ve otomasyonun geride bıraktığı işleri kapsamalıdır. Operatörlerin başarısız bir aktarımı fark etmesi, başlatılan alarmı yorumlaması ve onaylanmış kurtarma yöntemini izlemesi gerekir. Bakım, hücreyi desteklemek için gereken çizimlere, aşınan parça bilgilerine ve erişime ihtiyaç duyar.
Kinggle ile otomatik ekstrüzyon şişirme kalıplama konfigürasyonunu tartışın.Konteyner çizimini, reçine kalitesini, bitmiş ağırlığı, gerekli testleri, üretim programını ve planlanan alt operasyonlarıproje sorgulama sayfası.
Temas etmek:satış@kinggle.com · +86-574-87103665. Tanımlanmış bir ürün ve hat sınırı, konfigürasyon incelemesini yalnızca makine fiyatı talebinde bulunmaktan daha faydalı kılar.
Sık sorulan sorular
Otomatik şişirme makinesi tam bir üretim hattıyla aynı mıdır?
Hayır. Otomatik bir makine, ürünün çıkarılması, kesilmesi, incelenmesi veya paketlenmesi ayrı kalırken kalıplama hareketlerini kontrol edebilir. Eksiksiz bir üretim hattı, bu operasyonlar arasındaki aktarımı, kontrolleri ve kalite sınırlarını tanımlar. Dahil edilen her modülü, manuel görevi ve hariç tutulan hizmetleri tanımlayan bir ekipman listesi ve düzeni isteyin. Neyin geleceğini otomatik kelimesi değil, satın alma spesifikasyonu belirler.
Tam otomatik bir şişirme makinesinin hâlâ operatörlere ihtiyacı var mı?
Evet. Malzeme yenileme, kalite numunesi alma, takım değişiklikleri, bakım ve arıza giderme hâlâ sorumlulukların atanmasını gerektirir. Otomasyon, her üretim görevini ortadan kaldırmadan tekrarlanan işlemleri ortadan kaldırabilir. Personel sayısını, paketleme ve hurda elleçleme dahil olmak üzere, tüm vardiya ve fiili hizmet düzenine göre planlayın. Destek personelinin kamera çerçevesinin dışında kaldığı kısa bir gösteriden iş gücü tahmini çıkarmayın.
Otomatik söndürme, şişe sızıntı testi ve paketleme standart olarak dahil mi?
Öyle olduklarını varsaymayın. Teklifte her bir operasyon, tedarik edilen ekipman, ürüne özel aletler, test yöntemi ve reddetme yolu belirtilmelidir. Çıkış ünitesi bir sızıntı test cihazı değildir ve otomatik konveyör, otomatik paketleme sistemi değildir. Alıntı yapılan her modül için hangi tamamlanmamış koşulu aldığını ve hangi kabul edilmiş koşulu sağladığını sorun.
Mevcut bir ekstrüzyon şişirme makinesi otomatikleştirilebilir mi?
Muhtemelen, ancak fizibilite mevcut kontrol sistemine, korumaya, mevcut alana, kalıp açıklığına, ürün serbest bırakma ve transfer düzenlemesine bağlıdır. Parça aynı zamanda önerilen kavrama, düzeltme ve inceleme fikstürlerine de uygun olmalıdır. Ayrı olarak bir robot veya konveyör satın almadan önce hücrenin tamamını inceleyin. Güçlendirme, tanımlanmış bir entegrasyon sorumluluğunu, güncellenmiş risk değerlendirmesini ve üzerinde anlaşmaya varılan üretim denemesini içermelidir.
Alıcılar otomatik hattın çıkışını nasıl doğrulamalıdır?
Tanımlanmış bir gözlem süresi boyunca kabul edilen konteynerleri kararlaştırılan nihai boşaltma noktasında sayın. Reçineyi, ürünü, kalıbı, aktif pozisyonları, yardımcı programları ve dahil olan alt operasyonları tanımlayın. Reddetme, durdurma ve manuel müdahaleleri kayıtta tutun. Brüt kalıplama çıktısını kabul edilen hat çıktısından ayrı olarak raporlayın. Katalog kuru çevrim değeri bu üretim denemesinin yerine geçmez.