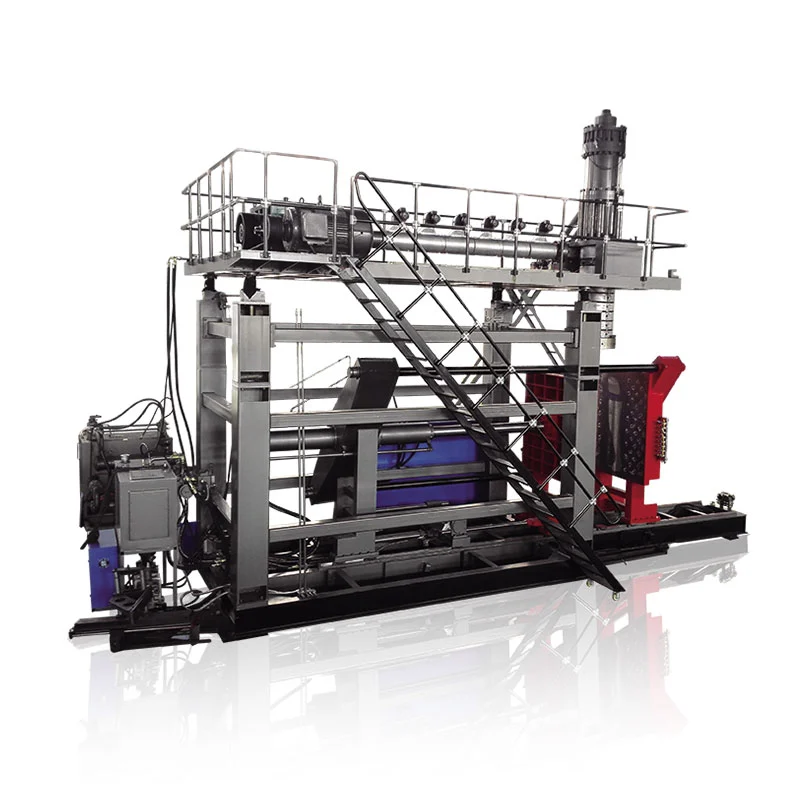
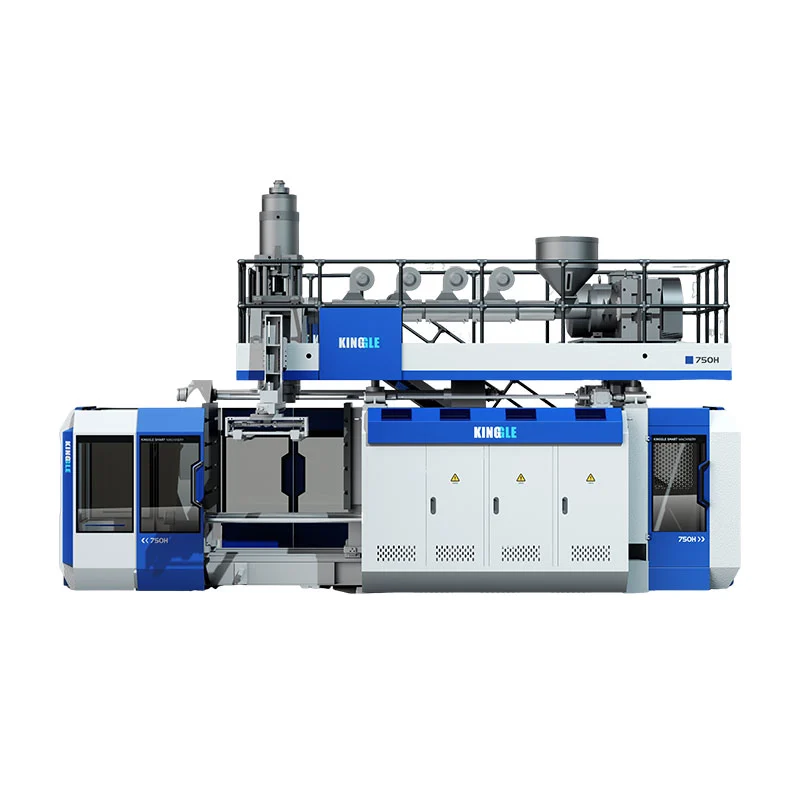
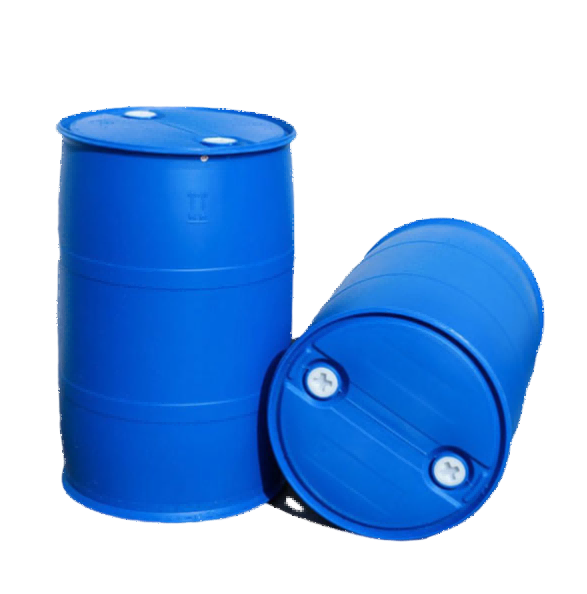
KGB200L/LP, Kinggle'ın 220L çift halkalı kimyasal variller için 250L sınıfı akülü şişirme kalıplama platformudur. Çalışan bir projenin kalıplama makinesinden daha fazlasına ihtiyacı vardır. Aynı zamanda onaylanmış bir tambur spesifikasyonuna, uyumlu HMWHDPE'ye, kalıp ve soğutma tasarımına, parison programına, çıkarma ve çapak alma, sızıntı testine, izlenebilir kalite kontrollerine ve bir fabrika kabul planına da ihtiyaç duyar.
Bitmiş ambalajdan geriye doğru bir kimyasal varil hattı planlanmalıdır. Tambur amaçlanan içeriği taşımalıdır. Tanımlanmış taşıma ve taşıma testlerine dayanmalıdır. Kapanışları, duvar haritası ve üretim kayıtları kontrol altında tutulmalı. Hızlı kuruma döngüsü tek başına bunların hiçbirini kanıtlamaz.
Bu kılavuz, hücrenin tamamı boyunca bir tamburu takip eder. Yayınlanan makine verilerini proje girişlerinden ayırır. Ayrıca üretim denemesi sırasında hangi sonuçların kanıtlanması gerektiğini de gösterir.

- Tambur çizimini, kapaklarını, malzemesini, net ağırlığını ve duvar haritasını dondurun.
- Bitmiş ağırlığı tüm kesimler dahil brüt parison kütlesine dönüştürün.
- Kafayı, parison programını, kalıbı ve soğutmayı kritik bölgelerle eşleştirin.
- İşleme, flaş giderme ve incelemeyi döngünün bir parçası olarak tanımlayın.
- Onaylanmış reçine, üretim ayarları ve ölçülebilir geçiş kriterlerine sahip hattı kabul edin.
Tam bir 220L kimyasal varil hücresi gerçekte neler içerir?
Makine içi boş gövdeyi oluşturur. Hücre tekrarlanabilir, kabul edilebilir davullar üretir. Bu ayrım satın alma listesini değiştiriyor. Aynı zamanda mühendislik sırasında sorulan soruları da değiştiriyor.
Yukarı akış ekipmanı, formülasyon gerektirdiğinde reçine depolamayı, taşımayı, kurutmayı veya harmanlamayı içerebilir. Renk ve katkı maddesi dozajı kontrollü tariflere ihtiyaç duyar. Yeniden öğütme, tanımlanmış bir kaynağa, parçacık durumuna ve izin verilen orana ihtiyaç duyar. Bu öğeler ekstrüdere neyin ulaşacağını belirler. Kararsız bir besleme, kararlı bir parison üretemez.
Çekirdek hücre, ekstrüder sistemini, akümülatör kafasını, bağlama ünitesini, kalıbı, üfleme pimlerini veya alttan üfleme düzenini, hidrolik sistemi ve kontrolleri içerir. Kinggle'ınKGB200L/LP ürün sayfasıyayınlanan açıklamasında ayrıca MOOG 100 kalınlık kontrolörü, robot kolu ve alttan üfleme sistemi listeleniyor. Nihai sipariş, sağlanan sürümleri tam olarak tanımlamalıdır.
Kalıp açıldığında aşağı yöndeki çalışma başlar. Sıcak tamburun kontrollü bir şekilde çıkarılması gerekir. Üst ve alt flanşlar sızdırmazlık yüzeylerine zarar vermeden kesilmelidir. Açıklıkların işlenmesi veya bitirilmesi gerekebilir. Kapakların takılması gerekebilir. Kabul edilen her varilin daha sonra kararlaştırılan boyut, ağırlık, duvar ve sızıntı kontrollerine ihtiyacı vardır.
Soğutma ekipmanı, basınçlı hava, malzeme taşıma, trim toplama ve güvenli erişim bu hücrenin etrafında bulunur. Dışarıda bir laboratuvar veya kalite alanı bulunabilir. Bu alan daha uzun testleri, saklanan numuneleri ve kayıt incelemesini yönetir.
Tam kapsam aynı zamanda her sınırı da adlandırır. Kalıp soğutucuyu kim tedarik ediyor? Kompresörü ve alıcıyı kim sağlıyor? Robot korumasını kim bağlar? Sızıntı test cihazını kim tedarik ediyor? Sınırın sahibi yoksa bu genellikle başlatma gecikmesine neden olur.
Son konfigürasyonu seçmeden önce tambur spesifikasyonunu kilitleyin
“220 litrelik varil” ifadesi tam bir spesifikasyon değildir. İki varil nominal hacmi paylaşabilir ancak farklı proses koşullarına ihtiyaç duyabilir. Kapalı kafalı çift halkalı tambur, açık kafalı tasarımdan farklı boyunlara ve taşıma bölgelerine sahiptir. Kapatma sistemi, içerikleri ve taşıma yolu da testi etkiler.
Kontrollü bir çizimle başlayın. Genel boyutları, nominal ve doluluk kapasitesini, açıklıkları, kapatma ayrıntılarını, çanları, halkaları, kulpları ve etiket alanlarını ekleyin. Ayırma hattını işaretleyin ve sıkıştırın. Doldurma, paletleme, istifleme veya kapak takmayı etkileyen her boyutu tanımlayın.
Numaralandırılmış bir duvar kalınlığı haritası ekleyin. Harita üst halkayı, omuzu, yan duvarı, alt halkayı, tabanı, boyunları ve sıkıştırma alanlarını kapsamalıdır. Ortalama bir duvar numarası reçinenin nasıl dağıldığını gösteremez. Kinggle'ın sayfasında yayınlanan 200L uygulaması için 3,5 ila 4 mm listeleniyor. Bunu, onaylanmış duvar haritasının yerine değil, sayfaya özel bir referans olarak kullanın.
Net kalıp ağırlığını kaydedin. Ayrı olarak monte edilmiş kapaklar dahil etmeyin. Daha sonra üst çıkıntıyı, alt kuyruğu, boyun hurdasını ve diğer kırpılmış malzemeleri tahmin edin. Bu brüt parison hedefini oluşturur. 12 kg'lık bitmiş bir varilin 12 kg'ın üzerinde bir atışa ihtiyacı olabilir çünkü işlemin aynı zamanda çıkarılabilir malzeme oluşturması da gerekir.
Amaçlanan içerik dosyaya aittir. Yoğunluğu, viskoziteyi, doldurma sıcaklığını, buhar basıncını, kimyasal uyumluluk gerekliliklerini ve beklenen depolama süresini ekleyin. Alıcı ayrıca varilin düzenlemeye tabi tehlikeli malları taşıyıp taşımayacağını da belirtmelidir. Bu cevap doğrulama yolunu değiştirir.
Kinggle'ınsatış sürecifotoğraf, çizim, ağırlık, boyut, malzeme, kalınlık, günlük çıktı ve kimyasal dayanıklılık ister. Bu girdiler revizyon kontrollü bir tambur dosyası olmalıdır. Teklif, kalıp tasarımı ve kabul planının tümü aynı revizyona işaret etmelidir.
KGB200L/LP yayınlanan verileri tek bir eşleşen set olarak okuyun
KGB200L/LP sayfası kullanışlı bir başlangıç zarfı sağlar. Maksimum 250 L'lik konteyner sınıfını, 39 tonluk bir makineyi ve sabit bir açma-kapama düzenini tanımlar. Aynı zamanda 760 kN'lik bir sıkma kuvvetini, 1300 x 1500 mm'lik bir merdaneyi ve 1100 x 1700 mm'lik maksimum kalıp boyutunu da listeler.
Genel ekstrüzyon tablosunda 32 L/D oranına sahip iki adet 100 mm vida gösterilmektedir. Yayınlanan HDPE eritme kapasitesi vida başına 180 kg/saattir. Tabloda ayrıca 25 L'lik bir akümülatör ve 18 kg'lık PE akümülatör ağırlığı referansı da listelenmektedir. Bunlar makine sayfası değerleridir. Eşleştirilmiş bir deneme olmadan belirli bir tamburu, reçineyi veya çevrimi kanıtlamazlar.
| KGB200L/LP öğesi yayınlandı | Web sitesi değeri | Projenin hala kontrol etmesi gerekenler |
|---|---|---|
| Maksimum konteyner kapasitesi | 250L | Gerçek kalıp, atış talebi, geometri ve çıkarma yolu |
| Makine boyutu ve ağırlığı | 9,5x4,1x6,5 m; 39 ton | Servis izni, temel, taşıma bölmesi ve kaldırma planı |
| Sıkıştırma kuvveti | 760kN | Tahmini alan, darbe basıncı, sıkışma yükü ve marj |
| Maksimum kalıp boyutu | 1100x1700 mm | Komple kalıp zarfı, hortumlar, manifoldlar ve hareketli parçalar |
| Kalıp kalınlığı | 810 ila 950 mm | Kapalı kalıp yığını ve merdane arayüzü çizimi |
| Vida ve L/D | 100 mm x 2; 32 L/D | Sıralı katman mimarisi, reçine kalitesi ve renk sistemi |
| Yayınlanmış HDPE eritme kapasitesi | 180 kg/saat x 2 | Onaylı HMWHDPE formülasyonu ile istikrarlı çıktı |
| Akümülatör | 25 litre; 18 kg PE referansı | Brüt parison kütlesi, rezerv ve programlanmış profil |
| Hava üfleyin | 0,8 MPa; 1,8 m³/dak | Makinede gerekli hava kalitesi, tepe akışı, alıcı ve basınç |
| Soğutma suyu | 0,3 MPa; 120 L/dak | Besleme sıcaklığı, dönüş sıcaklığı, kalite ve ısı yükü |
| Yayınlanmış güç referansı | 70 ila 80 kW ortalama | Ölçüm sınırı, ürün, ayarlar ve üretim durumu |
Sayfada ayrıca "Çıktı (kuru Çevrim)" olarak 300 adet/saat görüntülenir. Bu, kimyasal varillerin üretim çıktısı değil. Bir kuru makine hareketi referansını açıklar. Aynı sayfa, kimyasal varil uygulaması için saatte 17 ila 20 varil ayrı ayrı yayınlamaktadır. Her iki etiketi de sağlam tutun.
Doğru kabul hedefi tek başına sayı değildir. Onaylanmış üretim koşullarında, kararlaştırılan süre başına varil kabul edilir. Çalışma, ekstrüzyon, üfleme, soğutma, çıkarma, düzeltme, inceleme ve sayılan durakları içermelidir.
Bağlı gruplardaki verileri okuyun. Kalıp boyutları açma vuruşuna ve çıkarma yoluna aittir. Akümülatör kütlesi brüt atış kütlesine ve reçineye aittir. Hava akışı makinedeki basınca bağlıdır. Tek bir büyük değer, hücrenin herhangi bir yerindeki zayıf eşleşmeyi telafi edemez.
/LP sonekinin alıntıdan neden kaybolmaması gerekiyor?
Kinggle şu anda iki ilgili ürün sayfası yayınlamaktadır. Bunlardan biri KGB200L/LP'nin özel kimyasal varil platformudur. Diğeri ise KGB200L 220 litrelik plastik varil makinesidir. Paylaşılan 250L sınıfı, model adlarını birbirinin yerine kullanılabilir hale getirmez.
KGB200L/LP sayfasında 39 tonluk bir makine ve iki adet 100 mm'lik vida listelenmektedir. Açıklaması çift katmanlı akümülatör kafasına odaklanıyor. KGB200L sayfasında 36 tonluk bir makine ve bir adet 120 mm vida listelenmektedir. HDPE için 320 kg/saat yayın yapmaktadır. Her iki sayfada da aynı geniş kalıp zarfı ve 760 kN kelepçe referansı gösterilmektedir.
Bu fark sadece kapasiteye değil mimariye de işaret ediyor. İki ekstruder düzeni, düzenli bir katman yapısını veya malzeme bölünmesini destekleyebilir. Tek ekstruder düzeni farklı bir erime yoluna hizmet eder. Her katmanın tam işlevi hâlâ yazılı bir süreç şemasına ihtiyaç duyar. İki ekstruderin otomatik olarak gerekli bariyeri, geri dönüştürülmüş içerik yapısını veya renk düzenlemesini oluşturduğunu asla varsaymayın.
KGB200L/LP halka açık konumlandırma
Özel 220L çift halkalı kimyasal varil platformu. Sayfada iki adet 100 mm'lik vida, çift katmanlı kafa açıklaması ve 39 tonluk makine ağırlığı listelenmektedir.
KGB200L halka açık konumlandırma
220 litrelik plastik varil makinesi. Sayfada bir adet 120 mm'lik vida, 320 kg/saat HDPE eritme kapasitesi ve 36 tonluk makine ağırlığı listelenmektedir.
Bir satın alma siparişi tam modeli, revizyonu ve konfigürasyonu içermelidir. Bir süreç akışı çizimi ekleyin. Her ekstrüderi, motoru, vidayı, kafa geçişini ve kontrol cihazını listeleyin. Her pasajı hangi malzemenin beslediğini gösterin. Katman oranı kontrol ediliyorsa çalışma aralığını ve doğrulama yöntemini tanımlayın.
Bu kontrol her iki tarafı da korur. Alıcı amaçlanan mimariyi alır. Tedarikçi istikrarlı bir teknik hedef alır. Ayrıca yedek parça listelerini, elektrik çizimlerini ve operatör eğitimini kurulu makineyle uyumlu halde tutar.
HMWHDPE'yi genel bir etiket olarak değil, üretim girdisi olarak kontrol edin
Kinggle'ın uygulama referans adları HMWHDPE'dir. Kısaltma, yüksek molekül ağırlıklı yüksek yoğunluklu polietileni tanımlar. Kesin bir notu tanımlamaz. Tambur performansı seçilen reçineye, formülasyona, işleme geçmişine ve ambalaj tasarımına bağlıdır.
Onaylanan malzeme dosyasında tedarikçinin adı ve derecesi belirtilmelidir. Malzeme veri sayfasını, renk masterbatch'ini, katkı maddelerini ve değişiklik-kontrol kurallarını ekleyin. Gelen partilerin nasıl tanımlandığını kaydedin. Alternatif bir kaliteye izin veriliyorsa normal üretime geçmeden önce onay testini belirtin.
Regrind'ın kendi kuralına ihtiyacı var. İşlem sırasındaki temiz trimi kullanım sonrası geri dönüştürülmüş malzemeden ayırın. İzin verilen kaynağı, hazırlamayı, parçacık boyutunu, depolamayı ve karışım oranını tanımlayın. Öğütücü veya konveyör durduğunda operatörlerin nasıl tepki verdiğini kaydedin. Eğer gerçek besleme akışı kontrol edilmiyorsa, tarif ekranındaki yüzdenin çok az değeri vardır.
Nem, kirlilik ve ince parçacıklar beslemeyi veya yüzey kalitesini bozabilir. Malzeme sıcaklığı ve yığın davranışı da geri kazanımı değiştirebilir. Üretim denemesi sırasında gerçek sistemi inceleyin. Reçine amaçlanan hazne, karıştırıcı, konveyör ve yeniden öğütme döngüsünden geçmelidir.
Varil kimyasal madde taşıyacaksa uyumluluk bitmiş paket programa aittir. Kalıplama makinesi kendi başına uyumluluk sağlayamaz. Amaçlanan madde, saklama süresi, çevresel maruziyet ve geçerli kurallar kanıtları belirler.
Malzeme değişikliği erime mukavemetini ve sarkmayı değiştirebilir. Parisonun halkalar ve köşeler etrafında nasıl uzandığını değiştirebilir. Bu nedenle malzeme onayı veparison programlamaayrı projeler olarak yönetilmemelidir.
Parisonu halkaların, omuzların, tabanın ve kapanışların etrafına inşa edin
Büyük bir tambur eşit şekilde gerilmez. Omuz, kalıbın bir kısmı üzerinde hareket eder. Alt köşe diğerinin üzerinden geçiyor. Halkalar, taban teması ve boyun bölgelerinin her biri parisondan farklı malzeme ister. Bir kalıp boşluğu her bölgeye eşit şekilde hizmet edemez.
Kütle ile başlayın. Bitmiş tamburu, üst flaşı, alt flaşı, boyun hurdasını ve diğer süslemeleri ekleyin. Bu brüt parison kütlesidir. Bunu, onaylı reçine esasına göre sipariş edilen akümülatör kapasitesiyle karşılaştırın. Yayınlanan maksimum değeri tam olarak eşleştirmek yerine bir mühendislik rezervi bırakın.
bitmiş tambur kütlesi + üst çıkıntı + alt kuyruk + boyun veya sap hurdası + diğer kırpılmış malzeme
Daha sonra parisonu uzunluğu boyunca haritalandırın. Onaylı tamburdaki numaralı duvar haritasını kullanın. Her kritik tambur konumunu parison programındaki bir konuma bağlayın. İlk profil yalnızca bir başlangıç tarifidir. Üretim denemesi, ölçülen duvar sonuçlarından bunu güncellemelidir.
Çift halkalı bölgeleri izleyin. Çok az malzeme yerel duvarı azaltabilir veya halka geometrisini değiştirebilir. Fazlası ağırlığı, soğuma süresini ve parlamayı artırabilir. Boyunlar ve kapanışlar stabil geometriye ihtiyaç duyar. Tabanın temas ve darbe performansı için yeterli malzemeye ihtiyacı vardır. Bu hedeflerin hiçbiri tamburun tamamının ağırlaştırılmasıyla çözülmez.
Akümülatör deşarjı da önemlidir. Parison kontrollü bir süre içerisinde kalıba girmelidir. Erime sıcaklığı, boşaltma hızı, kalıp boşluğu hareketi ve kalıbın kapanma zamanlaması etkileşim içindedir. Parison çok uzun süre asılı kalırsa, kalıp kapanmadan önce sarkma duvar haritasını değiştirir.

Nihai profili bir revizyon numarasıyla saklayın. Kalıp takımını, reçineyi, sıcaklık ayar noktalarını, boşaltma süresini ve numune duvar haritasını kaydedin. Bu koşullara sahip olmayan bir profilin yeniden üretilmesi zordur.
Tambur kalıbını ve soğutma devresini tek bir tasarım kararı olarak ele alın
Halka açık kalıp zarfı yalnızca uygunluk kontrolüdür. Kalıbın eşit şekilde soğuyacağını, tamburu serbest bırakacağını veya robotu temizleyeceğini kanıtlamaz. Kalıp düzeneğinin tamamını gözden geçirin. Manifoldları, hortum dirseklerini, üfleme donanımını, hareketli parçaları, kıstırma bloklarını ve kaldırma noktalarını içerir.
Ayırma hattı ve sıkışma, ağır bir parisonu yönetmelidir. Kesim, aşırı malzemeyi hapsetmeden tutarlı bir şekilde kapatılmalıdır. Flaş ceplerinin beklenen kütle için alana ihtiyacı vardır. Boyun ve alttan üfleme ayrıntıları tambur çizimi ve aşağı akış bitirme yöntemiyle eşleşmelidir.
Soğutma, tamburun termal yükünü takip etmelidir. Halkalar ve kalın geçişler ısıyı tutabilir. Geniş yan duvarlar sökme sırasında deforme olabilir. Taban ve kapatma bölgeleri daha sıkı sıcaklık kontrolüne ihtiyaç duyabilir. Tüm kalıp için tek bir basit devre kullanmak yerine kanalları bu ihtiyaçlara göre tasarlayın.
Kalıbı adlandırılmış soğutma bölgelerine bölün. Her bölgeye bir hedef akış ve giriş durumu verin. Erişilebilir bağlantılar ve bir temizleme planı sağlayın. Deneme sırasında besleme ve dönüş sıcaklıklarını kaydedin. Tek başına basınç okuması, ısının her devreden çıkıp çıkmadığını gösteremez.
Çıkarma sıcaklığı döngünün bir parçasıdır. Tambur hala yumuşakken erken bırakma çıkışı artırabilir. Robot, konveyör veya operatör daha sonra halkaları veya sızdırmazlık yüzeylerini bozabilir. Boyutsal ve işlevsel kanıtlarla güvenli bir çıkarma koşulu tanımlayın.
Kinggle sayfasında makine soğutma suyu referansları olarak 0,3 MPa ve 120 L/dak değerleri listelenmektedir. Bu değerler bağlantının boyutlandırılmasına yardımcı olur. Bunlar tam bir soğutucu spesifikasyonu değildir. Nihai soğutma paketi su sıcaklığına, ortam tasarım koşuluna, kalıp ısı yüküne, makine ısı yüküne, akış stabilitesine ve su kalitesine ihtiyaç duyar.
Kullanınekstrüzyon şişirme kalıp tasarım kılavuzuhavalandırmayı, sıkıştırmayı, soğutmayı ve serbest bırakmayı gözden geçirmek. Kabul edilen kalıp çizimini makine yerleşim planıyla aynı teknik dosyaya koyun.
Döngü içinde dışarı çıkarma, flaş giderme ve sızıntı testini planlayın
Kalıp açıldığında kalıplama döngüsü bitmez. Büyük bir tamburun yine de güvenli bir şekilde çıkarılması ve kontrollü bir şekilde bitirilmesi gerekir. Bu adımlar, makine yapıldıktan sonra eklenirse gerçek çıktı limiti haline gelebilir.
Paket servisle başlayın. Kavrama konumunu, tambur sıcaklığını, taşıma yükünü ve hareket yolunu tanımlayın. Robot kalıbı temizlemeli, koruma altına almalı ve donanımı üflemelidir. Tutacağı sıcak bir halkayı ezmemeli veya etiket panelini işaretlememelidir. Aktarma noktası, kontrolsüz yuvarlanma olmadan tamburu desteklemelidir.
Daha sonra her kesimi haritalandırın. Üst flaş, alt kuyruk ve boyun malzemesi farklı aletlere ihtiyaç duyabilir. Kapatma yüzlerini ve kritik boyutları koruyun. Döşemeyi yerdeki döküntülerle karıştırmadan toplayın. Temiz kesim işlemine geri dönerse, öğütücüye ve karıştırıcıya giden yolu gösterin.
Sızıntı testinin yazılı bir sınıra ihtiyacı vardır. Test edilen açıklıkları, kapatma koşullarını, basınç veya vakum yöntemini, stabilizasyon süresini, test süresini ve reddetme eşiğini tanımlayın. Ayrıca başarısızlıktan sonra ne olacağını da tanımlayın. Reddedilen bir varil, boşluğuna, zaman aralığına ve proses kaydına göre izlenebilir kalmalıdır.
| İstasyon | Giriş | Çıkış | Yakalanacak kanıt |
|---|---|---|---|
| Robotla çıkarma | Sıcak kalıplanmış tambur | Trim istasyonunda desteklenen tambur | Açıklık, kavrama işaretleri, çevrim süresi ve tekrarlanabilirlik |
| Söndürme | Proses trimli tambur | Bitmiş kenarları temizleyin | Kesim kalitesi, tambur hasarı ve kesim kütlesi |
| Açılış bitişi | Kalıplanmış boyunlar | Kapatmaya hazır arayüzler | Boyutlar, yüzey ve ölçüm sonuçları |
| Sızıntı testi | Biten tambur ve test kapanışları | Başarılı veya izlenebilir ret | Tarif, sonuç, cihaz kimliği ve zaman damgası |
| Son muayene | Test edilmiş tambur | Kabul edilen ürün veya kontrollü ret | Ağırlık, duvar haritası, boyutlar ve görünüm |
Fabrika denemesi sırasında her istasyonu zamanlayın. Çıkış yolunun uzun olması veya kesme istasyonunun dolu olması nedeniyle kalıplama makinesi bekleyebilir. Bu gecikmeler kabul edilen çıktıya aittir. Kuru çevrim numarasının arkasına saklanmamalıdırlar.
BM paketleme onayından ayrı makine kapasitesi
Kinggle'ın ürün sayfası, yayınlanan uygulamadaki varillerin 3 m'den düşme testini geçebileceğini ve BM sertifikasyonunu tamamlayabileceğini belirtiyor. Bu iddiayı belirtilen başvuruya bağlı tutun. Her varil, dolgu maddesi veya piyasa için garanti olarak tekrar yazmayın.
Bir makine BM ambalaj işaretini veremez. Onay, ilgili sistem kapsamındaki ambalaj tasarım tipine uygulanır. Bitmiş tambur, kapaklar, içerik veya test ortamı, hazırlık, koşullandırma ve test sonuçları hepsi önemlidir. Devam eden üretim kontrolleri tasarım geçtikten sonra da önemlidir.
Birleşmiş Milletler Avrupa Ekonomik Komisyonu,BM Model Düzenlemeleri. Revizyon 24, 2025'te yayınlandı. Geçerli ulusal veya modal kurallarda belirli bir sürüm kullanılabilir veya gereksinimler eklenebilir. Hedef pazar için otoriteyi, test laboratuvarını ve onay yolunu doğrulayın.
İki kanıt katmanı oluşturun. Bunlardan ilki makine fabrikası kabul testidir. Sipariş edilen hücrenin, kararlaştırılan tamburu tanımlanmış koşullar altında çalıştırdığını kanıtlar. İkincisi ise ambalaj tasarım tipi testidir. Bitmiş ambalajın geçerli programa göre kanıtlanmasını sağlar. Biri diğerinin yerini almaz.
Makine denemeleri sırasında daha sonraki testleri destekleyen özellikleri ölçün. Net kütleyi, brüt atış kütlesini, duvar haritasını, kapatma boyutlarını, halka geometrisini, sızıntı sonucunu ve proses ayarlarını kaydedin. Etiketli numuneleri saklayın. Bu, paketleme test ekibine izlenebilir bir başlangıç partisi sağlar.
Ürün testinin amacı hakkında daha fazla ayrıntı için Kinggle'ın mevcutkimyasal varil düşme testi kılavuzu. Bu makaleyi üretim hücresine odaklayın. Bu ayrım, alıcıların aynı şeyi söyleyen iki sayfayı okumadan makine entegrasyonu cevabını veya test cevabını bulmasına yardımcı olur.
Gerçek üretim olaylarından kabul edilen çıktıyı hesaplayın
Ürün sayfası, adı geçen uygulama için saatte 17 ila 20 varil yayınlamaktadır. Bu yararlı bir planlama referansıdır. Farklı bir tambur için garanti edilen bir oran değildir. Ağırlık, duvar haritası, reçine, kalıbın soğutulması, çıkarılması ve incelenmesi sonucu değiştirebilir.
Zamanlanmış bir koşuyla başlayın. Her kalıplama olayını sayın. Daha sonra her bir tamburu kabul edilen, reddedilen veya test bekleyen olarak sınıflandırın. Her durağı ve nedenini kaydedin. Üretimi yönetecek aynı kalite planını kullanın.
kabul edilen variller ÷ gözlemlenen üretim dakikaları x 60
Ayrıca brüt malzeme talebini de hesaplayın. Brüt parison kütlesini saat başına kalıplama olayları ile çarpın. Bitmiş tambur ağırlığını katalog fiyatıyla çarpmayın. Bu kısayol flaşı, redleri, başlangıç materyalini ve diğer süreç kayıplarını göz ardı eder.
brüt parison kütlesi x saat başına kalıplama olayı
İlk geçiş verimini yeniden çalışma veya yeniden testten ayırın. Sızıntı istasyonunda arıza yapan ve daha sonra kapatma ayarından sonra geçen bir varil, olay günlüğünden kaybolmamalıdır. Nedeni önemli. Kalıplama, bitirme, kapatma düzeneği veya test cihazını işaret edebilir.
Soğutma genellikle döngüyü kontrol eder. Eğer fazladan birkaç saniye halka geometrisini koruyorsa, bu süre kabul edilen orana dahildir. Oval boyunlar veya dengesiz boyutlar oluşturan daha hızlı bir serbest bırakma, üretkenlik artışı anlamına gelmez.
Kurtarma ve aşağı akış dengesini açığa çıkarmak için yeterince uzun bir çalışma kullanın. Makine ayarlarını başlangıçta ve bitişte kaydedin.döngü süresi kılavuzuekstrüzyon geri kazanımı, kalıplama, soğutma ve taşımanın nasıl ayrılacağını açıklar.enerji rehberikabul edilen tambur başına güç ve enerjinin neden belirli bir ölçüm sınırına ihtiyaç duyduğunu açıklar.
Yararlı bir nihai KPI seti, saat başına kabul edilen varil sayısını, ilk geçiş verimini, kabul edilen varil başına brüt kilogramı, varil başına kesim kilogramını, sayılan aksama süresini ve kabul edilen varil başına enerjiyi içerir. Her sayının kabul edilmiş bir başlatma ve durdurma kuralına ihtiyacı vardır.
Fabrika sınırını zirveler, erişim ve ısının uzaklaştırılması etrafında planlayın
Kamuya açık makinenin boyutları 9,5 x 4,1 x 6,5 m'dir. O kutu kurulum alanı değil. Operatörler, kalıp değişimleri, platformlar, dolaplar, borular, konveyörler ve koruyucular bunun ötesine uzanır. Çatı aynı zamanda montaja ve bakıma da izin vermelidir.
Ekipman yerleşim çizimiyle başlayın. Vidalar ve hidrolik bileşenler için bakım çekme alanı ekleyin. Kamyondan veya depolama alanından baskı levhalarına kadar olan kalıp yolunu işaretleyin. Vinç veya forklift kapasitesini her noktada kontrol edin. Çıkarılan sıcak davulların ve flaşın nereye gideceğini gösterin.
Basınçlı havanın makine bağlantısında basınç ve akışa ihtiyacı vardır. Kinggle 0,8 MPa ve 1,8 m³/dak yayınlıyor. Kompresör odasında hat kaybı, diğer kullanıcılar, yoğun talep, alıcı hacmi ve hava arıtımı hesaba katılmalıdır. Üfleme işlemi aynı zamanda kararlaştırılan hava kalitesine de ihtiyaç duyar.
Soğutma, sabit sıcaklık ve akışa ihtiyaç duyar. Genel sayfada 0,3 MPa ve 120 L/dak listeleniyor. Kalıbı, hidroliği ve diğer tüketicileri ayıran bir ısı yükü sayfası isteyin. Chiller veya soğutma kulesini yerel ortam koşuluna ve su kalitesine göre boyutlandırın.
Elektrik planlaması, bağlı yük, voltaj, frekans, kablo yolu, koruma ve trafo kontrolünü gerektirir. Sayfanın 70 ila 80 kW “ortalama enerji tüketimi” satırı bir güç referansıdır. Bu, kurulu yük veya tambur başına enerji değildir.

Tamamını inceleyinşişirme kullanım planımakine ve yardımcı tedarikçilerle. Her tedarik koşulunu ve sınırını teknik anlaşmaya koyun.
İzlenebilir bir varil lotunu takip eden bir kabul denemesi yapın
Fabrika kabul testinde onaylanmış tambur çizimi, kalıp ve malzeme kullanılmalıdır. Üretim reçinesi mevcut değilse, ikameyi ve sonucun sınırlarını belgeleyin. Kuru makine hareketini ürün kabul testi olarak adlandırmayın.
Ziyaretten önce test planını kabul edin. Cihazları, numune boyutunu, çalışma süresini ve kabul limitlerini adlandırın. Durakların nasıl sayılacağına karar verin. Çalıştırma sırasında hangi ayarların değişebileceğini ve değişikliği kimin onaylayacağını tanımlayın.
- Yapıyı doğrulayın.Sözleşmeye göre KGB200L/LP modelinin tamamını, ekstrüderleri, başlığı, kontrol cihazını, kelepçeyi, robotu, alttan üflemeyi, korumayı ve sipariş edilen yardımcıları kontrol edin.
- Kalibrasyonu ve yardımcı programları doğrulayın.Enstrüman kimliklerini kaydedin. Makine sınırındaki güç, hava ve soğutma koşullarını doğrulayın.
- Onaylanan malzemeyi yükleyin.Reçine kalitesini, partisini, rengini, katkı maddesini ve yeniden öğütme tarifini kaydedin. Amaçlanan taşıma yolunu takip edin.
- Süreci istikrara kavuşturun.Resmi çalışmaya başlamadan önce tekrarlanabilir erime koşullarına, akümülatör geri kazanımına, boşaltma davranışına, soğutmaya ve çıkarma işlemlerine ulaşın.
- Başlangıç tarifini dondurun.Tek bir revizyon numarasıyla sıcaklıkları, hızları, parison profilini, zamanlamaları, basınçları ve aşağı akış ayarlarını kaydedin.
- Kararlaştırılan pencereyi çalıştırın.Kalıplanmış, kabul edilmiş ve reddedilmiş varilleri sayın. Her durağı süresi ve nedeni ile birlikte kaydedin.
- Örnek planı ölçün.Kütleyi, boyutları, duvar haritasını, halka ve boyun geometrisini, kesim kalitesini, görünümü ve sızıntı sonucunu kontrol edin.
- Alt bakiyeyi denetleyin.Robotun, düzeltmenin, test cihazının ve konveyörlerin güvenli olmayan birikim olmadan kalıplama hızını koruyabildiğini doğrulayın.
- Her sapmayı kapatın.Sonucu, sahibini ve yeniden test yöntemini kaydedin. Genel bir "test başarılı" ifadesinde açık bir konuyu gizlemeyin.
Numuneleri başlangıçtan, ortasından ve sonundan saklayın. Her bir tamburu zaman, tarif ve sonuçla etiketleyin. Deneme raporuyla birlikte duvar haritasını ve sızıntı kaydını saklayın. Bu, fabrika ziyaretini daha sonraki başlatma ve sorun gidermeyi destekleyebilecek kanıtlara dönüştürür.
Onaylanan numunelerin ve etiketlerinin fotoğrafını çekin. Kapatmadan önce son tarifi dışa aktarın. Rapor ayrıca reddi tetiklemeyen çözümlenmemiş gözlemleri de listelemelidir. Bu ayrıntılar site ekibine kurulumdan sonra net bir yeniden başlama noktası sağlar.
Yöntem kararlaştırıldığı takdirde makine projesi sırasında fonksiyonel paket testlerine tanık olunabilir. Ancak resmi tasarım tipi onayı başka bir yerde gerçekleşebilir. Bu raporları ayrı tutun. Her rapor tam olarak neyi kanıtladığını belirtmelidir.
Kinggle'ın satış süreci incelemeyi, testi ve teste katılım davetini içerir. Bu fırsatı takip etmek için kullanınfabrika kabul testi kılavuzu. Teslimattan sonra, kurulu tesisatlar ve yerel malzeme sistemi ile tanımlı bir saha kabul çalışmasını tekrarlayın.
KGB200L/LP hücresi için teklife hazır bir RFQ oluşturun
Yararlı bir sorgulama, tedarikçinin tüm üretim yolunu kontrol etmesini sağlar. Davul dosyasıyla başlayın. Varsa bir çizim, fotoğraf ve fiziksel bir örnek ekleyin. Ürünün 200L, 220L veya önerilen sınıftaki başka bir boyutta olup olmadığını belirtiniz.
Net kalıp ağırlığını, brüt atış tahminini ve numaralandırılmış duvar haritasını sağlayın. HMWHDPE kalitesini, rengini, katkı maddelerini ve yeniden öğütme kuralını adlandırın. İçeriği, kapatma sistemini, kimyasal direnç gerekliliklerini ve uygulanabilir paket testlerini belirtin.
Çıkışı saat başına kabul edilen varil olarak tanımlayın. Yıllık hacmi, vardiya modelini ve planlı değişimleri ekleyin. Çıkarma, düzeltme, açılış bitirme, sızıntı testi, muayene, işaretleme ve paletlemeyi açıklayın. Kinggle'ın hangi ürünleri teklif etmesi gerektiğini ve alıcının hangi ürünleri tedarik edeceğini işaretleyin.
Fabrika verilerini ekleyin. Gerilimi, frekansı, basınçlı hava kapasitesini, soğutma kaynağını, ortam aralığını, rakımı, bina yüksekliğini, vinç kapasitesini ve mevcut kat planını ekleyin. Tercih edilen makine yönünü ve tambur akışını ekleyin.
KGB200L/LP yapılandırmasının tamamını içeren yazılı bir yanıt isteyin. Kalıp zarfı, ekstruder ve kafa mimarisi, akümülatör temeli, yardımcı programlar, yardımcı liste, düzen, kabul planı ve veri aktarımını içermelidir. Tek açıklama olarak “standart konfigürasyonu” kabul etmeyin.
Nihai karar, her önemli tambur gereksinimini bir makine özelliğine veya testine bağlamalıdır. Bir gereksinimin sahibi yoksa sipariş yayınlanmadan önce onu kapatın. Hala dosya topluyorsanız Kinggle'ınindirme merkeziVemakine videolarıMevcut referanslar için. Daha sonra kontrollü proje paketiniiletişim formu.
Sık sorulan sorular
Bu yanıtlar, konfigürasyonu veya kabul planını en sık değiştiren satın alma sorularını kapsar. Makine referansı olarak güncel Kinggle ürün sayfalarını kullanıyorlar. Proje belgeleri son siparişi kontrol etmelidir.
KGB200L/LP hangi ürünleri üretmek için tasarlanmıştır?
Kinggle, KGB200L/LP'yi 220L çift halkalı mavi kimyasal variller için 250L sınıfı özel bir makine olarak konumlandırıyor. Farklı bir tamburun hala brüt parison kütlesi, kalıp uyumu, duvar dağıtımı, kapatmalar, soğutma, çıkarma ve gerekli paket testleri için kontrollere ihtiyacı var.
300 adet/saat, makinenin saatte 300 kimyasal varil ürettiği anlamına mı geliyor?
Hayır. Ürün tablosunda kuru çevrim olarak 300 adet/saat etiketlenmektedir. Aynı sayfa, kimyasal varil uygulaması için saatte 17 ila 20 parça yayınlıyor. Nihai kabul edilen çıktı, üretim kalıbı, reçine, soğutma, otomasyon ve kalite planı ile kanıtlanmalıdır.
KGB200L/LP 15 kg'lık bitmiş bir varil yapabilir mi?
Sayfada 12 ila 15 kg'lık bitmiş varil referansı ve 18 kg'lık PE akümülatör ağırlığı referansı listelenmektedir. Brüt parison kütlesi ayrıca flaş ve diğer trimleri de içerir. Kafa konfigürasyonunu dondurmadan önce tam kütle dengesini, reçine esasını, rezervi ve duvar haritasını doğrulayın.
KGB200L/LP, KGB200L ile aynı makine midir?
Hayır. Kinggle bunları ilişkili ancak farklı konfigürasyonlar olarak yayınlar. KGB200L/LP sayfasında iki adet 100 mm vida, çift katmanlı bir açıklama ve 39 ton makine ağırlığı listelenmektedir. KGB200L sayfasında bir adet 120 mm vida ve 36 ton makine ağırlığı listelenmektedir.
Bu makineyi satın almak tamburlara BM sertifikası verir mi?
Hayır. Bir makine BM ambalaj işaretini vermez. Onay, ilgili kurallar kapsamında test edilen ambalaj tasarım tipi için geçerlidir. Bitmiş varil, kapaklar, amaçlanan içerik veya test ortamı, hazırlık, test sonuçları ve devam eden üretim kontrolleri hepsi önemlidir.
KGB200L/LP teklifi için ne göndermeliyim?
Tambur çizimini, fotoğrafları, numuneyi, boyutları, açıklıkları, net ağırlığı, duvar haritasını, HMWHDPE derecesini, trim tahminini, kapanışları, içerikleri, testleri, kabul edilen çıktı hedefini, alt kapsamı ve fabrika yardımcı programlarını gönderin. Ayrıca gerekli katman yapısını ve otomasyon sınırını da belirtin.
Onaylanmış bir tamburu eksiksiz bir makine spesifikasyonuna dönüştürün
Kinggle'a tambur çizimini, malzemeyi, duvar haritasını, kapanışları, test planını, çıktı hedefini ve fabrika yardımcı programlarını gönderin. Mühendislik ekibi daha sonra KGB200L/LP konfigürasyonunu, kalıbı, yardımcıları ve kabul kapsamını doğrulayabilir.
KGB200L/LP çözümü talep edin