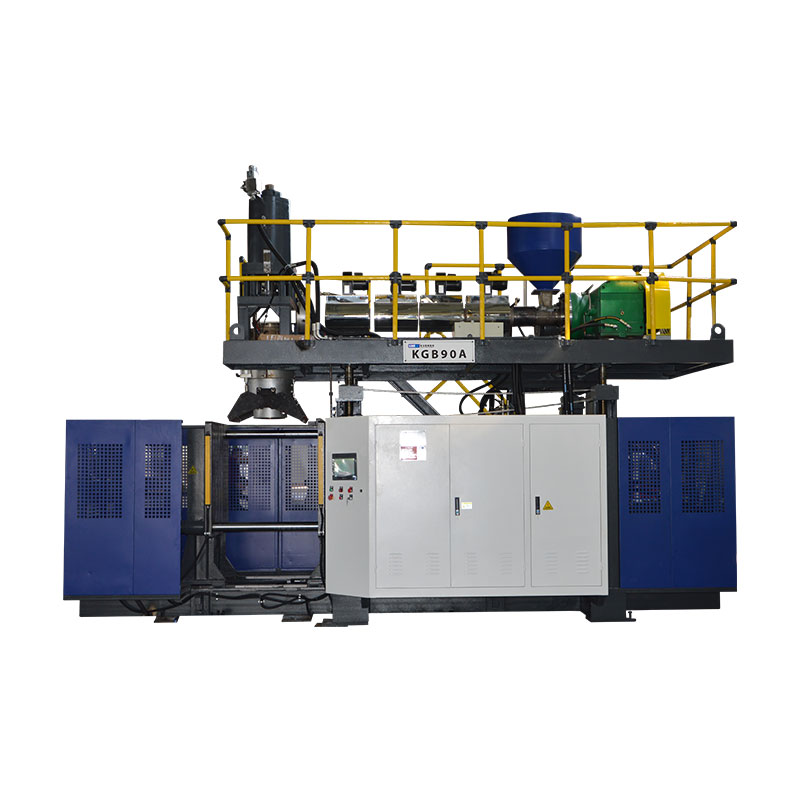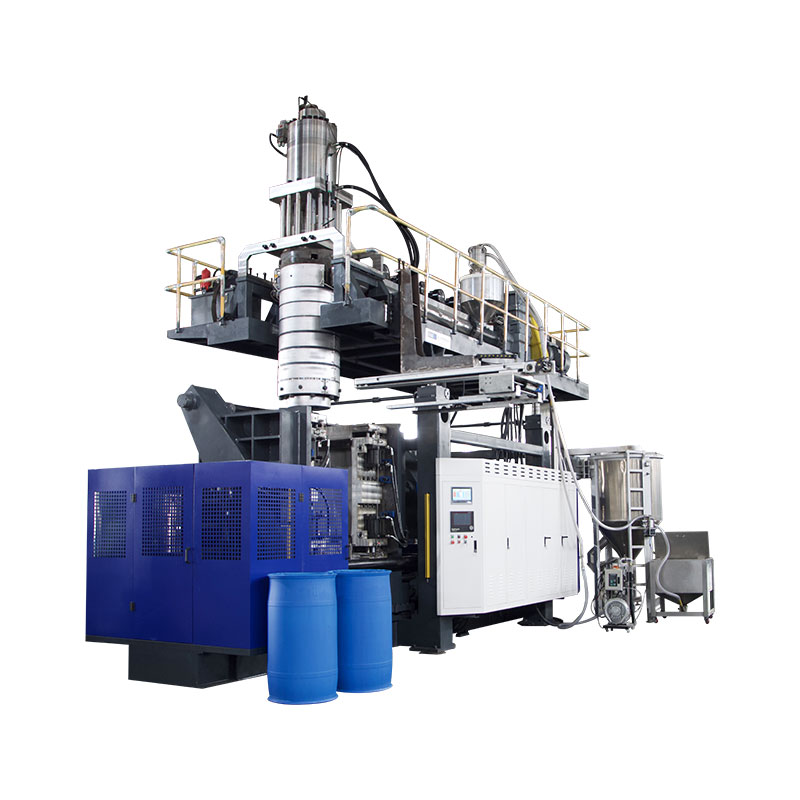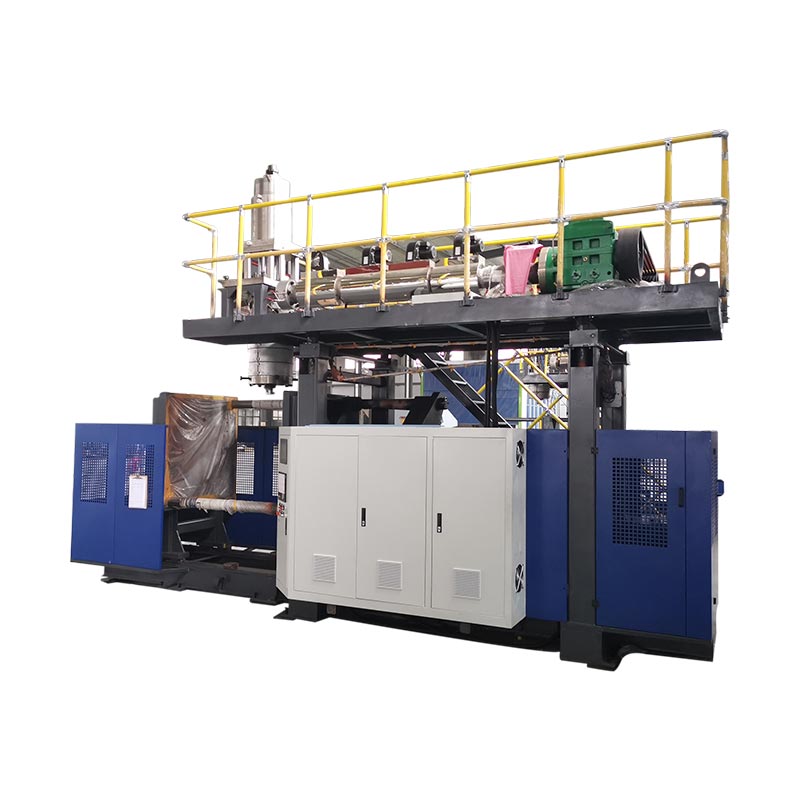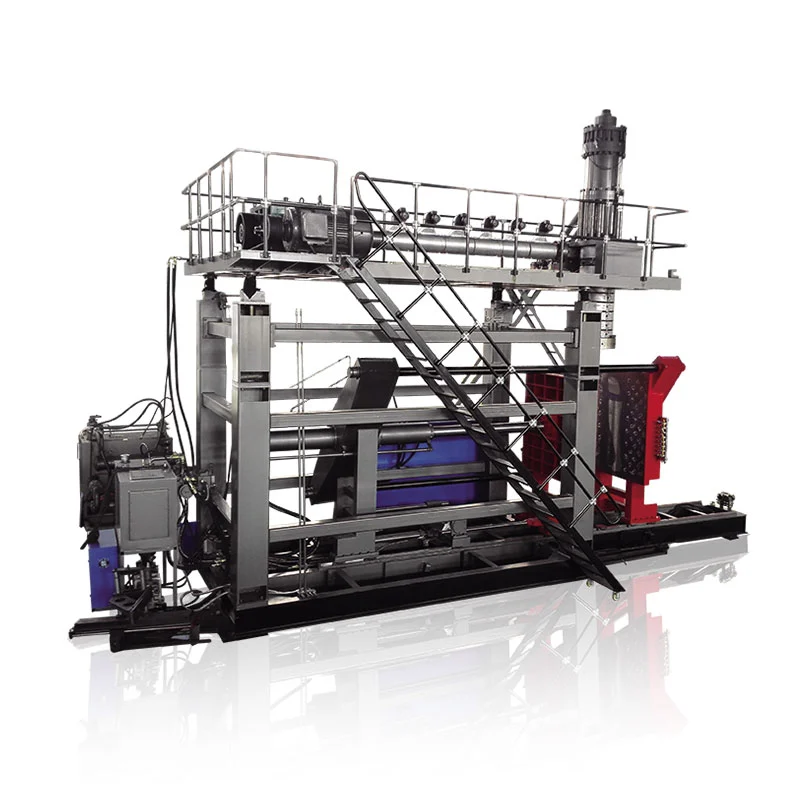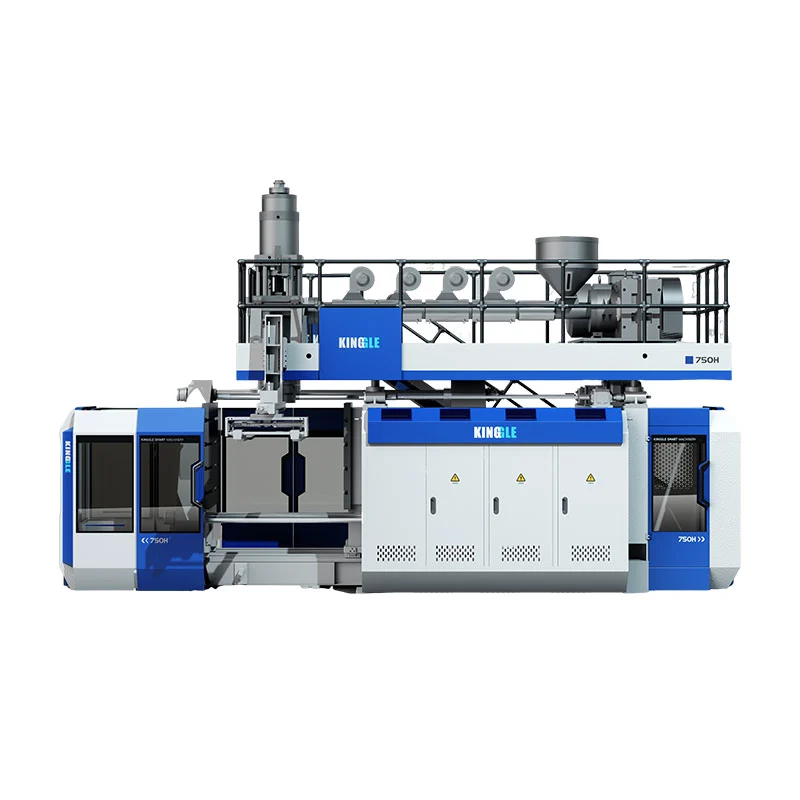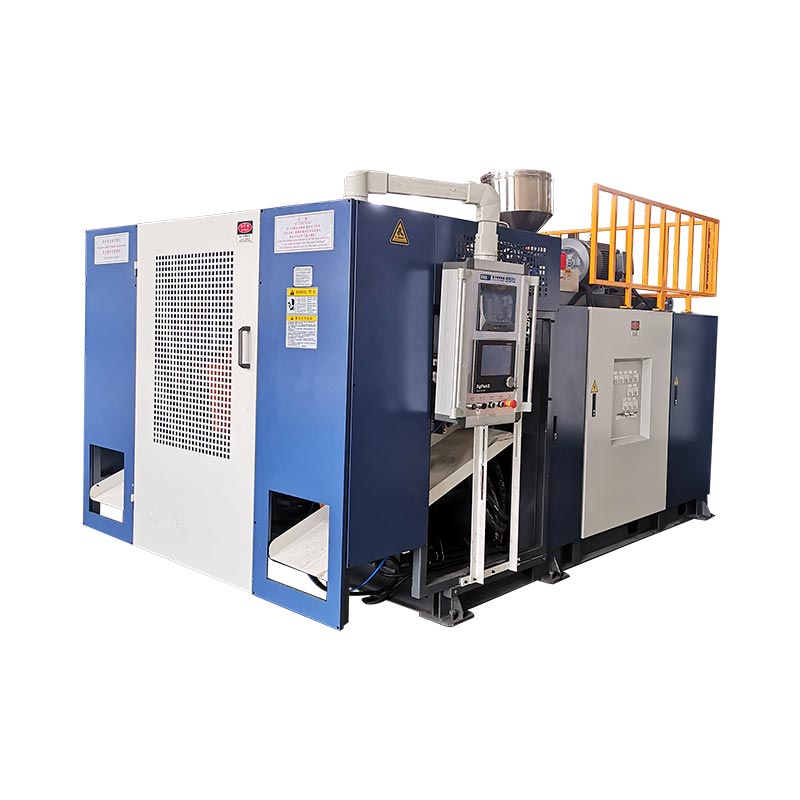
Şişirme kalıplama makinesinin ana parçaları, besleme ve ekstrüzyon sistemi, kalıp kafası, kalıp ve kelepçe, üfleme sistemi, soğutma devreleri, sürücüler ve kontroller ve parça çıkarma ekipmanıdır. Düzenlemeleri kalıplama işlemine ve makine konfigürasyonuna bağlıdır. Ekstrüzyon şişirme kalıplama için, değiştirmeyi düşünmeden önce her bir bileşeni işlevine ve montajına göre tanımlayın.
Bir bileşeni tanımlamak, montajının yerini belirlemek, işlevini doğrulamak ve ilgili teknik bilgileri toplamak için. Bir fotoğraf veya tanıdık bir isim, iki yedek parçanın aynı makinede çalışıp çalışmayacağını nadiren belirler.
Dört ayrım pahalı karışıklıkları önler
- Kalıp kafası plastik tüpü oluşturur; üfleme kalıbı kabın dışını oluşturur.
- Bir kalıp pimi veya mandrel, eriyik geçişini şekillendirir. Bir üfleme pimi hava sağlar ve boyunla ilgili işlevleri yerine getirebilir.
- Bir kontrolör komutu, bir aktüatör konumu ve ölçülen bir şişe duvarı farklı kanıt parçalarıdır.
- Bir bileşen adının eşleştirilmesi, yedek parça tanımlamanın yalnızca başlangıcıdır.
Parçalarını adlandırmadan önce makine tipini tanımlayın
İşlemi makinenin kimliğinden ve teknik belgelerinden onaylayın. Ekstrüzyon üflemeli kalıplama, enjeksiyonlu üflemeli kalıplama ve gerdirmeli üflemeli kalıplama, farklı takım düzenlemeleri yoluyla içi boş ürünler oluşturur. Üçünü de birleştiren bir bileşen listesi, alıcının kurulu makinenin kullanmadığı donanımı aramasına neden olabilir.
Ekstrüzyon üflemeli kalıplamada veya EBM'de, bir ekstrüder erimiş polimeri bir kalıp kafasına besler. Kafa, kalıbın yakalayıp şişirdiği, parison adı verilen içi boş bir tüp oluşturur. Kinggle'ınşişirme makinesi kılavuzuProses kategorilerini açıklar ve ekstrüzyon şişirmeli kalıplamayı ekipman odağı olarak tanımlar.
Bunun yerine enjeksiyonlu üflemeli kalıplama makinesi, üfleme aşamasına aktarmadan önce çekirdek çubuğun etrafında bir ön kalıp oluşturur. PET germe-üfleme sistemi bir ön kalıp ve bir germe işlemi kullanır. Bu ayrımlar takımları tanımlarken önemlidir: IBM maça çubuğu düzeneği ve PET germe çubuğu, genel bir EBM yedek parça listesinde görünmemelidir.
Montajları, parçaları ve proses malzemelerini ayrı tutun
"Şişirme parçaları" terimi, makine bileşenleri veya işlemle yapılan plastik ürünler anlamına gelebilir. Hangi anlamın geçerli olduğunu belirtin. Parison, değiştirilebilir bir makine parçası değil, işlenen plastiktir. Boşluk kalıbın bir özelliğidir. Pafta kafası, kendi kimliklerine sahip birçok bileşeni içeren bir düzenektir.
Yardım isterken montaj hiyerarşisini kullanın: makine, sistem, montaj ve ardından tek parça. Örneğin, "ekstrüzyon başlığı, takım düzeneği, mandrel", "kafa pimi"nden daha kullanışlıdır. Mevcut olduğunda çizim referansını veya orijinal parça numarasını ekleyin. Bu, tedarikçiye yerel bir takma isme ihtiyaç duymadan bir başlangıç noktası sağlar.
| Bileşen grubu | İşlev | Yararlı kimlik kanıtı |
|---|---|---|
| Besleme ve ekstrüzyon | Reçineyi tedarik edin, iletin, eritin ve karıştırın | Ekstruder çizimi, vida/varil özellikleri, motor plakası |
| Kalıp kafası ve parison takımları | Eriyiği dağıtın ve tüpü şekillendirin | Kafa modeli, takım çizimi, montaj revizyonu |
| Parison kontrolü | Takım açıklığında komut değişiklikleri | Kontrolör versiyonu, aktüatör ve geri bildirim tanımlaması |
| Kalıp ve kelepçe | Parisonu yakalayın, aracı tutun ve dış şekli tanımlayın | Kalıp kimliği, arayüz çizimi, kelepçe tertibatı referansı |
| Üfleme ve soğutma | Parisonu şişirin ve ısıyı alın | Üfleme aleti çizimi, hava devresi ve soğutma devresi haritası |
| Sürüş ve kontrol | Güç, sıralama ve monitör fonksiyonları | Şemalar, cihaz plakaları, yazılım ve parametre versiyonları |
| Çıkış ve bitirme | Ürünü çıkarın ve varsa bitirin | Tutucu/fikstür çizimi ve onaylanmış hat konfigürasyonu |
Reçineyi besleyin ve eritin: hazne, vida, namlu ve tahrik
Besleme yolu vidadan önce başlar
Hazne, ekstruder besleme bölümüne malzeme sağlar. Bir proje aynı zamanda yükleyicileri, karıştırıcıları, dozaj ekipmanlarını veya yeniden öğütme geri dönüşünü de içerebilir. Bunları ayrı arayüzlere sahip tanımlanabilir ekipman olarak değerlendirin. Bir haznenin varlığı, makine tedarikine otomatik taşıma, kurutma veya harmanlamanın dahil olduğunu kanıtlamaz.
Çıkış düzensiz hale geldiğinde, vidayı suçlamadan önce reçine derecesini, partiyi, karışımı ve besleme davranışını kaydedin. Malzeme dağıtımındaki bir kısıtlama veya kesinti, kafaya ulaşan malzemeyi etkileyebilir. Bakım ekibinin yalnızca daha büyük bir ekstruder talebine değil, gerçek çalışmaya bağlı gözlemlere ihtiyacı vardır.
Vida, kovan ve sıcaklık sistemi farklı işler yapar
Dönen vida, reçineyi namlunun içine taşır ve işler. Isıtma bölgeleri, sıcaklık kontrolü altında ısı eklerken, süreç aynı zamanda mekanik çalışma yoluyla da ısı üretir. Sıcaklık sensörleri takıldıkları yerde geri bildirim sağlar. Bu nedenle görüntülenen fıçı bölgesi sıcaklığı, akan eriyiğin her parçasının doğrudan ölçümü değildir.
Isıtıcı ve sensör kimliklerini ayrı tutun. Düşük sıcaklık alarmı, güç devresini, ısıtıcıyı, geri bildirim cihazını, kablolamayı veya kontrol kurulumunu içerebilir. Arızayı onaylamadan ısıtıcıyı değiştirmek, orijinal sorunu çözümsüz bırakabilir. Evrensel direnç veya sıcaklık sınırı yerine gerçek kablo bağlantı şemasını ve nitelikli elektrik teşhisini kullanın.
Sürücünün bir güç değerinden daha fazlasıyla eşleşmesi gerekir
Motor, dişli kutusu ve kaplin, hareketi vidaya iletir. Mekanik bağlantıları ve çalışma gereksinimleri kurulu düzeneğe aittir. Aynı nominal güce sahip bir motor, otomatik olarak uygun bir yedek parça değildir ve aynı nominal çapa sahip bir vida, farklı geometriye veya bağlantı ayrıntılarına sahip olabilir.
Vida veya kovan sorgulaması için orijinal çizimi, makine seri numarasını ve malzeme uygulamasını sağlayın. Tahrik sorgusu için motor ve dişli kutusu plakalarının tamamını ve ilgili montaj referansını ekleyin. Güvenli bir konumdan çekilen fotoğraflarda orijinal yön ve bağlantı bilgilerini koruyun. Bu kayıtlar, başarısız olan öğeyi etrafındaki daha büyük montajdan ayırmaya yardımcı olur.
Parçayı oluşturun: kalıp kafası, kalıp işleme ve duvar kalınlığı kontrolü
Kalıp kafası, ekstrüderden eriyiği alır ve bunu çıkış takımına doğru dağıtır. Bazen kalıp pimi veya maça takımı olarak tanımlanan kalıp ve mandrel, boruyu oluşturan halka şeklindeki geçişi tanımlar. Terminoloji kafa tasarımına göre değişir, bu nedenle adlandırılmış bir bileşen her zaman bir çizime bağlanmalıdır.
Üfleme kalıbı farklı bir iş gerçekleştirir. Sıcak hamurun etrafını kapatır ve havanın plastiği boşluğa doğru genişletmesi nedeniyle kabın dışını tanımlar. Sorunun ekstrüzyon kafasıyla mı, çıkış takımıyla mı yoksa üfleme kalıbıyla mı ilgili olduğunu belirlemeden "yeni bir kalıp kafası" sipariş etmek kaçınılabilir bir belirsizlik yaratır.
Sürekli ve akümülatör kafaları farklı malzeme yollarına sahiptir
Sürekli bir ekstrüzyon düzenlemesi, devam eden eriyik kaynağından parisonu oluşturur. Akümülatör kafası bir miktar eriyiği depolar ve döngü sırasında bunu boşaltır. Ek depolama ve boşaltma fonksiyonları kafa düzeneğini ve kontrollerini değiştirir. Eriyik akümülatör, enerjiyi akışkan gücü devresinde depolayan hidrolik akümülatörden de farklıdır.
Contaları, takımları, ısıtıcıları veya aktüatörleri karşılaştırmadan önce kafa mimarisini tanımlayın. Çıkış çapının eşleştirilmesi tek başına çevredeki düzeneğin, hareketin veya kontrol arayüzünün uyumlu olduğunu göstermez.
Kontrolör duvar kalınlığı kontrolünün yalnızca bir parçasıdır
Bir parison kontrol sistemi, programlanmış bir profili bir kontrolör, aktüatör ve geri bildirim düzenlemesi yoluyla takım hareketine bağlar. Moog'unşişirme bileşenine genel bakışkontrolörleri, aktüatörleri ve servo bileşenlerini çözümlerinin ayrı unsurları olarak tanımlar. Bu bileşen ailelerinin kontrol ve hareket sistemi içerisinde farklı görevleri vardır.
Bunun pratikteki anlamı basittir: Yedek ekran veya kontrolör aktüatörden, geri bildirimden ve makine arayüzünden bağımsız olarak seçilemez. Moog'un genel bakışı bileşen ailelerini açıklamaktadır; belirli bir Kinggle makinesine hangi cihazın kurulu olduğunu tanımlamaz.
Takım konumu ve nihai duvar kalınlığı da ayrı kalmalıdır. Şişe duvarı hala malzeme davranışına, parça geometrisine ve proses koşullarına bağlıdır. Görüntülenen profili bir duvar ölçüm raporu olarak ele almak yerine kalıplanmış parçayı doğrulayın.parison programlama kılavuzuprofil değişikliklerini ölçülen ürün konumlarına bağlar.
Parçayı şekillendirin ve serbest bırakın: kalıplama, kelepçeleme, üfleme sistemi ve çıkarma
Üfleme kalıbı ve bağlama ünitesi ayrı ayrı tanımlanmalıdır. Kalıp ürüne özel bir araçtır. Sıkıştırma tertibatı bu aleti destekler, hareket ettirir ve gerekli aşamalarda kapalı tutar. Merdaneler, kılavuzlar, silindirler ve herhangi bir taşıma mekanizması otomatik olarak kalıp satın alımına değil, makine konfigürasyonuna aittir.
Değiştirme talepleri için, bir boşluk fotoğrafı ürünü tanımlayabilir ancak montaj arayüzü hakkında çok az bilgi verebilir. Takım kimliğini ve ilgili makine veya kalıp çizimini ekleyin.ekstrüzyon şişirme kalıp tasarım kılavuzuboşluk, sıkıştırma, soğutma, üfleme arayüzü ve çıkarma yönteminin neden birlikte çalışması gerektiğini açıklıyor.
Üfleme pimi kalıp pimi değildir
Kalıp pimi veya mandrel, eriyik oluşturma aletine aittir. Üfleme pimi, hava dağıtımına ve bazı konfigürasyonlarda boyun oluşturma veya kalibrasyon düzenlemesine aittir. Her ikisi de üretim alanında "pin" olarak adlandırılabilir, ancak farklı işler yaparlar ve farklı arayüzlere sahiptirler.
Bazı ürünlerde alttan üfleme de dahil olmak üzere farklı bir üfleme düzeni kullanılır. Üfleme pimini yalnızca şişe hacminden sipariş etmeyin. Ürün kaplaması, alet geometrisi, montajı, hareketi ve hava bağlantısı onaylı tasarıma uygun olmalıdır. Bir pimin veya üfleme tertibatının tam işlevleri o tasarıma bağlıdır.
Parça çıkarma, kalıbı açmanın ötesine geçer
Çıkarma sistemi, oluşan ürünü kabul edilemez bir hasar veya müdahale olmadan çıkarmalıdır. Projeye bağlı olarak çıkarma işlemi bir tutucuyu, bir robotu, başka bir taşıma mekanizmasını veya tanımlanmış bir manuel işlemi içerebilir. Çapak giderme, sap delme, sızıntı testi ve taşıma ayrı ekipmanlar olabilir.
Bu sınır, bir parça bir sonraki makineye hatalı bir şekilde ulaştığında önemlidir. Kalıp açıldıktan sonra bir iz veya deformasyon meydana gelebilir. İlk olarak nerede göründüğünü, hangi istasyon veya boşluğun ürettiğini ve kullanılmadan önce mevcut olup olmadığını kaydedin. Yalnızca kesme ve taşıma sonrasında incelenen bir kusurdan dolayı kalıp aşınmasını teşhis etmeyin.
Yedek parmakları, fikstürleri veya sensörleri talep etmeden önce sipariş edilen çıkarma ve bitirme kapsamını onaylayın.otomatik makine ve tam hat kılavuzuMakine fonksiyonlarını alt beslemeden ayırır. Otomasyon, "otomatik" kelimesinden çıkarılmadan, gerçek konfigürasyonla tanımlanmalıdır.
Döngüyü destekleyin: hidrolik, soğutma, sensörler ve kontroller
Güç ve akışkan devreleri
Bir hidrolik makinede motor ve pompa hidrolik gücü sağlar. Valfler akışı yönlendirir veya düzenler ve aktüatörler hareket üretir. Servo tahrikli yağ pompası hidrolik sistemin bir parçası olarak kalır. Buna elektrik motoru demek, makinenin tamamının tamamen elektrikli olduğu anlamına gelmez.
Hava sistemi belirtilen pnömatik ve üfleme işlevlerini destekler. Regülatörler, valfler, filtreler, borular ve üfleme aletinin farklı rolleri vardır. Doğru görünen bir bağlantının yine de devre gereksinimlerini karşılaması gerekir. Hidrolik ve pnömatik bileşenleri yalnızca gövde boyutundan veya bağlantı noktası görünümünden değil, şematik ve eksiksiz cihaz kodundan tanımlayın.
Soğutmanın birkaç ayrı yükü var
Kalıbın ısının giderilmesine ihtiyacı vardır ve makine, hidrolik yağı veya diğer belirlenmiş devreler gibi ek soğutma yüklerine sahip olabilir. Bir soğutucu, kule veya tesis su sistemi, makine beslemesinin dışında yer alabilir. Eksik tesis ekipmanını eksik makine bileşeni olarak ele almadan önce sorumluluk sınırlarını haritalandırın.
Ana su kaynağındaki normal okuma, her küf dalının yeterli sirkülasyona sahip olduğunu kanıtlamaz. Devre kimliği ve gerçek çalışma gözlemleri, tek hat çapında bir varsayımdan daha faydalıdır.yardımcı program gereksinimleri kılavuzuMakine, kalıp ve yardımcı taleplerin nasıl farklı tutulacağını açıklıyor.
HMI, PLC ve geri bildirim cihazları birbirinin yerine kullanılamaz
HMI operatör arayüzüdür. PLC, makinenin kontrol mantığını yürütürken, saha cihazları da sinyal sağlar ve komutları yerine getirir. HMI'daki bir mesaj rapor edilen bir durumu tanımlar; tek başına ekranın arızalı olduğunu veya görüntülenen cihazın arızalı olduğunu belirlemez.
Herhangi bir şeyi silmeden veya değiştirmeden önce alarmı, döngü adımını ve ilgili gözlemleri koruyun. KullanınHMI ayarları ve alarmlar kılavuzuBu kaydı düzenlemek için. Kontrol cihazı, sürücü veya geri besleme değişimleri de doğru program, parametreler ve kalibrasyon gerektirebilir.
Güvenlikle ilgili cihazlar, kendilerine ait değiştirme ve doğrulama işlemlerini gerektirir. Amerika Birleşik Devletleri'nde,OSHA'nın tehlikeli enerji kılavuzuBeklenmedik enerjilendirme veya depolanan enerjiden kaynaklanan servis risklerini ele alır. Yetkili personel aracılığıyla tesisin makineye özel prosedürünü izleyin. Ne HMI durağı ne de genel parça kılavuzu güvenli erişim sağlamaz.
Parçaların Kinggle sürekli ve akümülatör makinelerinde nasıl farklılaştığını görün
Gerçek platform örnekleri, bileşen haritasını daha kullanışlı hale getirir. Kinggle'ınKGB5L ürün sayfasıötelemeli kalıp değiştirme mekanizmasına sahip tek istasyonlu sürekli bir makineyi açıklamaktadır. Tablosunda 60 mm'lik bir vida listelenmektedir ve özellik açıklamasında Mitsubishi PLC'nin adı verilmiştir.

The KGB100B 120L sayfasıbunun yerine akümülatör kafalı bir platformu tanımlar. 100 mm'lik bir vidayı listeler ve hidrolik servo çalışmasını, doğrudan basınçlı kalıp kilitlemeyi ve duvar kalınlığı kontrolünü açıklar. Depolama ve boşaltma düzenlemesi, bileşen tartışmasına farklı bir yapı kazandırır.

| Öğe | KGB5L | KGB100B | Ayrım neyi değiştirir? |
|---|---|---|---|
| Yayınlanmış mimari | Tek istasyonlu sürekli ekstrüzyon | Akümülatör kafası ekstrüzyonu | Kafa montajı ve döngü ilişkileri |
| Yayınlanmış vida çapı | 60 mm | 100 mm | Farklı ekstruder referansları; çap tam bir parça spesifikasyonu değildir |
| Yayınlanmış kalıp düzenlemesi | Translasyonel kalıp değiştirme | Sayfada açıklanan sabit açma/kapama düzenlemesi | Doğru kelepçe ve hareket düzeneğini belirleyin |
| Yedek kimlik | Bu makinenin yerleşik belgelerini kullanın | Bu makinenin yerleşik belgelerini kullanın | Paylaşılan bir bileşen adından değiştirilebilirlik gelmez |
Kaynaklar: bağlantılı iki Kinggle ürün sayfası. Konfigürasyon açıklamaları ve vida çapları, müşterinin kurulu makinesinden alınan ölçümler değil, katalog bilgileridir.
Bu örnekler, "Kinggle vidası", "hidrolik valf" veya "duvar kumandası"nın neden çok geniş bir sipariş tanımı olduğunu göstermektedir. Bir makine ailesi içinde bile seri numarası, onaylanmış değişiklikler ve mevcut montaj revizyonu önemlidir. Ürün sayfası verileri platformun yerini tespit edebilir ancak mevcut malzeme listesinin yerini alamaz.
Satın almak için üç kaydı ayırın: kataloğun neyi tanımladığı, siparişin neleri içerdiği ve şu anda neyin yüklü olduğu. Daha sonraki bir değişiklik bir sürücüyü, sensörü veya aleti değiştirmiş olabilir. Özellikle eski bileşen artık orijinal çizimle eşleşmediğinde, yenisini seçmeden önce bu kayıtları uzlaştırın.
Servis talebi sırasında, etkilenen alt sistemi bir genel bakış fotoğrafı üzerinde işaretleyin ve okunabilir bileşen etiketini ayrı olarak yapıştırın. Her iki görüntüyü de makinenin seri numarasına bağlayın. Kurulum bağlamı olmayan bir yakın çekim, öğenin ekstrüzyon tahrikine, hidrolik pakete veya bir yardımcıya ait olup olmadığını gizleyebilir.
Sipariş vermeden önce doğru değişimi belirleyin
Bir bileşenin arızalandığı sonucuna varmak yerine, gözlemlenen problem ve parça kimliğiyle başlayın. Düzensiz duvarların, yavaş hareketin veya sıcaklık alarmının çeşitli nedenleri olabilir. Yenisini satın almadan önce koşulları kaydedin ve onaylı teşhis süreci aracılığıyla arızayı onaylayın.
The şişirme kusurları kılavuzuÜrün semptomlarını düzenlemek için kullanışlıdır. Servis aralıkları için,önleyici bakım kontrol listesikurulu makinenin kılavuzunun yanında. Bileşenlere genel bakış, her reçine, görev döngüsü ve çalışma ortamı için tek bir değiştirme yaşı öngörmemelidir.
| Kayıt | Katmak | Neden önemli? |
|---|---|---|
| Makine kimliği | Model, seri numarası ve tanımlayıcı plaka fotoğrafı | Yapıyı ve belgelerini bulur |
| Montaj kimliği | Sistem, montaj çizimi, orijinal parça numarası ve revizyon | Bir bileşeni benzer öğelerden ayırır |
| Cihaz bilgileri | Tam üretici kodu ve okunabilir derecelendirmeler | Kısmi bir kod, bir konfigürasyon farkını atlayabilir |
| Bağlantılar | İlgili montaj, şaft, akışkan, elektrik veya sinyal arayüzleri | Görsel benzerlikten fazlasını doğruluyor |
| Geçmişi değiştir | Onaylanmış değiştirmeler, modifikasyonlar ve yazılım değişiklikleri | Orijinal çizimi mevcut makineyle uzlaştırır |
| Arıza kanıtı | Alarm, döngü adımı, ölçümler, işaretlenmiş numuneler ve güvenli fotoğraflar | Bildirilen semptomun başarısız olan öğeden ayrılmasına yardımcı olur |
Kısa, kontrollü bir tanımlama dizisi kullanın
- Öğeyi makinenin çiziminde veya parça listesinde bulun ve montaj referansını kaydedin.
- Etiketin tamamını ve çevresindeki kurulumu güvenli, izin verilen bir konumdan yakalayın.
- İlgili mekanik, elektrik ve akışkan arayüzlerini tedarikçinin spesifikasyonuyla eşleştirin.
- Değişiklikleri veya revizyonları belgeleyin ve kurulumdan önce gerekli teknik onayı alın.
- Yetkili değişimden sonra, üretime geçmeden önce gerekli kurulumu, geri bildirimi, güvenlik işlevlerini ve ürün sonucunu doğrulayın.
Farklı bileşen sınıflarının farklı kanıtlara ihtiyacı vardır. Bir ısıtıcı, belirlenmiş elektrik ve kurulum ayrıntılarına ihtiyaç duyar. Bir valf, doğru devre fonksiyonunu ve cihaz konfigürasyonunu gerektirir. Mekanik bir alet çizimini ve arayüzlerini gerektirir. Kontrol değişimi versiyon ve parametre kontrollerini gerektirir. Bir fotoğraf bu kayıtları destekleyebilir ancak her gizli gereksinimi ortaya koyamaz.
Tam olarak tedarik edilen öğenin ve onaylı ikamesinin yazılı onayını talep edin. Servis kaydındaki eski ve yeni kimlikleri koruyun. Bu kayıt, bir sonraki arızada yalnızca "üflemeli kalıplama makineleri için bir yedek parça" yazan bir satın alma açıklamasından daha faydalıdır.
Okunamayan bir etiketin, tahmin edilen bir parça numarasına değil, daha fazla kanıta ihtiyacı vardır. Kimliği çözmek için çizim konumunu, kurulum fotoğraflarını ve makine kaydını kullanın. Yakınınızdaki bir makineden, bileşeni benzer görünüyor diye kod kopyalamayın.
Şişirme kalıplama makinesi parçaları hakkında sık sorulan sorular
Şişirme makinesinin ana parçaları nelerdir?
Bir ekstrüzyon makinesi için ana gruplar besleme ve ekstrüzyon, kalıp kafası ve takımlama, parison kontrolü, kalıplama ve kelepçe, üfleme, soğutma, tahrikler ve kontroller ve ürün çıkarmadır. Kesin düzenleme platforma ve projeye bağlıdır. Önce süreci tanımlayın, ardından standart ekipmanı, seçilen seçenekleri ve ayrı yardımcıları ayırt etmek için montaj belgelerini kullanın.
Kalıp kafası ile üfleme kalıbı arasındaki fark nedir?
Kalıp kafası erimiş polimeri tutar ve çıkış takımı aracılığıyla parisonu oluşturur. Şişirme kalıbı bu parçanın etrafında kapanır ve şişirme sırasında ürünün dış yüzeyini tanımlar. Bu nedenle bir kalıp boşluğu, kalıp veya komple kafa düzeneği farklı bir sipariş öğesidir. Yalnızca "kalıp" kelimesine güvenmek yerine montaj referansını verin.
Üfleme pimi kalıp pimi veya mandrel ile aynı mıdır?
Hayır. Bir kalıp pimi veya mandrel, eriyik oluşturma aletine aittir ve halka şeklindeki çıkışın tanımlanmasına yardımcı olur. Üfleme pimi hava verir ve özel tasarımda boyun oluşturma veya kalibrasyon görevlerine sahip olabilir. Paylaşılan "pin" kelimesi, bileşenlerin birbirinin yerine kullanılabilir olmasını sağlamaz. Her iki öğeyi tanımlamak için gerçek takım çizimini kullanın.
Parçalar farklı şişirme kalıplama makineleri arasında değiştirilebilir mi?
Ortak bir adın, benzer görünümün veya eşleşen başlık derecelendirmesinin birbirinin yerine geçebileceğini varsaymayın. Tam cihaz kodu, montaj revizyonu, montaj, bağlantılar ve çalıştırma fonksiyonu eşleşmelidir. Kontroller ayrıca yazılıma, parametreye ve geri bildirim uyumluluğuna da bağlı olabilir. Katalog fotoğrafından çıkarım yapılmak yerine, kurulu konfigürasyon için herhangi bir alternatif onaylanmalıdır.
Yedek parçayı tanımlamak için hangi bilgilere ihtiyaç vardır?
Makine model ve seri numarasını, orijinal parça numarasını, montaj çizim referansını, revizyon ve net etiket fotoğraflarını gönderin. İlgili arayüzleri, onaylanmış değişiklikleri ve gözlemlenen arızayı ekleyin. Kontrol cihazları için sürüm ve konfigürasyon kayıtlarını da koruyun. Bu, soruşturmanın geniş bir bileşen kategorisi yerine belirli bir öğeyi tanımlamasına olanak tanır.
Belirli bir parça talebi hazırlayın
Kinggle makinesi için makine plakası, montaj referansı ve okunabilir bileşen etiketiyle başlayın. Sorun kaydını ve ilgili çizimleri ekleyin, ardından paketiKinggle iletişim sayfası. Takılan parçanın belirlenmesi, doğru değişimin onaylanmasına yönelik ilk adımdır.