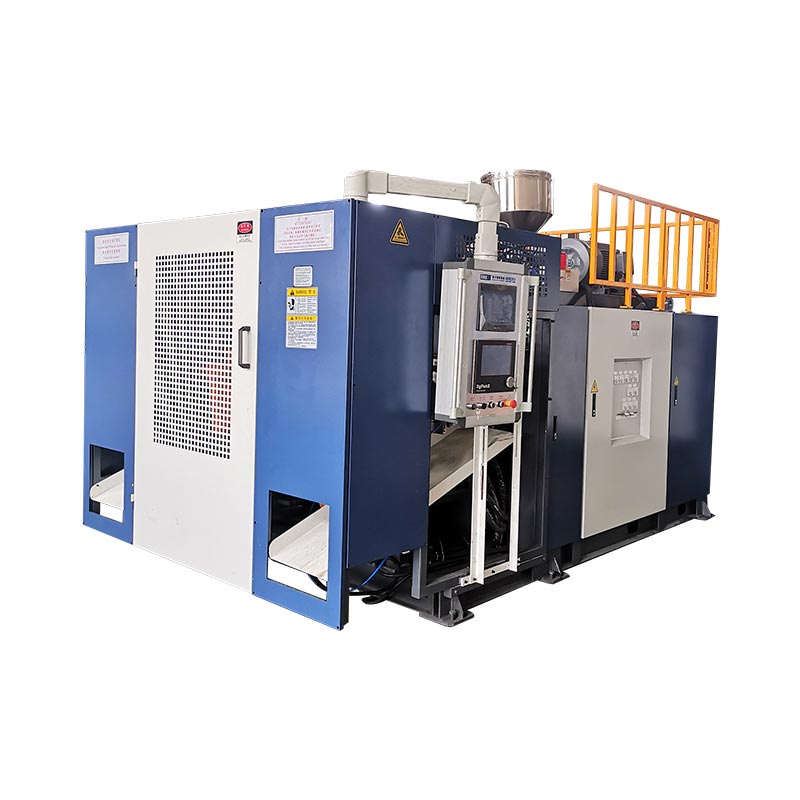
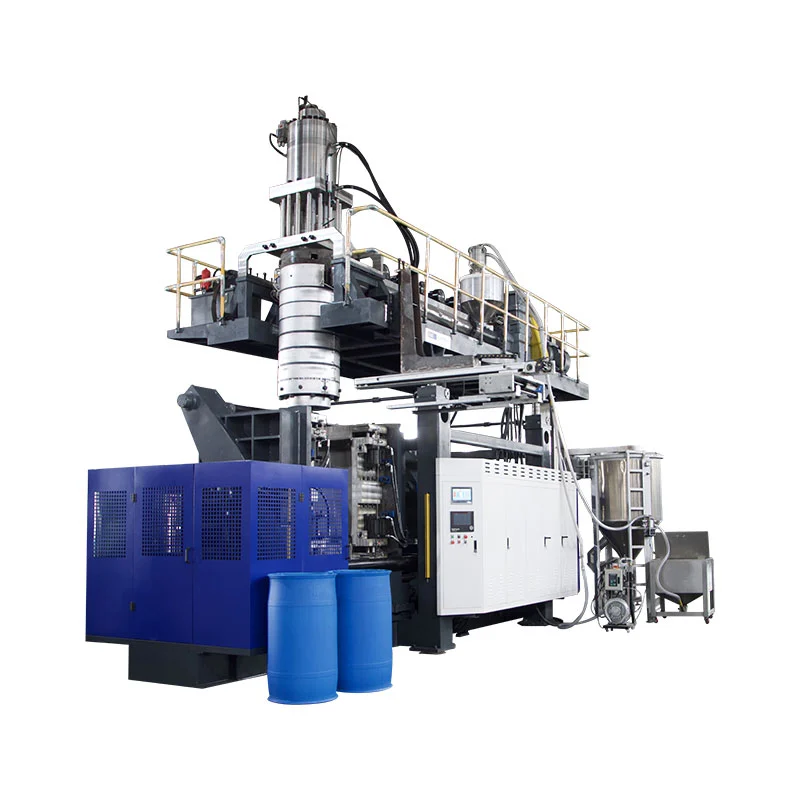
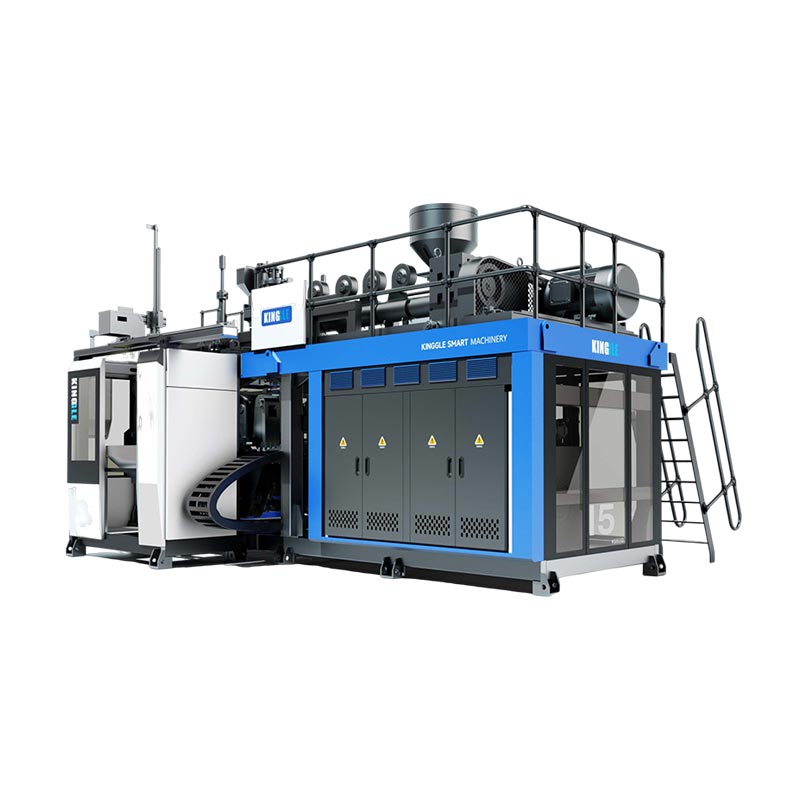
KGB110A'yı yalnızca 160L adından değil, ölçülen bir ürün örneğinden yapılandırın. Parça geometrisini, net ağırlığı, duvar haritasını, reçineyi, trimi ve üretim hedefini kaydedin. Daha sonra bu girdileri kalıp zarfını, brüt parison talebini, ekstrüzyon geri kazanımını, kelepçe gereksinimini ve fabrika hizmetlerini kontrol etmek için kullanın.
160 litrelik bir şişirme makinesi çok farklı ürünler üretebilmektedir. İçi boş bir yol bariyeri geniş bir öngörülen alana sahiptir. Bir dubanın uzun çekme bölgeleri ve sızdırmazlık gereksinimleri olabilir. Bir masa paneli geniş olabilir ancak nispeten sığ olabilir. Tek bir model adı bu farklılıkları ortadan kaldırmaz.
En yararlı başlangıç noktası genellikle alıcının masasında bulunan nesnedir. Ölçün, tartın ve önemli alanları işaretleyin. Bu numune, ürün tasarımı, takımlama, makine konfigürasyonu ve kabul testi arasındaki bağlantı haline gelir.

Projeyi yönlendirecek altı sayfalık örnek dosya
Boyutlandırılmış parça çizimi, genel boyut, açıklıklar, kesici uçlar ve montaj arayüzleri.
Net parça ağırlığı, malzeme kalitesi, renk, katkı maddeleri ve izin verilen yeniden taşlama.
Kritik konumları ve ürün testi gerekliliklerini içeren duvar kalınlığı haritası.
Üst flaşı, alt kuyruğu, elleçleme hurdasını ve diğer kayıpları gösteren trim haritası.
Kabul edilen çıktı hedefi, vardiya modeli, otomasyon ve aşağı yöndeki çalışmalar.
Fabrika gücü, hava, su, erişim, kaldırma ve kullanılabilir hücre alanı.
Yayınlanmış veri notu:Kinggle'ın mevcut sayfa başlığı ve uygulama metni KGB110A'yı 160L sınıfına yerleştirmektedir. Aynı sayfada özet ve maksimum kapasite tablosunda şu anda 120 L gösterilmektedir. Bu makale, yayınlanan 160L ürün konumlandırmasını takip etmektedir ancak tam olarak sipariş edilen kapasitenin teklifte ve teknik anlaşmada teyit edilmesi gerekmektedir.
Katalog etiketiyle değil ürün örneğiyle başlayın
Örnek size makine kararının nerede başarısız olabileceğini söyler. Dış boyutları kalıbı etkiler. Ağırlığı ve trimi akümülatörü etkiler. Geniş yüzeyleri yansıtılan alanı etkiler. Derin köşeler ve kulplar duvar dağılımını etkiler. Soğutma davranışı döngü süresini ve uzaklaştırmayı etkiler.
Hacim hala kullanışlıdır. Projenin genel makine yelpazesine yerleştirilmesine yardımcı olur. Ancak aynı kapalı hacme sahip iki ürün farklı kafalara, kelepçelere veya kalıp açıklıklarına ihtiyaç duyabilir. Hacimli bir şamandıra, yerel kaburgalara ve kalın montaj bölgelerine sahip yoğun bir teknik panele göre daha az reçine kullanırken daha fazla hava içerebilir.
Tek kaynak olarak rakibinizin bitmiş parçasına güvenmeyin. Mümkünse orijinal tasarım dosyasını ve amaçlanan performans gereksinimini ekleyin. Kopyalanan bir numune, eski bir kalıbı veya işlemi telafi eden duvar kalınlığını içerebilir. Bu duvarın işini anlamadan tekrarlamak, performansı artırmadan ağırlığı artırabilir.
Kinggle belgelendisatış süreciürün fotoğrafları, çizimleri, ağırlığı, boyutu ve malzemesiyle başlar. Ayrıca kalınlık, çıktı ve kimyasal direnç gereksinimleri de istenir. Bu sipariş pratiktir çünkü makine tavsiyesi ürün kanıtlarını takip etmektedir.
Örnek dosyanın bir revizyon numarası olmalıdır. Boyun, sap, kesici uç veya toplam uzunluk değişirse, makine ve kalıp donmadan önce dosyayı güncelleyin. Bu, teklifin erken bir numuneye uyduğu ancak üretim çiziminin artık teklif edilen hücreye uymadığı bir projeyi önler.
Mühendislik incelemesinden geçebilecek örnek bir dosya oluşturun
Temel ölçümlerle başlayın. Toplam uzunluğu, genişliği ve yüksekliği kaydedin. Herhangi bir kesici ucun açıklık çaplarını, boyun yüzeyini, flanş boyutunu, kol açıklığını ve konumunu ekleyin. Numunede görülüyorsa ayırma hattını ve görünür sıkışma alanlarını işaretleyin.
Ürünün tamamını kalibre edilmiş bir ölçekte tartın. Daha sonra üflemeli kalıplanmayan tüm çıkarılabilir bileşenleri ayırın. Kapak, tıpa, metal parça veya köpük dolgu kalıplanmış plastik olarak sayılmamalıdır. Polimeri görünüşten varsaymak yerine malzeme tanımlama yöntemini kaydedin.
Duvar kalınlığının bir konum haritasına ihtiyacı vardır. Bir çizim veya fotoğraftaki noktaları numaralandırın. Köşeleri, omuz geçişlerini, tutacakları, taban temas noktalarını, montaj bölgelerini ve geniş panelleri içerir. Tek bir ortalama kalınlık, performansı kontrol edebilecek ince alanı gizler.
Daha sonra ürün testlerini yazın. Şamandıra, trafik bariyeri, mobilya paneli ve endüstriyel konteyner aynı geçiş kriterlerine sahip değildir. Alıcının gerçek çizimini, yasal gereklilikleri veya dahili testi kullanın. İlgisiz bir üründen düşme yüksekliği, yük veya sızıntı testini ödünç almayın.
| Örnek kanıt | Nasıl kaydedilir? | Makine kararı etkilendi |
|---|---|---|
| Genel geometri | Boyutlandırılmış çizim veya kontrol edilen 3D dosya | Kalıp zarfı, merkez çizgisi, kafa konumu ve çıkarma yolu |
| Net kalıplanmış ağırlık | Ayrı olarak monte edilmiş parçalar olmadan ağırlık | Brüt parison kütlesinin başlangıç noktası |
| Duvar dağıtımı | Seçilen ölçüm yöntemiyle numaralandırılmış konumlar | Parison profili, atış dağılımı ve deneme kriterleri |
| Reçine sistemi | Sınıf, tedarikçi, renk, katkı maddeleri ve yeniden öğütme kuralı | Vida uygunluğu, erime hızı ve işleme penceresi |
| Kırp ve flaş | Beklenen üst, alt, sap ve yan hurda | Akümülatör talebi ve yeniden taşlama yükü |
| Fonksiyonel testler | Adlandırılmış yöntem, koşul, örnek boyutu ve geçiş sınırı | Kalıp tasarımı, soğutma, duvar hedefleri ve FAT kapsamı |
| Kabul edilen çıktı | Denetimden sonra saat başına veya vardiya başına iyi parça sayısı | Kurtarma oranı, soğutma, otomasyon ve aşağı akış kapasitesi |
Örnek kanıttır, tam bir spesifikasyon değildir. Eskimiş, eğrilmiş veya kimyasalları emmiş olabilir. Daha iyi sorular sormak için bunu kullanın, ardından onaylanmış çizimi ve test standardını belge hiyerarşisinde fiziksel numunenin üstüne yerleştirin.
KGB110A spesifikasyonunu bir dizi kontrol olarak okuyun
The KGB110A ürün sayfası6,6 x 4,2 x 5,2 m makine boyutu ve 22 t makine ağırlığını yayınlıyor. Sıkıştırma bölümünde 760 kN, 1100 x 1400 mm merdane ve 1000 x 1400 mm maksimum kalıp listelenmektedir. Sayfada ayrıca 610 ila 750 mm kalıp kalınlığı aralığı da verilmektedir.
Açma ve hareket için sayfada 600 ila 1600 mm ve 600 mm hareketli strok gösterilir. Bu numaraların yanlarında kalıp düzeneği olması gerekir. Yararlı soru, soğutulmuş parçanın tamamının kalıptan ayrılıp ayrılamayacağı ve amaçlanan robot, kesici uçlar ve trim hala takılıyken kalıp çıkamayacağıdır.
Ekstrüzyon bölümünde 110 mm vida, 25 L/D oranı, 75 kW ekstruder motoru ve dört ısıtma bölgesi listelenir. Yayınlanan HDPE eritme kapasitesi 160 ila 200 kg/saattir. Bu aralık sayfanın HDPE ifadesine aittir. Başka bir malzeme veya formülasyon için aynı oranı kanıtlamaz.
Başlık kısmında 12(20) L akü kapasitesi ve 9(15) kg PE akümülatör ağırlığı yazmaktadır. Aynı zamanda 450(600) mm'lik maksimum kalıp pimi çapını da listeler. Parantez içindeki değerler yapılandırma seçeneklerini yansıtabilir ancak sayfa kuralı tanımlamaz. Teklif, seçilen kafayı, kalıp takımını ve reçine esasını belirtmelidir.
Sayfada MOOG 100 kalınlık kontrolörü, robot kolu ve alttan üfleme sistemine sahip standart model anlatılmaktadır. Bunlar birinci tarafların yayınladığı açıklamalardır. Teklifte yine de tedarik edilen her öğenin, arayüzünün ve projeye özel değişikliklerin adı belirtilmelidir.
Fabrika okuması:tabloyu soruları olmadan bir satın alma siparişine kopyalamayın. Numune ölçümünü, kalıp çizimini veya fayda hesaplamasını karşılaması amaçlanan her spesifikasyonun yanına koyun.
Ürün şeklini kalıba yerleştirme ve çıkarma alanına çevirin
Ürün çizimi ancak büzülme stratejisi, boşluk çeliği, soğutma, sıkıştırma, havalandırma delikleri, boyun işleme ve montaj eklendikten sonra bir kalıp haline gelir. Ortaya çıkan montaj üründen çok daha büyük olabilir. 1000 x 1400 mm sınırı içinde rahat görünen bir parça, bağlantılar ve hareketli cihazlar eklendiğinde sıkışabilir.
Genişliği, yüksekliği ve kurulu kalınlığı ayrı ayrı kontrol edin. Destek plakaları ve adaptörler dahil komple aksamı kullanın. Montaj modelini 1100 x 1400 mm merdane referansına göre doğrulayın. Su, hidrolik, pnömatik ve elektrik bağlantılarını kurulu konumlarında gösterin.
Uzayın açılması bir hareket problemidir. Bir masa panelinin derin kaburgaları temizlemesi gerekebilir. Bir bariyer boşluğu belli bir açıyla terk edebilir. Duba sıcakken esnek kalabilir ve çıkarma sırasında desteğe ihtiyaç duyabilir. Robotun tutacağı ve parça döndürmenin kendi süpürme zarfına ihtiyacı vardır.
Aynı zamanda kalıp değiştirme rotasını da planlayın. KGB110A sayfası 22 tonluk bir makine ağırlığı verir ancak izin verilen kalıp ağırlığını yayınlamaz. Nihai kalıp ağırlığı sınırını, kaldırma noktalarını ve genel düzenleme çizimini Kinggle'dan isteyin. Daha sonra tesis vincini, kanca yüksekliğini ve yaklaşımı doğrulayın.
Kalıp soğutma tüm döngüyü kontrol edebilir. Geniş yüzeyler dengeli devrelere ihtiyaç duyarken, kalın yüzeyler odaklanmış soğutma gerektirebilir.ekstrüzyon şişirme kalıp kılavuzukıstırma, havalandırma ve devre planlamayı daha ayrıntılı olarak kapsar.
Kafayı seçmeden önce brüt parison talebini hesaplayın
Akümülatör, bir kalıplama işlemi sırasında kalıptan çıkan tüm malzemeyi dağıtmalıdır. Bitmiş ürünün ağırlığı yalnızca bir kısımdır. Kafa aynı zamanda flaşı, kuyrukları, sap artıklarını ve kesme işleminin ortadan kaldırdığı herhangi bir malzemeyi de besler.
Brüt parison kütlesi = net kalıplanmış ürün + flaş ve kesme + belgelenmiş işlem payı
Ölçülen veya kalıptan türetilmiş değerleri kullanın. Şamandıralar, bariyerler, mobilyalar ve teknik parçalar için evrensel bir hurda yüzdesi yoktur.
Kinggle, KGB110A için PE akümülatör ağırlığı serisi olarak 9(15) kg'ı yayınlamaktadır. Bunu bitmiş ürün kapasitesi olarak değil, kafa ve malzeme referansı olarak değerlendirin. PE kalitesi, erime sıcaklığı, geri dönüştürülmüş içerik ve kalıp ayarı kullanılabilir davranışı değiştirebilir. Başka bir reçine kendi incelemesini gerektirir.
Parison uzunluğu kütle ile önemlidir. Uzun bir parison, kalıp kapanmadan önce sarkabilir veya gerilebilir. Geniş bir kalıp, ürünün çevresinde ihtiyaç duyulan çekmeyi azaltabilir ancak kafa ve takım gereksinimlerini değiştirebilir. Deneme sırasında kalıp boyutunu, programlanan boşluğu, ekstrüzyon süresini ve parison konumunu kaydedin.
Brüt talep aynı zamanda yeniden öğütmeyi de etkiler. Şiddetli flaş, büyük bir hurda akışı oluştururken akümülatöre sığabilir. Granülatör, taşıma ve harmanlama sisteminin buna ayak uydurması gerekiyor. Yeniden öğütme ürüne geri dönerse, yüzdesi ve kontaminasyon kontrolleri onaylı formülasyona aittir.
Profil düzeltmesi için kontrol aralığından çıkın. Pratik kenarında çalışan bir kafa, daha kalın köşeler veya daha uzun bir hamur için çok az alana sahip olabilir. Deneme, tanımlanmış bir numune penceresi üzerinde sabit brüt kütle, kabul edilebilir yastıklama ve tekrarlanabilir parison yerleşimi göstermelidir.
Duvar haritasını kontrollü bir parison profiline dönüştürün
Duvar haritası ürünün nerede malzemeye ihtiyaç duyduğunu belirtir. Parison profili, parison kafadan ayrılırken kalıp boşluğunun ne zaman değişmesi gerektiğini belirtir. Bu iki kaydın birbirine bağlanması, profilin farklı bir bölümden kopyalanmasından daha kullanışlıdır.
Örnek çizimdeki duvar konumlarını numaralandırın. Her denemeden sonra aynı yerleri aynı sırayla kesin veya ölçün. Her grupla parça ağırlığını ve profil revizyonunu kaydedin. Aynı anda birden fazla ayarın değişmesi halinde takım, sonucun nedenini kaybeder.
KGB110A sayfası bir MOOG 100 kalınlık kontrol cihazının adını verir. AKinggle tarafından barındırılan Moog DigiPack III kılavuzuÜrün dosyalarını saklayan ve programlanan duvar kalınlığını makine konumuyla ilişkilendiren bir kontrolör yöntemini açıklar. Bu yararlı bir proses kanıtıdır ancak her KGB110A'da sağlanan kontrolör arayüzünü tam olarak tanımlamaz.
Bir profil her kusuru düzeltemez. Kalıp ve mandrel geometrisi, kafanın merkezlenmesi, erime sıcaklığı, parison şişmesi ve kalıp zamanlaması hala önemlidir. Parison kalıba merkezin dışında girerse, malzeme eklenmesi ağırlığı arttırırken semptomu gizleyebilir.
Parça geçtikten sonra tarifin tamamını kaydedin. Malzeme, renk, sıcaklık, çekim ayarı, profil dosyası, üfleme, soğutma ve kalıp revizyonunu dahil edin.parison programlama kılavuzudaha dolgun bir ayar sırası sağlar.
Ekstrüzyon geri kazanımını soğutma ve kabul edilen çıktıyla eşleştirin
Halka açık tabloda KGB110A HDPE erime kapasitesi aralığı olarak 160 ila 200 kg/saat listelenmektedir. Üretim sorusu, seçilen vidanın, sabit eriyik kalitesini korurken bir sonraki atıştan önce akümülatörü yeniden doldurup dolduramayacağıdır. Maksimum broşür ücreti tek başına buna cevap veremez.
Komple parisondan brüt saatlik talebi hesaplayın. Saat başına planlanan kalıplama olaylarını ve aktif satış noktalarını kullanın. Daha sonra sonucu gerçek reçine, renk ve yeniden öğütme durumu için test edilen erime hızıyla karşılaştırın.
Brüt malzeme talebi, kg/saat = brüt kalıplama kütlesi x saat başına kalıplama işlemleri x etkinlik başına aktif kalıplama işlemleri
KGB110A sayfasında 320 adet/saat listeleniyor ancak kuru döngü olarak etiketleniyor. Kuru çevrim bir makine hareketi referansıdır. Ürün çıktısı, akümülatörün geri kazanılması, parison oluşumu, üfleme, soğutma, egzoz, açma, çıkarma, kırpma ve kalite kayıplarını içerir.
Büyük parçalar genellikle çevrimin çoğunu soğutmaya harcar. Bu süre, ekstruderin kafayı yeniden doldurmasına izin verebilir. Daha iyi kalıp soğutma döngüyü kısaltırsa gerekli erime hızı artar. Bu nedenle döngü optimizasyonu, yalnızca kalıp sıcaklığını değil, geri kazanımı ve duvar kalitesini de kontrol etmelidir.
Kabul edilen kontrollerden sonra saat başına kabul edilen parçaları raporlayın. Kuru çevrimi, brüt çevrimleri, retleri ve durakları ayrı sütunlarda tutun.döngü süresi optimizasyon kılavuzuAşamalı bir zaman bütçesinin nasıl oluşturulacağını gösterir.
Öngörülen alan ve proses basıncına göre 760 kN'yi kontrol edin
Kinggle, KGB110A için 760 kN sıkma kuvveti yayınlıyor. Bu sayı yalnızca boşluğun öngörülen alanı ve kararlaştırılan iç basınç yanında yararlı olur. Yansıtılan alan, ayırma düzlemindeki boşluk siluetidir. Konteyner hacmi veya yüzey alanı değildir.
Geniş bir bariyer veya masa üstü, sığ olsa bile önemli bir ayırma yükü oluşturabilir. Derin fakat dar bir şamandıra farklı davranabilir. Çok boşluklu veya çok parçalı düzenler kelepçenin gördüğü toplam öngörülen alanı artırır.
Ürün sayfasında 0,8 MPa darbe basıncı listelenmektedir. Hesaplamada fiili üretim penceresini kullanın. Kalıp havalandırması, erime sıcaklığı, yüzey detayı ve duvar kalınlığı ihtiyaç duyulan basıncı değiştirebilir. Fabrika testi, ayarlanan basıncı ve mevcut makine giriş basıncını kaydetmelidir.
Flaş durumu yararlı bir kanıttır. Büyüyen çapak, aşırı ayırma kuvvetine, aşınmış sıkıştırma alanlarına, hizalama sorunlarına veya fazla malzemeye işaret edebilir. Kelepçe kuvvetini artırarak her flaş sorununu düzeltmeyin. Kalıbı ve prosesi birlikte inceleyin.
Makine tedarikçisi ve kalıp tedarikçisi bir hesaplamayı onaylamalıdır. Tahmini alanı, proses basıncını, kelepçe gereksinimini ve varsayılan faktörü teknik dosyaya ekleyin. Bu, farklı varsayımlara dayanan iki ayrı onayın önlenmesini sağlar.
Boşluk düzeni değişirse hesaplamayı tekrar kontrol edin. İkinci bir parça eklemek, ayırma hattını hareket ettirmek veya bir paneli büyütmek öngörülen alanı değiştirebilir. Ekler ve yan eylemler de kalıbın tepkisini değiştirebilir. Erken ürün taslağı yerine son kalıp çizimi bu kontrolü sonlandırmalıdır.
Bir özellik ifadesine güvenmek yerine malzeme katmanlarını tanımlayın
KGB110A sayfası, platformun tek katmanlı ürünler sunabildiğini ve ayrıca çift katmanlı veya çok katmanlı yapılar da oluşturabildiğini söylüyor. Aynı genel spesifikasyon tablosunda bir adet 110 mm vida ve bir adet 75 kW ekstruder motoru listelenmektedir. Bu nedenle çok katmanlı bir proje, standart tablonun ötesinde bir konfigürasyon çizimine ihtiyaç duyar.
Başka bir katman için ürün nedeni ile başlayın. Renk yerleştirme, geri dönüştürülmüş çekirdek malzemesi veya işlevsel bir bariyer olabilir. Her katmandaki malzemeyi ve hedef oranı belirtin. Uyumluluğu, işleme sıcaklıklarını ve izin verilen varyasyonu kontrol edin.
Daha sonra erime yolu diyagramını isteyin. Her ekstrüderi, adaptörü, kafa kanalını ve kontrol noktasını tanımlamalıdır. Teklif aynı zamanda motor boyutlarını, ısıtma yüklerini, malzeme taşımayı ve revize edilen hizmet toplamını da göstermelidir. Genel bir "çok katmanlı" etiketi bu ekipmanı tanımlamaz.
Değiştirme işi her malzeme yolu ile birlikte büyür. Temizleme hacmi, temizleme erişimi, renk sırası ve hurda ayrımı çalışma süresini etkiler. Ürünün birden fazla katmana ihtiyacı yoksa, ekstra sistem alıcı değeri yaratmadan iş ekleyebilir.
Tek katmanlı yön
Ürün performansı, rengi ve geri dönüşüm planı tek duvar yapısıyla karşılanabildiğinde tanımlanmış bir reçine akışı kullanın.
Çok katmanlı yön
Her katmanın belgelenmiş bir işlevi ve kabul aralığı olduğunda projeye özel bir ortak ekstrüzyon konfigürasyonu talep edin.
Kinggle'ınçok katmanlı birlikte ekstrüzyon kılavuzuKatman rollerini ve RFQ'ya ait soruları açıklar.
Hücrenin tamamını 22 tonluk bir makinenin etrafında planlayın
Yayınlanan makine boyutları 6,6 x 4,2 x 5,2 m'dir. Makine ağırlığı 22 tondur. Bu değerler tesis yerleşimini başlatır. Servis temizliği, merdivenler, kalıp taşıma, reçine ekipmanı, kompresör, soğutma sistemi, çıkış veya aşağı yöndeki son işlemler bunlara dahil değildir.
Önce dikey yolu kontrol edin. Binanın makine, platform erişimi ve planlı kaldırma için yeterli yüksekliğe ihtiyacı var. Bakım baş üstü kaldırmayı gerektiriyorsa kalıp kafası ve ekstruder bileşenleri için rotayı işaretleyin. Son çizimden vinç kapasitesini ve kanca erişimini doğrulayın.
KGB110A sayfası soğutma suyu için 0,3 MPa ve 120 L/dak değerini yayınlamaktadır. Proje sayfasında ayrıca giriş sıcaklığı, dönüş limiti, su kalitesi, filtreleme ve devre kapsamı da yer alır. Sıcaklığı olmayan bir akış numarası soğutma sistemini boyutlandıramaz.
Basınçlı hava için sayfada 0,8 MPa ve 1,8 m³/dak değerleri listelenir. Zirve ve ortalama talebi, alıcı boyutunu, çiğlenme noktasını, filtrelemeyi ve bağlantı boyutunu onaylayın. Büyük üfleme olayları, başlık küçük olduğunda basıncı aşağı çekebilir.
Sayfada ortalama enerji tüketimi 52 ila 60 kW olarak etiketlenmektedir. kW güç olduğundan, bunu yayınlanmış bir çalışma gücü referansı olarak değerlendirin. Parça başına kWh'ye dönüştürmeyin.EUROMAP 46.2Ürünle ilgili enerji ölçümünü belirli bir makineye, kalıba ve ürüne sabit koşullar altında bağlar.
The fabrika kullanım kılavuzuelektrik sınırlarını, havayı, suyu, inşaat işlerini ve erişimi kapsar. Kurulum onayı için genel zarf yerine son genel düzenleme çizimini kullanın.

İzlenebilir bir ürün denemesiyle konfigürasyonu kanıtlayın
Fabrika denemesi, örnek dosyada açıklanan ürün işini yeniden oluşturmalıdır. Onaylanmış kalıp, reçine ve ana seçeneklerin mevcut olması gerekir. Eğer bir ikame kullanılıyorsa, farkı kaydedin ve sonuçları buna göre sınırlandırın.
Çalıştırmadan önce örnek sırasını planlayın. Parçaları kalıplama sırasına göre numaralandırın. Stabil üretimin ne zaman başlayacağını ve ölçüm penceresinin ne kadar süreceğini tanımlayın. EUROMAP 46.2, ürünle ilgili enerji yöntemi için kararlı makine koşulları gerektirir ve test bağlamının bir parçası olarak ürün kalitesini belgelendirir.
- Yapılandırmayı tanımlayın.Makine seri numarasını, kafa seçeneğini, kalıp işlemeyi, kalıp revizyonunu, kontrolörü ve kurulu otomasyonu kaydedin.
- Formülasyonu doğrulayın.Gerçek deneme materyalinden reçine kalitesini, tedarikçisini, rengini, katkı maddelerini ve yeniden öğütme içeriğini kaydedin.
- Tarifi yakalayın.Sıcaklıkları, atış ayarlarını, duvar profilini, üfleme ayarlarını, soğutma koşullarını ve otomasyon zamanlamasını kaydedin.
- Kütle dengesini kapatın.Ürünü, her kesim akışını ve brüt atışın tamamını tartın. Alıntılanan kafa bazıyla karşılaştırın.
- Duvar haritasını ölçün.Numaralandırılmış yerleri ve kararlaştırılan yöntemi kullanın. Okumaları her numune numarasına bağlı tutun.
- İşlevsel kontrolleri çalıştırın.Yalnızca onaylı gereksinimde yazılı ürüne özel testleri ve limitleri uygulayın.
- Çıktıyı dürüstçe sayın.Kararlaştırılan süre boyunca ayrı kuru çevrim, brüt çevrimler, kabul edilen parçalar, retler ve duruşlar.
- Yardımcı programları kaydedin.Kabul edilen ürün yapılırken gücü, havayı ve suyu belirlenen sınırlarda ölçün.
- Açık öğeleri kapatın.Her sapmaya bir sahip, düzeltici eylem, kanıt gereksinimi ve son tarih verin.
Raporun yalnızca en iyi kısmını seçmeyin. Değişimi gösteren bir sıra tutun. Tarif değişirse yeni bir numune grubu başlatın. Bu, süreç geliştirmeyi kabul kanıtlarından ayırır.
Testten önce ölçüm araçları üzerinde anlaşın. Sonucu etkileyen terazi çözünürlüğünü, kalınlık yöntemini ve kalibrasyon durumunu kaydedin. Örnek dizisi için aynı araçları kullanın. Alıcı ve tedarikçi farklı yöntemlerle ölçüm yapıyorsa, parçaların uyuşmadığına karar vermeden önce bu yöntemleri karşılaştırın.
Başarısız bir sonucun bağlama ihtiyacı vardır. İlgili ayarları, alarm geçmişini, numune numarasını ve inceleme kaydını saklayın. Düzeltilmiş bir parça onarımı kanıtlayabilir ancak daha önceki sapmayı silmemelidir. Bu geçmiş, ekibin düzeltmenin kalıcı mı yoksa geçici mi olduğuna karar vermesine yardımcı olur.
Ham verileri, fotoğrafları, tarif aktarımlarını ve imzalı özetleri bir arada saklayın.fabrika kabul testi kılavuzumakine, ürün ve belge kontrolleri için daha geniş bir protokol sağlar.
KGB110A'nın uyup uymadığına karar vermek için dört kapı kullanın
KGB110A, dört kanıt kapısı kapandığında kısa listede yer alır. Öncelikle kalıp plakaya, zarfa, kalınlık aralığına ve harekete uyum sağlar. İkincisi, seçilen kafa, brüt parisonu kullanışlı kontrol aralığıyla sunabilir. Üçüncüsü, ekstrüzyon geri kazanımı, gerçek malzemeyle hedef döngüyü destekler. Dördüncüsü, fabrika gerekli yardımcı programları ve işlemleri sağlayabilir.
160L etiketi herhangi bir kapının yerini alamaz. Uzun bir parça kalıp kontrolünde başarısız olabilir. Ağır bir parça atış kontrolünde başarısız olabilir. Kısa bir döngü, kurtarma kontrolünde başarısız olabilir. Yüksekliği sınırlı olan bir fabrika kurulum kontrolünde başarısız olabilir.
Ürün ve kalıp çok daha küçük olduğunda ve daha büyük platform hiçbir kullanışlı kapasite eklemediğinde makine yelpazesinde aşağı doğru hareket edin. Brüt atış, kalıp alanı veya kelepçe talebi kanıtlanmış aralığı aştığında yukarı çıkın veya başka bir konfigürasyon talep edin.KGB100B 120L kılavuzubitişik alt aralıklı mühendislik kontrollerini sağlar.
Seçimi imzalı bir gereksinim matrisiyle tamamlayın. Her satırda alıcının girdisi, önerilen konfigürasyon ve uyumluluğu kanıtlayacak kanıtlar belirtilmelidir. Bilinmeyen öğeler bir broşür varsayımıyla değiştirilmek yerine açık kalmalıdır.
Makine modeli daha sonra ürün dosyasının sonucudur. Bu sipariş, kalıp tasarımcısına, makine üreticisine ve alıcıya üzerinde çalışabileceği bir dizi gerçek sağlar.
Sık sorulan sorular
KGB110A 160L şişirme makinesi hangi ürünlere yöneliktir?
Kinggle'ın ürün sayfasında fıçılar, mobilyalar, şamandıralar, dubalar, oyuncaklar, otomobil parçaları ve trafik bariyerleri listelenmektedir. Bunlar uygulama aileleridir. Belirli bir ürünün kalıp uyumu, brüt parison kütlesi, kelepçe talebi, malzeme, soğutma ve sökme işlemleri için hâlâ kontrollere ihtiyacı vardır.
Neden çizimin yanı sıra fiziksel bir numune de göndermeliyim?
Çizim, onaylanan geometriyi tanımlarken örnek, mühendislik ekibinin ağırlığı, ayırma hattını, trimi, duvar dağıtımını ve taşımayı incelemesine yardımcı olur. Mümkün olduğunda her ikisini de kullanın. Çizim ve yazılı testler, numunenin mevcut tasarımdan farklı olup olmadığını kontrol etmelidir.
KGB110A'nın üretim çıktısı 320 adet/saat mi?
Hayır. KGB110A sayfasında 320 adet/saat kuru çevrim olarak etiketlenir. Kabul edilen çıktı, üretim kalıbı ve reçine ile ekstrüzyon geri kazanımı, parison oluşumu, üfleme, soğutma, çıkarma, kesme, reddetme ve sayılan durakları içermelidir.
15 kg'lık bitmiş bir PE parçası KGB110A'da çalışabilir mi?
Genel tablo, bitmiş ürün kapasitesini değil, PE akümülatör ağırlığı referansı olarak 9(15) kg'ı göstermektedir. Brüt parison kütlesi, ürünü ve tüm flaş veya kesmeyi içerir. Seçilen kafayı, reçine esasını ve çalışma marjını onaylayın, ardından sonucu ürün denemesinde kanıtlayın.
Standart KGB110A çok katmanlı ürünler üretiyor mu?
Ürün açıklamasında tek katmanlı ve çok katmanlı çözümlerden bahsedilirken, halka açık tabloda bir vida ve bir ekstruder motoru listeleniyor. Çok katmanlı bir proje, ayrı bir erime yolu çizimine, ekstruder listesine, kafa konfigürasyonuna, katman oranı aralığına ve revize edilmiş yardımcı sayfaya ihtiyaç duyar.
KGB110A sorgulamasına neler dahil edilmelidir?
Ürün çizimini, örnek fotoğrafları, boyutları, net ağırlığı, duvar haritasını, reçineyi, kesim tahminini, kalite testlerini, kabul edilen çıktı hedefini, kalıp verilerini ve fabrika yardımcı programlarını gönderin. Kinggle daha sonra kafayı, kalıp alanını, ekstrüzyon düzenlemesini ve kabul planını onaylayabilir.
Yalnızca bir cilt değil, ürün kanıtını gönderin
Örnek dosyayı, kalıp bilgilerini, çıktı hedefini ve tesis koşullarını Kinggle ile paylaşın. Proje ekibi bu gerçekleri KGB110A konfigürasyonunu doğrulamak ve ürün bazlı bir deneme tanımlamak için kullanabilir.
KGB110A yapılandırma incelemesi talep edinKaynaklar ve inceleme esası
- Kinggle, 160L Akülü Şişirme Makinası, model KGB110A. Ürün konumlandırma, teknik özellikler ve belirtilen uygulamalar, 15 Eylül 2026'da kontrol edildi.
- Kinggle Satış Süreci. Ürün bilgisi talebi ve belirtilen inceleme iş akışı, 15 Eylül 2026'da kontrol edildi.
- Kinggle tarafından barındırılan Moog DigiPack III kullanım kılavuzu. Akümülatör veya sürekli makineler için depolanan ürün dosyaları ve programlanmış duvar kalınlığı kontrolü.
- EUROMAP 46.2, Ekstrüzyon Şişirme Makinaları, Ürüne İlişkin Enerji Tüketiminin Belirlenmesi. Sürüm 1.0, Ocak 2014.
Editoryal not:Kinggle bu kılavuzun üreticisi ve yayıncısıdır. Ürün verileri, birinci tarafça yayınlanan bilgiler olarak sunulur. İmzalanan proje spesifikasyonu ve şahit olunan deneme, sipariş edilen makineyi kontrol etmelidir.