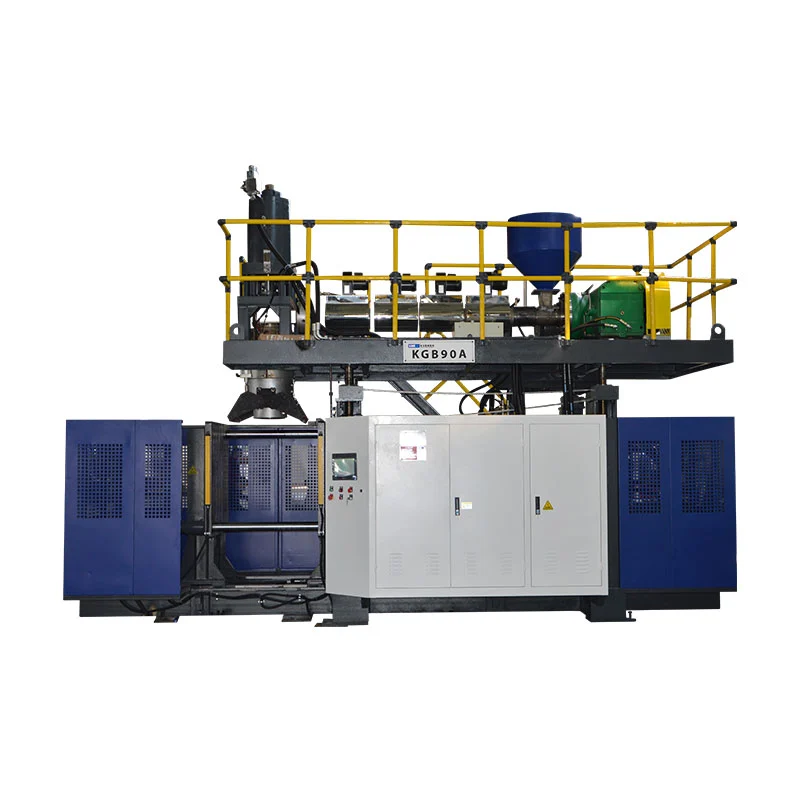
İkinci istasyon, makinenin ekstrüzyon, soğutma ve kalıp işleme süresini nasıl kullandığını değiştirir. Satılabilir çıktıyı otomatik olarak ikiye katlamaz, şişe başına enerjiyi düşürmez veya daha büyük bir ürün oluşturmaz. Üç eşleştirilmiş Kinggle makine boyutu, gerçek farklılıkların nerede ortaya çıktığını gösterir.

gerçektek ve çift istasyonlu şişirme makinesibu nedenle karşılaştırma, bir taşıyıcı sayımı değil, tam hücreli bir çalışmadır. Karar şişeyi, üretim programını, brüt eritme talebini, iki istasyonlu sıralamayı ve kabul edilen parça gereksinimini birbirine bağlamalıdır.
Bir istasyon ile iki istasyon arasında ne değişir?
Tek istasyonlu sürekli ekstrüzyon şişirme makinesinde, bir kalıplama ve kelepçeleme konumu parisonu yakalar, parçayı şekillendirir, soğutur ve serbest bırakır. Bir sonraki kalıplama olayı o istasyonun sırasına uygun olmalıdır.
Çift istasyonlu veya çift istasyonlu bir ekstrüzyon şişirme kalıplama makinesi, ortak bir ekstrüzyon sistemi etrafında iki kalıp pozisyonunu değiştirir. Bir istasyon üfleme, soğutma veya parça çıkarma adımındayken diğeri bir sonraki parisonu yakalamaya hazırlanıyor olabilir. Bu nedenle çift istasyonlu ekipman bazı pazarlarda çift taraflı veya mekik şişirme makinesi olarak da tanımlanmaktadır.
Bu basitleştirilmiş sıralama, nihai üretim oranını değil, fırsatı açıklar. İstasyon hareketi, parison oluşumu, kalıbın kapatılması, üfleme, egzoz, soğutma, çıkarma, kesme ve aşağı yöndeki transferin hala birbirine uyması gerekiyor. Bağımsız mekik makinesi literatürü ayrıca tek ve çift taraflı konfigürasyonları tek ve çok parçalı kalıp kafalarından ayrı olarak listeleyerek bunların farklı ekipman seçenekleri olduğunu güçlendiriyor.
İstasyon sayısını, kafa sayısını, boşluk sayısını ve katman sayısını karıştırmayın
Birçok alıntı hatası, neyin iki katına çıktığını söylemeden “çift”in kullanılmasıyla başlar. Çift istasyonlu bir makinenin mutlaka çift kafalı bir makine, iki gözlü bir kalıp veya iki katmanlı bir hat olması gerekmez.
| Terim | Ne sayılır | Neyi değiştirir? | Tedarikçiye soru |
|---|---|---|---|
| Tek veya çift istasyon | Sırayla çalışan kalıp ve kelepçe konumları | Makine sırası, kalıp seti gereksinimi, çıktı potansiyeli, ayak izi ve kullanım | Bu makinede dönüşümlü olarak kaç tane tam kalıp istasyonu var? |
| Tek veya çok kafalı kalıp | Bir kalıplama etkinliğinde Parisonlar kalıptan çıkarıldı | Aynı anda kaç kalıp gözü beslenebilir ve gerekli çıkış aralığı | Kaç adet çıkış dahildir ve bunların merkez mesafesi nedir? |
| Tek veya çok boşluklu kalıp | Tek kalıpta oluşturulan parçalar | Kalıplama olayı başına parça sayısı, kalıp boyutu, soğutma dengesi ve düzeltme | Bir kalıp olayı kaç adet satılabilir parça üretmelidir? |
| Tek veya çok katmanlı | Parça duvarındaki malzeme katmanları | Ekstrüderler, kalıp kafası mimarisi, malzeme taşıma ve proses kontrolü | Teklifte hangi malzemeler ve katman yapısı yer alıyor? |
The R&B sürekli ekstrüzyon mekiği veri sayfasıörneğin, tek ve çok parçalı kalıp kafalarını bir veya iki istasyonlu kelepçe konfigürasyonlarından ayrı olarak listeler. Çok parçalı takımlama tek bir çıkış koludur; ikinci bir kalıp istasyonu diğeridir. Bir teklif ya kaldıracı kullanabilir ya da her ikisini de birleştirebilir; dolayısıyla teklifte her biri ayrı ayrı belirtilmelidir.
Terminoloji bölgeye göre de değişir. Alıcılar bir arama yapabilirçift istasyonlu şişirme makinesi, çift istasyonlu şişirme makinesi, iki istasyonlu şişe üfleme makinesiveyaçift taraflı mekik şişirme makinesi. Yalnızca ada göre seçmek yerine fiziksel sırayı onaylayın.
Orijinal karşılaştırma: üç eşleştirilmiş Kinggle makine boyutu
Aşağıdaki analiz, altı güncel Kinggle ürün sayfasında yayınlanan spesifikasyonları kullanmaktadır. Her çift aynı nominal maksimum konteyner kapasitesine sahiptir, bu da istasyon farkının görülmesini kolaylaştırır. Rakamlar katalog referanslarıdır; her şişe, reçine, kalıp kafası veya opsiyon paketi için üretim garantisi değildir.
| Kapasite ve model | İstasyonlar | Yayınlanan çıktı etiketi | HDPE eritme kapasitesi | Makine boyutları (U×G×Y) | Basit L×W zarf* | Ağırlık | Sıkıştırma kuvveti |
|---|---|---|---|---|---|---|---|
| 2LKGB2L | Bekar | 600 adet/saat kuru çevrim | 30 kg/saat | 3,1 × 1,7 × 2,5 m | 5,3 m² | 2,5 ton | 40kN |
| 2LKGB2D | Çift | 600 × 2 adet/saat kuru çevrim | 55 kg/saat | 3,1 × 2,2 × 2,5 m | 6,8 m² | 4,5 ton | 40kN |
| 5LKGB5L | Bekar | 500 adet/saat kuru çevrim | 55 kg/saat | 3,1 × 2,2 × 2,5 m | 6,8 m² | 3,0 ton | 65kN |
| 5LKGB5D | Çift | 500 × 2 adet/saat kuru çevrim | 80 kg/saat | 3,2 × 2,2 × 2,5 m | 7,0 m² | 5,2 ton | 65kN |
| 15LKGB15L | Bekar | 450 adet/saat kuru çevrim | 100 kg/saat | 4,5 × 2,2 × 2,8 m | 9,9 m² | 7,5 ton | 165kN |
| 15LKGB15D | Çift | 450 × 2 adet/saat kuru çevrim | 120 kg/saat | 4,8 × 2,9 × 2,8 m | 13,9 m² | 12,5 ton | 165kN |

Eşleştirilmiş veriler neyi ortaya koyuyor?
1. İstasyon sayısı maksimum parça boyutunu tanımlamaz
Her Kinggle çiftinde, nominal konteyner kapasitesi ve yayınlanmış sıkıştırma kuvveti aynı kalır: 2L ve 40 kN, 5L ve 65 kN veya 15L ve 165 kN. İkinci istasyon üretim sırasını değiştirir; 5L'lik bir platformu 15L'lik bir platforma dönüştürmez.
Bu ayrım makine seçiminde önemlidir. Parça hacmi, öngörülen alan, kalıp boyutları ve gerekli kelepçenin yine de platforma sığması gerekiyor. Kinggle'ınşişirme makinesi seçim kılavuzuistasyon sayısını seçmeden önce konteynerden başlar.
2. Çift istasyon çiftleri eritme kapasitesini artırır ancak bu tek bir sabit oran kadar değildir
Yayınlanan HDPE eritme kapasitesi 2L çiftte 30'dan 55 kg/saat'e, 5L çiftte 55'ten 80 kg/saat'e ve 15L çiftte 100'den 120 kg/saat'e yükseliyor. Bu artışlar aynı değildir ve evrensel bir “çift istasyon çarpanına” dönüştürülmemelidir.
Bu, verilerdeki en önemli kapasite dersidir. İki istasyon daha fazla kalıplama olanağı yaratabilir ancak ekstruderin yine de brüt parison kütlesini sağlaması gerekir. Daha ağır bir şişe, daha fazla flaş, daha fazla kalıp çıkışı veya daha kısa olay aralığı, erime talebini artırır. Ekstrüzyon darboğaz haline geldiğinde istasyonun kullanılabilirliğini eklemek sorunu çözemez.
3. Ağırlık ve kurulum alanı boyuta göre farklı şekilde artar
Tekli modelden çiftli modele geçiş, yayınlanmış makine ağırlığını 2L'de 2,5'tan 4,5 tona, 5L'de 3,0'dan 5,2 tona ve 15L'de 7,5'ten 12,5 tona çıkarır. Hesaplanan L×W makine alanı sırasıyla yaklaşık 5,3 ila 6,8 m², 6,8 ila 7,0 m² ve 9,9 ila 13,9 m² arasında değişmektedir.
Bu nedenle taban alanı "neredeyse aynı" veya "iki katı" olarak güvenli bir şekilde tanımlanmaz. Sonuç platforma bağlıdır. Makine zarfı hesaplamalarının hiçbiri bir fabrika düzeni değildir: servis erişimi, malzeme tedariği, soğutma manifoldları, kontrol kabinleri, parça boşaltma ve kalıp işleme hala alana ihtiyaç duyar. Kinggle'ı kullangüç, hava, su ve yerleşim kılavuzusite planını dondurmadan önce.
4. Kuru çevrim etiketi bir teslimat vaadi değil, bir karşılaştırma sinyalidir
Kuru çevrim, bitmiş bir parçanın üretim koşullarını kanıtlamadan makine hareketini kaydeder. Fiili çıktının parison oluşumunu, üfleme ve egzoz süresini, soğutmayı, fırlatmayı, kesmeyi, kalite kaybını ve planlı durakları içermesi gerekir. 15 L'lik kalın bir bidon ve 500 ml'lik hafif bir şişe, yalnızca aynı istasyon sayısına sahip bir makinede çalıştıkları için aynı çıktıya atanamaz.
Kalıplama olaylarından ve kütle dengesinden elde edilen çıktıyı hesaplayın
Ürünle başlayın ve geriye doğru çalışın. Katalog numarasını vardiya saatleriyle çarparak başlamayın.
Adım 1: gerekli iyi çıktıyı tanımlayın
Planlanan üretim saatlerini, planlı değişiklikleri ve tesisin kendi kullanılabilirlik varsayımlarını kullanarak onaylanmış talebi saat başına iyi parçalara dönüştürün. Talep senaryolarını (taban, sezonluk zirve ve gelecekteki büyüme) ayrı tutun; böylece fazla kapasite tek bir iyimser hedefin içinde gizlenmek yerine görünür hale gelir.
Adım 2: tam bir kalıplama olayını ölçün
Önerilen kalıp için, parison sayısını, oluşturulan parçaları, brüt parison kütlesini, bitmiş parça kütlesini, flaş/yeniden taşlama rotasını, kararlı olay aralığını ve kabul edilen kalite sonucunu kaydedin. Kalıplama olayı, bir kalıbın parison malzemesini yakaladığı ve parça setini ürettiği anlamına gelir.
İyi parçalar/saat = kalıplama olayları/saat × olay başına parça × kabul edilen kesir
Brüt eriyik talebi (kg/saat) = kalıplama olayı/saat × olay başına brüt parison kütlesi (kg)
Kabul edilen kısım, üzerinde anlaşmaya varılan bir denemeden veya dürüst bir tesis varsayımından gelmelidir. Brüt parison kütlesi, yalnızca bitmiş şişeyi değil, kalıplama işlemine giren malzemeyi de içerir. Flaş yeniden planlanırsa, kullanımı ve yeniden dahil edilmesi yine de çizgiyi etkiler.
Adım 3: darboğazları tek hat olarak test edin
Brüt eriyik talebini önerilen ekstruder ile gerçek malzeme altında karşılaştırın. Daha sonra kalıp soğutma, hava üfleme, parça çıkarma, kesme, sızıntı testi, taşıma, paketleme ve öğütme kapasitesini doğrulayın. Sürdürülebilir en düşük aşama hat çıkışını belirler.
Daha geniş sürekli makine çıkış mantığı için bkz. Kinggle'ssürekli şişirme makinesi kılavuzu. Hız denemeleri sırasında parça ağırlığı veya duvar dağılımı değişirse,parison programlama kılavuzuve her durumda aynı duvar konumlarını doğrulayın.
Üretim planına hangi konfigürasyon uyuyor?
Tek istasyon genellikle daha temiz kısa listedir…
- doğrulanmış talep, kabul edilebilir işletme marjına sahip bir kalıp istasyonuna uygundur;
- ürün değişiklikleri sık oluyor veya üretim süreleri kısa;
- bütçe, bakım veya doğrulama nedenleriyle bir kalıp seti tercih edilir;
- parça, kalıp veya çıkarma yöntemi, alternatif düzeni daha az pratik hale getirir;
- fabrika alanı, kaldırma erişimi veya aşağı yönlü otomasyon sınırlıdır;
- proje, talebin henüz kanıtlanmadığı bir pazara giriyor.
Çift istasyon tam kapsamlı bir çalışmayı hak ediyor…
- istikrarlı tekrar talebi gerçekçi tek istasyon çıktısını aşıyor;
- iki uyumlu kalıp istasyonu tekrarlanabilir bir prosesi yürütebilir;
- ekstruder ve kalıp kafası gerekli brüt erime oranını sağlayabilir;
- soğutma, alternatif kalıp çalışması için yararlı zaman bırakır;
- düzeltme, test etme ve malzeme taşıma artan akışı kabul edebilir;
- ek kalıp, makine ve hizmet kapsamının savunulabilir bir iş durumu vardır.
Hiçbir liste ürün denemesinin yerini almaz. Yaygın bir satın alma hatasını önler: ikinci istasyonun bağımsız bir çıkış aksesuarı olarak değerlendirilmesi. Bu, takımları, kontrolleri, devreye almayı ve fabrikadaki parça akışını değiştiren bir sistem kararıdır.
Yardımcı programlar ve alt ekipmanlar istasyon avantajını ortadan kaldırabilir
Çift istasyonlu bir hat, kalıp soğutma sistemine daha fazla ısı gönderebilir ve kalıplama işlemlerinin birbirine daha yakın olmasını sağlayabilir. Basınçlı havanın sadece rölantide değil, hat gerektirdiğinde basıncı tutması ve akışı sağlaması gerekir. Soğutma suyunun her iki kalıp devresine de stabil şartlarda ulaşması gerekmektedir. Elektrik dağıtımı, hidrolik soğutma ve kabin ortamı nihai yapıya uygun olmalıdır.
Tesis hizmetlerini karşılaştırma tablosundan hesaplamayın. Bazı mevcut Kinggle web spesifikasyonları tutarsız birim tipografisi kullanmaktadır ve ortalama enerji rakamları aynı ürün testini açıklamamaktadır. Sipariş edilen konfigürasyon için projeye özel teknik çizimi, elektrik çizimi ve genel düzenleme çizimini isteyin.
Kalıp açıldıktan sonra her işlemi kontrol edin
- Çıkış ekipmanı alternatif istasyonlardan parça alabilir mi?
- Düzeltme gerçek flaşı ve boyun/alt geometriyi halledebilir mi?
- Sızıntı test cihazı her boşluğu gerekli hat hızında inceleyebilir mi?
- Konveyörler çarpışmayı, yığılmayı ve parça deformasyonunu önleyebilir mi?
- Öğütücü ve blender, yeniden öğütme oranını bozmadan flaşı idare edebilir mi?
- Operatörler onaylı inceleme ve değişim çalışmaları için her iki istasyona da güvenli bir şekilde ulaşabiliyor mu?
Daha hızlı çalışma dengesiz duvar kalınlığına, flaşa, soğuma bozulmasına veya tekrarlanan alarmlara neden oluyorsa,önleyici bakım kaydıKinggle's ileHMI sorun giderme yöntemitarif değişiklikleriyle fiziksel bir darboğazı gizlemeden önce.

Yalnızca makine fiyatını değil, toplam kurulu maliyeti karşılaştırın
Plastik şişe yapma makinesi fiyatını arayan bir alıcı, birbirine eşdeğer olmayan iki teklif alabilir. Bunlardan biri ikinci kalıp seti, çıkarma ve sızıntı testini içerebilir; bir diğeri yalnızca taban kalıplama makinesini gösterebilir. Bu nedenle daha düşük başlık fiyatı, daha az tamamlanmış bir üretim hücresini tanımlayabilir.
| Maliyet katmanı | Tek istasyonlu soru | Çift istasyonlu soru |
|---|---|---|
| Makine platformu | Hangi ekstruder, kelepçe, kontroller ve standart yardımcılar dahildir? | Hangi ek taşıma, kelepçe, üfleme ve kontrol ekipmanı dahildir? |
| Kalıplar ve kalıp kafası | Tam bir kalıp ve doğru kalıp çıkış paketi dahil mi? | İki uyumlu kalıp istasyonu dahil mi ve kafa sayısı ve çıkış adımı takım planıyla aynı mı? |
| Fabrika hizmetleri | Hangi güç, hava, su ve zemin/yükleme işleri gerekiyor? | Mevcut hizmetler, eşzamanlı fabrika talebi altında daha hızlı olay dizisini destekleyebilir mi? |
| Aşağı akış hücresi | Hangi çıkarma, kesme, test etme, taşıma ve öğütme adımları manuel veya otomatiktir? | Her alt aşama, alternatif istasyonlardan parçaları birikmeden kabul edebilir mi? |
| Değiştirme ve doğrulama | Alıcının prosedürü kapsamında bir kalıp ve reçete değişikliği ne kadar zaman alır? | Bir ürün değişikliğinden sonra iki istasyon nasıl hizalanır, nitelendirilir ve eski haline getirilir? |
| İşletme riski | Tek kalıp istasyonu durursa hangi çıktı kaybedilir? | Her iki istasyon da güvenli bir şekilde izole edilebilir mi ve paylaşılan ekstrüzyon sırasına ne olur? |
Yararlı bir ekonomik karşılaştırma her iki tarafta da aynı proje sınırını kullanır. Kalıplama makinesini, kalıpları, kalıp kafasını, yardımcıları, kurulumu, devreye almayı, eğitimi ve fabrika değişikliklerini içerir. Daha sonra alıcının kendi işletme varsayımlarını kullanarak işçiliği, yardımcı programları, planlı bakımı, değişim kaybını, kalite kaybını ve arıza süresini tahmin edin.
İyi parça başına maliyet = karşılaştırma dönemi boyunca toplam maliyet ÷ aynı dönemde üretilen kabul edilen parçalar
Pay ve payda aynı zaman penceresini ve kapsamını kullanmalıdır. Tek istasyonlu kuru çevrim çıktısının üstüne çift istasyonlu sermaye rakamı koymayın veya otomatik çift hattı, düzeltme ve testi hariç tutan temel tek makineyle karşılaştırmayın. Talep, eklenen çıktıyı kullanamıyorsa, atıl kapasite bir maliyet olarak kalır. Talep tek istasyon kapasitesini aşarsa, üretimin kaçırılması ve fazla mesai de maliyet anlamına gelir.
Fiyat hala geçerli bir satın alma kısıtıdır ancak teknik uyumdan sonra geçerlidir. Teklifin satır satır karşılaştırılabilmesi için Kinggle'dan dahil edilen her bileşeni ve alıcı tarafından sağlanan her öğeyi tanımlamasını isteyin.
Daha iyi bir RFQ, garantili koşulları katalog referanslarından ayırır
Her tedarikçiye aynı giriş sayfasını gönderin. Aksi takdirde, iki alıntı farklı varsayımlar kullanabilir ve yine de karşılaştırılabilir görünebilir.
| Teklif talebi alanı | Gerekli giriş | İstasyon kararını neden değiştiriyor? |
|---|---|---|
| Parça | Çizim veya numune, maksimum boyutlar, boyun/bitiş, kulp, ayrım çizgisi ve düzeltme gereksinimi | Kalıp uyumunu, hareketi ve sonraki çalışmayı tanımlar |
| Malzeme | Tam reçine sınıfı, rengi, katkı maddeleri, yeniden öğütme/PCR planı ve tedarikçi verileri | Erime davranışını, brüt verimi ve soğutmayı değiştirir |
| Kütle ve duvar | Bitmiş ağırlık, brüt parison/flaş tahmini, kritik duvar konumları ve tolerans | Döngü hedeflerini eriyik talebine ve kalite kanıtlarına dönüştürür |
| Talep etmek | Saat, vardiya, yıl ve yoğun sezon başına iyi parçalar; SKU/değişim planı | İkinci istasyonun üretken bir şekilde yüklü tutulup tutulamayacağını gösterir |
| Takımlama | İstasyon sayısı, kalıp çıkışları, boşluklar, merkez mesafesi, kalıp setleri ve soğutma düzeni | "Çift istasyonun" farklı bir kafa veya boşluk varsayımını gizlemesini önler |
| Kalite | Ağırlık, boyut, duvar, sızıntı, düşme, üstten yükleme veya mutabakata varılan diğer testler | Hareket hızı yerine iyi çıkışı tanımlar |
| Fabrika | Güç standardı, hava/su koşulları, zemin ve tavan sınırları, kaldırma yolu ve aşağı akış ekipmanı | Tam çift istasyonlu hücrenin kurulup kurulamayacağını ve desteklenip desteklenemeyeceğini test eder |
Kabul denemesi sırasında bu öğeleri kaydedin
- Makine, kalıp, pafta kafası, reçine ve reçete kimliği.
- Her istasyon için istikrarlı kalıplama olayı aralığı; tek bir hızlı olay değil.
- Brüt parison kütlesi, bitmiş parça ağırlığı ve flaş rotası.
- Kararlaştırılan test penceresi üzerinden boşluk ve istasyona göre kabul edilen parçalar.
- Kritik duvar, boyutsal ve fonksiyonel sonuçlar.
- Gösterilen yük altında gerçek hava, su ve elektrik koşulları.
- Deneme sırasında alarm, durdurma ve manuel müdahale kaydı.
Bu rekor, "tek istasyona karşı çift istasyon"u alıcının ürününe dayalı bir karara dönüştürüyor. Ayrıca gelecekteki sorun giderme ve önleyici bakım için devreye alma temelini de sağlar.
Sık sorulan sorular
Hangisi daha hızlı: tek istasyonlu mu yoksa çift istasyonlu şişirme makinesi mi?
Çift istasyonlu bir makinenin çıktı potansiyeli daha yüksektir çünkü iki kalıp istasyonu, ortak bir ekstrüzyon sistemi etrafında dönüşümlü olarak çalışır. Gerçek iyi çıktı hala eritme kapasitesine, parison sayısına, soğutmaya, parça çıkarma işlemine, alt ekipmana ve kabul edilen kaliteye bağlıdır.
Çift istasyonlu şişirme makinesi üretimi iki katına çıkarır mı?
Otomatik olarak değil. Yayınlanan kuru çevrim rakamları iki alternatif istasyonu gösterebilir, ancak satılabilir üretim brüt eriyik talebi, soğutma, kesme, test etme, durdurma veya reddetme nedeniyle sınırlanabilir. Makineyi gerçek ürün ve malzemeyle doğrulayın.
Çift istasyonlu makine çift kafalı makineyle aynı mıdır?
Hayır. İstasyon sayısı kalıp ve kelepçe konumlarını tanımlar. Kafa sayısı, bir kalıplama olayı için kaç tane parisonun ekstrüzyona tabi tutulduğunu açıklar. Bir makine iki istasyonu bir veya daha fazla kalıp çıkışıyla birleştirebilir.
İki istasyon farklı kalıpları çalıştırabilir mi?
İlgisiz ürünleri verimli bir şekilde çalıştırabileceklerini varsaymayın. İstasyonlar ekstrüzyon ve proses koşullarını paylaşıyor, dolayısıyla ürün kütlesi, ayrıştırma zamanlaması, soğutma ve aşağı akış çalışmaları uyumlu olmalıdır. Mühendislik sırasında tam düzenlemeyi onaylayın.
5L'lik konteynerler için tek istasyon mu yoksa çift istasyon mu seçmeliyim?
Konteyner hacmi yalnızca platformu tanımlar. Doğrulanmış iyi parça talebi, ürün ağırlığı, tiraj uzunluğu, kalıp ve pafta kafası planı, mevcut yardımcı programlar, fabrika düzeni ve aşağı akış kapasitesi arasından istasyon sayısını seçin.
Şişirme makinesi çıktısı nasıl hesaplanmalıdır?
Saat başına kalıplama olaylarını olay başına parça ve kabul edilen kesir ile çarparak kullanın. Sonucu brüt eriyik talebine, soğutmaya ve her sonraki adıma göre kontrol edin. Üretim çıktısı olarak kuru çevrimi tek başına kullanmayın.
Tek istasyona karşı çift istasyon teklifi için hangi bilgilere ihtiyaç vardır?
Parça çizimini, malzeme kalitesini, bitmiş ve brüt parison kütlesini, duvar ve kalite gerekliliklerini, iyi parça hedefini, SKU planını, kalıp ve boşluk konseptini, yardımcı programları, yerleşim düzenini ve aşağı yöndeki ekipmanı sağlayın.