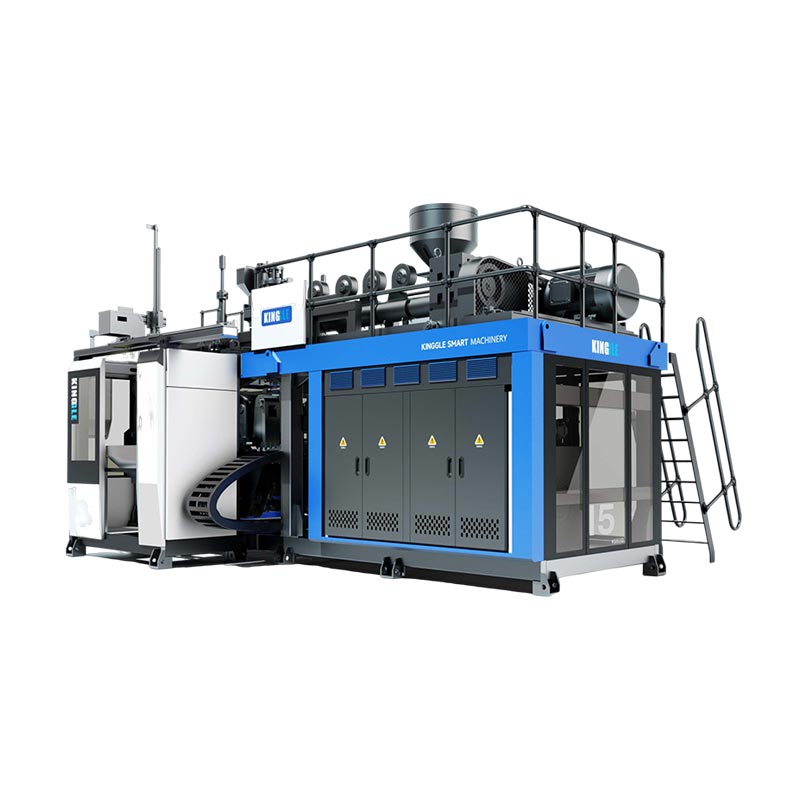
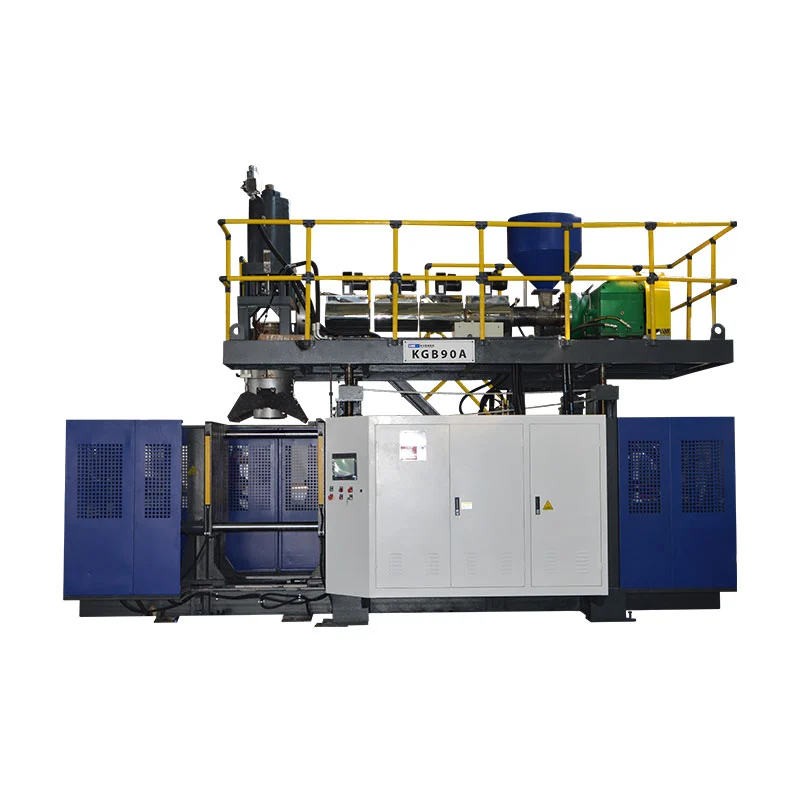
İki kafa, iki parison ve iki boşluk genellikle aynı üretim konseptine aittir ancak bunlar birbirinin yerine geçebilecek terimler değildir. Doğru yerleşim, hedef kafa sayısıyla değil şişe, çıkış adımı, kalıp alanı ve brüt eriyik talebiyle başlar.

"Dört gözlü şişe üfleme makinesi" isteyen bir alıcı, dört çıkışlı bir kalıp kafası, dört gözlü bir kalıp ve bir veya iki kalıp istasyonu alabilir. “Çift kafalı şişirme makinesi” isteyen başka bir alıcı yalnızca iki parçadan bahsediyor olabilir. Teklifte her bir öğe listelenmedikçe, iki taraf farklı ekipmanı hayal ederken aynı sayıyı tartışabilir.
Bu kılavuz, bu terimleri birbirinden ayırır, kafa seçiminin ardındaki boyutsal sınırları göstermek için mevcut Kinggle 2L, 5L ve 15L spesifikasyonlarını kullanır ve üretim çıktısını icat etmeden bir, iki, üç ve dört kafalı konseptleri karşılaştırmak için bir kütle dengesi yöntemi sağlar.
Öncelikle dört farklı sayıyı adlandırın
KelimeKAFAPiyasada gevşek bir şekilde kullanılmaktadır. Ekstrüzyon üflemeli kalıplama kalıp kafası eriyiği dağıtır ve boru şeklindeki hamuru oluşturur. Çok parçalı bir kalıp kafasının birkaç çıkışı vardır. Kalıp daha sonra bu kalıpların etrafını kapatır ve her kalıp boşluğu bir parça oluşturur. İstasyon, bunları alan tam kalıplama ve kelepçeleme konumudur. Katman, ekstrüzyon ve kalıp kafası sistemi tarafından oluşturulan bir malzeme katmanıdır.
| Saymak | Fiziksel anlam | Örnek alıcı sorusu | Varsaymayın |
|---|---|---|---|
| Kalıp kafalı çıkışlar | Bir kalıplama işleminde parisonların ortaya çıktığı açıklıklar | Teklif tek mi, ikili mi, üçlü mü, dört başlı mı? | Çıkış sayısının aynı sayıda kabul edilen şişeyi garanti etmesi |
| Parisonlar | Kalıbın yakaladığı boru şeklindeki eriyik uzunlukları | Parisonlar arasında ağırlık ve zamanlama nasıl dengelenecek? | Eşit aralıklı çıkışlar her zaman eşit parisonlar sunar |
| Kalıp boşlukları | Tek kalıpta oluşturulan parça şekilleri | Kalıp etkinlik başına bir, iki veya dört parça mı üretiyor? | Bu boşluk sayısı kalıp istasyonlarının sayısını tanımlar |
| İstasyonlar | Makine tarafından kullanılan tam kalıp ve kelepçe pozisyonları | Makine tek istasyonlu mu yoksa çift istasyonlu mu? | İkinci istasyonun ikinci kalıp kafası olduğu |
| Katmanlar | Duvar yapısı boyunca malzeme katmanları | Parça tek katmanlı mı yoksa çok katmanlı mı? | Bu “çift katman”, çift kafa veya çift boşluk anlamına gelir |
Bağımsız ekipman literatürü de aynı ayrımı yapmaktadır.R&B sürekli ekstrüzyon mekiği veri sayfasıbir veya iki istasyonlu kelepçe konfigürasyonlarını, çoklu çıkışlı pafta kafası konfigürasyonlarından ayrı olarak listeler. Bu ayırma herhangi bir RFQ'da faydalıdır: farklı hatlardaki istasyonları, kalıp çıkışlarını, kalıp boşluklarını ve katmanları belirtin.
Pafta kafası çıkış noktaları kazandıkça neler değişir?
Çok kafalı, çok kalıplı veya çok parçalı şişirme makinesi, paralel olarak birkaç parça oluşturur. Kalıp ve süreç, her bir parçayı yakalayacak ve bir şişe oluşturacak şekilde tasarlanmışsa, kalıplama olayı başına parça artabilir. Kazanç şartlıdır. Her çıkışın alana, eriyik akışına, sıcaklık kontrolüne ve karşılık gelen boşluk pozisyonuna ihtiyacı vardır.
Bu diyagram kavramsaldır, Kinggle takım çizimi değildir. Gerçek çıkış çapları, adım, akış kanalları ve boşluk düzeni şişeye ve makineye bağlıdır. Bu nedenle "iki kafalı", "üç kafalı" ve "dört kafalı" tam spesifikasyonlardan ziyade başlangıç tanımlamalarıdır.
Daha fazla kafa mevcut kalıplama genişliğini böler
Tek bir büyük parison, makinenin mevcut kalıp genişliğinden daha fazlasını kullanabilir. Birkaç çıkış aynı alanı paylaştığında, şişe genişliği, boşluk aralığı, boyun konumu, flaş cebi ve soğutma bağlantılarının yan yana oturması gerekir. Kalıbın ayrıca boşluklar arasında yeterli çeliğe ve kesme ve parça çıkarma için yeterli alana ihtiyacı vardır.
Daha fazla kafa, olay başına gereken toplam erimeyi artırır
Bir brüt parisonun ağırlığı 0,10 kg ise, gerçek ağırlıklarındaki herhangi bir fark dikkate alınmadan önce dört eşdeğer parisonun kalıplama olayı başına 0,40 kg olması gerekir. Örnek yalnızca aritmetiği açıklamaktadır; bu bir Kinggle şişesi spesifikasyonu değildir. Olaylar arasındaki sürenin kısaltılması saatlik erime talebini daha da artırır.
Daha fazla kafa kontrol edilecek daha fazla pozisyon yaratır
Kalıp açıldıktan sonra görünen dört şişe, dört eşdeğer işlemi kanıtlamaz. Bir çıkış daha sıcak çalışabilir, bir parison farklı şekilde sarkabilir, bir boşluk daha yavaş soğuyabilir veya bir kesme konumu fazladan flaş bırakabilir. Bu nedenle çok boşluklu çıktı, yalnızca birleşik toplam olarak değil, konuma göre sayılmalı ve incelenmelidir.
Orijinal karşılaştırma: makine platformuna göre yayınlanmış Kinggle kafa limitleri
Kinggle'ın mevcut sürekli ekstrüzyon şişirme kalıplama sayfaları, çeşitli modellerde isteğe bağlı iki, üç ve dört kalıp kafalı konfigürasyonları açıklamaktadır. Spesifikasyon tabloları, tek ve çift kafalı referanslar için kesin boyutları yayınlar. Bu sayfalar için üçlü ya da dört başlıklı sayfa yayınlamıyorlar, dolayısıyla bu düzenler ekstrapolasyon yerine proje mühendisliği gerektiriyor.
| Kinggle modeli | İstasyon | Maksimum ürün kapasitesi | Maksimum kalıp boyutu (G × Y) | HDPE eritme kapasitesi | Tek kafalı maksimum kalıp pimi çapı | Yayınlanmış çift kafalı merkez mesafesi | Çift kafalı maksimum kalıp pimi çapı |
|---|---|---|---|---|---|---|---|
| KGB2L | Bekar | 2 litre | 360 × 380mm | 30 kg/saat | 90mm | 130mm | 60 mm |
| KGB2D | Çift | 2 litre | 360 × 380mm | 55 kg/saat | 90mm | 130mm | 60 mm |
| KGB5L | Bekar | 5 litre | 410 × 450 mm | 55 kg/saat | 150mm | 150–180 mm | 80mm |
| KGB5D | Çift | 5 litre | 410 × 450 mm | 80 kg/saat | 150mm | 150–180 mm | 80mm |
| KGB15L | Bekar | 15 litre | 580 × 500mm | 100 kg/saat | 220mm | 240–280 mm | 150mm |
| KGB15D | Çift | 15 litre | 580 × 550mm | 120 kg/saat | 220mm | 240–280 mm | 150mm |
Kinggle'ın 2L sayfaları ayrıca 50 ml'den 2 L'ye kadar olan uygulamaları da açıklamaktadır. Bu aralık, ürün ailesini tanımlar; bu, ürün yelpazesindeki her konteynerin her kişi sayısına uygun olduğu anlamına gelmez. Geniş bir 2L şişe tek bir çıkış gerektirebilirken birkaç dar şişe, çok gözlü bir konsepte uyabilir. Maksimum ses düzeyi tek başına düzene karar veremez.


Kinggle verileri kafa seçimi hakkında neler ortaya koyuyor?
1. İstasyon sayısı ve kafa geometrisi bağımsız seçimlerdir
2L çifti içinde hem tek hem de çift istasyonlu modeller aynı 90 mm tek kafalı limiti, 130 mm çift kafalı merkez mesafesi ve 60 mm çift kafalı kalıp pimi limitini yayınlar. 5L ve 15L çiftleri kendi platformlarında aynı modeli takip ediyor. İkinci istasyon kalıpların değişme şeklini değiştirir; çıkış sayısını veya çıkış aralığını otomatik olarak değiştirmez.
2. Çift kafalı düzende çıkış başına daha az çap bulunur
Her platform, çift kafalı referans için tek kafalı referansa göre daha küçük bir maksimum kalıp pimi çapı yayınlar: 2L'de 60'a karşı 90 mm, 5L'de 80'e karşı 150 mm ve 15L'de 150'ye karşı 220 mm. Bu, bitmiş şişe çapını tahmin etmez ancak "başka bir kafa ekle"nin neden yalnızca bir çıktı ayarı olmadığını gösterir. Kalıp, parison ve şişe geometrisi birlikte değişir.
3. Daha büyük platformlar daha geniş kalıp ve çıkış aralığı referansları yayınlar
Maksimum kalıp referansı 2L çiftte 360 × 380 mm'den 5L çiftte 410 × 450 mm'ye ve 15L çiftte 580 mm genişliğe kadar çıkar. Yayınlanan çift kafalı merkez mesafesi 130 mm'den 150–180 mm'ye ve ardından 240–280 mm'ye çıkar. Bu rakamlar platform seçimini yalnızca nominal litreye değil şişe aralığına da bağlıyor.
4. Eşleştirilmiş çift istasyonlu modeller daha fazla eritme kapasitesi yayınlar
Çift istasyonlu örnekler, tek istasyonlu ortaklarına göre daha yüksek HDPE eritme kapasitesi yayınlamaktadır: 2L'de 55'e karşı 30 kg/saat, 5L'de 80'e karşı 55 kg/saat ve 15L'de 120'ye karşı 100 kg/saat. Farklılıkların tek bir oranı yoktur ve bir çıktı çarpanını kanıtlamaz. Ekstrüzyon sisteminin neden istasyonlar ve kafalarla aynı hesaplamaya dahil olduğunu gösteriyorlar.
5. Üç ve dört başlı iddialar ürüne özel çizim gerektirir
Ürün açıklamaları esnek 2/3/4 çoklu kalıp kafalı konfigürasyonlara izin verir, ancak tabloları evrensel üç veya dört kafalı merkez mesafesini belirtmez. Bu boyutları çift kafalı sıradan icat etmek, şişe genişliğini, kalıp çeliğini, eğimi, boyun konumunu ve servis erişimini göz ardı eder. Bir sonraki doğru belge, alıcının parça çizimine dayalı olarak önerilen bir kafa ve kalıp düzenidir.
Kafa sayısını istenen çarpandan değil, şişeden seçin
Alıcı tedarikçiye tam bir ürün tanımı verdiğinde fabrika teklifi daha güvenilir hale gelir. Önerilen takımlama ailesine yönelik en geniş ve en ağır SKU ile başlayın. Daha sonra, daha küçük ürünlerin, pratik olmayan bir uzlaşmaya zorlamadan aynı makineyi paylaşıp paylaşamayacağını kontrol edin.
Şişe genişliği ve merkez mesafesi
Merkez mesafesi bitişik çıkış merkez çizgileri arasında ölçülür. Her bir parisonun doğru kalıp pozisyonuna girebilmesi için boşluk düzenlemesiyle yeterince yakından eşleşmesi gerekir. Şişe gövdesi genişliği gereksinimin yalnızca bir kısmıdır. Boyun kaplaması, sap, flaş cebi, sıkıştırma alanı ve boşluklar arasındaki kalıp duvarı da yer kaplar.
Parça ağırlığı ve brüt parison kütlesi
Bitmiş şişe ağırlığı, ekstruderin her olay için sağlaması gereken kütle değildir. Brüt parison, şişe için yakalanan malzemenin yanı sıra üst ve alt kısım ile diğer kırpılmış malzemeleri içerir. Bir konumun brüt kütlesini tüm aktif konumlarla çarpın, ardından toplamı planlanan olay oranında ekstrüzyon sistemiyle karşılaştırın.
Soğutma ve çıkarma
Daha fazla boşluk, her kalıp kapanışında çıkarılması gereken daha fazla ısı oluşturabilir. Eşit olmayan su yolları bir oyuğu yavaş konuma getirebilir. Kalıp açıldıktan sonra hücrenin her parçayı çarpışma veya aşırı birikme olmadan ayırması, kesmesi, test etmesi ve taşıması gerekir. Bir kalıplama makinesi hareketini tamamlayabilirken, sonraki ekipman zaten üretim darboğazıdır.
SKU stratejisi
Yüksek boşluklu bir kalıp, sağlam ve dar bir şişe ailesine uygun olabilir. Siparişlerin kısa olması, tasarımların sık sık değişmesi veya SKU'ların büyük bir kısmının aynı ürün konuşmasını kullanamaması daha az çekici olabilir. Yıllık iyi parça talebini ve değişim süresini SKU'ya göre karşılaştırın. Fabrikanın geri kalanı bu kapasiteyi kullanamadığı sürece, her kalıbı mevsimsel bir zirve etrafında boyutlandırmayın.
Olaylar, parçalar ve kütle dengesiyle gerçekçi çıktıyı hesaplayın
Katalog kurutma döngüsü ve kafa sayısı, satılabilir şişeleri tahmin etmek için yeterli değildir. İki bağlantılı hesaplama kullanın: biri kabul edilen parçalar için, diğeri ise brüt eriyik talebi için.
Saat başına iyi parçalar = saat başına stabil kalıplama işlemleri × etkinlik başına oluşturulan parçalar × kabul edilen oran
Brüt eriyik talebi (kg/saat) = saat başına stabil kalıplama olayları × olay başına toplam brüt parison kütlesi (kg)
Kabul edilen kısım, alıcının kalite tanımından ve üzerinde anlaşmaya varılan bir deneme veya dürüst planlama varsayımından gelmelidir. Toplam brüt parison kütlesi, bir olayda kullanılan tüm parisonların toplamıdır. Dört çıkış aynı kütleyi vermiyorsa, eklemeden önce dört konumu ayrı ayrı kaydedin.
Şeffaf bir varsayımsal örnek
Önerilen dört çıkışlı düzenin etkinlik başına dört şişe oluşturduğunu varsayalım. Sabit bir deneme sırasında (kuru döngü değil) hücre saatte 300 kalıplama işlemini tamamlar. Kararlaştırılan kabul edilen oran 0,97 ise, hesaplanan iyi çıktı 300 × 4 × 0,97 = saatte 1.164 şişedir. Olay başına toplam brüt parison kütlesi 0,44 kg ise brüt eriyik talebi 300 × 0,44 = 132 kg/saat olur.
Bu sayılar yalnızca öğretim amaçlıdır ve Kinggle modelinin sonucu değildir. Dört kafalı bir makinenin neden otomatik olarak uygun olmadığını gösteriyorlar: Önerilen ekstruderin malzeme ve koşullar için doğrulanmış kapasiteye ihtiyacı olacak, soğutma ve tüm aşağı yöndeki adımların ise olay hızını ve kalitesini sürdürmesi gerekecek. Satın alma kararı vermeden önce ölçülen proje verilerini değiştirin.
Kinggle'ınsürekli şişirme makinesi kılavuzuistasyon sayısının, pafta kafası boşluklarının ve çevrim süresinin nasıl birleştirildiğini açıklıyor. Tesis planlaması için ayrıca elektrik, basınçlı hava ve soğutma koşullarını da şu şekilde doğrulayın:şişirme makinesi kullanım kılavuzu.
Fabrikanın devreye alınması: her çıkışı ve boşluğu bir konum olarak nitelendirin
Birleşik ortalama zayıf bir pozisyonu gizleyebilir. Üç şişe ağırlık kontrolünden geçerse ve biri hafifse, bir boşluk dengesiz olsa bile ortalamaları kabul edilebilir görünebilir. Fabrika kabulü ve başlatma sırasında, her kalıp çıkışını ve boşluk konumunu etiketleyin ve düzeltme ve inceleme yoluyla bu kimliği koruyun.
Pozisyon bazında bir temel oluşturma
- Makineyi, kalıp kafasını, kalıbı, reçine partisini, reçeteyi ve kullanım koşullarını tanımlayın.
- Parçaları her çıkış/boşluk konumundan sırayla toplayın.
- Kararlaştırılan güvenli deneme yönteminin izin verdiği ölçüde brüt parison kütlesini kaydedin.
- Bitmiş ağırlığı ve her konum için aynı kritik duvar konumlarını ölçün.
- Sıkışmayı, boyun bitişini, flaşı, boyutları, görünümü ve sızıntı performansını inceleyin.
- Olay aralığını, reddetmeleri, alarmları, manuel müdahaleyi ve akış aşağı durakları kaydedin.
- Onaylanan herhangi bir ayarlamanın ardından stabil koşullar sağlandıktan sonra tekrarlayın.
Bir seferde tek bir kontrollü faktörü değiştirin
Bir parison farklıysa, öncelikle desenin kalıp çıkışını mı, boşluğu mu, soğutma devresini mi yoksa aşağı akış konumunu mu takip ettiğine karar verin. Koordineli bir kayıt, birden fazla HMI değerini aynı anda ayarlamaktan daha kullanışlıdır. Kinggle'ınHMI ayarları ve alarm kılavuzuBir tarifi değiştirmeden önce kanıtların kaydedilmesini önerir.
Yalnızca toplam ağırlığı değil, duvar dağılımını da kontrol edin
İki şişe aynı ağırlığa sahip olmasına rağmen malzemeyi farklı şekilde dağıtabilir. Parçayla ilgili olan tanımlanmış omuz, gövde, sap, taban ve kıstırma konumlarını karşılaştırın. Proje programlanmış duvar kontrolünü kullanıyorsa,parison programlama kılavuzuprogram noktalarını ölçülen bölgelere bağlamak için yapılandırılmış bir yöntem sağlar.
Kabul edilen denemeyi bakım referansına dönüştürün
Onaylanmış konum verilerini, sıcaklık koşullarını, temizleme durumunu, su koşullarını ve alet kimliğini saklayın. Bir konum daha sonra sürüklendiğinde, bakım ekibi bunu orijinal taban çizgisiyle karşılaştırabilir.önleyici bakım kontrol listesibu gözlemleri rutin denetimlere taşıyabilir.
Ortak kombinasyonlar ve her açıklamanın hala açık bıraktığı şeyler
| Kısa açıklama | Muhtemelen ne anlama geliyor? | RFQ'nun hâlâ onaylaması gerekenler |
|---|---|---|
| Çift kafalı, iki gözlü makine | İki kalıp, kalıplama olayı başına iki kalıp boşluğunu besler | İstasyon sayısı, çıkış aralığı, kalıp boyutu, parça ağırlığı, ekstrüzyon kapasitesi ve aşağı akış kapsamı |
| Dört kafalı şişe üfleme makinesi | Dört kalıp çıkışı paralel olarak dört parison oluşturur | Kalıbın karşılık gelen dört boşluğu olup olmadığı, tam adım ve tüm SKU'ların uygun olup olmadığı |
| Çift istasyonlu, çift kafalı makine | İki çıkışlı bir kalıp sistemi etrafında iki kalıp istasyonu dönüşümlü olarak kullanılır | Kalıp seti sayısı, olay sırası, eritme talebi, çıkarma yöntemi ve garantili deneme koşulları |
| Dört boşluklu şişirme makinesi | Bir kalıp kapatma dört parça oluşturabilir | Kalıp çıkış düzeni, istasyon sayısı, boşluk dengesi, soğutma ve kabul edilen çıktı |
| Çift katmanlı, çift kafalı makine | Çok katmanlı bir sistem iki çıkışı besleyebilir | Ekstruder sayısı, malzeme yapısı, katman oranları, hurda rotası, çıkışlar, boşluklar ve istasyonlar |
İlgili ekipman aramalarında "Plastik şişe yapma makinesi", "HDPE şişe şişirme makinesi", "ekstrüzyon şişe makinesi", "çok kalıplı kafa şişirme makinesi" ve "çok parçalı ekstrüzyon şişirme makinesi" karşınıza çıkabilir. Teknik olarak eksiksiz bir spesifikasyon, pazarlama adları değişse bile anlaşılır kalmalıdır.
Çok kafalı şişirme projesi için RFQ kontrol listesi
Her tedarikçiye aynı ürünü ve fabrika girdilerini gönderin. Katalog referansları proje garantilerinden ayrılarak her teklifin aynı sırayla yanıt vermesini isteyin.
| Teklif talebi grubu | Sağlanacak bilgiler | Gerekli tedarikçi yanıtı |
|---|---|---|
| Ürün | 2D/3D çizim veya numuneler, kapasite, maksimum boyutlar, boyun, kulp, ayrım çizgisi ve trim geometrisi | Uyumlu makine platformu, oryantasyon, boşluk düzeni ve tüm tasarım hususları |
| Malzeme | Kesin reçine kalitesi, renk/katkı maddeleri, yeniden öğütme veya PCR planı ve tedarikçi verileri | Önerilen vida/ekstrüzyon kapsamı, işleme varsayımları ve deneme malzemesi gereksinimleri |
| Kütle ve kalite | Bitmiş ağırlık, tahmini brüt parison/flash, kritik duvarlar, boyutlar ve fonksiyonel testler | Deneme yöntemi, konuma göre örnekleme ve kabul tanımı |
| Çıkış | Saat başına gerekli iyi parça, vardiya/yıl hacmi, SKU karışımı ve değiştirme sıklığı | Saat başına olay, olay başına parça, kabul edilen kabul edilen kesir ve brüt erime hesaplaması |
| Takımlama | Mevcut kalıplar veya tercih edilen boşluk konsepti | Çıkış sayısı, merkez mesafesi, kalıp pimi aralığı, kalıp boyutu, boşluk aralığı, kalıp setleri ve soğutma tasarımı |
| Makine | Tercih edilen otomasyon düzeyi ve fabrika kısıtlamaları | İstasyon sayısı, kelepçe, ekstruder, kontroller, çıkarma ve dahil edilen seçenekler |
| Fabrika | Güç standardı, hava/su koşulları, ortam sınırları, zemin, yükseklik ve kaldırma yolu | Proje kullanım sayfası, genel düzenleme, temel/yükleme ve servis izni gereksinimleri |
| Aşağı akış | Düzeltme, sızıntı testi, taşıma, etiketleme, paketleme ve hurda elleçleme planı | Dahil edilen ve alıcı tarafından sağlanan her aşama için kapasite ve arayüz sınırı |
Test koşulları olmadan bir çıkış hattını kabul etmeyin
Yararlı bir kabul belgesinde şişe çizimi, malzeme kalitesi, bitmiş ve brüt ağırlık, aktif çıkışlar ve boşluklar, kalıp soğutma koşulları, stabil çalışma penceresi, kalite testleri, numune alma planı ve dahil edilen aşağı akış ekipmanı belirtilir. Kabul edilen parçaları pozisyona göre kaydeder. Bu koşullar olmadan "adet/saat", makine hareketini, incelemeden önce şekillendirilmiş parçaları veya iyi paketlenmiş şişeleri tanımlayabilir; üç farklı sonuç.
Satınalma siparişini dondurmadan önce düzeni isteyin
Nihai çizim, kalıp boşluklarına karşı kalıp çıkış merkez çizgilerini, kalıp ve merdane sınırlarını, üfleme pimlerini, kırpma veya çapak giderme yöntemini, çıkış yolunu ve servis açıklıklarını göstermelidir. Üçlü veya dört başlı Kinggle talebi için bu çizim, projeye özel adımın onaylandığı yerdir; yayınlanan çift başlı tablodan çıkarım yapılmamalıdır.
Sık sorulan sorular
Çok kafalı şişirme makinesi nedir?
Çok kafalı üflemeli kalıplama makinesi, tek bir kalıplama işleminde birkaç parça oluşturmak için çeşitli çıkışlara sahip bir kalıp kafası düzenlemesi kullanır. Çıkış sayısı, merkez mesafesi ve kalıp boyutu, şişe ve kalıp boşluğu düzenine uygun olmalıdır.
Çift kafalı makine, iki gözlü makineyle aynı mıdır?
Hayır. Çift kafa, iki kalıp çıkışını veya parisonu tanımlar; iki boşluk kalıptaki iki parça şeklini tanımlar. Bunlar genellikle eşleşen iki parçalı düzen olarak tasarlanmıştır, ancak teklifte her ikisi de ayrı ayrı belirtilmelidir.
Dört kafalı bir şişirme makinesi dört kat daha fazla şişe üretir mi?
Otomatik olarak değil. Kalıplama olayı başına daha fazla parça oluşturabilir, ancak gerçek iyi çıktı, kararlı olay oranına, toplam brüt eriyik talebine, çıkış ve boşluk dengesine, soğutmaya, kesmeye, test etmeye ve kabul edilen kaliteye bağlıdır.
Kalıp kafası merkez mesafesi nasıl seçilir?
Merkez mesafesi önerilen boşluk aralığı ve ürün düzeninden seçilir. Şişe genişliği, boyun konumu, flaş cepleri, kalıp çeliği, soğutma, üfleme pimleri, kesme ve çıkarma alanının tümü son boyutu etkiler.
Bir makine tek ve çok kafalı üretim arasında geçiş yapabilir mi?
Uygun şekilde tasarlanmış bir platformda farklı bir kalıp kafası veya takım düzenlemesi mümkün olabilir, ancak bu varsayılmamalıdır. Tedarikçiyle mekanik uyumu, ekstrüzyon kapsamını, kontrolleri, değiştirme çalışmasını, kalıp uyumluluğunu ve devreye alma gerekliliklerini doğrulayın.
Ekstrüzyon şişirme kalıplamada boşluk sayısını ne sınırlandırır?
Sınırlar arasında ürün boyutları, mevcut kalıp ve merdane alanı, çıkış aralığı, kalıp ve parison geometrisi, kelepçe gereksinimleri, ekstrüzyon kapasitesi, soğutma dengesi, parça çıkarma ve aşağı akış kapasitesi yer alır.
Çok gözlü makine teklifi için hangi verileri göndermeliyim?
Parça çizimini veya numunelerini, malzeme kalitesini, bitmiş ve brüt parison ağırlığını, kritik duvarları ve testleri, gerekli iyi çıktıyı, SKU planını, fabrika hizmetlerini, yerleşim sınırlarını ve aşağı yöndeki gereksinimleri gönderin.