Bu sayfada
- Şişirme makinesi nedir?
- Üfleme kalıplama nasıl çalışır?
- Süreçlere göre türler: EBM, IBM, ISBM
- Makinenin içinde: kaliteyi belirleyen parçalar
- Yapıya ve model aralığına göre türler
- Çalıştırdığımız malzemeler
- Şişirme makineleri ne yapar?
- Çıktı ve maliyet: önemli olan sayılar
- Seçim yapmanıza nasıl yardımcı oluyoruz
- Kalite, testler ve izlediklerimiz
- Makine fiyatını belirleyen şey nedir?
- Üreticiden satın alma
- SSS
Şişirme makinesi nedir?
Üflemeli kalıplama makinesi, plastik reçineyi eriterek, yumuşak bir şekil vererek ve bu şeklin içine basınçlı hava üfleyerek kalıba doğru bastırarak içi boş parçalara dönüştürür. Plastik soğuduğunda ve kalıp açıldığında, içi boş bir ürününüz olur; bir şişe, bir kutu, bir varil, bir tank. Kullandığınız hemen hemen her sert plastik kap, bir tür şişirme makinesiyle başladı.
Kategori geniştir çünkü parçalar çok farklıdır: 100 ml'lik bir damlalık şişesi ve 220 L'lik bir kimyasal varil "üflemeli kalıplanmıştır" ancak iki makine hakkında hiçbir şey aynı değildir. İyi seçim yapmak iki şeyi anlamak anlamına gelir; yumuşak şeklin nasıl oluştuğunu (süreç türü) ve makinenin bunu sağlayacak şekilde nasıl üretildiği (yapı). İkisini de sırayla alacağız.
Üfleme kalıplama nasıl çalışır?
Ekstrüzyon şişirme kalıplama - çoğu endüstriyel konteynerin arkasındaki süreç - sıkı bir döngüde çalışır. Bunu anlamak, daha sonraki her kararı (maliyet, çıktı, kalite) açıkça ortaya koyar:
- Eritin ve ölçün.Ekstruder vidası reçineyi eritir ve sabit, homojen bir akışı kalıp kafasına doğru iter.
- Parison'u oluşturun.Eriyik kalıp kafasından içi boş bir tüp (parison) olarak çıkar. Duvar kalınlığı kontrolörü, uzunluğu boyunca borunun profilini oluşturarak plastiğin parçanın sağlamlığa ihtiyaç duyduğu yerde durmasını sağlar.
- Kelepçe.Kalıp parisonun etrafını kapatır. Senkron bağlama ve doğrudan basınç kilitleme, merdaneleri paralel tutarak parçanın parlamasını engeller.
- Üflemek.Bir üfleme pimi havayı enjekte eder (birçok parçada alttan üfleme sistemi bulunur) ve hamur boşluğa doğru şişerek son şeklini alır.
- Serin.Parça soğutulmuş kalıba yaslanır. Bu genellikle en uzun adımdır ve döngü sürenizi ekstruder değil o belirler.
- Çıkarın ve bitirin.Kalıp açılır, bir robot kolu parçayı çıkarır ve flaş kesilir. Otomatik bir hatta bu, insansız olarak çalışır.
Bu adımlardan ikisi sessizce tüm hattın ekonomisini belirler. Parison profil oluşturma her parçanın ne kadar reçine taşıdığını belirler; Soğutma bunları ne kadar hızlı yapabileceğinizi belirler. Bu ikisini doğru yapın ve makinenin geri kalanı büyük ölçüde kendi başının çaresine baksın; bu nedenle, alıcıların genellikle ilk önce karşılaştırdığı başlık spesifikasyonlarından daha fazla ilgiyi hak ediyorlar.
Süreçlere göre türler: EBM, IBM ve ISBM
Şişirme kalıplama makinesinin üç temel işlem türü vardır. Fark tamamenyumuşak şekil nasıl yapılırüflenmeden önce.
| Tip | Şekil nasıl oluşur? | Şunun için en iyisi: | Tipik ürünler |
|---|---|---|---|
| Ekstrüzyon (EBM) | Parison bir tüp olarak ekstrüzyona tabi tutuldu, ardından üflendi | Saplı ve büyük içi boş parçalar | Bidonlar, variller, tanklar, şişeler |
| Enjeksiyon (IBM) | Preform enjeksiyonla kalıplanmış, daha sonra üflenmiş | Küçük, yüksek hassasiyetli kaplar | İlaç şişeleri, kozmetik kavanozları |
| Enjeksiyon esnemesi (ISBM) | Preform enjekte edilir, gerilir ve üflenir | Şeffaf, güçlü PET şişeler | Su ve meşrubat şişeleri |
Ekstrüzyon şişirme kalıplama (EBM)endüstriyel konteynerler ve oluşturduğumuz süreç için en büyük güçtür. Gövde, sap ve boyun tek seferde oluştuğu için EBM, diğer işlemlerin yapamadığı saplı ve büyük parçaları yapar.Enjeksiyon şişirme kalıplama (IBM)İlk önce hassas bir ön kalıp kalıplayarak mükemmel küçük şişe boynu doğruluğu sağlar, ancak tutacak veya büyük parça yoktur.Enjeksiyon esnemesi (ISBM)HDPE endüstriyel parçalardan farklı bir ürün ailesi olan su şişelerinde gördüğünüz berraklık ve dayanıklılık için PET preformu esnetiyor.
Uygulamada seçim nadiren belirsizdir. Bir kutu, varil, tank veya herhangi bir kulplu veya büyük kap bir ekstrüzyon parçasıdır; IBM ve ISBM, küçük hassas şişelere ve şeffaf PET'e aittir. Makineleri kısa listeye almadan önce ürününüzün hangi aileye dahil olduğunu bilmek, hiçbir zaman uymayacak iki süreç için teklifleri karşılaştırmaktan tasarruf etmenizi sağlar.
Makinenin içinde: kaliteyi belirleyen parçalar
İki makine aynı başlık kapasitesini paylaşabilir ve tamamen farklı davranabilir çünkü kalite bileşenlerde yatar. Mühendislerimizin en çok önemsediği parçalar şunlardır:
| Bileşen | Ne işe yarar | Neden önemli? |
|---|---|---|
| Ekstruder ve vida | Reçineyi eritir ve ölçer | 24–25 L/D'deki 50–100 mm vidalar stabil, homojen bir HDPE eriyiği sağlar; tutarlı parçaların temeli |
| Pafta kafası + parison kontrolörü | Parison duvarını oluşturur ve profiller | MOOG 100 noktalı duvar kalınlığı kontrolörü, reçine maliyeti ve parça mukavemeti açısından en büyük kaldıraçtır |
| Sıkıştırma ünitesi | Kalıbı kapatır ve tutar | Çift çekme çubuğu senkron kenetleme + yağ silindiri doğrudan basınç kilidi, yüksek tonaj altında merdaneleri paralel tutar |
| Üfleme ve soğutma | Parçayı şişirir ve ayarlar | Üfleme pimi + alt üfleme parçayı şekillendirir; soğutma tasarımı gerçek çevrim süresini artırır |
| Sürüş ve kontrol | Makineye güç verir ve çalıştırır | Servo ana pompa enerjiyi keser; Mitsubishi PLC + Weinview HMI, 7/24 hatlarda çalışma süresini korur |
| Otomasyon | Paket servis, flaş giderme, muayene | Robot kolu + aşağı yönde düzeltme, insansız çalışmalarda kaliteyi sabit tutar |
24 saat çalışan bir hatta, verimi koruyan şey kontrol güvenilirliğidir; bu nedenle son sıradaki ithal edilen bileşenler göründüklerinden daha önemlidir. Mitsubishi PLC, Weinview HMI ve MOOG duvar kalınlığı kontrolü rozet değildir; Bunlar dünyanın hemen hemen her yerinde servis verilebilir durumda olan kanıtlanmış parçalardır, dolayısıyla Lagos veya Lima'daki bir arıza hattın haftalarca boşta kalmasına neden olmaz.
Yapıya ve model aralığına göre türler
Ekstrüzyonda makineler, parisonun nasıl teslim edildiğine ve duvarın nasıl inşa edildiğine göre gruplandırılır. Makineyi parça boyutunuza ve hacminize göre eşleştireceğiniz yer burasıdır.
- Sürekli şişirme makinesi.Parison durmadan ekstrüzyon yapar ve kalıp onu yakalamak için hareket eder; yaklaşık 30 L'ye kadar küçük ve orta parçalarda yüksek ritim ve çoklu kalıp kafasının şişeleri birkaç kez çalıştırdığı yer.
- Akümülatör (biriktirme) şişirme makinesi.Kafadaki eriyik depoları ve hızla ateş ederek büyük parçaların sarkmasını durdurur - variller, IBC tankları, yakıt tankları ve bariyerler için tip.
- Çok katmanlı şişirme makinesi.2-6 katmanlı kalıp kafası, bariyer, yeniden taşlama veya renk katmanlarını tek bir duvara birlikte ekstrüde eder; yakıt depoları ve yüksek özellikli kimyasal varilleri için kullanılır.
- Otomatik şişirme makinesi.Yukarıdakilerden herhangi biri tam otomasyonla sağlanır: insansız, tutarlı çalışma için robotun çıkarılması, flaşın söndürülmesi ve denetlenmesi.
Kendi yelpazemiz 100 ml ila 220 L'lik varilleri (ve istek üzerine daha büyükleri) kapsamaktadır, dolayısıyla aynı fabrikada küçük bir yağ şişesi ve BM dereceli bir kimyasal varil de bulunmaktadır:
| Kapasite | Makine tipi | Örnek modeller | Kuru çevrim çıkışı* | Sıkıştırma |
|---|---|---|---|---|
| 100 ml – 2 L | Sürekli, tek/çoklu kalıp | 2L tek/ çift istasyon | 1.200/saat'e kadar | 40kN |
| 3 – 15L | Sürekli, tek/çift | 5L / 15Listasyon | 450–1.000/saat | 65–200kN |
| 20 – 60L | Akümülatör | KGB70A / 80A /90A | 500–700/saat | 130–280kN |
| 120 – 160L | Akümülatör | KGB100B /110A | 300–320/saat | 440–760kN |
| 220 L varil+ | Kimyasal varil özel | 250L özel | 17–20/saat | istek üzerine |
*Kuru çevrim teorik maksimum değerdir; gerçek çıktı daha düşüktür. Tüm özellikler ve üzerinde çalışılan numaralar, ayrıntılı incelemelerimizde yer almaktadır.bidon makinesiVebiriktirme makinesi.
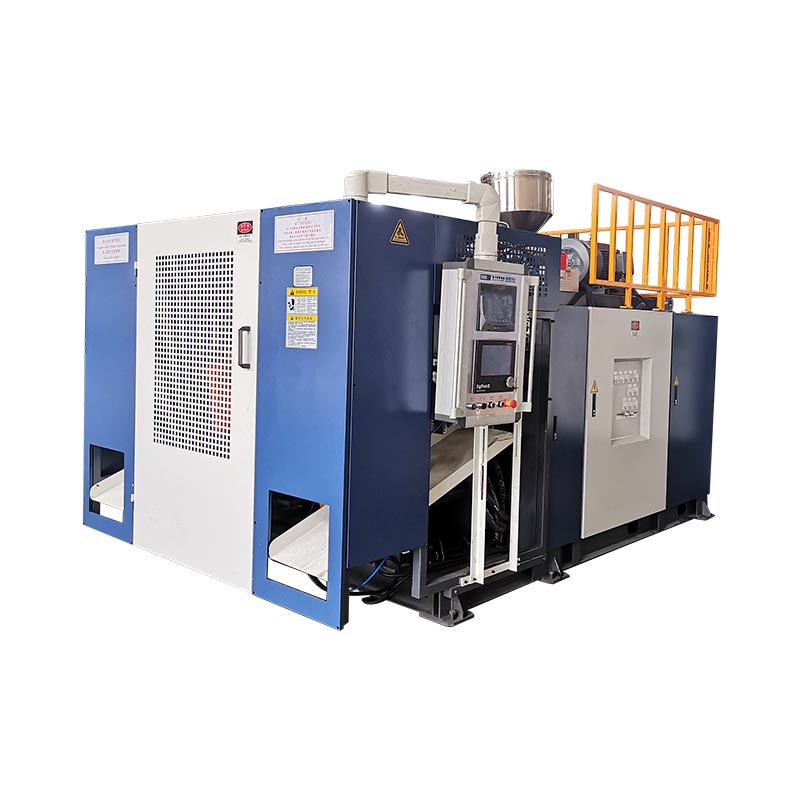
 Sürekli — 5L tek istasyon
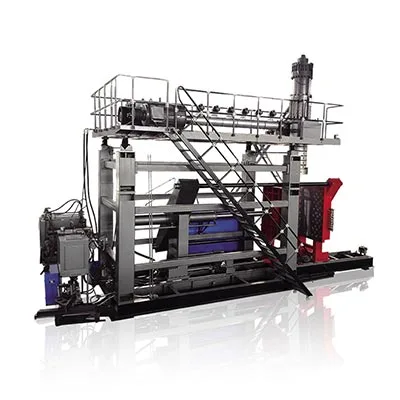
 Akümülatör – büyük parçalar için 60L
 Akümülatör — 250L variller ve tanklar
Çalıştırdığımız malzemeler
Makine süreci belirler; reçine özellikleri belirler. Ekstrüzyon makinelerimiz aşağıdaki endüstriyel aileyi tek veya çok katmanlı duvarlarda çalıştırır.
| Malzeme | Neden kullanılıyor? | Tipik parçalar |
|---|---|---|
| HDPE | Sert, kimyasallara dayanıklı, düşük maliyetli | Bidonlar, şişeler, tanklar |
| HMW-HDPE | Yüksek darbe ve stres-çatlak direnci | Kimyasal variller, yakıt tankları |
| PP | Isıya dayanıklılık, berraklık seçenekleri | İnce duvarlı ve sıcak doldurma kapları |
| PVC / PA | Bariyer ve özel özellikler | Özel şişeler, bariyer katmanları |
Şişirme makineleri ne yapar?
Kalıbı değiştirin ve bir makine ailesi birçok sektöre hizmet eder. Çoğu için kullandığımız uygulama alanları şunlardır:
| Endüstri | Ürünler |
|---|---|
| Ambalajlama | Yağ ve deterjan şişeleri, bidonlar, kimyasal variller, IBC tankları |
| Otomotiv | Yakıt depoları, hava kanalları, spoiler |
| Yol yönetimi | Trafik bariyerleri, koniler, izolasyon iskeleleri |
| Yüzer | Şamandıralar, şamandıralar, dubalar |
| Lojistik ve daha fazlası | Paletler, alet kutuları, masalar ve sandalyeler, oyuncaklar |
Çıktı ve maliyet: önemli olan sayılar
Bir makinenin işinize uygun olup olmadığına iki hesaplama karar verir ve her ikisinin de satın almadan önce çalıştırılması kolaydır.
Örnek — 7,2 saniyelik bir döngüde 5 L'lik bir kutu, tek kafalı:
(3600 ÷ 7,2) × 0,8 =400 kutu/saat· iki vardiya ≈6.400/gün
Reçine = parça ağırlığı × reçine fiyatı → ör. 0,20 kg × 1,30 ABD doları =0,26$
Enerji = makine kW × $/kWh ÷ parça/saat → ör. 15 × 0,12 ÷ 400 =0,0045$
Reçinenin parça başına maliyet açısından enerji ve emeği gölgede bıraktığına dikkat edin. Bu tek gerçek, hassas duvar kalınlığı kontrolü için geçerli olan tek gerçektir: Milyonlarca gönderilen bir parçadan reçinenin %5'ini kesmek, herhangi bir elektrik faturasından çok daha fazla tasarruf sağlar - ve bu nedenle, zayıf duvar kontrolüne sahip daha ucuz bir makine genellikle pahalı olur.
Seçim yapmanıza nasıl yardımcı oluyoruz
Bir alıcı bir talep gönderdiğinde, biz makine üzerinde değil, parça üzerinde çalışırız. Bunları yanıtladığınızda doğru yapılandırma genellikle açıktır:
- En büyük kısım ve şekil.Boyutu ve bir tutacağı olup olmadığı, ekstrüzyona mı enjeksiyona mı, sürekli mi akümülatöre mi karar verir.
- Reçine ve duvar özellikleri.Bariyer veya yeniden öğütülmüş katmanlar çok katmanlı bir kafaya ihtiyaç duyar; BM dereceli varillerin güçlü duvar kalınlığı kontrolüne ihtiyacı vardır.
- Günlük çıktı.Tek veya çift istasyonu seçmeden önce, çıktı matematiğini iki vardiya saatine göre çalıştırın.
- Sertifikasyon.Düşürme testi veya BM gereklilikleri, araçları ve doğrulamayı değiştirir.
- Bağımsız veya anahtar teslimi.Kantar hatları merkezi besleme, su ve kırmanın birlikte sağlanmasından faydalanır.
Kalite, testler ve izlediklerimiz
Tutarlılık, şişirme kalıplamadaki oyunun tamamıdır ve yirmi yıldır aynı makineleri üretmenin ortaya çıktığı nokta da budur. Yaptığımız ve izlediğimiz birkaç şey:
- Duvar kalınlığı tekdüzeliği.Her parçanın düşme testi spesifikasyonlarını en az reçineyle karşılaması için noktadan noktaya profillidir; sevkıyattan önce kontrol edilir.
- Düşme testi ve BM doğrulaması.Kimyasal varil takımları, zeminden çıkmadan önce 3 metreden düşme testini ve BM sertifikasyonunu geçmektedir.
- Düşen çıktının genellikle başladığı yer.Daha yavaş döngüler genellikle ekstruderden çok depolama strokuna veya soğumaya dayanır; bu bakılacak ilk yer, sonuncu değil. (Daha fazlasıyavaş malzeme depolamasına ne sebep olur.)
Makine fiyatını belirleyen şey nedir?
Bir "şişirme makinesi" için tek bir liste fiyatı yoktur çünkü teknik özellikler maliyeti etkiler. Ana sürücüler:
- Parça boyutu ve sıkma kuvveti.Daha büyük parçalar daha ağır çerçevelere ve çok daha yüksek tonajlara ihtiyaç duyar; bu da en büyük maliyet etkenidir.
- Kalıp kafalarının sayısı.İkiz/çoklu kalıp, çıktıyı ve fiyatı artırır.
- Tek ve çok katmanlı.Çok katmanlı bir kafa, kapasite ve maliyet katar.
- Otomasyon ve kontroller.Robotun çıkarılması, flaşın söndürülmesi ve premium kontroller fiyatı artırır ancak işletme maliyetini düşürür.
- Anahtar teslimi sistemler.Merkezi besleme, su ve kırma, teklife katkıda bulunur ancak israfı ve işçiliği azaltır.
Üreticiden satın alma
Bir makine on yıl süren bir ilişkidir, dolayısıyla onun arkasında kimin durduğu, teknik özellikler kadar önemlidir. Fabrika olarak her makineyi aşağıdakilerle destekliyoruz:
- Garanti.Ana bileşenler 1-2 yıl garantilidir; Aşınan parçalar ilk yıl içerisinde ücretsiz olarak değiştirilir.
- Kurulum ve eğitim.Mühendislerimiz operatörlerinizi kurmak, devreye almak ve eğitmek için fabrikanıza gider.
- Uzaktan destek.Yerleşik bir alarm sistemi, sorunları uzaktan teşhis etmemize ve gidermemize olanak tanır.
- Özel çözümler.Çizimlerinize ve konfigürasyonlarınıza göre parçanıza, reçinenize ve çıktınıza göre ayarlanmış kalıplar.
Bize düşeni söyle; biz makinenin özelliklerini belirleyelim
Ürününüzü, ebatınızı, reçinenizi ve günlük çıktınızı gönderin. Gerçek çevrim rakamlarıyla doğru tipi, konfigürasyonu ve sıkma kuvvetini önereceğiz.
Teklif Al WhatsApp'ta sohbet edinSık sorulan sorular
Şişirme makinesi nedir?
Reçineyi eriterek, yumuşak bir şekil vererek ve bir kalıp içinde havayla şişirerek içi boş plastik ürünler üretiyor; şişeler, bidonlar, variller, tanklar, yakıt tankları ve daha fazlası için kullanılıyor.
Şişirme makinesi çeşitleri nelerdir?
İşleme göre: ekstrüzyon (EBM), enjeksiyon (IBM) ve enjeksiyon germe (ISBM). Yapıya göre: sürekli, akümülatör ve çok katmanlı. Operasyona göre: otomatik. Ekstrüzyon, endüstriyel HDPE kaplar için en yaygın olanıdır.
Şişirme makinesinin maliyeti ne kadar?
Fiyat, parça boyutu ve sıkma kuvveti, pafta kafası sayısı, tek veya çok katmanlı ve otomasyona göre belirlenir. Küçük, tek istasyonlu bir makinenin maliyeti, büyük bir akümülatör tambur hattından çok daha azdır; doğru bir fiyat teklifi için parçanızı ve çıktınızı paylaşın.
Doğru olanı nasıl seçerim?
Parçadan başlayın: en büyük boyut, saplı veya değil, reçine, duvar özellikleri, sertifikasyon ve ardından günlük çıktı. Saplı ve büyük parçalar ekstrüzyon kullanır (küçük-orta için sürekli, büyük için akümülatör); hassas küçük şişeler enjeksiyon kullanır; Şeffaf PET şişeler enjeksiyon esnemesini kullanır.
Hangi malzemeleri çalıştırabilir?
Ekstrüzyon makineleri, tek veya çok katmanlı duvarlarda PE (HDPE ve HMW-HDPE), PP, PVC ve PA çalıştırır. Enjeksiyonlu streç makineleri, şeffaf şişeler için PET'i çalıştırır.
Çıktı nasıl ölçülür?
Teknik özellikler sayfaları kuru çevrim (teorik) çıktısını gösterir. Gerçek çıktı kuru çevrim × yaklaşık 0,75–0,85'tir, çünkü soğuma süresi ve parça ağırlığı gerçek çevrimi uzatır.