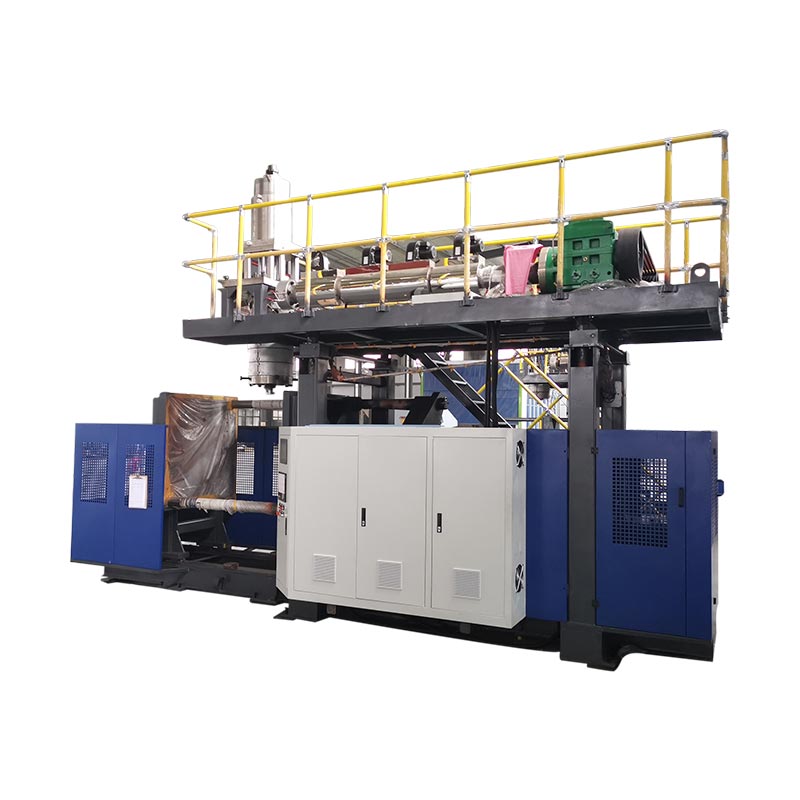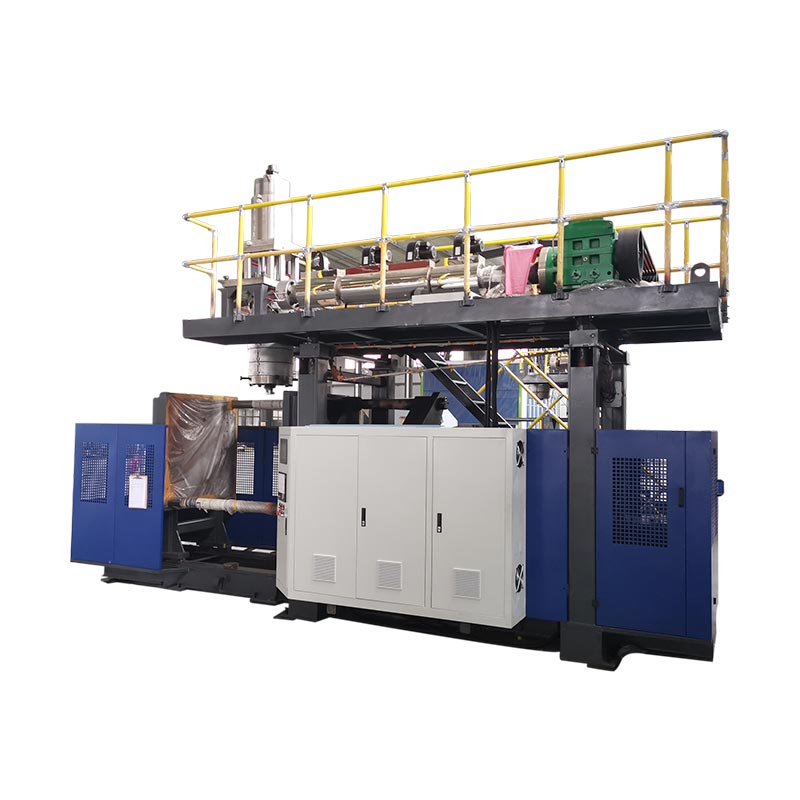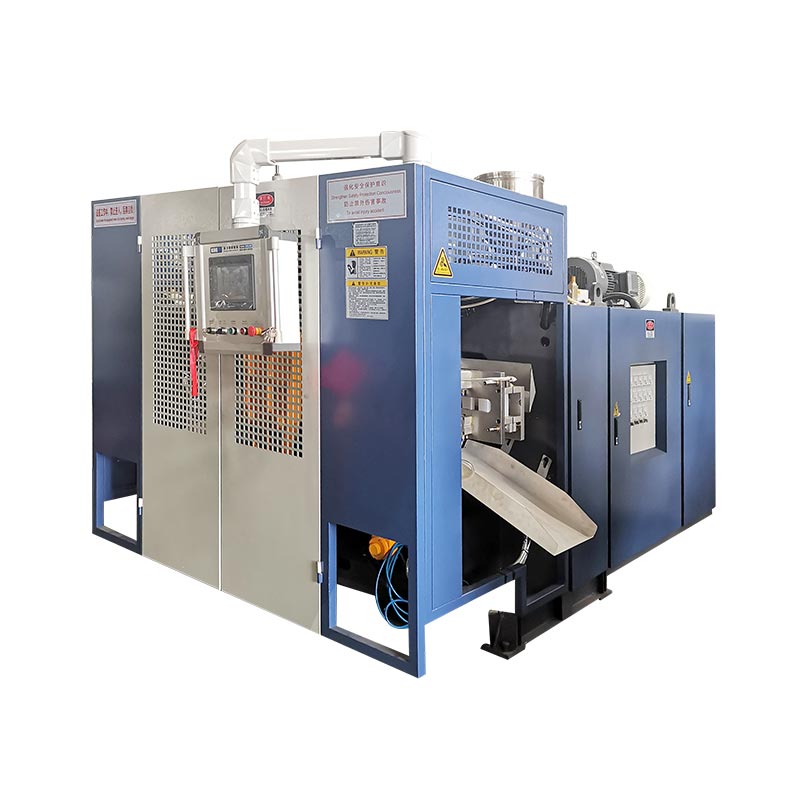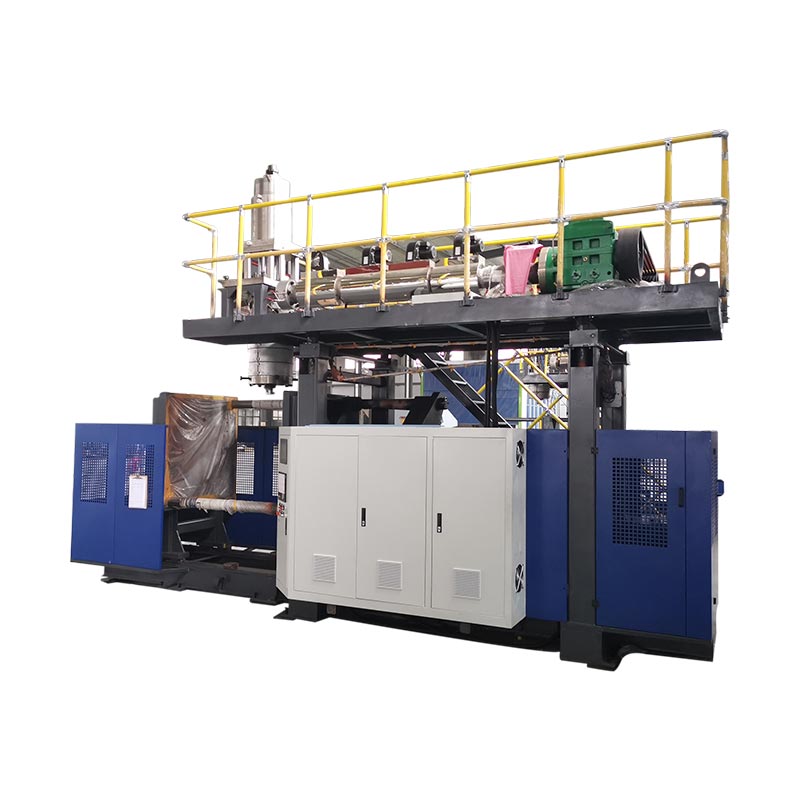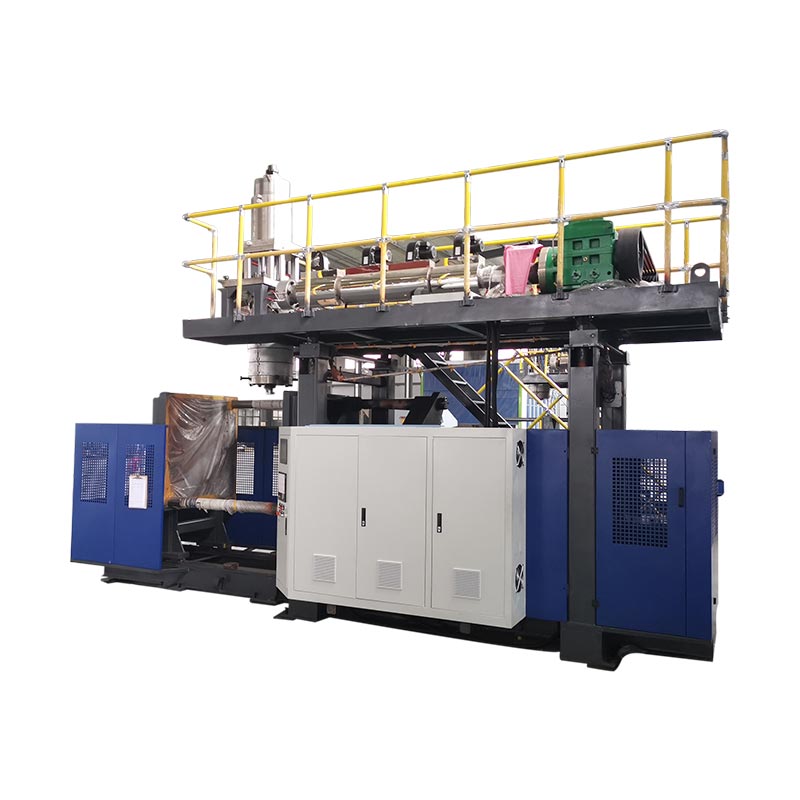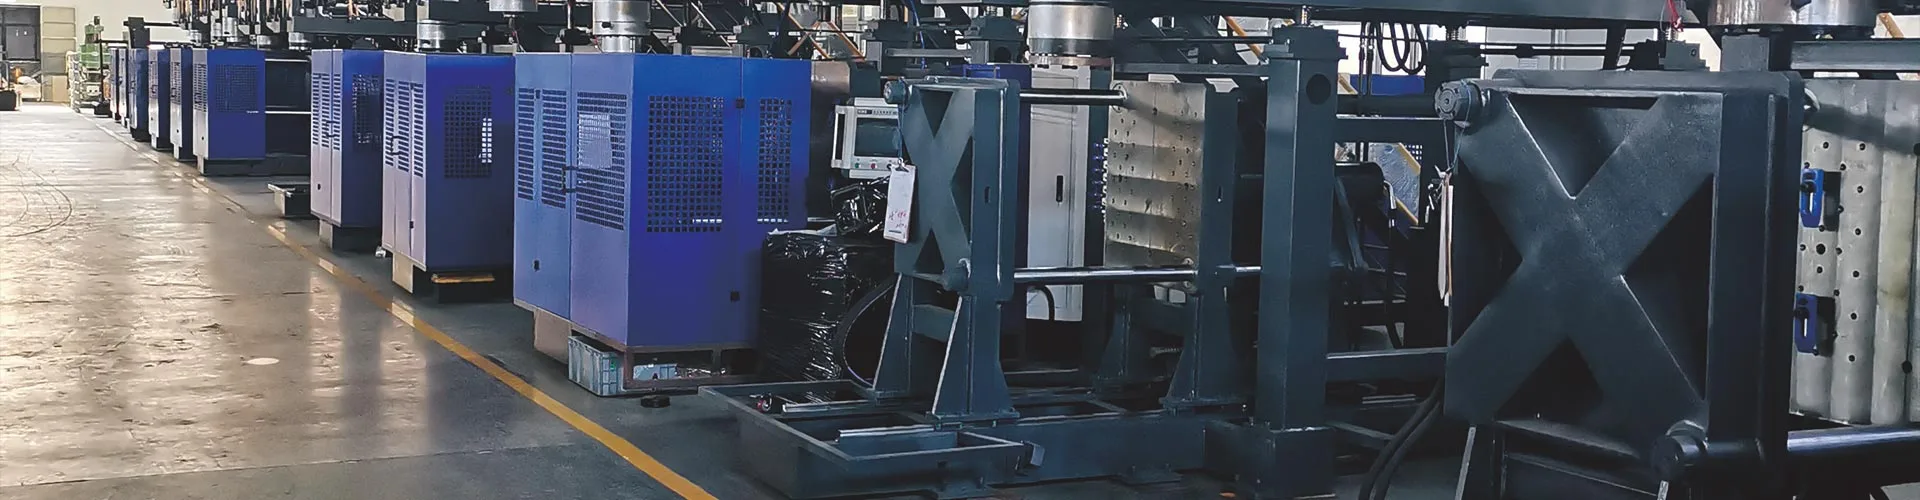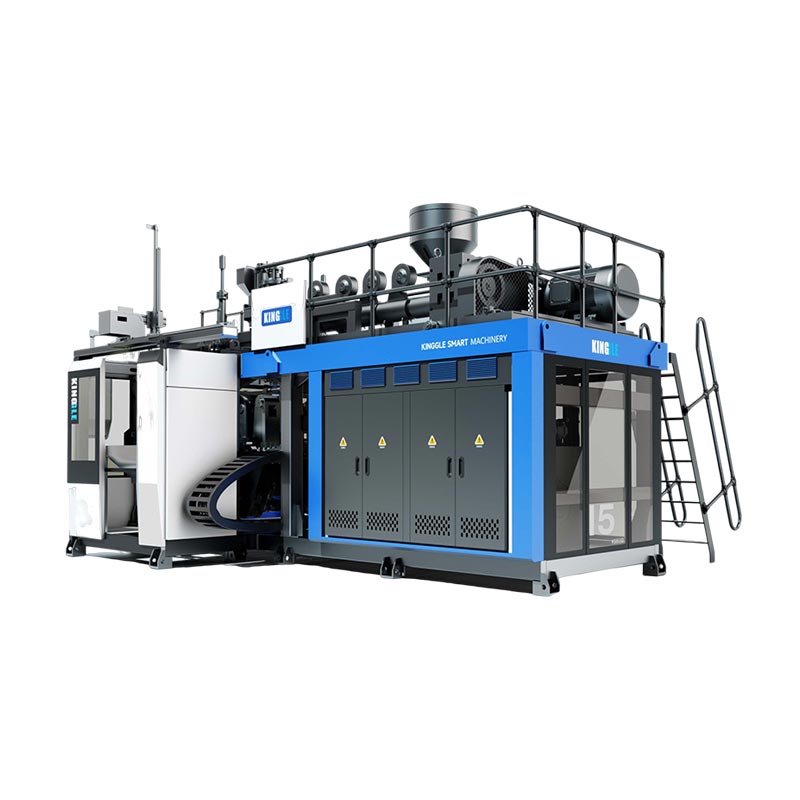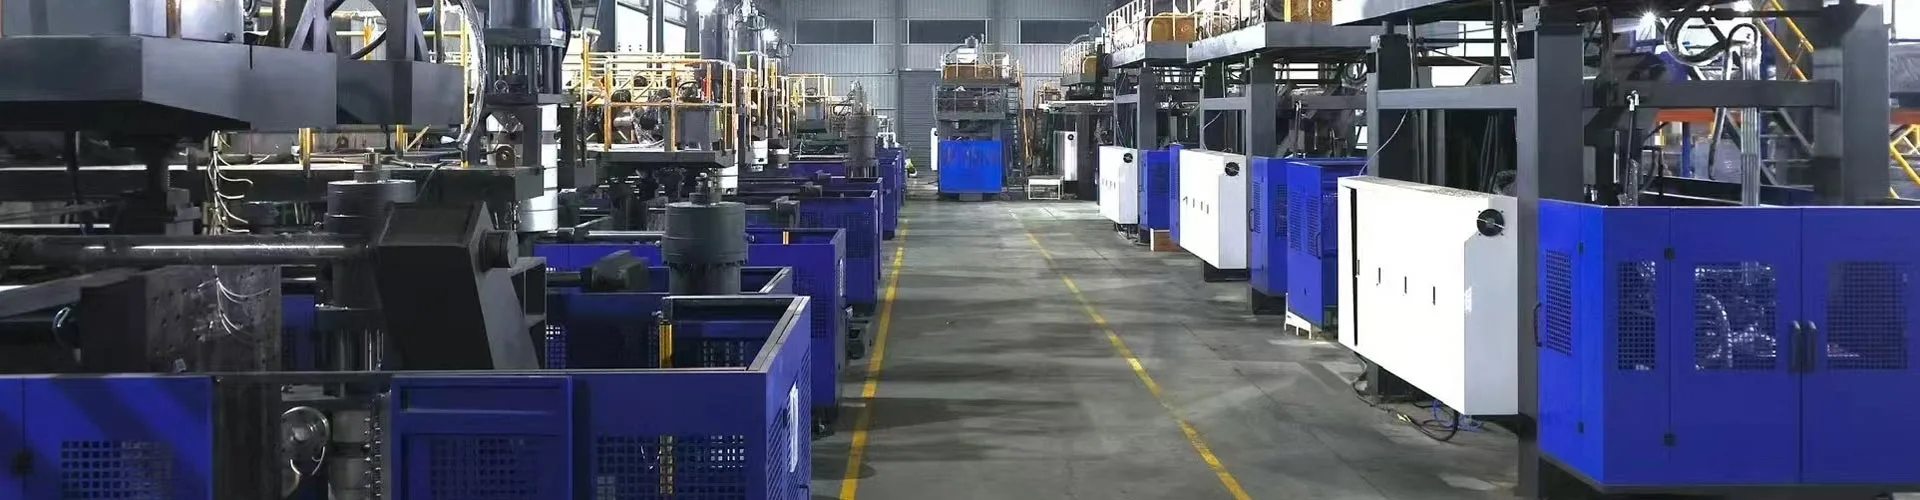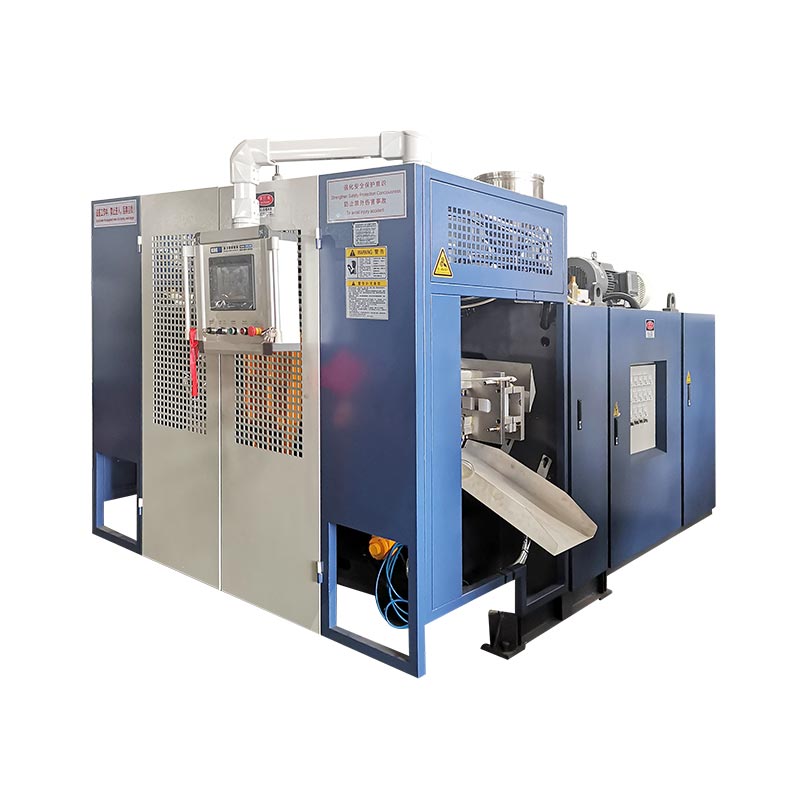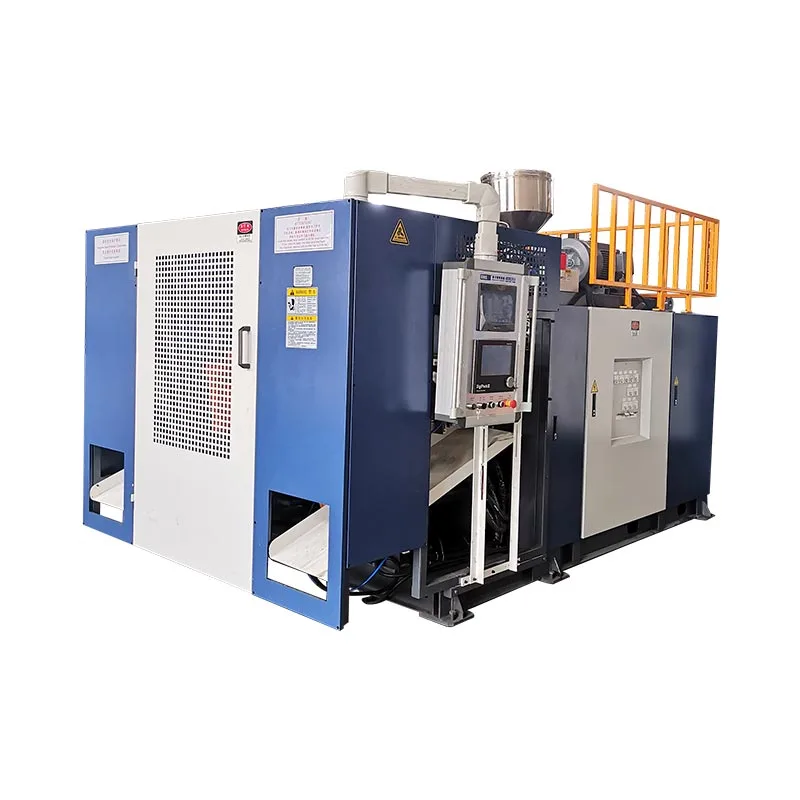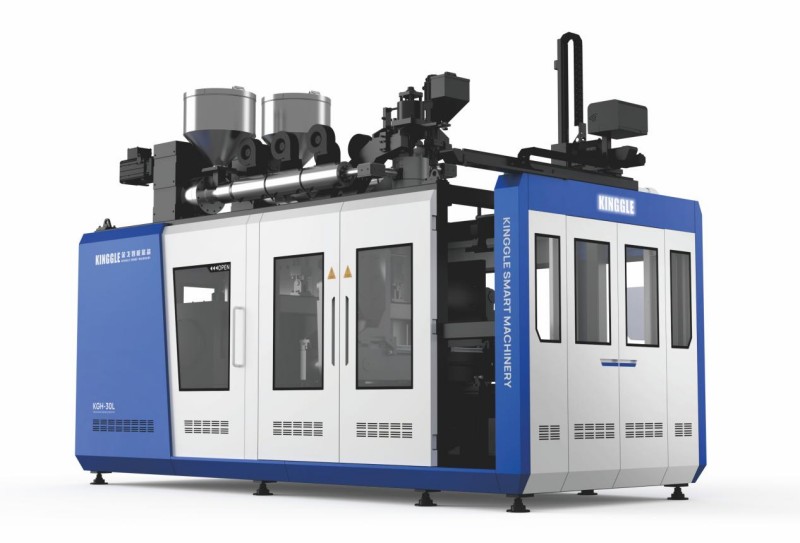
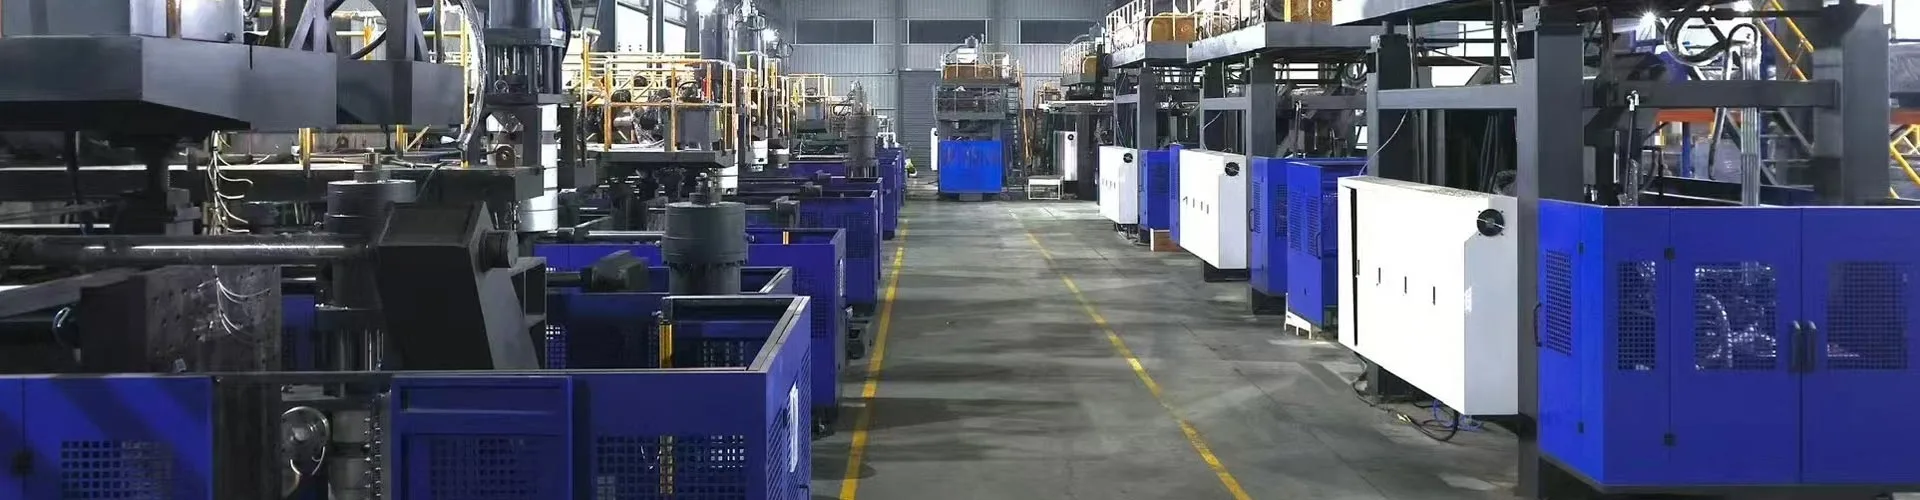
A sürekli şişirme makinesikalıp istasyonları onu yakalamak ve şişirmek için hareket ederken aralıksız bir parison çıkarır. Ekstruder asla durmaz, bu da bunu yaklaşık 0,5 ila 30 litrelik HDPE ve PP kaplar için en hızlı rota haline getirir. Üç değişken çıktınızı belirler: istasyon sayısı, kalıp kafası boşlukları ve çevrim süresi. Maliyetinizi üç tane daha belirler: parça başına enerji, bakım ve hurda. Bu kılavuz, kendi makinelerimizin gerçek teknik özelliklerini kullanarak her iki tarafı da kapsar.
Sürekli ekstrüzyon, bir günde kullandığınız plastik kapların çoğunu kapsar. Deterjan şişeleri, motor yağı sürahileri, bidonlar, zirai ilaç ambalajları; neredeyse hepsi buna benzer makinelerden çıkıyor.
Ayrıntılardan önce bir açıklama. Şeffaf PET su şişeleri, farklı makinelerde farklı bir işlem olan enjeksiyonlu gerdirmeli üflemeli kalıplamadan gelir. Bu kılavuz, HDPE, PP, PVC ve PA için sürekli ekstrüzyon şişirme kalıplamayı kapsar. Ürününüz PET içecek şişesi ise ekipmanlarımızsürekli makine yelpazesibaşaramayacak.
Makine konfigürasyonları: kalıpların parisonla nasıl buluştuğu
Her sürekli makine aynı sorunu çözer. Parison durmadan akıyor, bu nedenle kalıbın ona gelmesi, kapanması, üflenmesi ve bir sonraki atıştan önce temizlenmesi gerekiyor. Makinenin bunu nasıl yaptığı yapılandırmayı tanımlar.
Kalıp taşıma makinelerikalıbı yatay olarak parisona doğru hareket ettirin. Yapısı basit, kanıtlanmış ve uygun maliyetlidir. 2 ila 15 litrelik kapları kapsar.
Kavisli kollu makinelerKalıbı bir yay boyunca sallayın, bu da hareketi kısaltır ve döngüyü hızlandırır. Ayrıca 1 ila 6 katman için ko-ekstrüzyon kafaları da taşırlar. Bu, yüksek çıkışlı ve katmanlı şişelere yönelik sınıftır.
Daha sonra istasyon sayısı gelir.Tek istasyon (L)bir kalıp setini çalıştırır.Çift istasyon (D)iki kalıp çalıştırarak bir ekstruderi çalıştırır, böylece bir taraf üflerken diğer taraf dışarı çıkar.
| Yapılandırma | Konteyner aralığı | Şunun için en iyisi: | Değiş tokuş |
|---|---|---|---|
| Kalıp hareketli, tek istasyonlu | 2–15L | Mütevazı hacimler, sık ürün değişiklikleri | Makine başına en düşük çıktı |
| Kalıp hareketli, çift istasyonlu | 2–15L | Tek bir ürün ailesinde yüksek hacimler | Daha yüksek maliyet; istikrarlı talebe ihtiyacı var |
| Kavisli kol, tek istasyon | 5–30 litre | Hız, katmanlı duvarlar, daha büyük bidonlar | Daha yüksek enerji çekimi |
| Kavisli kol, çift istasyon | 5–30 litre | Maksimum çıktı, hacimde çok katmanlı | En yüksek sermaye ve taban alanı |
Tesis uyumu, erken kontrol:Taahhüt etmeden önce dört şeyi onaylayın: makinenin kapladığı alana göre taban alanı, pafta kafası ve hazne yükleyici için tavan yüksekliği, bağlı yük için üç fazlı güç ve soğutulmuş su kapasitesi. Makine ağırlığı, 2 L'lik tek istasyonda 2,5 ton ile 30 L'lik kavisli kollu çift istasyonda 28,5 ton arasında değişmektedir; bu nedenle zemin yüklemenizi de kontrol edin.
ABD'li alıcılar bir erken kontrol daha eklemeli. Yiyecek, içecek veya ilaçla temasa yönelik kaplar, reçinenizi ve herhangi bir yeniden öğütme politikasını şekillendiren FDA malzeme gerekliliklerini beraberinde getirir. Geri dönüştürülmüş içerik kuralları da duruma göre değişiklik gösterir ve sık sık değişir; bu nedenle, reçine spesifikasyonunu kilitlemeden önce ürün kategoriniz için mevcut gereksinimi doğrulayın.
Üretim performansı: Spesifikasyonları saat başına şişelere dönüştürme
Her katalog bir çıktı numarası yazdırır. Doğru okuyun, yoksa teslimat konusunda fazla söz verirsiniz.
Bu rakamlar şunu gösteriyorkuru çevrim— makine tam hızda boş çalışıyor, plastik yok, soğutma yok. Makineleri adil bir şekilde karşılaştırmak için bunları kullanın. Bunları asla üretim tahmini olarak kullanmayın.
Sürekli ürün yelpazemizdeki gerçek kuru çevrim rakamlarını ve bunları yönlendiren özellikleri burada bulabilirsiniz.
| Modeli | Maksimum konteyner | Kuru çevrim | Sıkıştırma | Vida | HDPE kapasitesi | Ortalama enerji |
|---|---|---|---|---|---|---|
| KGB2L | 2 litre | 600 adet/saat | 40kN | 50 mm, U/D 25 | 30 kg/saat | 12–18kW |
| KGB2D | 2 litre | 600 × 2 | 40kN | 60 mm, U/D 25 | 55 kg/saat | 12–18kW |
| KGB5L | 5 litre | 500 adet/saat | 65kN | 60 mm, U/D 25 | 55 kg/saat | 16–25kW |
| KGB5D | 5 litre | 500 × 2 | 65kN | 70 mm, U/D 25 | 80 kg/saat | 16–25kW |
| KGB15L | 15 litre | 450 adet/saat | 165kN | 75 mm, U/D 25 | 100 kg/saat | 25–34kW |
| KGB15D | 15 litre | 450×2 | 165kN | 90 mm, U/D 25 | 120 kg/saat | 25–34kW |
| KGH15L | 15 litre | 500 adet/saat | 200kN | 80 mm, U/D 25 | 150 kg/saat | 40–50kW |
| KGH15D | 15 litre | 500 × 2 | 200kN | 90 mm, U/D 25 | 180 kg/saat | 40–50kW |
| KGH30L | 30 litre | 450 adet/saat | 300kN | 90 mm, U/D 25 | 180 kg/saat | 70–80kW |
| KGH30D | 30 litre | 450×2 | 300kN | 100 mm, U/D 25 | 300 kg/saat | 70–80kW |
Şimdi bu sayıları bir üretim planına dönüştüren matematik.
Bu değer kaybının dürüst olmasını sağlayan iki kural vardır. Daha kalın duvarlar daha yavaş soğur, bu nedenle ağır parçalar hafif olanlara göre daha fazla güç kaybeder. Ve geçişler, döngü süresi sayısında hiçbir zaman görünmeyen saatleri tüketir.
Kurulumdan sonra kendi değer kaybınızı ölçün. Kuru çevrimi onaylamak için makineyi boş olarak çalıştırın, ardından tam üretim vardiyasını çalıştırın ve iyi parçaları saatlere bölün. Bu oran planlama faktörünüz haline gelir ve süreç yerleştikten sonra sabit kalır.
Yalnızca makineyi değil, satırı da eşleştirin:Şişirme çıktınızı izolasyonda değil dolum hattınıza göre boyutlandırın. Doldurucunuzu aşan bir makine envanter oluşturur ve zeminde karışıklık yaratır. Saat başına planladığınız parçaları vardiya saatleriyle çarpın, koli başına şişe sayısına bölün ve satın almadan önce bu sayıyı alt koli ve palet verimiyle karşılaştırın.
Malzemeler ve parça tasarımı
Sürekli ekstrüzyon PE, PP, PVC ve PA'yı çalıştırır. HDPE, şişe ve bidonların çoğunu taşır ve bağışlayıcı işleme penceresi, kategoriye neden hakim olduğunu açıklar.
Vida asıl işi yapar. Çapı ve uzunluk-çap oranı, makinenin saatte ne kadar reçine eriteceğini belirler ve bu, çıkışı her şeyden önce kapatır. Makinelerimiz, tambur üzerinde 3 ila 5 ısıtma bölgesi ve kalıp kafasında 3×5 ila 3×8 ısıtma bölümleri ile L/D 25'te 50 ila 100 mm vidalar çalıştırır.
| Malzeme | Tipik ürünler | Ne izlenir? |
|---|---|---|
| HDPE | Deterjan şişeleri, bidonlar, motor yağı sürahileri, süt ürünleri | Çok bağışlayıcı. Erime indeksini parça ağırlığıyla eşleştirin — daha büyük parçalar için daha düşük MFI |
| PP | Sıcak doldurma ve daha yüksek sıcaklıkta paketleme | Daha dar işlem penceresi; daha yavaş soğur, dolayısıyla döngüler uzar |
| PVC | Şeffaf şişeler, özel kimyasal ambalajlar | Isıya duyarlı. Sıcak kalırsa bozulur; herhangi bir durmadan önce temizleyin |
| Karışımları yeniden öğütmek | Çoğu üründe maliyet düşüşü | Kontrollü bir oranda karıştırın; kirlenmiş yeniden öğütme, eriyiğin içine lekeler taşır |
Parça tasarımı, makinenin üstesinden gelemeyeceği sınırları belirler. Derin alt kesimler sıkışmayla mücadele eder. Keskin köşeler, parisonun en çok gerildiği duvarı inceler. Sapların temiz bir şekilde oluşturulabilmesi için yeterli pafta kafası çapına ihtiyacı vardır; kafalarımız tek kalıp pimli modellerde 90 ila 220 mm arasında çalışır.
Bir kalıbı kesmeden önce çizimi tedarikçinize getirin. Deneyimlerimize göre, duvar kalınlığı şikayetlerinin çoğu, makine ayarından ziyade tasarım kararına dayanıyor ve çizim üzerinde geçirilen bir saat, haftalarca süren deneme yanılma sürecini önlüyor.
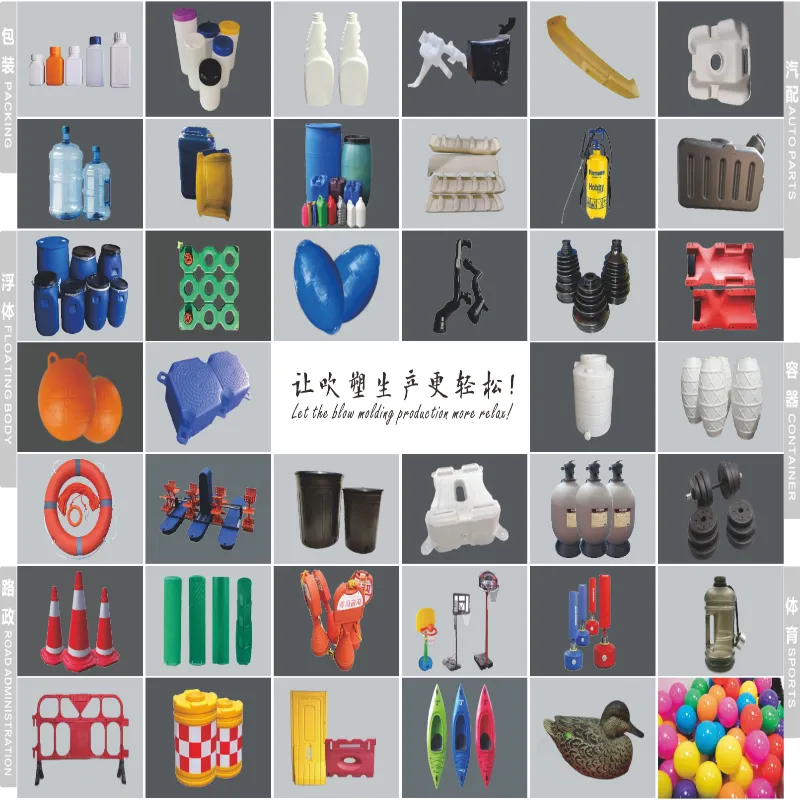
Katmanlar daha fazla seçenek açar. Birlikte ekstrüzyon kafası renkli bir kaplama, şeffaf bir görünüm şeridi veya gömülü geri dönüştürülmüş bir çekirdek ekler; bunların hepsi aynı çekimde yapılır. Kavisli kollu makinelerimiz, tamamen kaplanmış 1 ila 6 katmanla çalışır.çok katmanlı kılavuz.
Otomasyon, kontroller ve enerji
Kontrol yığını, kalitenin vardiyalar boyunca geçerli olup olmadığına karar verir. Herhangi bir tedarikçiye içinde ne olduğunu sorun ve sıfatlar değil isimler bekleyin.
Makinelerimiz Mitsubishi PLC'leri, MOOG servo kontrolünü, Weinview HMI'larını ve OMRON, Schneider ve GEFRAN bileşenlerini çalıştırır. Programlanmış duvar kalınlığı kontrolü, kalıp boşluğunu atış boyunca değiştirerek malzemeyi parçanın ihtiyaç duyduğu yere koyar ve ihtiyaç duymadığı yerden çıkarır.
Hat entegrasyonu için üç özel soru sorun: PLC'nin MES veya SCADA bağlantısı için hangi protokolleri sunduğu, alarmların yapılandırılmış veri olarak aktarılıp aktarılmadığı ve tedarikçinin uzaktan teşhis sunup sunmadığı. Mühendislerimizin bir makineyi gerçek zamanlı olarak inceleyebilmeleri ve üretimi durdurmadan önce sorunları işaretleyebilmeleri için IoT uzaktan izleme sağlıyoruz.
Enerji kendi analizini hak ediyor. Üç yük hakimdir: varil ısıtma, tahrik sistemi ve soğutma. Yukarıdaki tabloda modele göre ortalama tüketim listelenmektedir ve soğutma suyu, makine boyutuna bağlı olarak 50 ila 180 L/dak arasında çalışır.
Tedarikçileri saatlik çekilişe göre değil, parça başına rakama göre karşılaştırın. Daha hızlı bir makine aynı kilowatt'ı daha fazla şişeye yayar ve bu da genellikle daha yüksek değere sahip makineyi daha ucuz çalıştırır.
Yaşam döngüsü ekonomisi: Makineye sahip olmanın maliyeti nedir?
Satın alma fiyatı tek ödemedir. Mülkiyet on yıl boyunca devam eder. Beş faktör sermaye maliyetini, dördü ise işletme maliyetini etkiler.
| Maliyet etkeni | Kategori | Notlar |
|---|---|---|
| Makine boyutu ve istasyon sayısı | Başkent | En büyük tek değişken |
| Katman sayısı | Başkent | Her katman bir ekstruder ve kafa karmaşıklığı ekler |
| Kalıplar ve boşluklar | Başkent | Genellikle ayrı olarak fiyatlandırılır - onlar için bütçe |
| Aşağı yönde otomasyon | Başkent | Söndürme, sızıntı testi, taşıma |
| Enerji | İşletim | Yukarıdaki parça başına rakamı kullanın |
| İş gücü | İşletim | Otomatik flaş giderme ve kullanım ile keskin bir şekilde düşer |
| Hurdaya çıkarın ve yeniden öğütün | İşletim | Yeniden öğütme döngüsünün kapatılması, zaten parasını ödediğiniz flaşı kurtarır |
| Yedek parçalar ve bakım | İşletim | Yıllık bütçe; hızlı giyilen ürünleri sitede stoklamak |
Geri ödeme modelinizi toplamı değil, deltayı temel alarak oluşturun. Yeni hattı bugün çalıştırdığınız şeyle karşılaştırın: saat başına kazanılan parça, tasarruf edilen işçilik saati, azaltılan hurda, parça başına enerji değişimi. Makine ve takım maliyetini bu yıllık kazanca bölün ve satıcının rakamları yerine kendi rakamlarınıza göre bir geri ödeme süresine sahip olursunuz.
Bakım ve arıza modları
Çalışma süresi şanstan değil, programdan gelir. Üç aşamalı iş planlayın.
| Aralık | Görevler |
|---|---|
| Günlük | Kalıp kafası ısıtıcılarını ve sıcaklıklarını kontrol edin; sıkışma alanını temizleyin; soğutma suyu akışını ve basıncını doğrulayın |
| Haftalık | Sıkıştırma yüzeylerini ve yerleştirme pimlerini inceleyin; servo ve hidrolik basınçları kontrol edin; sürüklenme için hurda oranını gözden geçirin |
| Üç ayda bir | Performans teşhisini çalıştırın; yağlama sistemini inceleyin; kritik bileşenleri kalibre edin |
| Yıllık | Vida ve namlu aşınmasını inceleyin; kalıp kafasına bakım yapın; yedek parça envanterinin tamamını inceleyin |
Yaygın arıza modları kalıpları takip eder: aşınmış sıkışma kenarları taban kaynaklarını zayıflatır, sürüklenen ısıtıcı bölgeleri duvar dağılımını değiştirir ve körelmiş sıkıştırma yüzeyleri parlamanın ortaya çıkmasına neden olur. Her biri önce parçanın kusuru olarak karşımıza çıkıyor.
Operatör eğitimi, herhangi bir yedek parçadan daha hızlı kendini amorti eder. Tedarikçinizin neleri içerdiğini ve kurulumun yerel güvenlik gereksinimlerinize göre makine koruma ve kilitleme prosedürlerini kapsadığını doğrulayın; ABD'de bu, hat üretime geçmeden önce OSHA uyumluluğunun imzalandığı anlamına gelir.
Garanti hakkında yazılı olarak bilgi alın:bizimki, MOOG duvar kalınlığı kontrolörü ve servo motorlar gibi ana bileşenler iki yıla kadar uzatılarak, fabrikanıza gelişinden itibaren tüm makinede bir yıl çalışır. Herhangi bir tedarikçiye, garantisinin neleri kapsadığını, neleri kapsamadığını ve yedek parçaların ülkenize ne kadar hızlı ulaştığını sorun.
Yapılandırmanızı seçme
Bu sırayla çalışın: konteyner hacmi ve malzemesi makine sınıfını daraltır, yıllık hacim tek veya çift istasyona karar verir ve katman gereksinimleri kalıp hareketli veya kavisli kola karar verir. Boşluklar daha sonra çıktıyı tahmininize göre ölçeklendirir.
Bizimbeş adımlı seçim kılavuzubu boyutlandırma yolunu ayrıntılı olarak yürür. 30 litrenin üzerindeki kaplar için, hamur sürekli ekstrüzyon için fazla ağırlaşır ve karar, akümülatör makinelerine verilir.akümülatör vs sürekli karşılaştırma.
Sık sorulan sorular
Sürekli şişirme makinesi nedir?
Sürekli bir üflemeli kalıplama makinesi, parison adı verilen kesintisiz bir erimiş plastik tüpünü ekstrüde ederken, bir veya iki kalıp istasyonu onu yakalamak, kapatmak ve parçayı şişirmek için hareket eder. Ekstruder asla durmaz. Bu, HDPE, PP ve PVC'deki küçük ve orta boy kaplara (şişeler, bidonlar ve yağlayıcı ambalajlar) uygundur. Büyük parçalar bunun yerine akümülatör makinelerini kullanır, çünkü ağır asılı bir parison kalıp kapanmadan önce uzar.
Döngü süresi ve boşluklardan saat başına şişeleri nasıl hesaplarım?
Saat başına döngü sayısını, kalıp kafasındaki boşluklarla ve istasyon sayısıyla çarpın. Saatte 600 kuru döngü yapabilen ve çift istasyonlu 2 gözlü kafaya sahip bir makine, teoride saatte 2.400 parçaya ulaşır. Ardından soğutma, taşıma ve geçiş için gerçekçi bir değer kaybı uygulayın çünkü katalog derecelendirmeleri makinenin boş döndüğünü gösterir. Kapasiteyi azaltılmış sayıya göre planlayın.
Sürekli şişirme makinesinde hangi malzemeler çalışır?
HDPE, PP, PVC ve PA, sürekli ekstrüzyon şişirme makinelerinde iyi çalışır. HDPE, şişe ve bidon üretiminde hakimdir. Vidayı malzemeyle eşleştirin: Daha sert kaliteler daha fazla erime kapasitesine ihtiyaç duyar, bu nedenle vida çapı ve uzunluk/çap oranı önemlidir. Şeffaf PET içecek şişeleri farklı bir işlem (enjeksiyonlu gerdirmeli şişirme) ve farklı makineler kullanır.
Sürekli şişirme makinesi ne kadar enerji kullanır?
Ortalama enerji tüketimi makine boyutuna göre ölçeklenir. Kinggle sürekli makineleri 2 L sınıfında 12 ila 18 kW, 5 L sınıfında 16 ila 25 kW, 15 L sınıfında 25 ila 34 kW ve yüksek hızlı kavisli kollu modellerde 40 ila 80 kW çalışır. Daha hızlı bir makine aynı çekişi daha fazla parçaya yaydığından, tedarikçileri saat yerine bitmiş parça başına enerji açısından karşılaştırın.
Sürekli şişirme hattının hangi bakıma ihtiyacı vardır?
Günlük, haftalık ve üç aylık çalışmaları planlayın. Günlük: Kalıp kafası ısıtıcılarını kontrol edin, sıkıştırma alanını temizleyin, soğutma suyu akışını doğrulayın. Haftalık olarak: kenetleme yüzeylerini ve hidrolik veya servo basınçlarını kontrol edin. Üç ayda bir: performans teşhislerini çalıştırın, yağlama sistemini inceleyin ve kritik bileşenleri kalibre edin. Hızlı aşınan yedek parçaları sahada bulundurun, çünkü eksik bir parçanın maliyeti stoktan ziyade arıza süresinde daha fazladır.
Sonraki adım nerede olduğunuza bağlıdır
Hacim, malzeme, duvar kalınlığı, hedef çıktı gibi konteyner ayrıntılarınızı gönderin; mühendislerimiz sahneniz için doğru yolu belirleyecektir:
- Yeni bir ürün mü denemek istiyorsunuz?Bir başlangıç konfigürasyonu önereceğiz ve örnek bir denemede sizin rolünüzü çalıştıracağız.
- Kapasite mi ekliyorsunuz?Çıktı matematiğini dolum hattınıza göre oluşturacağız ve eşleşen modeli teklif edeceğiz.
- Eskiyen bir makineyi mi değiştiriyorsunuz?Parça başına enerjiyi ve hurdayı mevcut hattınızla karşılaştıracağız, böylece geri ödeme rakamlarınızdan gelecektir.
Her alıntıda modeli, bileşenleri, ticari şartları ve teslim süresini belirtir; normal modeller 30 ila 40 gün arasında çalışır, özel yapımlar ise 60 ila 120 gün arasında çalışır. Göz attam sürekli makine yelpazesiNumaralarınızı toplarken.
Konfigürasyon ve fiyat teklifi isteyin →Sürekli bir üflemeli kalıplama makinesi yerini ritimle kazanır; hiç durmayan bir ekstrüder, ayak uyduran kalıplar ve doldurucunuza uygun boyutta bir hat. Konfigürasyonu, boşluk sayısını ve güç azaltmayı doğru yapın ve çıktı matematiğinin üretimde kalmasını sağlayın. Modellere ve teknik özelliklere bakın.sürekli şişirme makinesi serisi.