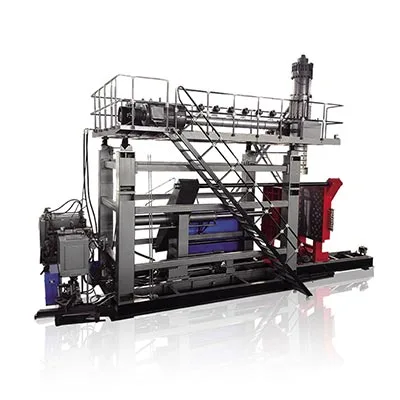
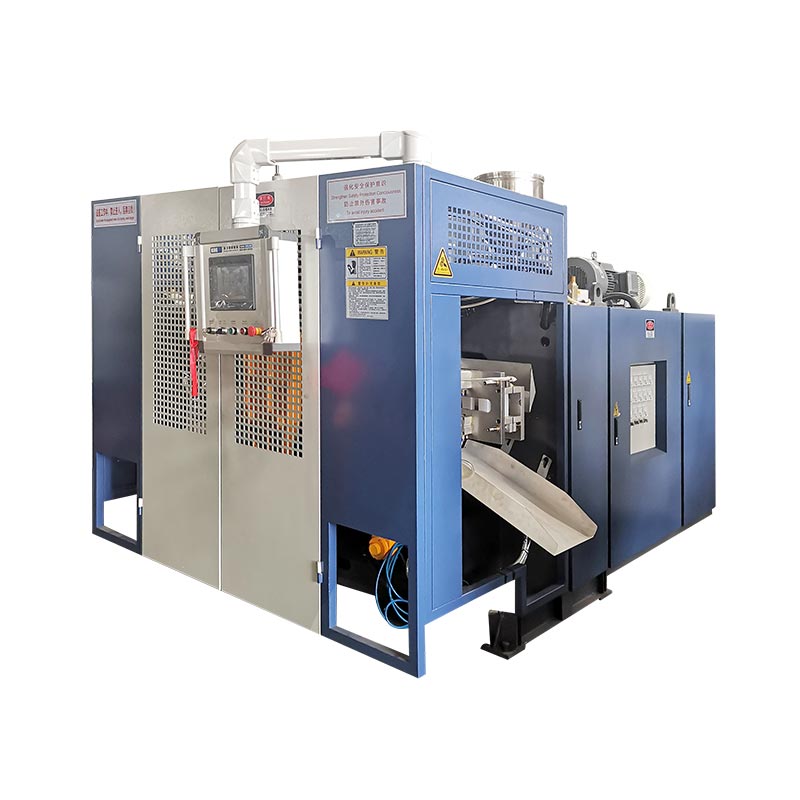
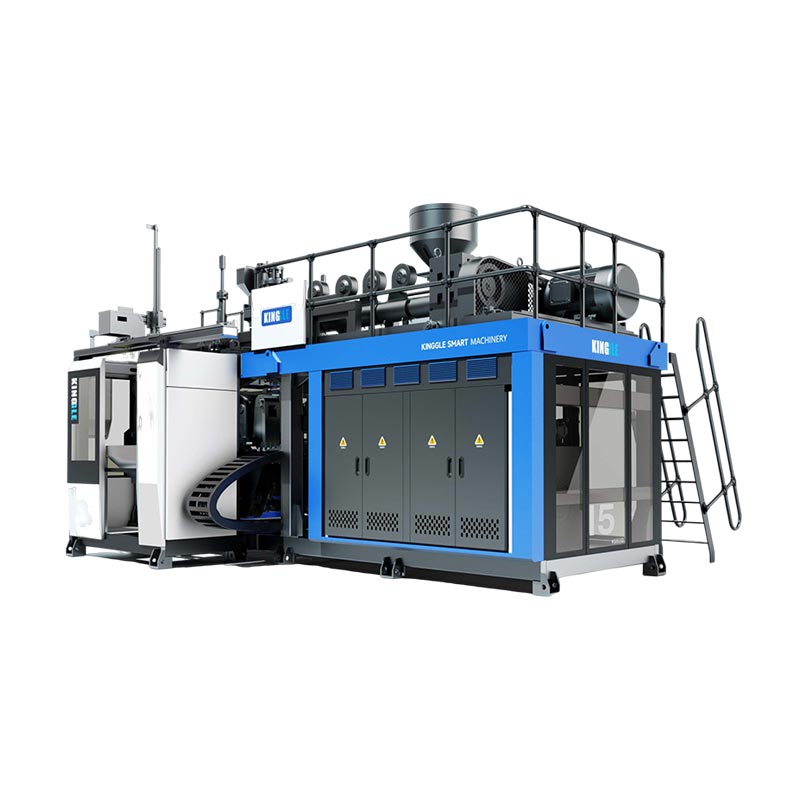
A kimyasal davul şişirme makinesi200 ila 220 litrelik variller için boyutlandırılmış bir akümülatör ekstrüzyon makinesidir. Akümülatör, yerçekimi onu şeklini bozmadan önce ağır bir parisonu hızlı bir şekilde dışarı fırlatır. Makineyle ilgili diğer her şey bir ana hizmet etmek için var: düşme testi.
Dürüst çerçeve budur. Düşmeye dayanamayan bir varil, ne kadar iyi görünürse görünsün tehlikeli madde taşımaz.
Yani bu makale testten geriye doğru çalışır. Davulun hayatta kalması için gerekenler. Davulların gerçekten kırıldığı yer. Ve makinenin bu konuda ne yapması gerektiği.
Temel Çıkarımlar
- Davullar başarısız oluyoralt zil sesi ve kıstırma kaynağı. Neredeyse hiçbir zaman yan duvarda değil.
- Düşme testi tamburla yapılırdolu ve şartlandırılmış soğuk. Soğuk plastik kırılgan plastiktir.
- 200 litrelik bir varilin ağırlığı12 ila 15 kg3,5 ila 4 mm duvarlı. Fazladan her milimetre paradır.
- HMW-HDPE, sıradan HDPE değil.Stres çatlağı direnci, bir yıllık agresif kimyadan sağ çıkan şeydir.
- Çıkış:Saatte 17 ila 20 varil. Bu tempoyu ekstruder değil, soğutma ayarlar.
Bu sayfada
Düşme testinin gerçekte gerektirdiği şey
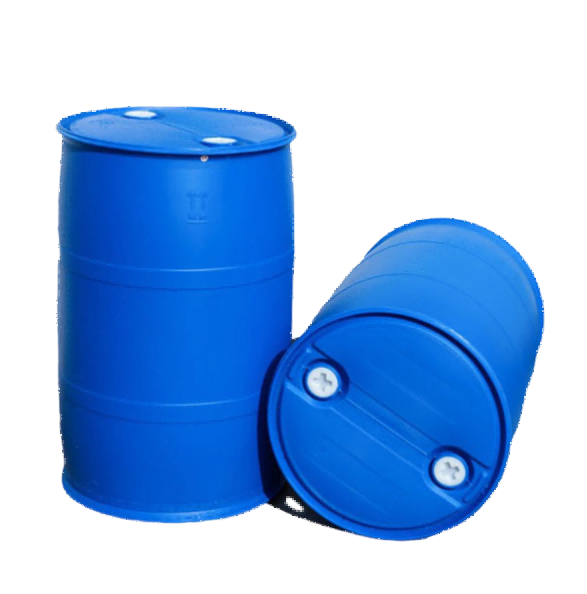
Tehlikeli mal ambalajlarına yönelik BM sertifikası bir düşürme testini de içerir. Tambur doldurulur, düşürülür ve kontrol edilir. Sızıntı yapmaması gerekir.
Üç ayrıntı bunu göründüğünden daha da zorlaştırıyor.
İlk olarak davultam dolu. Çarpmanın arkasında yaklaşık 200 kilo sıvı var. Tambur yere çarptığında yük durmaz. Hareket etmeye devam ediyor ve duvarın onu tutması gerekiyor.
İkincisi, davulşartlandırılmış soğukBirinci. Polietilen ısındıkça sertleşir, soğudukça kırılganlaşır. Soğuk algınlığı testi kasıtlıdır. Bu, gerçek bir tedarik zincirindeki en kötü durumdur.
Üçüncüsü, düşüş genellikleçapraz, alt zilin üzerine. Düz değil. Bu, tüm etkiyi küçük bir plastik yarıçapına aktarır. Ve bu yarıçap tam olarak parisonun tabanı oluşturmak için en uzağa uzanması gereken yerdi.
Tambur takımlarımız BM sertifikasıyla 3 metreden düşme testine göre doğrulanmıştır. Ticari olarak bu bir bonus özellik değil. Tehlikeli madde ambalajı alıcıları, kalitesi kanıtlanmamış bir varili kabul edemez; dolayısıyla bu, giriş fiyatıdır.
Davulların çaldığı yer
Yeni alıcıya davulun nerede arızalandığını sorun. Genellikle yan duvara işaret ederler çünkü bu en büyük yüzeydir.
Değil. Teşhis etmemiz istenen neredeyse her arızanın nedeni iki yer.
Alt zil sesi
Bu, tabanın yan duvarla buluştuğu köşe yarıçapıdır. Geometrik olarak bu, parisonun esnemesi gereken en uzak noktadır, dolayısıyla doğal olarak tamburun en ince kısmıdır.
Aynı zamanda çapraz düşüşün enerjisini yoğunlaştığı yerdir. İnce plastik, konsantre darbe, soğuk şartlandırma. Bu yüzden zil ilk önce çalar.
Sıkıştırma kaynağı
Kalıp kapandığında parisonu sıkıştırır ve parlamayı keser. Bu dikiş eriyiğin iki yüzü arasındaki bir kaynaktır. Bitmiş tamburun en zayıf çizgisidir.
Bir kaynak mükemmel görünse de hala soğuk olabilir. Soğuk kaynaklar darbe altında yırtılmak yerine soyulur. Başarısızlık yüzeyi size ne olduğunu söyler. Yırtık bir kaynağın iyi bir kaynaşması vardı. Soyulmuş olanı bunu yapmadı.
Tablo 1 · Arıza teşhisi
| Başarısız olduğu yer | Muhtemel sebep | Ne değiştirilmeli |
|---|---|---|
| Alt zil sesi, bölünmüş | Taban yarıçapında duvar çok ince | Zil sesinin üzerine kalınlık noktaları ekleyin |
| Kaynak soyulmuş | Sıkıştırma sırasında çok soğuk eritin | Erime sıcaklığını yükseltin, kalıp bölgelerini dengeleyin |
| Temiz bir şekilde kaynak yapın | Dikişte yeterli malzeme yok | Malzemeyi sıkıştırma hattında yeniden profilleyin |
| Doldurduktan haftalar sonra çatlaklar | Gerilim çatlaması, yanlış reçine kalitesi | Daha yüksek moleküler ağırlığa sahip HMW-HDPE'ye geçin |
| Ağır flaş, zayıf dikiş | Kelepçe sürünerek açılıyor | Tonajı ve kenar aşınmasını kontrol edin |
| İstiflendikten sonra deforme oldu | Fırlatmadan önce yeterli soğutma yok | Soğutmayı uzatın, su sıcaklığını düşürün |
Dördüncü sıra acı verendir. Düşme testinde stres çatlaması görünmüyor. Haftalar sonra, bir müşterinin tesisinde agresif bir şeyle dolu bir varilin içinde ortaya çıkıyor. O zamana kadar binlerce kişi gönderdiniz.
Neden sıradan HDPE değil de HMW-HDPE
Kimyasal variller yüksek molekül ağırlıklı HDPE'den yapılmıştır. Bunun nedeni, çevresel stres çatlağı direnci veya ESCR olarak adlandırılan bir özelliktir.
İşte bunun pratikte ne anlama geldiği. Polietileni sürekli stres altına sokun, belirli kimyasallara maruz bırakın; zamanla çatlayabilir. Etkiye gerek yok. Sadece yol veriyor.
Dolu bir davul tam olarak bu durumdur. Duvar, içeriğin ağırlığı nedeniyle kalıcı olarak baskı altındadır. Bu içerikler bir deterjan, bir solvent veya bir asit olabilir. Ve davul bir yıl boyunca bu şekilde kalabilir.
Daha uzun polimer zincirleri buna çok daha iyi direnç gösterir. HMW-HDPE'nin yüksek molekül ağırlığının size sağladığı şey budur.
Bir sorun var ve makineye düşüyor. HMW reçinesinin işlenmesi daha serttir. Kalıptan çıktıktan sonra daha da şişer. Küçük bir kutudaki HDPE'den daha fazla ekstruder gücüne ve farklı parison ayarlarına ihtiyaç duyar.
Bu nedenle plastikleştirme kapasitesini gerçek tambur reçinenizle karşılaştırarak kontrol edin. Alıntılar genellikle bunu standart HDPE için belirtir; bu, çalıştıracağınız şey değildir.
Duvarın darbeye göre programlanması
Bir parison denetleyicisi tek bir kalınlık ayarlamaz. Parisonun uzunluğu boyunca bir eğri oluşturur. Bir tamburda bu eğri, düşme testi etrafında tasarlanmıştır.
Tamburu bir dizi iş olarak gördüğünüzde her şey daha da kolaylaşır:
- Taban ve alt zil sesi: daha fazlası.Bu, etkiyi alır ve varsayılan olarak en ince alandır. En fazla tazminata ihtiyacı var.
- Sıkıştırma hattı: daha fazlası.En zayıf kaynak aynı zamanda en ince kısım olmamalıdır.
- Üst zil ve kapatma alanı: daha fazlası.Tapalar stresi yoğunlaştırır ve davullar da tepeye düşer.
- Düz yan duvar: daha az.En az konsantre yükü taşır. Ağırlığın geldiği yer burasıdır.
- Kesim çizgisinin üstünde: minimum.Bu malzeme flaş haline geliyor ve yeniden zemin alıyor.
Rakamlar durumu açıkça ortaya koyuyor. 200 litrelik bir varil 12 ila 15 kg ağırlığındadır ve duvarı yaklaşık 3,5 ila 4 mm'dir. Gövdeye gereksiz bir milimetre eklerseniz gönderdiğiniz her varile kilolarca HMW-HDPE eklemiş olursunuz.
Bu nedenle denetleyici çözünürlüğü burada bir dipnot değildir. 100 noktalı duvar kalınlığı kontrolörü, malzemeyi tam olarak sesin oluşacağı yere yerleştirir. Bunun yerine kaba bir kontrolör bunu geniş bir banda yayar ve her döngüde aradaki farkı ödersiniz.
Bilmeye değer bir şey daha. Sag burada size karşı çalışıyor. Parison asılı kaldıkça üst kısmı incelir ve parisonun üst kısmı tamburun tabanını oluşturur.
Yani en fazla malzemeye ihtiyaç duyan alan yerçekiminin onu çaldığı alandır. Bu çelişki, tüm duvar programının çözmek için var olduğu şeydir.
Çift halka ve neden orada?
220 litrelik bir varile baktığınızda gövdenin etrafında iki adet yükseltilmiş halka göreceksiniz. Stil vermiyorlar.
Üç iş yapıyorlar. Yan duvarı göçmeye karşı sertleştirirler. Forklift tamburu taşıyıcılarına tutunacak bir şey veriyorlar. Ve variller istiflendiğinde yükü taşırlar, böylece ağırlığın duvardan alınmasını sağlarlar.
Kalıplama açısından bakıldığında halkalar bir komplikasyondur. Her biri kesitte bir değişikliktir, dolayısıyla parison orada farklı şekilde uzanır. Programı yanlış anladığınızda her halkanın hemen altında ince noktalar belirir.
Bu, kalıp tasarımı ile makine kapasitesinin neden aynı anlama geldiğinin güzel bir örneğidir. Çizilmesi kolay bir halka profilinin eşit şekilde üflenmesi zor olabilir. Bu tartışmanın kalıp kesilmeden önce hiçbir maliyeti yoktur, sonrasında ise çok büyük bir maliyeti vardır.
Makineyi belirtme
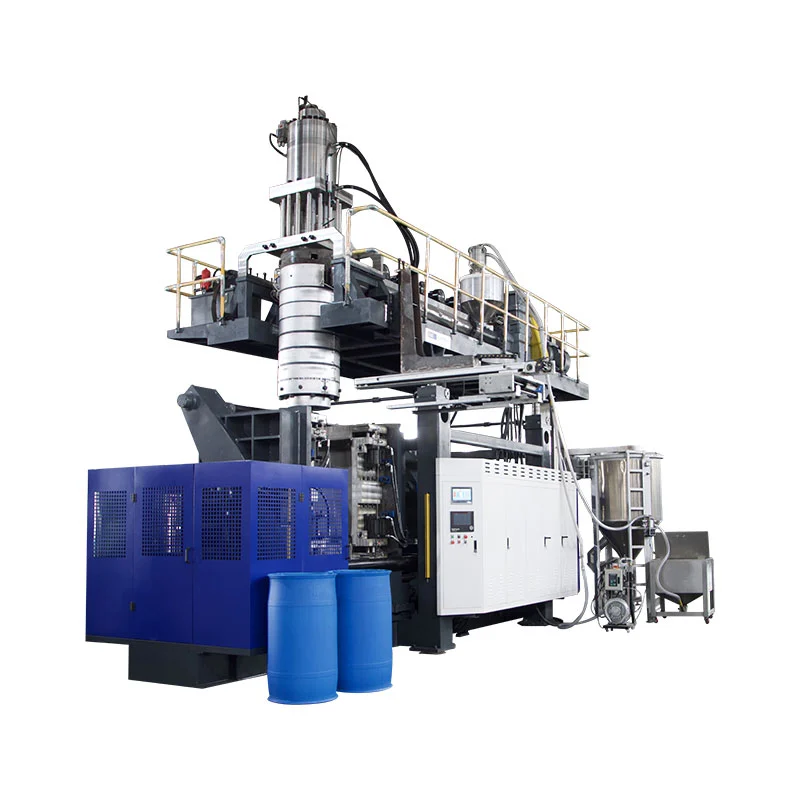
Davullar zorludur ancak teknik özellikler dört sorudan ibarettir.
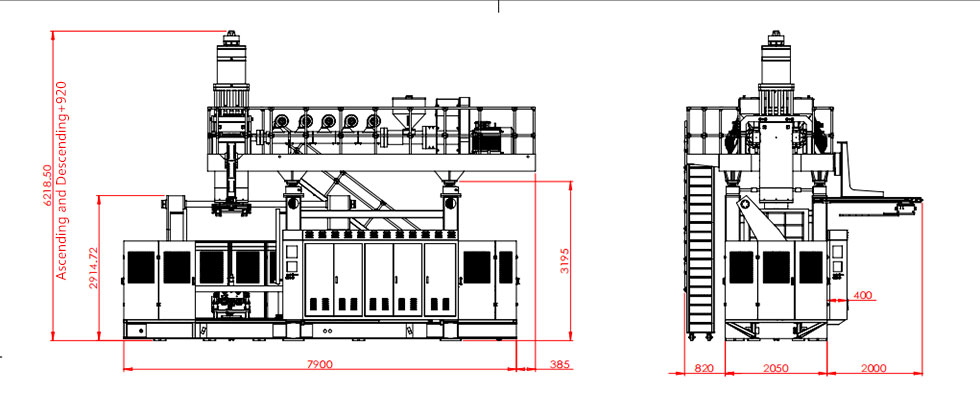
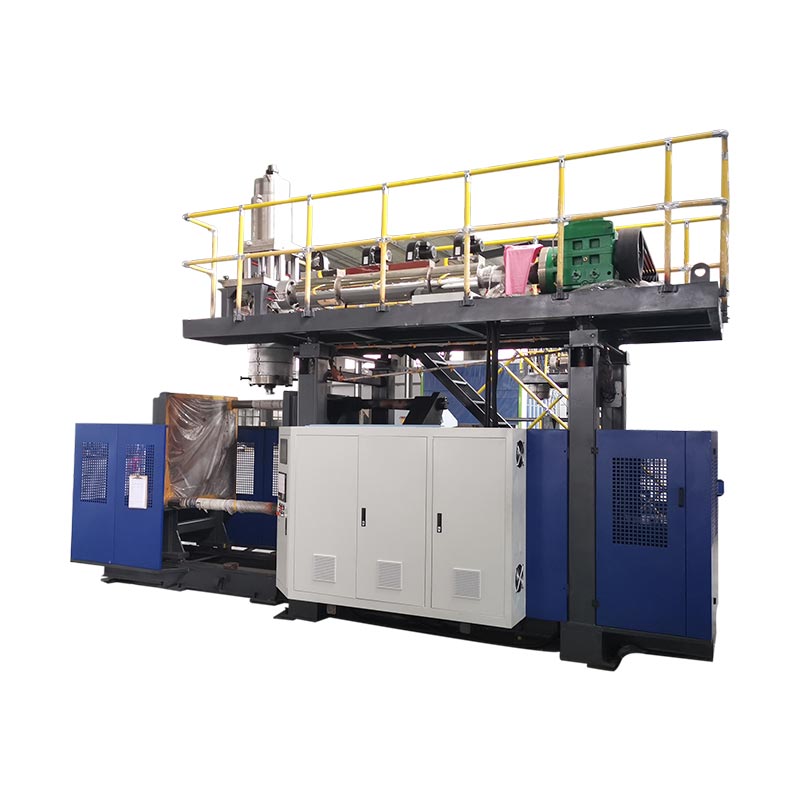
- En büyük davul nedir?200 ila 220 litrelik bir varilin 250 litrelik sınıfta bir makineye ihtiyacı vardır. BizimkiKGB200L/LP kimyasal varil özelolarak da satılıyor220 litre plastik varil makinesi.
- Daha küçük davullar da mı var?Çoğu bitki bir aralıkta çalışır. A30Lveya120L akümülatöralt ucu kaplar ve iki makine genellikle 30 ila 220 litre arasında değişir.
- Hangi reçine sınıfı?Plastikleştirme kapasitesini genel HDPE rakamlarına göre değil, gerçek HMW-HDPE'nize göre doğrulayın.
- Çerçevede başka neler çalışıyor?Aynı makine kalıp değiştirerek su depoları, paletler, bariyerler ve yakıt depoları yapmaktadır. Bunun için planlama, davul sözleşmeleri arasında kullanımın yüksek kalmasını sağlar.
Tablo 2 · Makine sınıfına göre tambur boyutu
| Tambur boyutu | Makine | Sıkıştırma kuvveti | Gösterge çıktısı |
|---|---|---|---|
| 20 - 30 L | 30L akümülatör | 215kN | ~650/saat |
| 50 - 60 L | 60L akümülatör | 280kN | ~500/saat |
| 120 litre | 120L akümülatör | 440kN | ~320/saat |
| 160L | 160L akümülatör | 760kN | ~300/saat |
| 200 - 220 L | 250L varil özel | 760kN | Saatte 17 ila 20 |
Bu son satır insanları şaşırtıyor ve bunu dürüstçe açıklamaya değer. KGB200L/LP teknik özellik sayfası saatte 300 parça kuru çevrimi gösterir. Gerçek 220 litrelik variller 17'den 20'ye kadar çıkıyor.
Makine düşük performans göstermiyor. Kuru çevrim, makinenin plastik olmadan ve soğutma olmadan çalışmasıdır. 4 mm'lik bir HMW-HDPE duvarın sertleşmesi dakikalar alır ve soğutma, her büyük parçanın temposunu belirler. Hiçbir ekstruder gücü miktarı bunu değiştirmez.
Davul programınız hakkında bizimle konuşun
İhtiyacınız olan tambur boyutunu, reçine derecesini ve sertifikasını gönderin. Sizin açınızdan makine sınıfı, duvar programı yaklaşımı ve gerçekçi çıktılarla geri döneceğiz.
Teklif Al WhatsApp'ta sohbet edinSık sorulan sorular
Plastik kimyasal varilleri hangi makine yapar?
Akümülatörlü ekstrüzyon şişirme makinesi. Eriyiği depolar ve hızlı bir şekilde dışarı atar, böylece ağır bir tambur parisonu kalıp kapanmadan önce sarkmaz. 200 ila 220 litrelik bir varil, yaklaşık 760 kN kapama kuvvetine sahip 250 litrelik sınıftaki bir makineye ihtiyaç duyar.
BM düşme testi nedir?
Dolu bir varil, belirli bir yükseklikten, genellikle alt çan üzerine çapraz bir düşüş içeren sert bir yüzeye düşürülür. Daha sonra sızıntı yapmaması gerekir. Tambur takımlarımız BM sertifikasıyla 3 metreden düşme testine göre doğrulanmıştır.
Plastik variller düşme testinde neden başarısız oluyor?
Arızaların çoğu yan duvarda değil, alt çanda veya kıstırma kaynağındadır. Genel nedenler taban yarıçapında çok az malzeme, soğuk kaynak veya yetersiz gerilim çatlağı direncine sahip reçinedir.
200 litrelik bir varilin ağırlığı ne kadardır?
HMW-HDPE'de tipik olarak 12 ila 15 kg, kabaca 3,5 ila 4 mm'lik bir duvar bulunur. Tam ağırlık, duvar programına ve tamburun karşılaması gereken sertifikasyona bağlıdır.
Bir davul makinesi hangi çıktıyı elde edebilir?
220 litrelik çift halkalı bir varil saatte yaklaşık 17 ila 20 parça hızında çalışır. Soğutma bunu sınırlar çünkü 4 mm'lik bir duvarın sertleşmesi küçük bir kaptan çok daha uzun sürer.
Bir makine varil ve diğer ürünleri üretebilir mi?
Evet. Akümülatör makinaları kalıp değiştirerek ürün değiştirir. Su depoları, paletler, trafik bariyerleri, şamandıralar ve yakıt depoları aynı çerçeveden yapılır.
Bu seni nereye bırakıyor
Davullar basit parçalara benziyor. Değiller. Bir varilin, dolu ve soğuk bir şekilde en zayıf köşesine düşürülmesine rağmen hayatta kalması gerekir. Daha sonra agresif bir şeyi bir yıl boyunca çatlamadan tutun.
Bunun olup olmayacağına üç şey karar verir. Gerçek stres çatlağı direncine sahip reçine. Malzemeyi çan ve kaynağa yerleştiren bir duvar programı. Ve her yere ağırlık eklemek yerine tam olarak yerleştirmeye yetecek kontrol çözünürlüğü.
Bunları doğru yapın ve davul geçer. Onları yanlış anlayınca bazen geçer, ki bu daha da kötüdür. Bir müşteri öğrenene kadar öğrenemezsiniz.