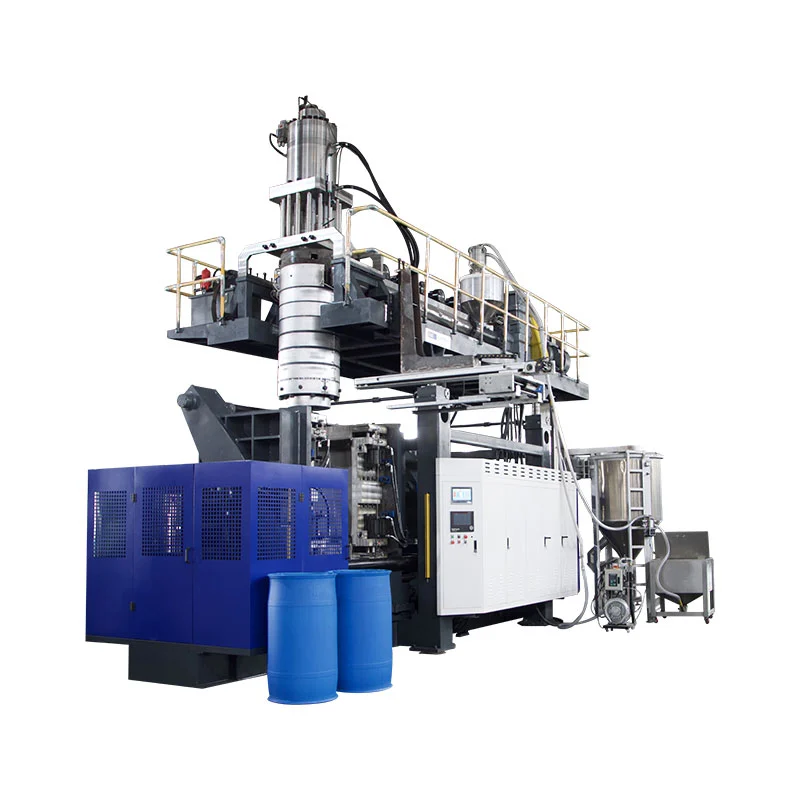
HMI, sürecin kendisi değil, operatörün sürece ilişkin görüşüdür. Bir tarifi değiştirmeden önce ayar değerlerini, gerçek geri bildirimi, makine durumunu ve alarm geçmişini birlikte okuyun.

Ana HMI ekranları neyi göstermek için tasarlanmıştır?
Ekran adları ve düzenleri makineye, PLC programına, seçeneklere ve kontrol cihazı sürümüne göre değişir. Temel işler benzerdir: bir mod seçin, bir eyleme komut verin, bir hedef belirleyin, geri bildirimi görüntüleyin, sıra durumunu gösterin ve operatöre bir sonraki eylemin neden engellendiğini söyleyin.
| Ekran grubu | Tipik bilgiler | Operatör sorusu |
|---|---|---|
| Ana / durum | Mod, döngü durumu, aktif alarmlar, ana konumlar ve üretim durumu | Makine şu anda ne yapıyor? |
| Manuel çalıştırma | Kalıp, üfleme pimi, maça çekme, araba, robot, ekstrüzyon ve yardımcı komutlar | Bu mekanizma güvenli bir şekilde hareket edebiliyor mu ve tepki veriyor mu? |
| Sıcaklık | Set değeri, gerçek değer, ısıtıcı durumu, yüksek/düşük sapma | Eritme sistemi stabil ve hazır mı? |
| Zaman ayarları | Gecikmeler, üfleme süresi, soğuma süresi, hareket zamanlaması ve sıralama pencereleri | Adım amaçlanan noktada başlayıp bitiyor mu? |
| Basınç ve hız | Seçilen hidrolik hareketler için komut verilen basınç veya hız | Hareket tarifi bu kalıp ve adıma uygun mu? |
| Fonksiyon seçimi | Yüklü veya etkinleştirilmiş seçenekler ve otomatik sıra seçenekleri | Program kullanılmayan bir seçeneği mi bekliyor? |
| Giriş / çıkış | Sensör ve anahtar durumları; PLC çıkış komutları | Kontrolör gerekli koşulu görüyor ve komutu veriyor mu? |
| Alarm geçmişi | Zaman veya sıra ile aktif ve önceki alarmlar | İlk önce hangi arıza meydana geldi? |
| Pozisyon / kalibrasyon | Merdane veya akümülatör konumu, referans değerleri ve kalibrasyon alanları | Görüntülenen konum fiziksel konumla eşleşiyor mu? |
| Duvar kalınlığı kontrolü | Profil noktaları, kalıp boşluğu komutu, dosya işlevleri ve izleme | Profil parison ve parça ile aynı hizada mı? |
Kullanınparison programlama kılavuzuduvar kalınlığı ekranı için. Bu makale daha geniş makine dizisine odaklanmaktadır.
Set değerini ve gerçek değeri çift olarak okuyun
Ayarlanan değer bir istektir. Gerçek bir değer geri bildirimdir. Aynı fikirde olmadıklarında, isteğin değiştirilmesi, arızanın yeri belirlenmeden semptomun gizlenmesine neden olabilir.
Bir sıcaklık bölgesi için öncelikle ısıtıcı çıkışına komut verilip verilmediğini kontrol edin. Ayarlanan değer gerçek değerin üzerindeyse ancak çıkış kapalı kalıyorsa izinleri, alarm durumunu, çıkış mantığını, kablolamayı, kontaktörü veya katı hal rölesini uygun şekilde inceleyin. Çıkış açıksa ancak sıcaklık yükselmiyorsa ısıtıcı devresini ve sensörün yerini kontrol edin. Gerçek sıcaklık aşılırsa ayarlamayı, sensör temasını, anahtarlama donanımını, soğutmayı ve son tarif değişikliklerini kontrol edin.
Aynı mantık pozisyon için de geçerlidir. Kalıp açma komutu merdanenin hareket ettiğinin kanıtı değildir. Komut durumunu, sensör geri bildirimini, hidrolik basıncı, kilitleri ve fiziksel mekanizmayı karşılaştırın.

Yedi adımlı alarm sorun giderme dizisi
- Bölgeyi güvenli hale getirin.Durumun ekipmana zarar vermesi veya bir kişinin maruz kalması durumunda otomatik hareketi durdurun. Tesisin onaylı prosedürünü izleyin.
- İlk alarmı kaydedin.Mesajı, zamanı, modu, ürünü, tarifi, döngü adımını ve önceki herhangi bir olayı fotoğraflayın veya yazın. Daha sonraki alarmlar bunun sonuçları olabilir.
- Hemen sıfırlamayın.Sıfırlama en iyi ipucunu silebilir. Alarm geçmişini okuyun ve önce hangi koşulun başarısız olduğunu not edin.
- Eksik durumu tanımlayın.Sıranın sıcaklığa hazır mı, koruma kapalı mı, kalıp konumu mu, akümülatör konumu mu, hava basıncı mı, hidrolik basınç mı, malzeme mi, robot yuvası mı yoksa başka bir izin veren için mi beklendiğini belirleyin.
- HMI durumunu makineyle karşılaştırın.Ekranda bir limit anahtarının kapalı olduğu belirtiliyorsa cihazı, hedefi, kabloyu ve hizalamayı inceleyin. Ekranda açık olduğu belirtiliyor ancak fiziksel durum aynı fikirde değilse durun ve araştırın.
- Manuel modu yalnızca prosedür dahilinde kullanın.Doğru alan açıkken ve gerekli tüm korumalar etkinken, her defasında bir mekanizmayı çalıştırın. Çözülmemiş bir kilitlemeyi ortadan kaldırmak için manuel komutları kullanmayın.
- Onarımı doğrulayın.Sebebi giderin, bir kez sıfırlayın, kontrollü bir manuel kontrol gerçekleştirin ve ardından makineyi normal üretime döndürmeden önce birkaç otomatik döngüyü gözlemleyin.
Giriş ve çıkış ekranları hatayı nasıl daraltır?
Giriş ekranı PLC'nin sensörlerden, anahtarlardan ve harici sistemlerden ne aldığını gösterir. Bir çıkış ekranı PLC'nin ne komut verdiğini gösterir. Birlikte, bir dizi problemini saha cihazı probleminden ayırmaya yardımcı olurlar.
| Gözlem | Ne öneriyor | Sonraki inceleme |
|---|---|---|
| Fiziksel sensör değişiyor, giriş değişmiyor | Sensör, hizalama, besleme, kablolama veya giriş kanalı sorunu | Elektrik çizimini kullanarak cihazı ve devreyi inceleyin |
| Gerekli giriş mevcut, çıkış asla açılmıyor | Başka bir izin veren mod, zamanlayıcı, alarm veya sıra durumu komutu engelliyor | Sıra durumunu ve ilgili tüm koşulları gözden geçirin |
| Çıkış açılıyor, aktüatör hareket etmiyor | Çıkış cihazı, valf, tahrik, hidrolik/pnömatik besleme veya mekanik kısıtlama | Saha cihazındaki komutu kontrol edin ve enerji yolunu inceleyin |
| Hareket oluyor, konum hiçbir zaman onaylanmıyor | Limit anahtarı, dönüştürücü, hedef, kalibrasyon veya giriş geri bildirimi sorunu | Fiziksel konumu geri bildirim değeriyle karşılaştırın |
| Alarm aynı döngü noktasında tekrarlanıyor | Tekrarlanabilir zamanlama, konum veya süreç koşulu | İlgili değerin eğilimini belirleyin ve tam sıra geçişini inceleyin |
Varsa, zorlamalı çıkış fonksiyonları eğitimli bakım personeline aittir. Normal sıranın dışında bir çıkışa enerji verilmesi beklenmedik bir hareket yaratabilir veya süreç kilitlenmelerini bozabilir.
Fabrika görünümü: yalnızca makineyi değil tarifi de kontrol edin
Yinelenen “makine arızalarının” çoğu belgelenmemiş tarif değişiklikleriyle başlar. İkinci vardiya farklı bir sıcaklık, gecikme, hız, basınç veya profili devralır ancak bunun neden değiştiğine dair hiçbir kayıt yoktur. Alarm ilk gözle görülür sonuç haline gelir.
Pratik bir fabrika kaydı, ürün ve kalıp numarasını, makine modelini, malzeme kalitesini, onaylı reçete revizyonunu, operatörü, tarihi, değişiklik nedenini, eski değeri, yeni değeri, ölçülen sonucu ve onayı içerir. Ana tarifleri koruyun ve operatörlerin yalnızca rollerinin gerektirdiği alanları ayarlamasına izin verin.
İşletime alma sonrasında ve onaylanmış bir süreç değişikliğinden sonra kararlı dosyaları yedekleyin. Bir değerin belgelenmiş birimi, güvenli aralığı veya işlevi yoksa, onu düzenlemeden önce elektrik ve proses belgeleriyle onaylayın. Kinggle'ın akımısatış sonrası servis sayfasıayrıca eğitim ve önleyici bakım desteğini de açıklar; makineye özel destek seri numarasını ve gerçek yazılım sürümünü kullanmalıdır.
Sık sorulan sorular
Makine neden otomatik modda başlamıyor?
Sıra, bir güvenlik, sıcaklık, konum, basınç, malzeme, robot veya mod durumunu bekliyor olabilir. Tekrar tekrar başlat tuşuna basmak yerine ilk aktif alarmı okuyun ve ilgili girişleri kontrol edin.
Alarmı sıfırlayıp üretime devam edebilir miyim?
Ancak nedeni anlaşıldıktan sonra bölge güvenli hale gelir ve ilgili durum yeniden sağlanır. Tekrarlanan sıfırlamalar aralıklı bir arızayı gizleyebilir veya ekipmanın hasar görmesine neden olabilir.
Bir giriş ile bir çıkış arasındaki fark nedir?
Giriş, limit anahtarı veya basınç durumu gibi PLC'nin aldığı bir sinyaldir. Çıkış, bir valfe, ısıtıcıya veya sürücü kontrolüne enerji verilmesi gibi PLC'nin gönderdiği bir komuttur.
Gerçek sıcaklık neden ayarlanan sıcaklıktan farklı?
Bölge hâlâ ısınıyor, soğuyor, malzeme akışı nedeniyle bozuluyor, bir arıza nedeniyle sınırlanıyor veya bir sensör, ısıtıcı, anahtarlama veya ayarlama probleminden etkileniyor olabilir. Ayar değerini değiştirmeden önce çıkış durumunu ve fiziksel bölgeyi kontrol edin.
Tüm Kinggle HMI ekranları aynı mıdır?
Hayır. Ekranlar ve mevcut işlevler makine modeline, seçeneklere, PLC programına, duvar kalınlığı kontrolörüne ve yazılım revizyonuna göre değişir.