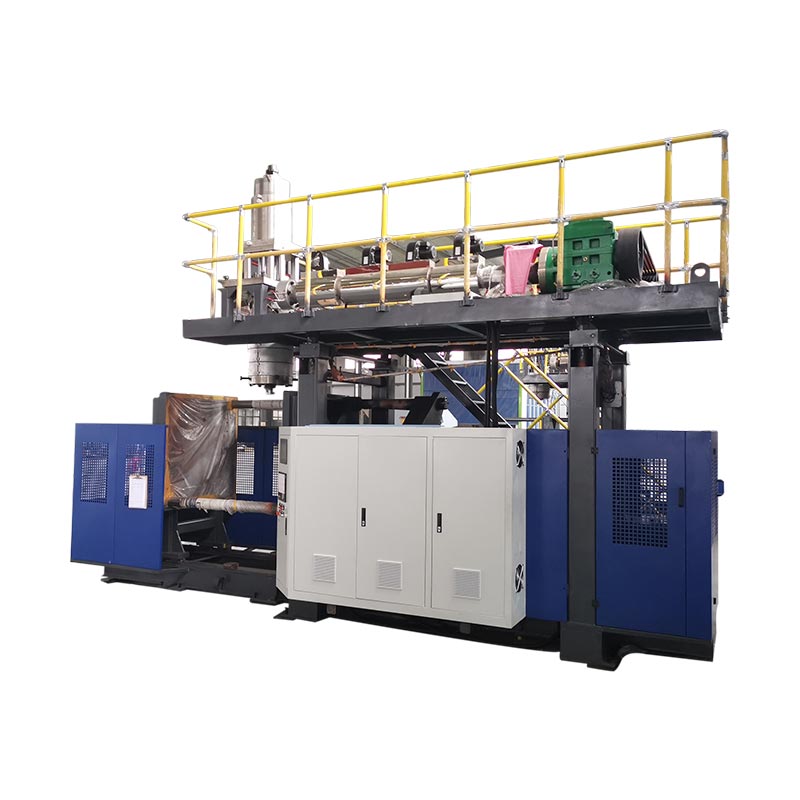
Şişirme kalıplama çevrim süresi, yalnızca ekip mevcut çevrimin nerede tüketildiğini ölçtükten ve kabul edilen parçanın hala spesifikasyona uygun olduğunu teyit ettikten sonra azaltılmalıdır.Soğutma genellikle en büyük bloğu kaplar, ancak parison dağıtımı, kelepçe hareketi, üfleme, egzoz, çıkarma ve aşağı yönde bekleme de tempoyu belirleyebilir. İstikrarlı bir temel oluşturun, kanıtlanmış bir kısıtlamayı adlandırın, yalnızca onu kontrol eden değişkeni değiştirin ve ardından daha kısa döngüyü sürdürmeden önce kabul edilen çıktıyı, duvar dağılımını, boyutları, çıkarma sonrası şekli, gerekli fonksiyonel testleri ve kusurları, kaydedilen ürün, reçine, kalıp, kullanım durumu ve son tarif revizyonuyla karşılaştırın, böylece başka bir vardiya sonucu tekrarlayabilir.

Prodüksiyon ekipleri tarafından kullanılan terminoloji:üflemeli kalıplama çevrim süresi optimizasyonu, ekstrüzyon üflemeli kalıplama çevrim süresi, şişe üfleme makinesi çevrim süresi, üflemeli kalıplama makinesi çıktısı, çevrim azaltma, soğutma süresi optimizasyonu ve üflemeli kalıplama üretim verimliliği. Bu terimler aynı iş hedefine işaret etmektedir ancak teknik çalışma, hedef yüzde yerine ölçülen bir süreçle başlar.
Döngünün kısıtlanabileceği altı yer
| Döngü bloğu | Makinede ölçün | Kısaltmadan önceki kanıt | Daha sonra ortaya çıkabilecek başarısızlık |
|---|---|---|---|
| Parison veya atış | Tekrarlanabilir başlangıç/bitiş sinyali, parison uzunluğu, atış veya akümülatör konumu | Stabil teslimat ve kalıp kapatmayla doğru ilişki | Sarkma, kısa parison, dokuma, ağırlık veya profil kayması |
| Kapat ve kilitle | Komut, konum geri bildirimi ve tamamlanma durumu | Net hareket, tam kapanma ve onaylanmış makine durumu | Parlama, sıkışma hasarı, eksik kapanma veya çarpışma |
| Üfleme ve egzoz | Etkinlik sırasında zamanlama, makine giriş hava durumu ve basınç davranışı | Tam şişirme, detaylandırma, havalandırma ve güvenli bırakma | Eksik parça, patlama, yapışma veya erken açılma |
| Soğutma | Devreye göre besleme ve geri dönüş durumu, kalıp sıcaklığı modeli ve fırlatma sırasında parça durumu | Sabit boyutlar, duvar, boyun, taban ve fırlatma sonrası şekil | Çarpıklık, oval boyun, büzülme, külbütör tabanı veya sıcak düzeltme |
| Çıkış ve aşağı akış | Robot, konveyör, düzeltici ve test cihazı dizisi | Parça her arayüzü üretim hızında temizler | Çarpışmalar, sıkışmalar, trim hasarı veya test cihazının birikmesi |
01 / TemelHattın gerçekte çalıştığı döngüyle başlayın
Döngü süresi projesinin tekrarlanabilir bir ölçüm noktasına ihtiyacı vardır. Sürekli bir ekstrüzyon hattında bu nokta, parison kesimiyle veya bir sonraki tekrarlanan makine dizisinin başlangıcıyla ilişkili sinyal olabilir. Bir akümülatör makinesinde üretim, dozaj hazırlama, akümülatör konumu, dışarı itme ve kalıplama sırası aracılığıyla daha iyi anlaşılabilir. Oluşturma olayının tamamında bir kez görünen bir sinyali seçin ve bunu belgeleyin. Bir makineden gelen HMI hedefini diğerinden elle zamanlanmış bir gözlemle karşılaştırmayın.
Kinggle'ın ev sahipliği yaptığıMoog DigiPack III kılavuzuayrımı net bir şekilde anlatıyor. Sürekli ekstrüzyon için kontrolör parison profilini döngü süresiyle ilişkilendirebilir ve ardışık başlatma sinyalleri arasındaki aralığı ölçebilir. Bir akümülatör makinesi için parison profili, malzeme dışarı itilirken akümülatörün konumuyla ilişkilidir. Bu fark önemlidir çünkü aynı zamanlama düzenlemesi bir makinedeki duvar profilini kaydırırken diğerinde farklı bir etkiye neden olabilir.
Normal değişimi görmek için en azından yeterli sayıda ardışık olayı kaydedin. Tesis numune periyodunu seçmelidir ancak gerçek çalışma modelini kapsamalıdır: çift istasyonlu bir hattaki her iki istasyon, ilgili tüm kalıp çıkışları veya boşluklar, rutin parça çıkarma ve serbest bırakmayı yöneten alt akış ekipmanı. Alarmları, kısa duruşları ve manuel müdahaleleri ayrı ayrı not edin. Sınıflandırılmamış kesinti süresini içeren bir ortalama döngüyü gizlerken, en iyi tek olay tekrarlanabilirliği gizler.
Kabul edilen kısmı zamanlama kaydının yanında saklayın. Ürün ve kalıp revizyonunu, reçine kalitesini ve partisini, renk veya yeniden öğütme kuralını, reçete revizyonunu, gerçek sıcaklık durumunu, makine giriş havası ve soğutma suyu durumunu, parça ağırlığını, kritik duvar konumlarını, boyutları ve gerekli fonksiyonel testleri kaydedin. Bu kayıt temeldir. Daha kısa deneme başarısız olursa ekip, onu hafızadan yeniden yapılandırmak yerine bilinen bir sürece dönebilir.
02 / TeşhisBir sonraki döngüyü sınırlayan olayın izini sürün
Çoğu HMI, zaman ayarlarının düzenlenmesini kolaylaştırır. Bu kolaylık, bir ekibin neyi kontrol ettiğini öğrenmeden önce görünür en büyük sayıyı azaltmasına yol açabilir. Döngüyü fiziksel bloklara ayırın ve sınırlarını izleyin: parison veya shot hazırlama, kalıp aktarımı, kapatma ve kilitleme, üfleme pimi hareketi, şişirme, soğutma, egzoz, açma, çıkarma ve aşağı yönde işleme. Bazı bloklar seri halinde meydana gelir. Diğerleri örtüşüyor. Toplam döngü, bir sonraki oluşum olayının başlayabilmesi için tamamlanması gereken yol tarafından belirlenir.
Basit bir zaman çizelgesi, bir ayarlar listesinden daha kullanışlıdır. Her bloğun başlangıç ve bitiş sinyalini kaydedin ve komutu gerçek geri bildirimle karşılaştırın. Soğutma sona ererse ancak makine robotun temizleme sinyalini beklerse soğutma süresini azaltmak, döngüyü değiştirmeden daha sıcak bir parça oluşturabilir. Kalıp geri döndüğünde bir sonraki parison hazır değilse, daha hızlı açma çıktıyı artıramaz. Düzeltici parçaları yeni hızda temizleyemezse kısıtlama aşağıya doğru kaymıştır.
Kinggle'ınHMI ayarları ve alarmlar kılavuzuBu nedenle set değerlerini gerçek değerlerden ayırır. Bir komut, denetleyicinin ne istediğini gösterir. Sensör durumu, konum geri bildirimi ve fiziksel gözlem, eylemin gerçekleşip gerçekleşmediğini gösterir. Makinenin alarm geçmişi aynı zamanda diziyi kesintiye uğratan ilk kilitlemeyi veya izin vereni de ortaya çıkarabilir. Sıfırlama en iyi ipucunu ortadan kaldırabilir.
Tarifi düzenlemeden önce her gecikmeyi sınıflandırın. Parçayı oluşturmak ve stabilize etmek için üretken zamana ihtiyaç vardır. Koşullu zaman bir hareketi korur veya doğrulanmış bir durumu bekler. Kaçınılabilir bekleme, gecikmiş bir robottan, dengesiz şebekeden, bloke edilmiş soğutma devresinden, tutarsız parisondan, manuel doğrulamadan veya aşağı yöndeki tıkanıklıktan kaynaklanır. Bakım kaybı aşınma, sızıntı, zayıf yağlama, hasarlı sensörler veya hizalama sorunlarından kaynaklanır. Her sınıfın farklı bir sahibi ve farklı bir düzeltmesi vardır.
03 / Isı gidermeSoğutma süresini kısaltmadan önce soğutma performansını doğrulayın
LyondellBasell'inPoliolefin Şişirme Kılavuzubirçok poliolefin şişirmeli kalıplama uygulamasında soğutmanın kalıplama döngüsünün çoğunu kapladığını belirtmektedir. Kılavuz, daha kısa döngüleri erime sıcaklığı, kalıp sıcaklığı, su akışı ve türbülans gibi ısı transfer koşullarıyla birleştirirken yine de istenen parça kalitesini gerektirir. Bu, bir dizi evrensel Kinggle değeri değil, teşhis için yararlı bir yöndür.
Soğutma kaynağından başlayın ve gerçek devreyi takip edin. Yalnızca soğutucu ekranını değil, istikrarlı üretimde soğutma sıvısı beslemesini ve dönüş durumunu da kaydedin. Kalıbın belirtilen akışı alıp almadığını ve paralel devrelerin dengeli olup olmadığını kontrol edin. Sıcak devre, tıkalı hortum, kirli kanal, yanlış bağlantı, hava cebi, sızıntı yapan conta veya başka bir makineyle paylaşılan ısı yükü olup olmadığına bakın.şişirme makinesi kullanım kılavuzuTesis beslemesi ve makine giriş durumunun neden ayırt edilmesi gerektiğini açıklar.
Kalıbın ve çıkarılan parçanın haritasını çıkarın. Tek bir yüzey okuması, boyun ekleri, sıkıştırma alanları, kalın kulpları, derin tabanları ve ayrı devreleri olan bir kalıbı temsil edemez. Tesisin onaylı ölçüm yöntemini kullanın ve tekrarlanabilir konumları karşılaştırın. Deformasyonun ne zaman ortaya çıktığını gözlemleyin: kalıbın içinde, çıkarma sırasında, kesme sırasında, soğutma konveyöründe veya parça oda durumuna ulaştıktan sonra. Bir dakika boyunca kabul edilebilir görünen sıcak bir parça daha sonra oval bir boyun, külbütör tabanı, büzülme veya boyutsal sapma gösterebilir.
Formosa Plastik'inPolietilen Ekstrüzyon Şişirme Proses KılavuzuBir parça çok sıcak olduğunda olası nedenler arasında kısa döngü, yüksek kalıp sıcaklığı ve tıkalı soğutma sıvısı kanalları listeleniyor. Ayrıca yetersiz kalıp soğutmasını çarpıklıkla ilişkilendirir ve su akışının, kalıp sıcaklığının ve kanal durumunun kontrol edilmesini önerir. Bu ilişkiler soğutma araştırmasını destekler ancak reçine kalitesi, kalıp ve ürün spesifikasyonu kabul edilebilir çalışma aralığını belirler.
Soğutma suyu sıcaklığını alışkanlıkla düşürmeyin. Yoğuşma yüzey sıcaklığı, ortam sıcaklığı ve nem arasındaki ilişkiye bağlıdır. Kalıbın üzerindeki veya etrafındaki su, parçayı etkileyebilir ve ekipman veya işyeri sorunlarına neden olabilir. Yoğuşma çalışma sınırına yaklaştığında oda durumunu kaydedin ve soğutucu, kalıp ve tesis prosedürlerini izleyin. Akış dağılımının iyileştirilmesi veya kısıtlı bir devrenin temizlenmesi, sıcaklık hedefini hareket ettirmeden ısı transferini geri kazanabilir.
04 / Parça tasarımıDuvar dağıtımı, kalıbın ne kadar ısıyı kaldırması gerektiğini değiştirir
Soğutma talebi parçadaki plastiği takip eder. Kalın bir alan, ince bir alana göre daha fazla sıcak malzeme içerir ve yakındaki duvarlar fırlatılmaya hazır olduktan sonra yumuşak kalabilir. Soğutma aşamasının tamamının uzatılması, o bölgeyi koruyabilir, ancak aynı zamanda kalıptaki diğer tüm alanları da daha uzun süre tutar. Uzun bir döngüyü kaçınılmaz olarak kabul etmeden önce, ölçülen duvar haritasını tasarım gereksinimi ve parisondan boşluğa beklenen esneme ile karşılaştırın.
Kinggle tarafından sunulan Moog DigiPack III kılavuzu, parison programlamanın ürün uzunluğu boyunca kalıp boşluğunu kontrol ettiğini açıklıyor. Ayrıca gereksiz ağır duvar bölümlerini daha uzun soğutmayla birleştirir ve profilin deneme kaplarında ölçülen duvar kalınlığına göre doğrulanması gerektiğini açıklar. Bu ilişkiyi dikkatli kullanın. Revize edilen parça hala ürün için geçerli olan ağırlık, minimum duvar, darbe, üstten yükleme, düşme, basınç, kimyasallara dayanıklılık ve boyut gerekliliklerini karşılamadığı sürece, malzemenin çıkarılması döngü süresinde bir kısayol değildir.
Öncelikle bitmiş parçadaki sıcak veya bozuk bölgeyi bulun. Daha sonra bu konumu parison programına, kalıp germeye, sıkıştırmaya ve soğutma devresine bağlayın. Ağır bir taban profilden, kuyruk yakalamasından veya geometriden gelebilir. Sıcak bir sap, dokuma, yerel germe, havalandırma veya soğutmayı içerebilir. Sıcak bir boyun, üflemeli pim teması, kesici ucun soğuması, fazla malzeme veya gecikmeli salınımı içerebilir.parison programlama kılavuzuNoktaları görünüme göre düzenlemek yerine profil malzemesini taşımak için ölçüme dayalı bir yöntem sağlar.
Kalıp tasarımı ayrıca mevcut ısı transfer yolunu da belirler. Kanal yerleşimi, akış yolu, kesici uçlar, boyun yapısı, havalandırma, yüzey teması ve ayırma hattı tasarımı, parçanın ne kadar hızlı stabilleşeceğini sınırlayabilir. Kinggle'ı kullanekstrüzyon şişirme kalıp tasarım kılavuzuTesisatlar ve onaylı duvar dağıtımı doğrulandıktan sonra aynı sıcak bölge kaldığında. Kalıcı bir yerel kısıtlama, başka bir zamanlayıcı değişikliğine değil, kalıp düzeltmesine ihtiyaç duyabilir.

Onaylanan parça ağırlığını tek kontrol olarak değil, sonuç olarak koruyun. Aynı toplam ağırlığa sahip iki parça, farklı duvar dağılımlarına ve soğutma davranışına sahip olabilir. Performansı belirleyen yerleri bölümlere ayırın veya ölçün ve ürün kontrol planı tarafından tanımlanan zamanda çıkarma sonrası şekli kontrol edin. Bu, duvar kalınlığı çalışmasının malzeme tasarrufuyla ilgili genel bir iddiadan ziyade nasıl faydalı süreç kanıtı haline geldiğidir.
05 / Makine mantığıSürekli ve akümülatörlü makineler tek bir zamanlama modelini paylaşmaz
Sürekli ekstrüzyonlu üflemeli kalıplama makinesinde, ekstrüder, bir veya daha fazla kalıp istasyonu sıraları boyunca hareket ederken, sürekli olarak bir parison üretir. Bu nedenle çevrim süresi, parison uzunluğu, kesim zamanlaması ve duvar kalınlığı programı birbirine bağlanabilir. Döngü değişirse, kontrolörün amaçlanan profili yine de fiziksel kalıp boyunca ve kalıbın içine yerleştirmesi gerekir. Profili değiştiren daha kısa bir istasyon dizisi, nötr bir hız değişikliği değildir.
Moog kontrolör kılavuzu, sürekli makineler için zamana dayalı profil kontrolünü ve akümülatörlü makineler için pozisyona dayalı kontrolü açıklar. Sürekli bir kurulumda, ardışık parison kesimleri gibi başlatma sinyalleri arasındaki aralıktan döngü süresini belirleyebilir. Bir akümülatör kurulumunda, duvar profili dışarı itme sırasında akümülatörün konumunu takip eder. Yayınlanan bu ayrım, bir tesisin başka bir hattan çevrim süresi yöntemini ödünç almadan önce neden makine ve kontrolör modunu tanımlaması gerektiğini açıklar.
Bir akümülatör makinesinin aynı zamanda kalıplama işlemi devam ederken gerekli dozajı da hazırlaması gerekir. Kalıp bir sonraki atışa hazır olmadan önce plastikleştirme veya birikimin bitip bitmediğini sorun. Akümülatör hala doluyorsa kalıbın açılmasından sonraki saniyelerin kesilmesi tam döngüyü azaltmayabilir. Biriktirme erken biterse, kalıplama ve soğutma yolu kısıtlayıcı olabilir. Hazır olma durumunu tek bir hedef değerden çıkarmak yerine gerçek atış hazırlığını, yastıklamayı veya son konumu, erime durumunu ve parça ağırlığını kaydedin.
İstasyon düzeni de zaman çizelgesini değiştirir. Çift istasyonlu sürekli bir makine, bir istasyonu kullanırken diğeri bir parçayı soğutur veya serbest bırakır, ancak ekstrüder, kalıp kafası, transfer hareketi, soğutma sistemi ve aşağı akış ekipmanının örtüşmeyi desteklemesi gerekir. Kinggle'ıntek istasyon ve çift istasyon karşılaştırmasıbu kapasite kararını açıklıyor. Çok kafalı ve çok boşluklu düzenler olay başına parçaları ve çıkışlar veya boşluklar arasındaki dengeyi etkiler; theçok kafalı ve çok boşluklu kılavuzbu terimleri ayırır.
Makineleri karşılaştırırken doğru paydayı kullanın. Bir şekillendirme olayı her zaman tek parça değildir. İlgili tüm kafalardan, boşluklardan ve istasyonlardan kabul edilen parçaları sayın ve ardından bu parçaları satılabilir kılan kısıtlamaları ekleyin. Hızlı kuruma hareketine sahip bir makine, ekstrüzyon, soğutma, kesme veya kalite stabilitesinin buna ayak uyduramaması halinde, saatte daha az kabul edilen parça üretebilir.
06 / SıraÜst üste binen tehlikeler olmadan bekleme süresini kısaltın
Soğutma ve parison dağıtımı anlaşıldıktan sonra eylemler arasındaki boşlukları inceleyin. Gecikme gerekli olmaktan çok tarihsel olabilir, ancak aynı zamanda açıklık, basınç stabilizasyonu, egzoz, sinyal onayı veya güvenli geçiş de sağlayabilir. Her gecikmenin hangi koşulu koruduğunu belirleyin. Daha sonra kontrolörün bu durum için zaten güvenilir geri bildirime sahip olup olmadığını kontrol edin. Sabit beklemeyi doğrulanmış tamamlama sinyaliyle değiştirmek tekrarlanabilirliği artırabilir, ancak bu yalnızca makine tasarımı ve onaylı kontrol mantığının bunu desteklemesi durumunda mümkündür.
Kinggle'ın ev sahipliği yaptığıotomatik şişirme makinesi kullanım kılavuzukalıp kapatma, üfleme zamanlaması, egzozla ilgili eylemler, kalıbın mikro açılması, üfleme pimi hareketi ve robot gecikmeleri gibi zamanlama kategorilerini ayırır. Kılavuz, değerleri sürekli olarak gerçek ürüne veya üretim durumuna bağlar. Arayüzü belgelenen makine ailesi için geçerlidir ve modele, seçeneğe veya yazılım sürümüne göre farklılık gösterebilir; dolayısıyla önerilen saniyelerin genel bir listesine dönüştürülmemelidir.
Makine prosedürünün izin verdiği azaltılmış ve kontrollü koşullarda fiziksel sırayı izleyin. Hortumların, kabloların, üfleme pimlerinin, göbeklerin, çıkarma cihazlarının ve parçanın tüm yol boyunca temiz kaldığını doğrulayın. Komutu ve geribildirimi birlikte okuyun. Bir hareket konuma erken ulaşıyor ancak dizi hala bekliyorsa, tam izin vereni bulun. Geri bildirim geç veya aralıklı olarak gelirse, onu maskeleyen zamanlayıcıyı azaltmadan önce sensörü, mekanizmayı veya yardımcı nedeni düzeltin.
Aşağı yöndeki çalışmalar aynı zaman çizelgesine aittir. Bir robot kalıbı hızlı bir şekilde temizleyebilir ancak parçaları zaten dolu olan bir konveyöre yerleştirebilir. Bir düzeltici sabit bir parça sıcaklığı gerektirebilir. Sızıntı test cihazı, makine çıktısı arttığında darboğaz haline gelebilir. Yalnızca makinedeki birkaç döngü sırasında değil, ilk sürekli çalışma boyunca kuyruk uzunluğunu ve durma nedenlerini kaydedin. En hızlı güvenli makine çevrimi, kusurları veya sıkışıklıkları bir istasyon öteye taşıyorsa işe yaramaz.
07 / DeneyBaşka bir vardiyanın tekrarlayabileceği kontrollü bir döngü süresi denemesi yapın
Yararlı bir deneme, "Kalıp devresi B güvenli çıkarma işlemini sınırlıyor mu?" gibi bir soruyla başlar. veya "Sensör doğrulandıktan sonra robotun temizleme gecikmesi devam ediyor mu?" “Döngüsü daha hızlı hale getirin” ile başlamıyor. Şüphelenilen kısıtlamayı, değişikliği, beklenen yanıtı ve denemeyi reddedebilecek parça kontrollerini belirtin. Numuneler arasında birden fazla ayarlamanın meydana gelmemesi için tarif düzenlemelerini kontrol etmek üzere bir kişiyi ve sonuçları kaydetmek için bir kişiyi atayın.
-
Onaylanan temel çizgiyi dondurun.Yayınlanan ayarları kaydedin veya yazdırın, ürün paketini tanımlayın ve kabul edilen örnekleri saklayın. Kararlı koşullar altında gerçek döngü değişimini ve kabul edilen çıktıyı kaydedin.
-
Bir kısıtlamayı adlandırın.Sekans zaman çizelgesini, soğutma haritasını, yardımcı program okumalarını, alarm geçmişini ve aşağı yöndeki gözlemleri kullanın. Bu kısıtlamaya işaret eden kanıtları yazın.
-
İzin verilen değişikliği tanımlayın.Makine, kalıp ve reçine belgelerini kullanın. Kontrollü bir ayar limiti ve bir dönüş noktası belirleyin. Gözlem penceresi sırasında başka bir değişkeni değiştirmeyin.
-
Reddetme tetikleyicilerini ayarlayın.Kararsız parison, eksik hareket, sıcak veya yapışan parçalar, çarpıklık, boyutsal hareket, ağırlık veya duvar arızası, parlama, patlama, alarmlar, sıkışmalar veya güvensiz davranış gibi ilgili işaretleri ekleyin.
-
Stabilizasyondan geçin.Parçaları zamana, istasyona, kafaya veya boşluğa göre işaretleyin. Değiştirilen değişkenin yeni bir kararlı duruma ulaşması için zamana ihtiyacı varsa, yeni durumu ilk parçadan yargılamayın.
-
Kabul edilen üretim penceresini ölçün.Kontrollü görsel, ağırlık, duvar, boyut ve fonksiyon kontrollerini uygulayın. Satılabilir bir parça belirlediklerinde, aşağı yönde düzeltme, test etme ve paketleme işlemlerini dahil edin.
-
Saklayın, reddedin veya araştırın.Değişikliği yalnızca tanımlanan pencere geçtiğinde ve kabul edilen çıktı iyileştiğinde koruyun. Kalite veya kontrol bozulursa taban çizgisini geri yükleyin. Deneme fiziksel bir nedeni ortaya çıkardığında bir takım oluşturma, yardımcı program veya bakım işlemi açın.
Örnek plan çizgiyle eşleşmelidir. Çift istasyonlu bir makinede her iki tarafı da dahil edin. Çok kafalı kurulumda kafa kimliğini koruyun. Çok boşluklu bir kalıpta, mümkün olduğu yerde boşluk kimliğini koruyun. Ortalama bir sıcak devreyi veya bir zayıf çıkışı gizleyebilir.şişirme kusurları kılavuzusabit ve rastgele kalıpların nasıl farklı kontrollere yol açtığını gösterir.
Deneme kayıtları eski değeri, yeni değeri, değişim zamanını, sorumlu kişiyi, fiili döngü dağılımını, malzeme partisini, kullanım durumunu, numune kimliklerini, ölçülen sonuçları, reddedilenleri ve nihai kararı içermelidir. Fotoğraflar şekil ve kusurların tespiti açısından faydalıdır ancak ölçümlerin yerini almaz. Eğer süreç başlangıç noktasına dönerse bunu da kaydedin. Başarısız bir deneme yine de başka bir vardiyanın aynı fikri tekrarlamasını engelleyebilir.
08 / KapasiteÇıkışı kuru çevrim hareketinden değil, kabul edilen parçalardan hesaplayın
Kuru çevrim çıktısı, komple malzeme, soğutma ve parça kabul yükü olmadan makine hareketini tanımlar. Hareket kabiliyetinin kontrol edilmesi açısından faydalıdır ancak satılabilir bir üretim vaadi değildir. Bir üretim hesaplamasında gerçek parça, reçine, kalıp, kafa veya boşluk sayımı, soğutma sistemi, alt ekipman ve kabul yöntemi kullanılmalıdır. İşte bu yüzden Kinggle'ınproje bilgi süreciBir makine önermeden önce ürün boyutu, ağırlığı, malzemesi, kalınlığı ve çıktı gereksinimlerini sorar.
Kabul edilen çıktıyı doğrudan temsili bir üretim penceresi üzerinden ölçün. Yalnızca tanımlanan serbest bırakma kriterlerini geçen parçaları sayın ve planlı duruşları, plansız duruşları, kurulum kaybını ve retleri ayrı ayrı kaydedin. Bunları açıklanamayan tek bir verimlilik faktörünün içine saklamayın. Hat, olay başına birkaç parça üretiyorsa, devre dışı bırakılan çıktının toplamın içinde kaybolmaması için sayımı istasyon, kafa veya boşluk bazında uzlaştırın.
| Metrik | Hesaplama veya gözlem | Kullanmak | Yaygın raporlama hatası |
|---|---|---|---|
| Döngü saniyeleri | Tekrarlanan kararlı döngülerde aynı olay arasındaki süre | Makine olayının hızını ve varyasyonunu gösterir | En kısa tek olayı raporlama |
| Etkinlik başına parçalar | Tek bir tam şekillendirme etkinliğiyle serbest bırakılan kabul edilen fiziksel parçalar | Başlıkları, boşlukları ve istasyonları hacimle birbirine bağlar | Her satış noktasının üretim yaptığını varsayarsak |
| Teorik saatlik çıktı | (3.600 / döngü saniyesi) × olay başına parça | Kesintisiz koşullarda planlama karşılaştırması | Sonuç garantili üretimin çağrılması |
| Kabul edilen saatlik çıktı | Kabul edilen parçalar / gözlemlenen üretim saatleri | Test edilen ürün paketinden kullanılabilir çıktıyı gösterir | Temizleme, kurulum veya reddedilen parçaları sayma |
| Sonucu değiştir | Eşleşen koşullar altında, eksi önceki kabul edilen çıktıdan sonra kabul edilen çıktı | Düzenlemenin gerçek hedefi geliştirip iyileştirmediğini test eder | Farklı ürünleri, vardiyaları veya yardımcı programları karşılaştırma |
Hızın yanı sıra kaliteyi de bildirin. Ağırlık ve duvar sonuçlarını, kritik boyutları, işlevsel test sonucunu, hurda veya bekletme sayısını, kullanım durumunu ve tarif revizyonunu ekleyin. İki saniyelik bir azalmanın, orijinal döngü, parça sayısı, kabul edilen verim ve test koşulları olmadan bağımsız bir anlamı yoktur. Bu nedenle bu makale yüzdesel bir iyileştirme hedefi yayınlamamaktadır. Sonuç, alıcının hat verilerinden gelmelidir.
Yeni bir makine veya kalıp için denemeden önce çıktı yöntemini tanımlayın. Kinggle'ınfabrika kabul testi kılavuzuÖlçülen çalışmanın tam ürün, malzeme, kalıp ve kullanım koşullarıyla nasıl ilişkilendirileceğini açıklar. Kullanınbaşlangıç kontrol listesiZamanlamadan önce kararlı bir durum oluşturmak vegeçiş kılavuzukurulum kaybını sabit üretimden ayrı tutmak için.
09 / SınırlarSüreç kontrolü kaybettiğinde denemeyi durdurun
Bir koruma, kilitleme, acil durdurma veya tehlikeli enerji kontrolü amaçlandığı gibi çalışmıyorsa, durdurun ve onaylanan durumu geri yükleyin. Beklenmedik makine hareketi, çarpışma riski, olağandışı hidrolik veya pnömatik davranış, hasarlı basınç bileşenleri, elektriksel aşırı ısınma, sızıntılar veya görüntülenen geri bildirim ile fiziksel konum arasında bir anlaşmazlık olması durumunda durun. Döngü süresi çalışması hiçbir zaman bir arıza etrafında çalışmaya izin vermez.
Kısmi deliller de davayı durdurabilir. Artık doğru pozisyona gelmeyen bir parison, eksik kalıp kapanması, yükselen flaş, dengesiz ağırlık, ince kritik duvarlar, patlamalar, eksik detaylar, yapışma, trim hasarı, çarpıklık, oval boyunlar, külbütör tabanları, büzülme veya fonksiyonel test başarısızlığına dikkat edin. Formosa'nın süreç kılavuzu bu belirtilerin birçoğunu aşırı ısı, yetersiz soğutma, kısa döngü veya soğutma kanalı durumuyla ilişkilendiriyor. Sebebi bulmadan geniş soğuma süresi eklemek yerine, doğru tanıyı yeniden açmak için semptomu kullanın.
Kısıtlama, kalıp kanalı değişikliği, kalıp veya üfleme pimi değişikliği, kontrol programı değişikliği, kilitleme değişikliği, basınç sistemi çalışması veya nitelikli reçine ve makine penceresi dışında işlem gerektirdiğinde artırın. Kullanınönleyici bakım kılavuzutekrarlanabilir ekipman bulguları için. Aşınmış bir mekanizma döngüyü yavaşlatabilir ancak daha hızlı bir komut onu onaramaz.
Projeyi yayınlanmış bir temel ile sonlandırın. Tarifi yalnızca tesisin onay süreci boyunca güncelleyin, numuneyi ve ölçüm kaydını ekleyin ve sonucun hangi ürün, kalıp, reçine ve makine konfigürasyonunu kapsadığını belirtin. Reddedilen denemeleri değişiklik günlüğünde tutun. Bir sonraki vardiya kabul edilen döngüyü yeniden üretebildiğinde ve sınırlarını açıklayabildiğinde iyileştirme normal üretim için hazırdır.
10 / CevaplarŞişirme kalıplama çevrim süresi hakkında sık sorulan sorular
Ekstrüzyon şişirme kalıplama çevrim süresini ne belirler?
Döngü süresi, parison veya shot hazırlama, kalıp hareketi, şişirme, soğutma, boşaltma, açma, çıkarma ve aşağı yöndeki işlemler boyunca gerekli olan en yavaş yola göre belirlenir. Ürün geometrisi, duvar dağılımı, reçine davranışı, kalıbın soğutulması, makine mimarisi ve kabul edilen parça kriterlerinin tümü bu yolu etkiler. Hangi zamanlayıcının sorumlu olduğuna karar vermeden önce gerçek sırayı ve geri bildirim sinyallerini ölçün.
Soğutma her zaman üflemeli kalıplama döngüsünün en uzun kısmı mıdır?
LyondellBasell'in şişirme kalıplama kılavuzuna göre soğutma, birçok poliolefin uygulamasında kalıplama döngüsünün çoğunu kaplar, ancak otomatik olarak her hattaki aktif kısıtlama değildir. Parison teslimatı, akümülatör dolumu, kalıp transferi, robot temizleme, düzeltme veya test etme bir sonraki başlangıcı yönlendirebilir. Bir zaman çizelgesi, soğutmanın azaltılmasının tüm döngüyü değiştirip değiştirmeyeceğini veya yalnızca daha sıcak parçayı çıkaracağını gösterir.
Çarpmaya neden olmadan soğutma süresi nasıl azaltılabilir?
Öncelikle soğutucu besleme ve dönüş koşullarını, devre dengesini, kanal temizliğini, kalıp sıcaklığı düzenini ve parça üzerindeki sıcak konumu doğrulayın. Duvar dağıtımını çizim ve onaylanmış süreçle karşılaştırın. Belgelenen bir koşulu değiştirin, sürecin stabil hale gelmesini bekleyin ve gerekli çıkarma sonrası aralıktan sonra boyutları ve şekli kontrol edin. Aynı yerel sıcak bölge kalırsa kalıp veya duvar dağıtımının mühendislik incelemesine ihtiyacı olabilir.
Daha kısa bir döngü her zaman üflemeli kalıplama çıktısını artırır mı?
Hayır. Çıktı yalnızca değiştirilen çevrim hat kısıtlaması olduğunda ve ek parçalar kabul edildiğinde artar. Daha hızlı bir makine olayı daha sıcak parçalar, daha fazla reddedilme, robot sıkışmaları, düzeltme hasarı veya test cihazının birikmesine neden olabilir. Kabul edilen parçaları, eşleşen ürün, malzeme, kalıp, kullanım ve kalite koşulları altında gözlemlenen saat başına karşılaştırın. Kuru çevrim hareketini, teorik verimi ve kabul edilen üretimi ayrı rakamlar olarak tutun.
Parison programlama döngü süresini nasıl etkiler?
Parison programlaması, malzemenin ürün boyunca bulunduğu yeri değiştirir. Gereksiz ağır alanlar daha fazla soğutma gerektirebilir, aşırı ince alanlar ise ürün testlerinde başarısız olabilir. Sürekli makinelerde duvar profili döngü süresiyle de senkronize edilebilir, böylece zamanlama değişikliği profil yerleşimini değiştirebilir. Kaydedilen eğrinin doğru kalacağını varsaymak yerine, bir döngü değişikliğinden sonra duvar konumlarını, parça ağırlığını ve profil hizalamasını doğrulayın.
Döngü süresi sorunu için Kinggle'a hangi veriler gönderilmelidir?
Makine modelini ve kontrolör versiyonunu, ürün çizimini, kalıp ve takım kimliklerini, reçine kalitesini ve partisini, tarif revizyonunu, güvenli bir konumdan çekilen çevrim videosunu, olay zaman çizelgesini, alarm geçmişini, parça ağırlığını ve duvar haritasını, kritik boyutları, kusur fotoğraflarını, makine giriş havası ve soğutma suyu gözlemlerini, aşağı akış durma nedenlerini ve belirli bir süre boyunca kabul edilen çıktıyı gönderin. Bu kanıt, soğutma, takımlama, kontroller, yardımcı programlar, malzeme ve hat dengesi nedenlerinin ayrılmasına yardımcı olur.

Ürünü ve döngüyü tek bir sistem olarak tartışın
Gerçek parça çizimini, reçineyi, kalıbı, makine konfigürasyonunu, mevcut döngü zaman çizelgesini, kullanım gözlemlerini ve ölçülen kalite sonuçlarını gönderin. Kinggle, makine, takımlar, kontroller ve üretim hedefiyle ilgili kanıtları inceleyebilir.
Üretim verilerinizi gönderinBu kılavuz için kullanılan kaynaklar
Kinggle'ın barındırdığı kılavuzlar, belgelenen kontroller ve makine sırası hakkındaki ifadeleri destekler. Polimer-üretici kılavuzları soğutma ve kusur ilişkilerini destekler. OSHA kaynakları Amerika Birleşik Devletleri güvenlik sınırına dahil edilmiştir. Bu kaynakların hiçbiri her ürün veya makine için evrensel bir döngü hedefi sağlamaz.
- Kinggle'ın barındırdığı Otomatik Şişirme Makinesi Kullanım Kılavuzu, 8 Eylül 2026'da erişildi.
- Moog DigiPack III Parison Duvar Kalınlığı Kontrol Cihazı Kılavuzu, MRJ06301Kinggle tarafından barındırılan, 8 Eylül 2026'da erişildi.
- LyondellBasell, Poliolefin Şişirme Kılavuzu, 8 Eylül 2026'da erişildi.
- Formosa Plastik, Polietilen Ekstrüzyon Şişirme Proses Kılavuzu, 8 Eylül 2026'da erişildi.
- OSHA 29 CFR 1910.147, Tehlikeli Enerjinin Kontrolü, 8 Eylül 2026'da erişildi.
- OSHA 29 CFR 1910.212, Tüm Makineler için Genel Gereksinimler, 8 Eylül 2026'da erişildi.