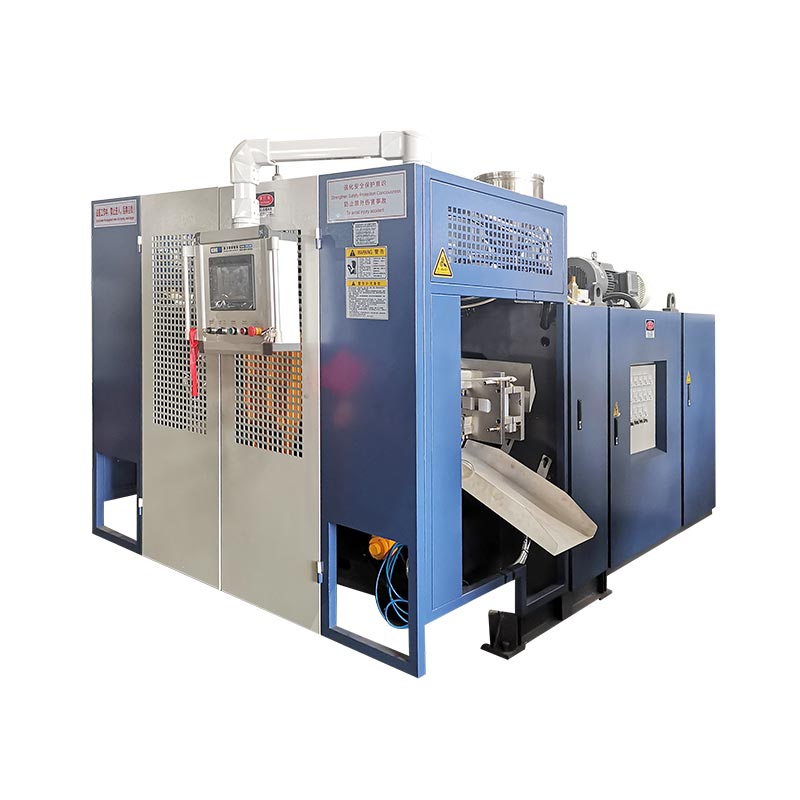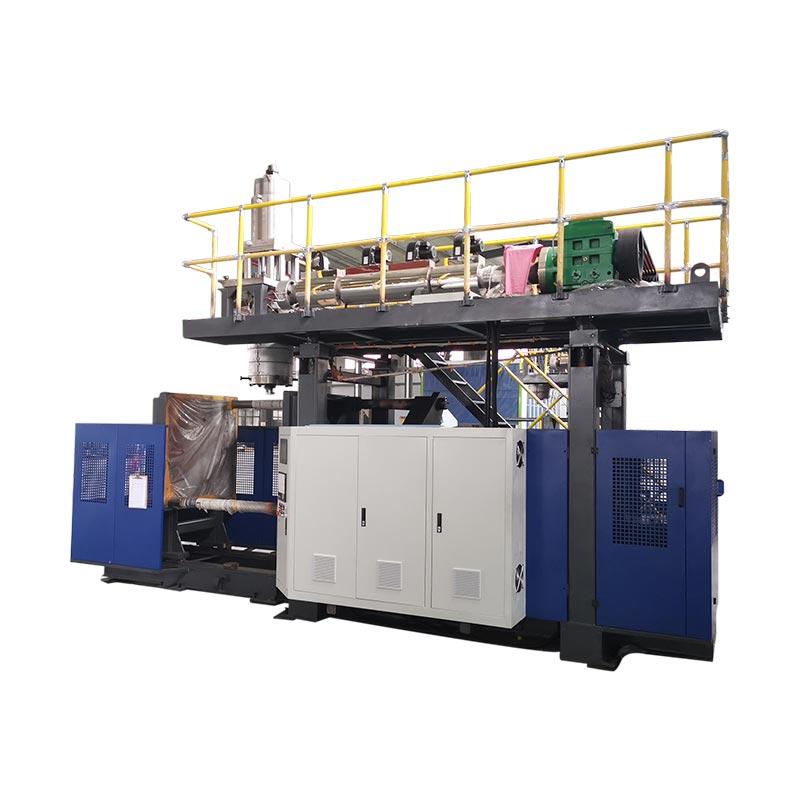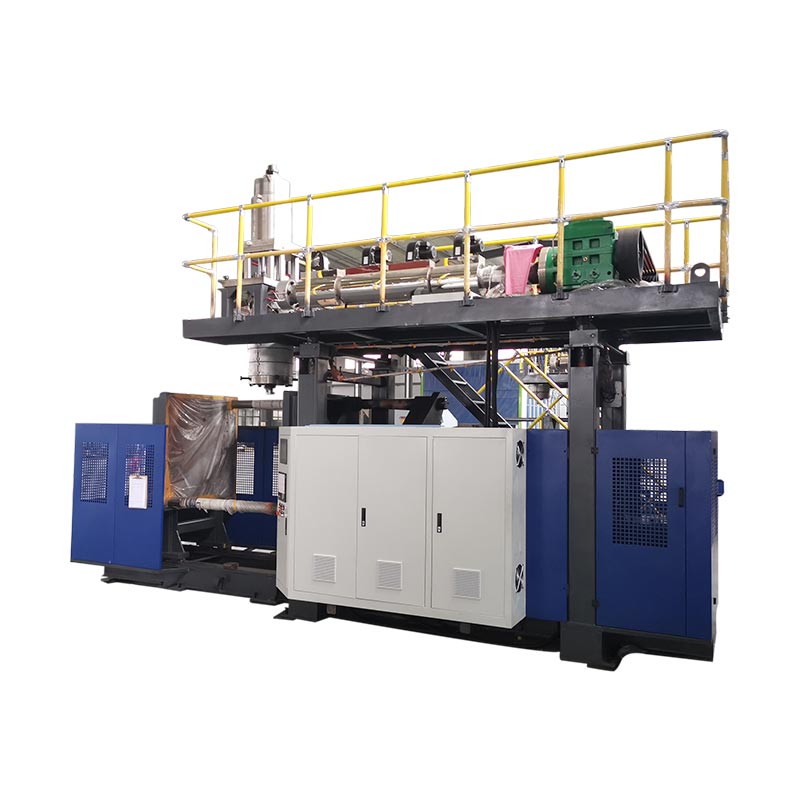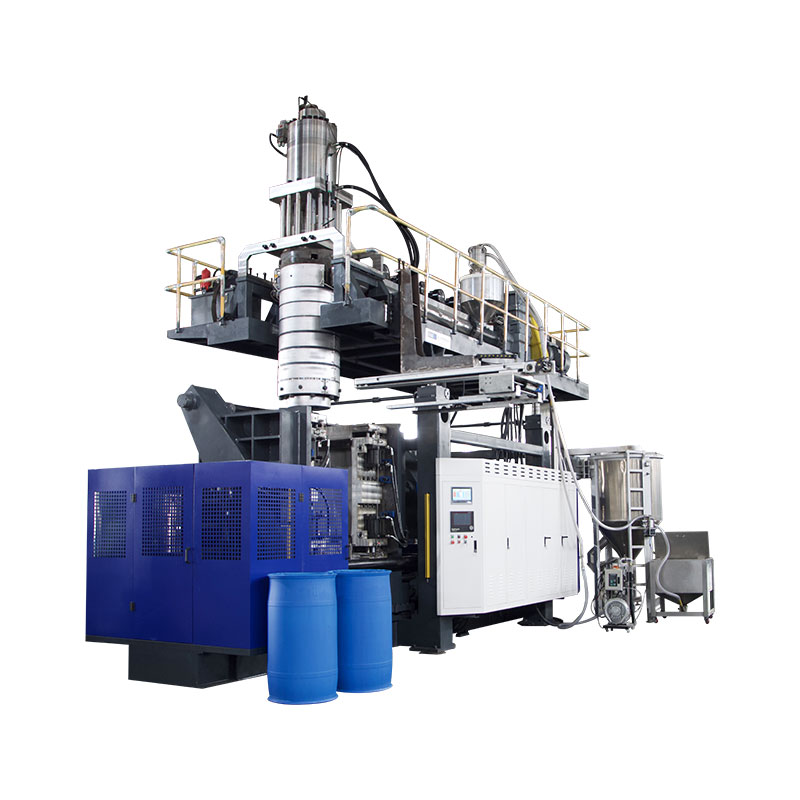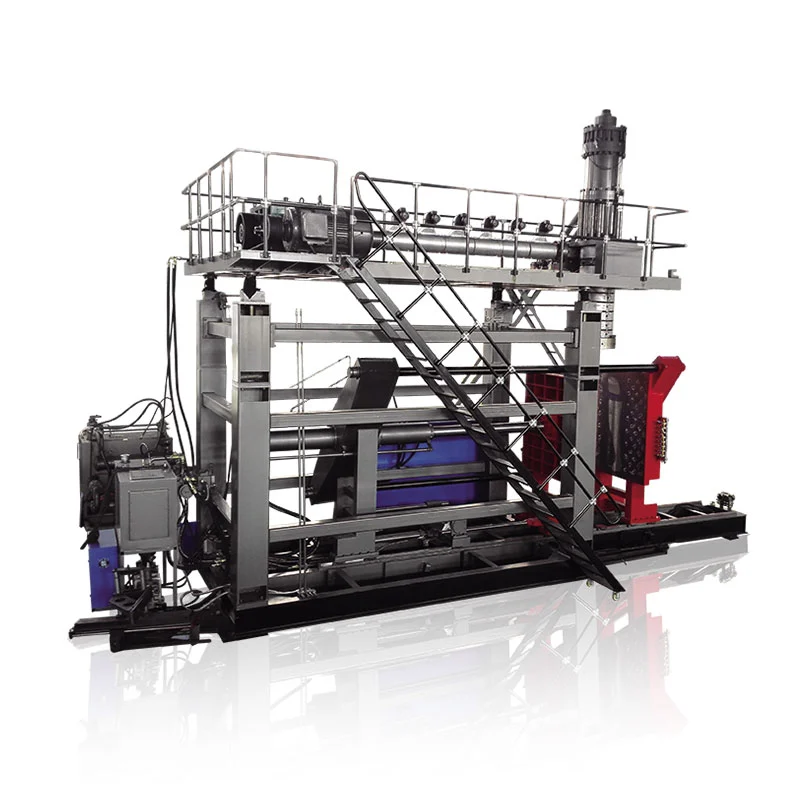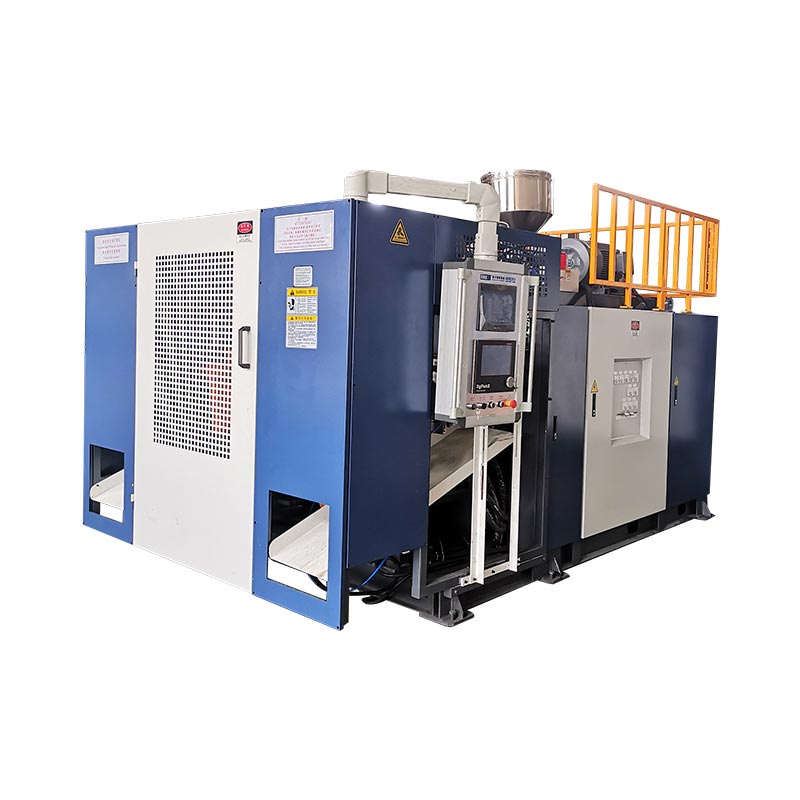
Şişirme kalıplama makinesi değişimi yalnızca yeni kalıp, malzeme yolu, takımlar, reçete ve sonraki kurulum doğru şekilde tanımlandığında ve yeni parça tanımlanmış kontrolleri geçtiğinde tamamlanır.Otomatik döngülerin başlatılması, tamamlanmanın kanıtı değil, ara bir kilometre taşıdır. En güvenli ve en hızlı pratik yöntem, durmadan önce mümkün olan her şeyi hazırlamak, maruz kalan iş için tehlikeli enerjiyi izole etmek, işlevleri kontrollü bir sırayla geri yüklemek ve kabul tanımı, geçiş kaybı, sorumlu onaylayıcı ve ekip kontrollü ve izlenebilir bir üretim temelinden bir sonraki üretim kampanyasına başlamadan önce kaydedilen gerekli kanıtlarla kabul edilen ilk üretim penceresine kadar süreyi ölçmektir.

Terminoloji notu:Üretim ekipleri bu çalışmayı ekstrüzyon şişirme makinesi değişimi, şişirme kalıp değişimi, kalıp değişimi, takım değişimi, şişe hattı değişimi, şişirme renk değişimi, şişirme reçinesi değişimi veya şişirme kalıplama tarifi değişikliği olarak tanımlayabilir. Bu etiketler örtüşür ancak her zaman aynı kapsamı açıklamazlar. İş paketi tam olarak hangi fiziksel, maddi, dijital ve alt unsurların değişeceğini belirtmelidir.
Değişimi kontrol eden beş karar
- Bitiş noktasını kabul edilen bir parça ve istikrarlı üretim penceresi olarak tanımlayın.
- Değiştirilen her öğeyi tanımlayın: kalıp, kalıp takımları, üfleme pimi, reçine, renk, tarif ve sonraki ekipmanlar.
- Doğrulama, hazırlama ve dokümantasyonu durdurulmuş makine penceresinin dışına, güvenli bir yere taşıyın.
- Herhangi biri açıktaki tehlike bölgesine girmeden önce tesisin yetkili tehlikeli enerji prosedürünü kullanın.
- Bir sonraki çalışmanın kontrollü bir taban çizgisinden başlaması için onaylanmış kurulumu ve kanıtları kaydedin.
| Alanı değiştir | Yeni işle ne eşleşmeli? | Kanıtı yeniden başlat | Tipik gizli bağımlılık |
|---|---|---|---|
| Kalıp ve arayüzler | Doğru revizyon, montaj, soğutma, üfleme pimi/çekirdek ve çıkarma ilişkileri | Kontrollü manuel hareket ve sızdırmaz bağlantılar | Hortum yönlendirmesi, sensör konumu veya akış aşağı açıklığı |
| Kalıp ve parison takımları | Onaylanmış takım kimliği, mekanik konum ve kalibrasyon | Kalıp için konumlandırılmış düz, sağlam parison | Takım dosyası kurulu donanımla eşleşmiyor |
| Malzeme ve renk | Doğru reçine kalitesi, parti, masterbatch ve onaylı yeniden öğütme kuralı | Temiz, homojen erime ve izlenebilir malzeme geçişi | Taşıma ve eritme yollarında eski reçine veya renk kalıyor |
| Tarif ve kontroller | Kurulu ürün paketi için yayımlanan tarif revizyonu | Komut ve gerçek durum, kontrollü bir döngü yoluyla uyum sağlar | Kaydedilen tarifin dışında eski bir ürün değeri varlığını sürdürür |
| Parça ve hat kabulü | Çizim, görsel limit, ağırlık, duvar, boyutlar ve fonksiyonel testler | Tanımlanmış ardışık veya zamana dayalı kabul penceresi | Düzeltici, sızıntı test cihazı, konveyör veya paketleme hala eski SKU'yu kullanıyor |
Değiştirme işlemi ancak yeni şişe onaylandığında tamamlanır
Bitkiler sıklıkla bu kelimeyi kullanırdeğişimbirkaç farklı etkinlik için. Yeni kalıp sıkıştırıldığında bir gözetmen saati durdurabilir. Bir diğeri ilk otomatik döngü başladığında onu durdurabilir. Kalite, tamamlanmayı muayeneden geçen ilk parça olarak tanımlayabilirken, üretim, kabul edilen parçaların sürekli olarak çalıştırılmasını gerektirebilir. Bu tanımlar farklı sayılar ürettiğinden, başlangıç noktası ve bitiş noktası sabitlenene kadar geçiş süresi karşılaştırması anlamsızdır.
Ekstrüzyon şişirme kalıplama hattı için yararlı bir başlangıç noktası, giden işin son kabul edilen parçasıdır. Yararlı bir bitiş noktası, gelen iş için kabul edilen ilk üretim penceresidir. Tesisin bu pencereyi tanımlaması gerekir. Bu, belirli sayıda ardışık parça, sabit koşullarda tanımlanmış bir süre veya istasyonlar, boşluklar veya kalıp çıkışları arasında bir numune alma kuralı olabilir. Gereksinim, operatörün hafızasına değil, kontrollü ürün veya süreç spesifikasyonuna aittir.
Bu tanım, yalnızca kalıptan oluşan bir metriğin gizlediği işi ortaya çıkarır. Gelen ürün başka bir kalıp veya mandrel, üfleme pimi, boyun aleti, çekirdek hareketi, parison profili, reçine, renk, yeniden bileme kuralı, sızıntı testi programı, düzeltme donanımı, etiket, konveyör kılavuzu veya paketleme modeli gerektirebilir. Fiziksel kalıp takılı kalsa bile malzeme ve tarif geçişi, tam bir plastik şişe üretimi değişimi anlamına gelebilir.
Sonucu dört ölçüme ayırın: makinenin durdurulduğu süre, ilk şekillendirilen parçaya kadar geçen süre, ilk kabul edilen parçaya kadar geçen süre ve kabul edilen üretim penceresine kadar geçen süre. Kurulum reddetmelerini kaydedin ve bu zamanların yanındaki miktarları temizleyin. Bu her sayının düşeceğini garanti etmez. Kaybı görünür hale getirir ve alt hat veya kalite kapısı hala parçaları reddederken, hızlı bir yeniden başlatmanın başarılı bir ekstrüzyon şişirme makinesi değişimi olarak rapor edilmesini önler.
Yeni ürün paketini makine durmadan planlayın
Geçiş, giden iş hala devam ederken bir bilgi kontrolü olarak başlamalıdır. Parça çizimini ve revizyonunu, reçine kalitesini, masterbatch'i, izin verilen yeniden taşlamayı, hedef parça ağırlığını, kritik boyutları, duvar kalınlığı konumlarını, görsel kriterleri, fonksiyonel testleri ve beklenen paketlemeyi tanımlayan yayınlanmış bir iş paketi oluşturun. Kalıp, kalıp işleme, üfleme pimi, ekleme, çıkarma ve aşağı akış fikstür kimliklerini ekleyin. İki öğe ortak bir adı paylaşıyorsa, kurulum ekibinin görünüşe göre seçim yapmaması için dayanıklı kimlikler veya revizyon kontrollü fotoğraflar kullanın.
Kinggle yayınlandısatış süreciBir makine çözümü seçilmeden önce alıcılardan ürün fotoğrafları veya çizimleri, ağırlık, boyut, malzeme, kalınlık, çıktı ve kimyasal direnç ihtiyaçlarını sağlamalarını ister. Aynı girdi kategorileri daha sonraki değişiklikler sırasında değerlidir çünkü makine kurulumunu üretilmesi gereken parçaya bağlarlar. Üretim paketi orijinal sorgulamadan daha spesifik olmalı ve yalnızca gerçek makine, kalıp ve malzeme kombinasyonu için onaylanmış değerleri içermelidir.
Bir sonraki kalıbı ve doğrulanan yardımcı öğeleri, çıkışları, korumaları veya malzeme akışını engellemeden belirlenen alana yerleştirin. Kaldırma noktalarını ve tesisin kaldırma planını kontrol edin ancak kalıbın nominal boyutundan kaldırma kapasitesi sonucunu çıkarmayın. Soğutma bağlantılarının, hava bağlantılarının, sensörlerin, kabloların ve bağlantı elemanlarının mevcut olduğunu ve doğru şekilde tanımlandığını doğrulayın. Çıkan reçine, geçiş malzemesi ve reddedilen parçalar için temiz malzeme taşıma ekipmanı ve ayrılmış kaplar hazırlayın. Hat bir kesici, sızıntı test cihazı, etiketleyici veya konveyör içeriyorsa, tarifini ekleyin ve aynı hazırlık incelemesine parçaları değiştirin.
Son eski bölümden önce kısa bir hazırlık kararı verin. Kalıp ayarlayıcı, takımların ve kaldırmanın hazır olduğunu onaylar, malzeme taşıma, doğru partileri ve temiz rotayı onaylar, operatör tarife erişimini onaylar, bakım, planlanmış herhangi bir işi onaylar ve kalite, numune planını onaylar. Gerekli bir öğe eksikse, mümkün olduğunda giden işi çalışır durumda bırakın. Sorunun planlanan duraklamadan önce keşfedilmesi, bir güvenlik kısayoluna gerek kalmadan aksama süresini hazırlık süresine dönüştürür.
Kalıp veya aletle çalışmadan önce tehlikeli enerjiyi kontrol edin
Üfleme kalıplama kalıbı değişimi, insanları kelepçe hareketine, hareketli merdanelere, üfleme pimlerine, kesicilere, robotlara, hidrolik basınca, pnömatik basınca, elektrik enerjisine, sıcak polimere ve ısıtılmış aletlere maruz bırakabilir. Normal bir durdurma düğmesine basmak, tehlikeli bir bölgede çalışmak için güvenli bir koşul oluşturmaz. İşveren, hangi görevlerin servis veya bakım olduğunu belirlemeli, tüm enerji kaynaklarını tanımlamalı ve eğitimli ve yetkili personel aracılığıyla tesisin makineye özel enerji kontrol prosedürünü uygulamalıdır.
Amerika Birleşik Devletleri'ndeki işyerleri için,OSHA 29 CFR 1910.147Beklenmeyen enerji verilmesinin, başlatılmasının veya depolanan enerjinin serbest bırakılmasının bir çalışana zarar verebileceği servis ve bakım konularını ele alır. Bir enerji kontrol programı, uygulanabilir olduğu durumlarda belgelenmiş prosedürler, eğitim ve periyodik denetim gerektirir.OSHA 29 CFR 1910.212Genel makine koruma gereksinimini sağlar. Amerika Birleşik Devletleri dışındaki fabrikalar, bulundukları yerde geçerli olan yasalara, standartlara ve işveren prosedürlerine uymak zorundadır.
Değişiklik planı aynı zamanda test veya konumlandırma için geçici enerji gerektiren görevleri de ele almalıdır. Bu doğaçlama yapma izni değil. Sorumlu işveren, aletlerin ve insanların temizlenmesi, yalnızca gerekli enerjinin geri kazanılması, testin yapılması, gerektiğinde tekrar enerjinin kesilmesi ve maruz kalan işe devam edilmeden önce kontrollerin yeniden uygulanması için uygun bir sıra tanımlamalıdır. Işık perdesi, kilitli kapı veya acil durdurma normal çalışmayı koruyabilir, ancak bunlar gelişigüzel geçerli tehlikeli enerji prosedürünün yerini alacak şekilde ele alınmamalıdır.
Ekipmanı da insanlar kadar dikkatli koruyun. Kinggle'ın ev sahipliği yaptığıotomatik şişirme makinesi kullanım kılavuzuÜfleme pimi hareketinin kalıbın açık durumuyla koordine edilmesi gerektiği konusunda uyarıyor ve platform ve pafta kafası konumlandırma fonksiyonlarını açıklıyor. Tam arayüz ve güvenli hareket mantığı modele, seçeneklere ve yazılım sürümüne göre değişir. Bu nedenle kurulum ekibinin, asılı bir kalıp veya açıkta kalan bir takım varken bunları keşfetmek yerine, makineye özel izin verilen hareketleri durmadan önce tanımlaması gerekir.
Kalıp, malzeme ve kontrollerde kontrollü bir sıra çalıştırın
Aşağıdaki sekiz aşamalı sıra, evrensel bir mekanik prosedür olarak değil, bilinçli olarak bir kontrol akışı olarak yazılmıştır. Ayrıntılı kalıp çıkarma adımları, bağlantı elemanı değerleri, hortum yöntemi, alet sıcaklığı sınırları ve test hareketleri gerçek makine, kalıp ve tesis talimatlarından gelmelidir. Ortak bir sıranın değeri, operasyonlara, takımlara, bakıma, malzemelere ve kaliteye aynı geçiş noktalarını vermesidir.
-
Giden işi serbest bırakın.Kabul edilen son eski parçayı tanımlayın, gerekli proses kaydını kaydedin ve giden reçineyi, etiketleri ve proses içi çalışmaları mutabakata kavuşturun. Tesisin kontrol planı gerektiriyorsa, onaylanmış bir numuneyi saklayın.
-
Onaylanmış durumda durun.Makineyi ve reçine kapatma talimatlarını izleyin. Reçine değişimi için normal bir duraklamanın uygun olduğunu varsaymak yerine, sıcak kalma ve hazne, ekstruder, kafa veya akümülatörde kalan malzemeyi hesaba katın.
-
Maruz kalan işler için izolasyon yapın.Yetkili personel, tesisin tehlikeli enerji ve kaldırma prosedürlerini uygular. Herhangi biri tanımlanan tehlike bölgesine girmeden önce izolasyonu doğrulayın ve depolanan hidrolik, pnömatik, yerçekimi ve termal enerjiye müdahale edin.
-
Giden bileşenleri çıkarın ve koruyun.Kalıbın ve ilgili takımların kontrollü talimatlarına göre bağlantısını kesin, kaldırın ve saklayın. Temiz bağlantıları kapatın veya koruyun ve bir sonraki çalıştırmaya geçirmek yerine hasarı, sızıntıyı veya anormal aşınmayı kaydedin.
-
Ortak arayüzleri inceleyin.Montaj yüzeylerini, hizalama özelliklerini, soğutma ve hava bağlantılarını, sensörleri, kabloları ve erişilebilir korumalı alanı kontrol edin. Gizli bir arayüz sorunu yeni kalıbı takip edebilir ve tarif hatası gibi görünebilir.
-
Doğrulanmış gelen paketi yükleyin.Fiziksel kimlikleri serbest bırakılan iş paketiyle eşleştirin. Bağlantıları sıkışma, ısınma ve hareket tehlikelerini önleyecek şekilde yönlendirin, ardından belirtilen montaj ve bağlantı kontrollerini tamamlayın.
-
Yetkilendirme yoluyla işlevleri geri yükleyin.Personeli ve aletleri temizleyin, korumaları yeniden takın, onaylanmış yeniden enerjilendirme sürecini takip edin ve kontrollü koşullarda izin verilen manuel hareketleri kanıtlayın. Komutun, geri bildirimin ve fiziksel hareketin uyumlu olduğunu doğrulayın.
-
Malzemeyi tanıtın ve ürünü nitelendirin.Onaylanmış reçine veya renk geçişini tamamlayın, serbest bırakılan tarifi yükleyin, teşhis parçalarını oluşturun, her seferinde kanıtlanmış bir nedeni düzeltin ve üretimi yalnızca tanımlanan kabul aralığı geçtikten sonra serbest bırakın.
Bir sahne sahibi her devir teslimi imzalamalı veya dijital olarak onaylamalıdır. Bu küçük kontrol, soğutma bağlı olmadığında "kalıp hazır" veya bir yardımcı cihaz hala önceki SKU'yu taşıyorken "tarif yüklendi" gibi belirsiz ifadelerin önüne geçiyor. Aynı zamanda gerçekte nerede zaman kaybedildiğini de gösterir: yetkilendirmeyi beklemek, donanımı bulmak, bir arayüzü düzeltmek, eski rengi temizlemek, parisonu stabilize etmek veya kalite testini tekrarlamak.
Takım ilişkisi hakkında daha fazla ayrıntı için Kinggle'ın yöntemini kullanın.ekstrüzyon şişirme kalıp tasarım kılavuzu. Durdurulmuş bir makineden üretime kontrollü dönüş içinşişirme makinesi başlatma kontrol listesi. Bu makaleler bireysel aşamaları genişletiyor; bu geçiş sayfası, onaylanmış bir işten diğerine işlevler arası geçişin sahibidir.
Reçine ve renk değişimini malzeme yolu kararı olarak ele alın
Bir sonraki torba hazneye ulaştığında üflemeli kalıplama malzemesi değişimi tamamlanmaz. Dışarı çıkan reçine veya renk, taşıma hatlarında, yükleyicilerde, haznelerde, karıştırıcılarda, besleme boğazlarında, vida ve namluda, adaptörlerde, ekstrüzyon kafasında, akümülatör akış yollarında ve kalıp takımlarında kalabilir. Geçiş planı bu hacimlerden hangilerinin kapsandığını ve karışık veya renksiz malzemenin nerede toplanacağını tanımlamalıdır. Ayrıca geçiş materyalinin geri kazanılıp kazanılamayacağı, karantinaya alınmasının veya tesisin malzeme kurallarına göre imha edilmesinin gerekip gerekmediği de belirtilmelidir.
Reçine tedarikçisinin onaylı kapatma, başlatma ve temizleme talimatlarının yanı sıra makine talimatlarını da izleyin. Evrensel bir temizleme malzemesinin, sıcaklığının veya miktarının her polimer, renklendirici ve ekstrüzyon sistemi için işe yaradığını varsaymayın. Doğaldan koyu malzemeye geçiş, karanlıktan doğala doğru farklı bir görünürlük sorunu ortaya çıkarır. Aynı polimerin dereceleri arasındaki değişiklik yine de erime mukavemetini, şişmeyi, soğumayı ve parison davranışını değiştirebilir. Polimer aileleri arasındaki değişiklik, daha spesifik bir uyumluluk ve bozulma incelemesi gerektirebilir. Kinggle'ınHDPE ve PP şişirme kılavuzumalzeme adını basit bir ikame olarak ele almak yerine neden parça, proses ve doğrulama paketinin yeniden değerlendirilmesi gerektiğini açıklıyor.
LyondellBasell'inşişirme sorun giderme kılavuzukalıp çizgileri, çizgiler, renksiz parçacıklar ve deliklerin kaynakları olarak dış kirliliği ve bozulmuş reçineyi tanımlar. Özellikle malzeme taşıma temizliği, kirlenmiş yeniden öğütme, reçineler arasında yetersiz temizleme ve kötü kapatma veya başlatma uygulamalarının olası katkıda bulunduğuna işaret eder. Bunlar tanısal ilişkilerdir, Kinggle işletim ayar noktaları değil.
Devir işlemine pozitif malzeme tanımlaması ekleyin. Reçine tedarikçisini, kalitesini, partisini, masterbatch'ini, oranını, yeniden öğütme kaynağını ve yeni karışımın besleme sistemine girdiği zamanı kaydedin. Gerektiğinde saklanan numunelerle birlikte etiketleri veya barkod kayıtlarını saklayın. İlk yeni parçalarda siyah lekeler, çizgiler veya renk aktarımı görülüyorsa zaman damgası ve malzeme yolu kaydı, öngörülebilir bir geçişin kirlenme veya bozulmadan ayırt edilmesine yardımcı olur.ekstrüzyon şişirme kalıplama kusurları kılavuzudaha geniş bir semptom-kanıt matrisi sağlar.
Eski ürünün varsayımlarını içe aktarmadan tarifi geri yükleyin
Kaydedilmiş bir tarif yalnızca kimliği ve kapsamı açık olduğunda faydalıdır. Gelen kayıtta ürün revizyonu, kalıp ve takım kombinasyonu, reçine kalitesi, ilgili kontrolör dosyası, onay durumu ve son doğrulanma tarihi belirtilmelidir. Erişim hakları, yayınlanan üretim tariflerini geliştirme denemelerinden ayırmalıdır. Bir dosyayı yüklemeden önce operatör, donanımın doğruluğunun kanıtı olarak tarif adını kullanmak yerine, fiziksel makine durumunun dosyayla eşleştiğini doğrulamalıdır.
Tarif kapsamı sistemler arasında bölünebilir. Ana HMI, kalıp açma ve kapama konumlarını, hareket hızlarını, gecikmeleri, üfleme zamanlamasını, soğuma süresini, çıkarma mantığını ve fonksiyon seçimlerini içerebilir. Ayrı bir duvar kalınlığı kontrolörü, dozaj veya döngü bilgilerini, kalıp aralığı değerlerini ve parison profilini tutabilir. Aşağı akış ekipmanı kesme, sızıntı testi veya konveyör ayarlarını koruyabilir. Kinggle'ın ev sahipliği yaptığıMoog DigiPack III kılavuzusaklanan kap dosyalarının programlanmış parison profilini ve takım kalibrasyon bilgilerini içerebileceğini açıklar. Aynı zamanda, bir kaptan diğerine geçiş yaparken doğru kalıp boşluğu takımlama kalibrasyonunun önemli olduğunu da belirtir.
Bu kanıt hayati bir kuralı desteklemektedir: Bir yazılım dosyasını, çalışacak şekilde kalibre edildiği araçtan ayırmayın. Aynı kontrolör kılavuzu, kalıp değişiminin aynı zamanda kalıp boşluğu takım değişimini de gerektirebileceğini belirtiyor. Tek kalıp, mandrel ve kalibrasyona sahip kabul edilen bir kap üreten dosya, bu öğeler değiştikten sonra otomatik olarak geçerli olmaz. Tesisin ana ayarları onayladığı durumlarda, yüklenen revizyonu yayımlanan kayıtla karşılaştırın ve kasıtlı farklılıkları belgeleyin. İlk parçaları ayarlarken master'ın üzerine yazmayın.
Yalnızca makineye özel prosedürün izin verdiği hareketleri kanıtlamak için manuel veya kurulum modunu kullanın. Otomatik döngüden önce kalıp boşluğunu, üfleme pimi veya maça ilişkisini, kalıp kafası ve merdane konumunu, çıkış yolunu, korumaları ve geri bildirimi doğrulayın. Kinggle'ın kullanım kılavuzu manuel işlevleri açıklıyor ve üfleme pimi hareketinin açık kalıpla koordine edilmesi gerektiği konusunda uyarıyor. Arayüzler ve isteğe bağlı işlevler farklılık gösterdiğinden,HMI ayarları ve alarmlar kılavuzuyerine geçmek yerine tam makine kılavuzuyla birlikte okunmalıdır.
Ayarlama başladığında, kontrollü değişkenlerden birini belirtilen nedenden dolayı değiştirin, eski ve yeni değerleri kaydedin ve yargılamadan önce süreç tepkisini bekleyin. Parison dağılımı, parça ağırlığı, ekstrüzyon davranışı, soğutma ve kalıp konumu birbiriyle etkileşim halindedir.parison programlama kılavuzuYalnızca görünüme göre noktaları yumuşatmak yerine, profilin ölçülen duvar konumlarına nasıl bağlanacağını açıklıyor.
Geçiş başarısını ölçmeden önce ilk parçaları doğrulayın
İlk kapalı kısım yalnızca bir soruyu yanıtlıyor: Çizgi bir şey oluşturabilir. Parçanın çizim, işlevsellik veya süreç gereksinimlerini karşıladığını kanıtlamaz. Erken parçaları teşhis örnekleri olarak değerlendirin. Bunları uygun şekilde sıra, zaman, istasyon, boşluk veya kalıp çıkışına göre işaretleyin. Sürecin yakınsadığını mı, sürüklendiğini mi yoksa tarafa özgü bir kusurun tekrarlanıp tekrarlanmadığını görmek için bunları yeterince uzun süre saklayın.
Kimlik ve brüt durumla başlayın. Doğru parçayı ve revizyonu, reçineyi ve rengi, boyun veya arayüz geometrisini, tam oluşumu, düzeltme yolunu ve bariz hasarı onaylayın. Daha sonra parça ağırlığı, duvar dağılımı, kritik boyutlar, görünüm ve gerekli fonksiyonel testler için kontrollü planı uygulayın. Sızıntı, düşme, basınç, yük, kimyasal direnç veya uyum testleri ürüne özeldir; yalnızca alıcının çizimi, standardı veya doğrulama planının gerektirdiğileri içerir. Evrensel bir tolerans veya numune sayımı icat etmeyin.
Kabul numunesi gerçek üretim düzenlemesini temsil etmelidir. Çift istasyonlu bir makinede her iki taraftan da numune alın. Çok kafalı veya çok boşluklu bir kurulumda, kafa veya boşluk kimliğini koruyun; böylece ortalama, arızalı bir çıktıyı gizleyemez. Eğer bir aşağı yönde düzeltici veya sızıntı test cihazı satılabilir parça sürecinin bir parçasıysa, o ekipmanı da nitelendirin. Kalıptan geçen ancak kesim sonrasında başarısız olan bir şişe, kabul edilen bir üretim sonucu değildir.fabrika kabul testi kılavuzuürün, süreç ve test kanıtlarının sevkıyattan önce nasıl birbirine bağlanabileceğini gösterir; aynı izlenebilirlik ilkesi üretim değişimleri sırasında da geçerlidir.
Korumalar, geri bildirim, yardımcı programlar, manuel hareketler ve malzeme akışı, onaylanmış kurulumla uyumludur.
Tanımlanan numuneler uygulanan çizim, görsel, boyutsal, duvar ve işlevsel gereksinimleri karşılamaktadır.
Tesisin tanımlı ardışık veya zamana dayalı üretim penceresi, ilgili tüm çıktılardan geçer.
Hattı yalnızca tesisin atanmış yetkilisi aracılığıyla serbest bırakın. Kabul edilen örnekleri ve bunları üreten reçete revizyonunu kaydedin. Proses, nitelikli aralığını terk etmeden onaylanan pencereye ulaşamazsa, ayarları yükseltmeyi durdurun ve takımları, yardımcı programları, malzemeyi, makinenin durumunu veya orijinal proses tasarımını araştırın. Kinggle'ınyardımcı program gereksinimleri kılavuzuMakine ayarı problemini dengesiz hava, su veya elektrik kaynağından ayırmaya yardımcı olur.
Hazırlığı durağın dışına taşıyarak geçiş süresini azaltın
En güvenli fırsat genellikle daha hızlı anahtar işi değildir. Durdurulan pencerenin içinde olmaması gereken işleri ortadan kaldırıyor. Kaydedilen bir değişikliği gözden geçirin ve her gecikmeyi sınıflandırın: kalıbı beklemek, revizyonu onaylamak, hortumu bulmak, malzeme kabını temizlemek, dosya indirmek, test fikstürünü bulmak, kaliteyi beklemek veya hasarlı bağlantıyı düzeltmek. Hazırlığın üretime veya korumaya engel olmaması koşuluyla, bu görevlerin çoğu, kabul edilen son eski parçadan önce tamamlanabilir veya doğrulanabilir.
Tekrarlanan her ürün ailesi için çalışmaya hazır bir kit oluşturun. Doğrulanmış bağlantı haritalarını, korumalı bağlantı elemanlarını, etiketli hortumları, sensör braketlerini, onaylı tarif referanslarını, örnek planları ve sonraki değişiklik parçalarını içerebilir. Mağaza ortamında hayatta kalan görsel tanımlamayı kullanın. Kalıpları ve takımları, kaldırma noktaları ve bağlantı yüzeylerinin erişilebilir ve korunaklı kalmasını sağlayacak şekilde saklayın. Bir kit, aramayı ve yorumlamayı azaltmalıdır; Kontrollü bir öğe eksik olduğunda asla ikameyi teşvik etmemelidir.
Arayüzleri yalnızca mühendislik incelemesinden sonra standartlaştırın. Tutarlı hortum konumları, konektör tanımlaması, montaj referansları ve tarif adlandırma karar süresini kısaltabilir ancak bunların basınç, sıcaklık, akış, hareket ve güvenlik gereksinimlerine uygun olması gerekir. Hızlı değişim özelliği düşünülüyorsa pozitif kilitleme, geri bildirim, sızıntı, bakım, hata önleme ve sahanın risk değerlendirmesi de dahil olmak üzere tüm sistemi değerlendirin. Bir hız projesini belgelenmemiş bir donanım değişikliğine dönüştürmeyin.
Her seferinde bir iyileştirme seçmek için geçiş kaydını kullanın. Renk temizliği baskınsa malzeme yönlendirmesini ve onaylanmış temizleme stratejisini araştırın. Hizalama hakimse depolamayı, yerleştirme özelliklerini ve kalıbın durumunu inceleyin. İlk parça ayarının baskın olması durumunda, reçete yönetimini, takım kalibrasyonunu ve süreç kanıtlarını denetleyin. Kaliteli bekleme hakimse, önceden kalibre edilmiş ölçümler yapın ve işi kimin serbest bırakabileceğini tanımlayın. Amaç, rekor kıran bir kuru değişiklik ve ardından hurdaya çıkmak değil, tekrarlanabilir bir ilk kabul edilen üretim aralığıdır.
Bakım çalışmaları da açıkça planlanmalıdır. Geçiş, denetimlere erişim sağlayabilir ancak görevlerin birleştirilmesi kapsamı, insanları ve enerji kontrolü ihtiyaçlarını değiştirir. Kullanınönleyici bakım kontrol listesiPlanlanan bir müdahaleye neyin ait olduğuna karar vermek. Tekrarlanan ekipman sorunlarının görünür kalması için bakım bulgularını ürün kurulumu değişikliklerinden ayrı tutun.
Bir sonraki çalışmayı kolaylaştıracak bir geçiş kaydı oluşturun
Yararlı bir kayıt, tamamlanacak kadar kısa ve çalışmayı yeniden oluşturacak kadar spesifiktir. Kimlikle başlayın: tarih ve saat, makine, giden ve gelen ürün revizyonları, kalıp ve takım kimlikleri, malzeme sınıfları ve partileri, tarif revizyonları, ekip üyeleri ve yayın yetkisi. Daha önce tanımlanan dört zamanlama noktasını artı temizleme malzemesinin, kurulum reddinin ve tutulan ürünün miktarını veya ağırlığını ekleyin. Tesis bir alanı güvenilir bir şekilde ölçemezse, tahmin etmek yerine onu kullanılamaz olarak etiketleyin.
İstisnaları gözlemlenebilir dilde kaydedin. "Kalıp devresi B'den soğutma dönüşünde akış görülmedi", "su sorunu"ndan daha faydalıdır. "Tarif dosyası 14 yüklendi; aşağı akış test cihazı SKU X'te kaldı" ifadesi bir aktarma hatasını tanımlar. Beklenmedik aşınma, sızıntı, hasarlı konektörler veya tekrarlanabilir parça kusurlarını ilgili kimlik işaretiyle fotoğraflayın. Düzeltici çalışmayı operatörün yorumuna gömmek yerine bakım veya uygunsuzluk sistemine bağlayın.
| Kayıt bloğu | Minimum yararlı alanlar | Soru bir dahaki sefere cevaplanır |
|---|---|---|
| İş kimliği | Makine, ürün, kalıp, takım, malzeme ve reçete revizyonları | Fiziksel ve dijital paket eşleşti mi? |
| Zaman | Son kabul edilen eski parça, ilk oluşturulan yeni parça, ilk kabul edilen parça, kararlı pencere sürümü | Durdurulan aralık nerede eleme süresi oldu? |
| Kayıp | Role göre temizleme miktarı, kurulum redleri, tutulan ürün ve işçilik | Daha kısa bir duruş, zararı başka bir yere mi taşıdı? |
| Gecikme kodu | Bekleme, arama, onarım, temizleme, ayarlama, test etme veya yetkilendirme | Hangi hazırlık veya sistem sorunu iyileştirilmelidir? |
| Kabul | Numune kimlikleri, ölçümler, testler, onay ve son tarif revizyonu | Hattın serbest bırakıldığını kanıtlayan deliller nelerdir? |
| İstisna | Gözlemlenen sorun, sahip, kontrol altına alma ve bağlantılı eylem | Aynı iş geri dönmeden önce nelerin düzeltilmesi gerekiyor? |
Tek bir en iyi çalıştırmaya güvenmek yerine tekrarlanan değişiklikleri ürün ailesine göre inceleyin. Her zamanlama aşamasının medyanını ve yayılmasını, yinelenen istisnaları ve tekrarlanan hurda modlarını arayın. Alışılmadık derecede hızlı olan tek bir olay, kontrolü atlamış, ideal koşullardan yararlanmış veya farklı bir kabul tanımı kullanmış olabilir. Verilerin amacı, operatörlere güvenlik önlemlerini atlatma konusunda baskı yapmak değil, standardı ve hazırlığı iyileştirmektir.

Kaydı mevcut onaylanmış temel ve sonraki eylemle kapatın. Değişiklik daha iyi bir kurulum sağladıysa, ana öğeyi güncellemeden önce revize edilen değerleri tesisin onay sürecine yönlendirin. Bir tasarım sorununu ortaya çıkarmışsa, mühendislik ekibi kapatana kadar geçici muhafazayı görünür tutun. Bu disiplin, her şişirme makinesi değişimini, başka bir izole değişim olayı yerine kullanılabilir kanıtlara dönüştürür.
Şişirme kalıplama değişiklikleri hakkında sık sorulan sorular
Şişirme kalıplama makinesi değişimine neler dahildir?
Eksiksiz bir geçiş, kalıp, kalıp ve mandrel, üfleme pimi, maça veya ekler, reçine, masterbatch, yeniden taşlama kuralı, HMI tarifi, duvar kalınlığı profili, çıkarma, düzeltici, sızıntı test cihazı, konveyör kılavuzları, etiketler ve paketlemeyi içerebilir. Tam kapsam, giden ve gelen ürün paketleri arasındaki farklara bağlıdır. Durmadan önce bu farklılıkları tanımlayın. Yalnızca kalıp listeleniyorsa ekip eski bir malzeme rotası, kontrolör dosyası veya aşağı akış ayarıyla yeniden başlayabilir.
Geçiş süresi ne zaman başlamalı ve bitmelidir?
Pratik bir tanım, giden işin son kabul edilen kısmından başlar ve gelen işin ilk kabul edilen üretim penceresinde sona erer. Ayrıca ilk oluşturulan parça ve ilk kabul edilen parça için ara süreleri kaydedin. Tesis, belirli sayıda ardışık parça veya ilgili tüm istasyonlar, boşluklar veya kafalar boyunca zamana dayalı bir numune gibi üretim penceresini tanımlamalıdır. Aynı tanımın kullanılması gelecekteki karşılaştırmaları anlamlı kılar.
Bir tesis üflemeli kalıplama kalıp değiştirme süresini güvenli bir şekilde nasıl azaltabilir?
Tanımlama, aşamalandırma, temizleme, reçete doğrulama, ölçü hazırlama ve kalite planlamayı, bu faaliyetlerin üretime müdahale etmeden yapılabileceği durdurulan aralığın dışına taşıyın. Arayüzleri etiketleyin, depolamayı koruyun, işe özel kitler hazırlayın ve her devir için sahipler atayın. Bekleme ve düzeltme sürelerini fiziksel kalıp çalışmalarından ayrı olarak analiz edin. Korumaları atlayarak, tehlikeli enerji kontrollerini atlayarak, derecelendirilmemiş kaldırma ekipmanı kullanarak veya gerekli kontroller geçilmeden parçaları kabul ederek zamanı azaltmayın.
Kaydedilmiş bir tarifin yüklenmesi kurulumu tamamlar mı?
Hayır. Kaydedilen bir tarif, kurulu kalıp, kalıp takımı, üfleme pimi, malzeme ve ürün revizyonuyla eşleşmelidir. Bazı ayarlar ayrıca ayrı bir parison denetleyicisinde veya aşağı akış makinesinde de bulunabilir. Tüm dosya setini onaylayın, izin verilen manuel hareketleri kanıtlayın ve gerçek makine davranışını yayınlanan temel çizgiyle karşılaştırın. Moog'un DigiPack III kılavuzu, saklanan konteyner dosyalarını parison profili ve kalıp boşluğu takım kalibrasyon bilgileriyle bağlar, bu nedenle donanım kimliği ve dosya kimliğinin bağlı kalması gerekir.
Malzeme değişiminden sonra neden siyah noktalar veya renkli çizgiler görünüyor?
Olası nedenler arasında taşıma veya eritme yolunda kalan eski malzeme, kirlenmiş reçine veya yeniden öğütme, durgun bir alandan salınan bozulmuş reçine, eşit olmayan renk karışımı, ısıtıcı arızaları veya uygun olmayan kapatma ve temizleme yer alır. Ayarları değiştirmeden önce reçineyi ve geçiş kaydını koruyun. Onaylı makine ve reçine tedarikçisi prosedürünü izleyin, malzeme yolunu inceleyin ve kusurun rastgele mi yoksa parison çevresinde sabit mi olduğunu sınıflandırın. Her reçine ve kafa için tek bir evrensel temizleme yönteminin güvenli olduğunu varsaymayın.
Zor bir geçiş hakkında Kinggle'a hangi bilgiler gönderilmelidir?
Makine ve kontrolör tanımlamasını, giden ve gelen ürün çizimlerini, kalıp ve takım kimliklerini, reçine kalitelerini ve partilerini, masterbatch ve yeniden öğütme ayrıntılarını, tarif revizyonlarını, alarm geçmişini, yardımcı program okumalarını, geçiş zaman çizelgesini, işaretlenmiş örnek fotoğrafları ve ölçülen arıza verilerini gönderin. Bir videoyu yalnızca tehlikeli bölgeye girmeden çekilebildiğinde ekleyin. Spesifik kanıtlar, tartışmanın bir malzeme yolu, takımlama, kontrol, fayda veya parça tasarımı problemini daha verimli bir şekilde ayırmasını sağlar.
Makineyi ürün paketine göre planlayın
Yeni bir kalıp, yeni malzeme veya tekrarlı geçiş sorunu için, gerçek parça çizimini, reçineyi, hedef testlerini, kalıp ve işleme ayrıntılarını, mevcut makine bilgilerini ve gözlemlenen değişim kaydını gönderin. Kinggle, aynı kanıt kümesinden makine, takımlar, kontroller ve üretim gereksinimlerini tartışabilir.
Proje bilgilerinizi gönderinKontrol edilen kaynaklar ve kanıt yöntemi
Makine arayüzü, proje girişi ve eğitim kapsamı bildirimleri için birinci taraf Kinggle sayfaları ve Kinggle tarafından barındırılan kılavuzlar kullanıldı. Saklanan dosya ve takım-kalibrasyon ilişkileri için kontrol cihazı üreticisinin kılavuzu kullanıldı. Malzeme kirliliği ve bozunma yolları için resmi bir reçine üreticisi kılavuzu kullanıldı. OSHA düzenlemeleri yalnızca Amerika Birleşik Devletleri güvenlik sınırını tanımlamak için kullanıldı. Aşağıda hiçbir kaynak evrensel bir tarif olarak sunulmamaktadır.
- Kinggle'ın barındırdığı Otomatik Şişirme Makinesi Kullanım Kılavuzu, 8 Eylül 2026'da erişildi.
- Moog DigiPack III Parison Duvar Kalınlığı Kontrol Cihazı Kılavuzu, MRJ06301Kinggle tarafından barındırılan, 8 Eylül 2026'da erişildi.
- Kinggle Satış SüreciVeSatış Sonrası Hizmet, 8 Eylül 2026'da erişildi.
- LyondellBasell, Şişirme Sorunları Nasıl Çözülür?, 8 Eylül 2026'da erişildi.
- OSHA 29 CFR 1910.147, Tehlikeli Enerjinin Kontrolü, 8 Eylül 2026'da erişildi.
- OSHA 29 CFR 1910.212, Tüm Makineler için Genel Gereksinimler, 8 Eylül 2026'da erişildi.