Trafo, kompresör, soğutma sistemi, temel, kaldırma planı veya servis izinleri hazır değilse, makine zamanında varabilir ve yine de üretim tarihini kaçırabilir. Hizmet planlaması, kurulum başladığında değil, satın alma siparişinden önce başlamalıdır.

Yayınlanan spesifikasyonlar bir tesis tasarımı değil, bir başlangıç noktasıdır
Makine sayfaları, alıcıların ölçeği karşılaştırmasına yardımcı olur, ancak nihai hizmet talebi, seçilen ekstrüder, kalıp kafası, katman sayısı, hidrolik paket, robot, kalıp, soğutma devresi, sızıntı test cihazı, düzeltme, konveyör, öğütücü, malzeme besleyici ve yerel elektrik konfigürasyonuna göre değişir.
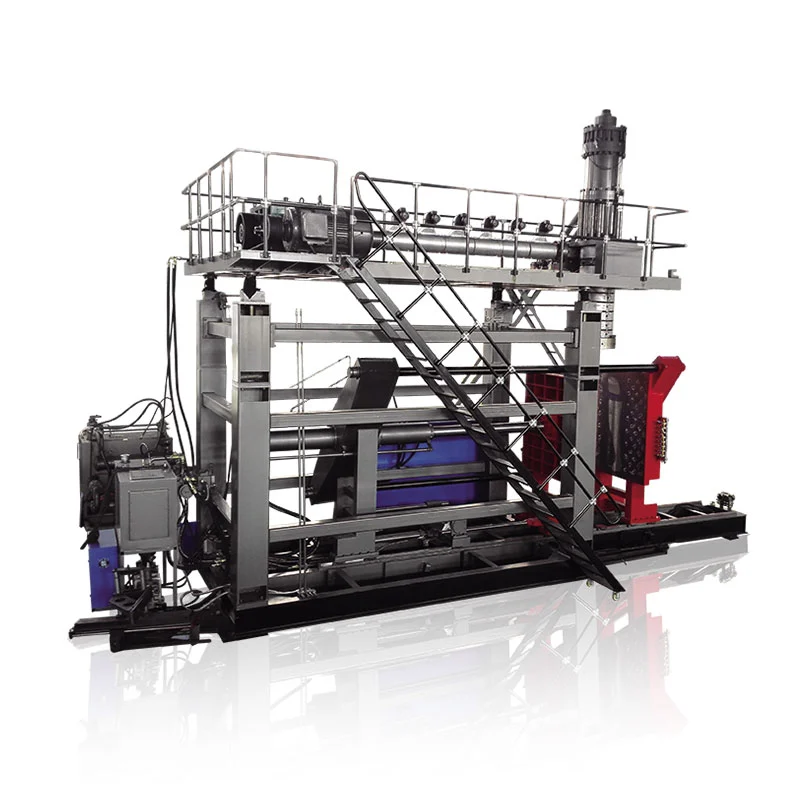
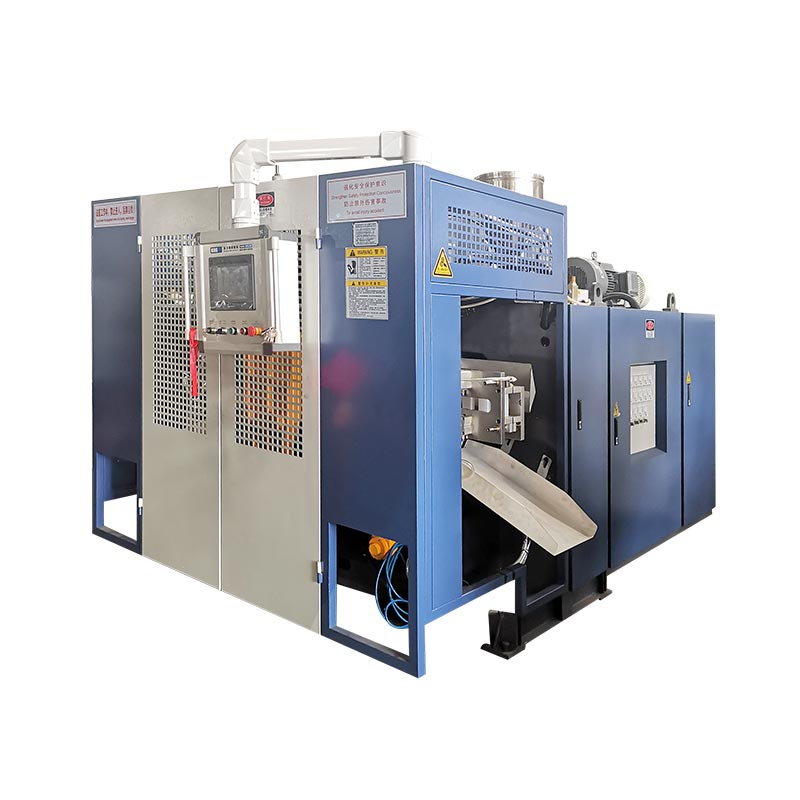
Aşağıdaki örnekler mevcut Kinggle ürün sayfalarından alınmıştır. Bunlar, bir fabrikanın neden tesisleri genel bir "şişirme makinesi" tahsisi yerine gerçek konfigürasyona göre boyutlandırması gerektiğini gösteriyor.
| Yayınlanmış model örneği | Ortalama enerji tüketimi | Hava üfleyin | Soğutma suyu |
|---|---|---|---|
| KGH30D 30 L çift istasyonlu makine | 70–80kW | 0,6 MPa; 1,8 m³/dak | 0,2–0,3 MPa; 180 L/dak |
| KGB90AP 60 L akümülatör makinesi | 35–45kW | 0,8 MPa; 1 m³/dak | 0,3 MPa; 90 L/dak |
| KGS1000L-IBC makinesi | 110–150kW | 0,8 MPa; 2 m³/dak | 0,3 MPa; 120 L/dak |
Elektrik gücü: bağlı yükü çalışma talebinden ayırın
Kurulu yük, ekstruder motorlarını, hidrolik pompa motorlarını, varil ve kalıp ısıtıcılarını, soğutma fanlarını, kontrol gücünü, duvar kalınlığı kontrolünü, robotları ve kurulu yardımcıları içerir. Her yük aynı anda tam kapasitede çalışmaz ancak tesis dağıtım sisteminin yine de başlatma, ısıtma ve en yoğun çalışma koşullarını desteklemesi gerekir.
Kinggle'la onaylayın
- Besleme gerilimi, faz ve frekans
- Toplam kurulu güç ve ana bağlantı kesme oranı
- Motor ve ısıtıcı yükleri
- Koruyucu topraklama düzeni
- Kabin soğutması ve çevresel sınırlar
- Gerilim kararlılığı için gereksinimler
Fabrika içinde onaylayın
- Trafo yedek kapasitesi
- Kablo yolu ve voltaj düşüşü
- Kesici koordinasyonu ve yerel kod
- Kilitlenebilir izolasyon noktası
- Varsa jeneratör uyumluluğu
- Soğutucular, kompresörler ve yardımcı cihazlar için güç
Güvenilir ürün maliyeti verileri istiyorsanız ayrı bir ölçüm planlayın. Tam hatlı bir sayaç, kompresör, soğutucu, öğütücü, konveyör ve aşağı yöndeki yükleri içerdiğinden, isim plakalarından tahmin yapmaktan daha faydalı bir sonuç verir.
Basınçlı hava: basınç tek başına kapasiteyi tanımlamaz
Şişirme kalıplama, tesisteki diğer kullanıcılar çalışırken makinede basınç ve akışa ihtiyaç duyar. Bir kompresör düşük talepte gerekli basınca ulaşabilir ancak aynı anda birden fazla makine üflediğinde yine de basıncın düşmesine izin verir.
Tam yolu haritalandırın: kompresör, son soğutucu, kurutucu, alıcı, ana başlık, damlalar, filtreler, regülatörler, hortum veya boru çapı ve makine bağlantısı. Basınç kaybını ve eşzamanlı talebi dahil edin. Hava kalitesi de önemlidir; Vanalara ve ürün-hava devrelerine taşınan su ve yağ, bakım ve ürün sorunları yaratabilir.
Makine girişinin yakınına bir basınç göstergesi yerleştirin. Bir arıza veya alarm ortaya çıktığında ekip, kompresör ayar noktasının ekipmana ulaştığını varsaymak yerine makinedeki basıncı kompresör odasındaki basınçla karşılaştırabilir.
Soğutma suyu: sıcaklığı, akışı, basıncı ve kaliteyi belirtin
Belirtilen su akışı, bir soğutma sisteminin ısıyı giderip gideremeyeceğini size söylemez. Mühendislik hesaplaması aynı zamanda besleme sıcaklığına, dönüş sıcaklığına, ortam durumuna, su kalitesine, kalıp devresine, yağ soğutucusuna, besleme-boğaz soğutmasına ve yardımcı ekipmandan gelen ısı yüküne de ihtiyaç duyar.
Kalıp suyu, hidrolik-yağ soğutma ve diğer devrelerin ayrılıp ayrılmayacağına karar verin. Bakımın bireysel devreleri izole etmesine ve kontrol etmesine olanak tanıyan manifoldlar ve aletler kullanın. Yerel su kaynağına uygun süzgeçler, su arıtma ve temizleme erişimi sağlayın.
Dengesiz soğutma, bir makine veya reçete sorunu gibi görünebilir: çevrim süresinde kaymalar, parçaların çıkarma sonrasında deforme olması, boyutlar değişmesi, yağ sıcaklığının yükselmesi ve operatörler bunu daha uzun soğutmayla telafi eder. Fabrikanın bir temel çizgisine sahip olması için kabul sırasında giriş ve dönüş sıcaklığı ile basıncını kaydedin.

Fabrika düzeni: işletme, bakım ve malzeme akışına yönelik tasarım
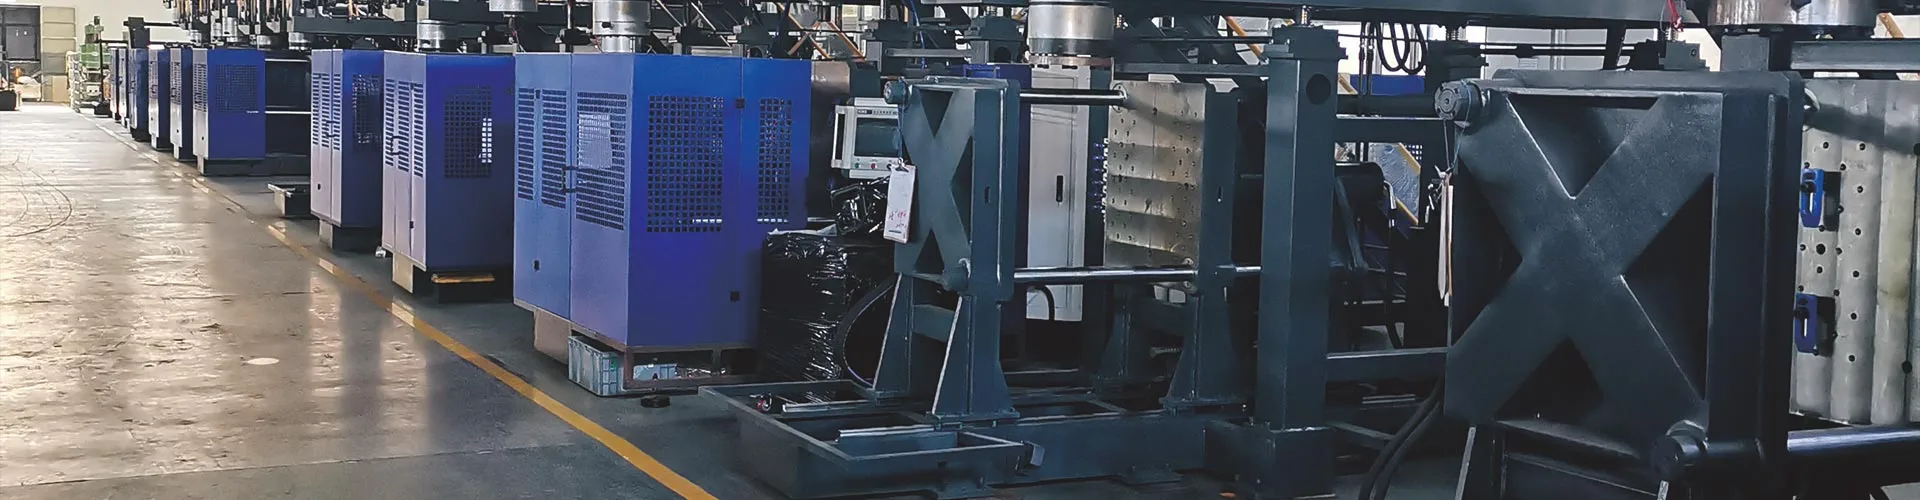
Genel düzenleme çizimi daha büyük bir üretim hücresi planının içine yerleştirilmelidir. Makineyi, kalıp değiştirme yolunu, elektrik kabini kapılarını, hidrolik servis noktalarını, ekstruder çıkarma yolunu, kalıp kafası erişimini, operatör konumunu, korumayı, platformları, merdivenleri ve kaldırma bölgesini işaretleyin.
Daha sonra malzeme ve ürün akışını ekleyin. Reçine hazneye ulaşmadan önce depolama, taşıma, kurutma veya harmanlama aşamalarından geçebilir. Bitmiş parçalarda çapak giderme, düzeltme, sızıntı testi, tartma, etiketleme, inceleme, paketleme ve hurda iadesi gerekebilir. Kinggle'ınuygulama kitaplığıparça boyutunun ve taşıma ihtiyaçlarının ne kadar geniş ölçüde değişebileceğini gösterir.
Forklift trafiğini kontrol kabinlerinden, hortumlardan ve operatör istasyonlarından uzak tutun. Kalıplar, ana bileşenler ve acil durum erişimi için engelsiz bir yol sağlayın. Sevkiyattan önce kapı genişliğini, çatı veya vinç kapasitesini, iskele yüksekliğini ve boşaltma noktasından temele kadar olan taşıma yolunu kontrol edin.
Alıcı ve tedarikçi için kurulum öncesi kontrol listesi
| Alan | Dondurulacak bilgiler | Sevkiyat öncesi kanıt |
|---|---|---|
| Makine konfigürasyonu | Model, katmanlar, pafta kafası, kalıp, robot ve yardımcılar | İmzalı teknik şartname |
| Elektrik | Gerilim, frekans, kurulu yük, ana koruma, bağlantı noktası | Elektrik çizimi ve kablo programı |
| Hava | Basınç, tepe akışı, kalite, boru boyutu ve bağlantı | Yardımcı sayfa ve tesis kapasitesi kontrolü |
| su | Akış, basınç, besleme sıcaklığı, kalite ve devre bölünmesi | Soğutma şeması ve soğutucu/kule hesaplaması |
| İnşaat işi | Gerekirse makine ağırlığı, yük noktaları, ankrajlar, çukur veya drenaj | Temel çizimi ve yapısal onay |
| Uzay | Ayak izi, yükseklik, servis açıklıkları, kalıp değişimi ve kaldırma | Onaylanmış hücre düzeni |
| Lojistik | Kasa boyutları, boşaltma yöntemi, giriş ve güzergah | Arma planı |
| Kabul | Ürün, malzeme, kalıp, testler, yardımcı programlar ve çıktı hesaplaması | Kabul edilen FAT/SAT protokolü |
Kinggle'ı kullanmakine seçim kılavuzuönce parçayı ve çıktıyı tanımlamak için. Hizmet planlaması ancak ekipman konfigürasyonu söz konusu işle eşleştirildikten sonra doğru hale gelir.
Sık sorulan sorular
Ortalama enerji tüketimi bağlı güçle aynı mı?
Hayır. Ortalama enerji tüketimi bir çalışma tahminini tanımlarken, bağlı güç, besleme sistemini tasarlarken dikkate alınması gereken nominal elektrik yüklerini içerir.
Kompresörü yalnızca hava basıncına göre boyutlandırabilir miyim?
Hayır. Kompresör ve dağıtım sistemi, eş zamanlı tesis talebi altında makinede gerekli basınç ve akışı sağlamalıdır.
Soğutma suyu akışı tek başına soğutucu boyutunu tanımlar mı?
Hayır. Chiller seçimi aynı zamanda besleme ve dönüş sıcaklığına, ısı yüküne, ortam koşullarına, su kalitesine, kalıp devrelerine ve yardımcı ekipmanlara da bağlıdır.
Makinenin etrafında ne kadar boşluk bırakmalıyım?
Projenin genel düzenleme çizimini kullanın ve kabin kapılarına, bakım erişimine, platformlara, kalıp değişikliklerine, bileşenlerin çıkarılmasına, kaldırmaya ve güvenli operatör hareketine izin verin.
Hizmet planlaması ne zaman başlamalı?
Nihai makine konfigürasyonunun, fabrika altyapısının, teslimat rotasının ve kabul planının birlikte incelenebilmesi için satın alma siparişinden önce başlayın.