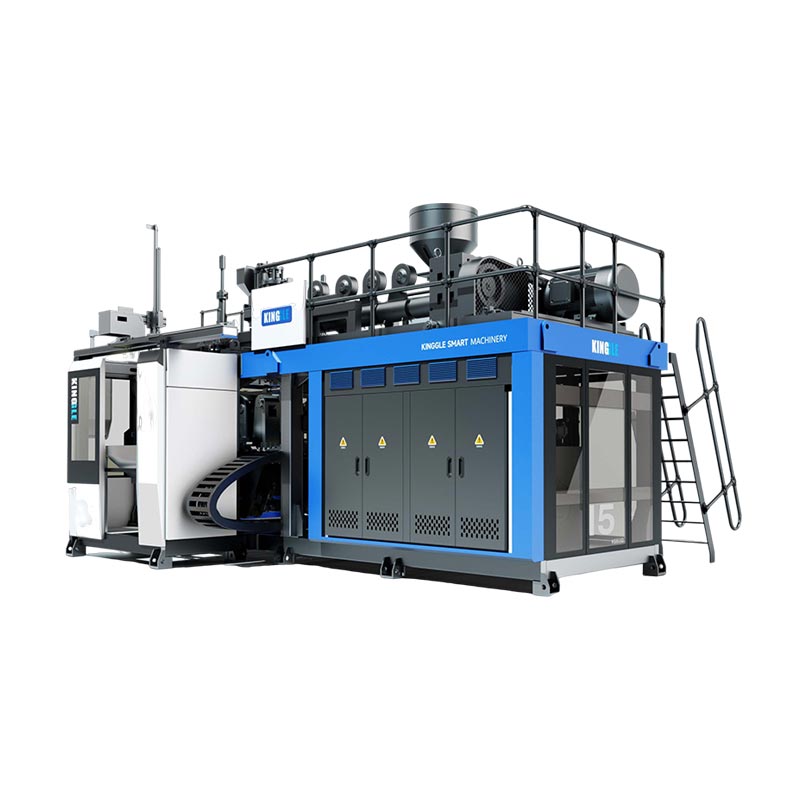
Üfleme kalıbı yalnızca şişenin negatif şekli değildir. Gerekli üretim ritminde, sıcak bir parisonu yakalayıp mühürlemeli, sıkışan havayı serbest bırakmalı, ısıyı çıkarmalı, boynu ve tabanı oluşturmalı, çapak gidermeli, kelepçeyi takmalı ve parçayı serbest bırakmalıdır.

Arama dili bu kapsamı gizleyebilir. Alıcılar kullanıyorüfleme kalıbı, üfleme kalıbı, şişe kalıbı, plastik şişe kalıbı, EBM takımlarıVeekstrüzyon şişirme kalıbıilgili araçlar için. Kalıp kafası farklıdır: Kalıp kapanmadan önce parisonu oluşturur. Bir teklifte kalıp kafası takımları ve üfleme kalıbı ayrı öğeler olarak listelenmelidir.
Bu kılavuz, enjeksiyon veya gerdirmeli-üflemeli preform kalıplama yerine ekstrüzyonla şişirmeli kalıplamaya odaklanmaktadır. Ayrıca yayınlanan makine zarfı verilerini proje garantilerinden ayırır. Her reçine ve parça için hiçbir evrensel sıkıştırma, havalandırma veya soğutma boyutu uygun değildir.
Bir üretim şişirme kalıbının birbirine bağlı yedi işi vardır
Boşluk, parçaya dış şeklini verir, ancak şeklin yeniden üretilmesi yalnızca ilk iştir. Araç aşağıdaki işlevleri birlikte yerine getirmelidir:
- Parison'ı bulun.Açık kalıp, sıcak tüpü sürüklemeden, katlamadan veya bir sıkışma bölgesini kaçırmadan almalıdır.
- Mühürleyin ve kaynak yapın.Kıstırma bölgeleri parisonu kapatır ve boyun, kuyruk, sap veya diğer flaş alanlarında yer değiştiren malzemeyi yönetir.
- Sıkışmış havanın kaçmasına izin verin.Havalandırma delikleri, genişleyen parison ve boşluk yüzeyi arasında hava için bir yol sağlar.
- Isıyı aktarın.Soğutma devreleri, sabit bir parçayı tekrarlanabilir bir zamanda serbest bırakmak için ısıyı yeterli dengeyle uzaklaştırır.
- Arayüzler oluşturun.Boyun ekleri, kalibrasyon ayrıntıları, üfleme pimi veya alttan üfleme özellikleri, kap kapağı ve makineyle eşleşmelidir.
- Parçayı serbest bırakın ve bitirin.Taslak, kesici uçlar, açma hareketi ve çapak giderme stratejisi parçanın kalıptan temiz çıkıp çıkamayacağını belirler.
- Makineyi takın ve hayatta kalın.Tekrarlanan kenetleme ve termal döngüleri taşırken komple düzeneğin plakaya, açıklığa, kalınlığa ve montaj düzenine uyması gerekir.
Bir iş için yapılan değişiklik diğerini etkileyebilir. Daha derin bir parlama cebi, kaynak etrafındaki ısı konsantrasyonunu değiştirebilir. Cilalanmış bir boşluk, görünümü farklı şekilde yeniden üretebilir ve aynı zamanda sıkışan havanın hareket şeklini de değiştirebilir. Büyük bir hareketli kesici uç, alttan kesmeyi çözebilir ancak soğutma ve açılma alanını tüketir. Kararları sistem düzeyinde gözden geçirin.
Üfleme kalıbı anatomisi: çizime konulacak terimler
Aşağıdaki kavramsal görünüm, bir alıcının tartışmayı beklemesi gereken arayüzleri tanımlar. Bu bir kalıp baskısı değildir ve üretim boyutları içermez.
Boşluk yüzeyi parçanın bir tarafını oluşturur. Ekler boynu, sapı veya aşınma alanlarını tanımlayabilir.
Parisonun mühürlendiği kapanış sınırında bulunur.
Karşıt boşluk ayırma düzleminde buluşur. Hizalama ve montaj kontrolü tekrarlanabilir kapatma.
Havalandırma yolları, sıkışan havayı seçilen boşluk bölgelerinden uzaklaştırır.
| Özellik | İşlev | Onaylanacak kanıt |
|---|---|---|
| Boşluk yüzeyi | Dış geometriyi, dokuyu, işaretleri ve yerel temas soğutmasını tanımlar | Son parça modeli, çekme esası, yüzey bilgisi ve kritik boyutlar |
| Ayrılık çizgisi | Kalıp yarımlarının buluştuğu sınır | Görünür dikiş konumu, draft, flaş erişimi ve fonksiyonel yüzeyler üzerindeki efekt |
| Sıkıştırma / sıkıştırma alanı | Kaynak ve kopma hattını kontrol ederken parison malzemesini sıkıştırır ve yalıtır | Malzemeye özel takım detayları ve kararlaştırılan kaynak/trim testi |
| Flaş cebi veya kabartma | Sıkıştırma alanının dışına taşan malzemeyi alır | Brüt parison tahmini, flaş geometrisi ve flaşın söndürülmesi rotası |
| Havalandırma delikleri | Genişleyen parisonun dışında sıkışan havayı serbest bırakın | Konum haritası, izin verilen tanık işaretleri ve temizlenebilirlik |
| Soğutma devreleri | Isıyı ortadan kaldırın ve sıcaklık dağılımını kontrol edin | Kanal çizimi, devre tanımlama, akış yönü ve yardımcı arayüz |
| Boyun ve darbe arayüzü | Kaplamayı oluşturur veya kalibre eder ve üfleme havası sağlar | Kapatma çizimi, üfleme pimi/alttan üfleme konsepti ve trim payı |
| Montaj ve hizalama | Kalıbı plakaya bağlayın ve tekrarlanabilir kapatmayı koruyun | Makine arayüzü çizimi, kütle, ağırlık merkezi, bağlantı elemanları ve kaldırma noktaları |
Parça ve testleriyle başlayın; genel bir boşlukla değil
Kalıp üreticisinin nominal litreden fazlasına ihtiyacı var. 5 L'lik kulplu bidon, 5 L'lik yuvarlak şişe ve çift duvarlı teknik parça, farklı ayırma hatları, parison çapları, flaş düzenleri ve çıkarma sekansları gerektirebilir.
Parison'un uzanması gereken yerin haritası
Parison, yüksek basınç altında akan enjeksiyonla kalıplanmış eriyik gibi boşluğu doldurmaz. Boşluk duvarına doğru genişler ve uzanır. Derin çekmeler, geniş düz alanlar, keskin köşeler, çıkıntılı boyunlar ve sap kökleri daha fazla yerel malzeme veya farklı bir ayırma hattı stratejisi gerektirebilir. İnce bir bölgenin malzemenin ve sürecin destekleyebileceğinden daha uzağa uzanmasını istemeden oluşturulabilecek yarıçapları ve geometriyi kullanın.
Çizime kaliteli konumlar koyun
“Tek tip duvar” ölçülebilir bir kabul kuralı değildir. Kritik yerleri işaretleyin ve test yöntemini belirtin. Omuz, köşe, sap kökü, taban, sıkıştırma kaynağı ve panelin farklı işlevsel ihtiyaçları olabilir. Bu konumları şuraya bağlayın:parison programlama kurulumudolayısıyla kalıp geometrisi ve malzeme dağıtımı bağımsız olarak ayarlanmaz.
İlgisiz bir yüzde ödünç almadan küçülmeyi planlayın
Büzülme reçine kalitesine, duvar dağılımına, boşluk sıcaklığına, soğuma süresine ve parça geometrisine bağlıdır. Başlangıç referansı olarak malzeme tedarikçisi verilerini kullanın, ardından kalıp üreticisinin yöntemini uygulayın ve gerçek parçayı doğrulayın. Başka bir şişeden kopyalanan genel bir yüzde, kabul edilebilir bir boşluk boyutlandırma esası değildir.
Ayırma hattı, kıstırma ve flaş birlikte tasarlanmalıdır
Ayırma çizgisi, iki alet yarısının nerede kapanacağını ve görünür bir dikişin nerede görünebileceğini belirler. Kalıbın açılabileceği, parisonun yakalanabileceği, parçanın serbest kalabileceği ve kesme ekipmanının flaşa ulaşabileceği bir yere yerleştirin. Sızdırmazlık yüzeyi, önemli dekorasyon veya diğer işlevsel arayüz boyunca kontrolsüz bir dikiş yerleştirmekten kaçının.
Sıkıştırma, kaynak oluşturma özelliğidir
Kuyrukta veya tabanda, karşıt sıkıştırma bölgeleri iki sıcak parison duvarını birbirine sıkıştırır. Detayın, kaynağı oluşturmak için yeterli malzemeyi hareket ettirmesi ve aynı zamanda çapak giderme için kontrol edilebilir bir kırılma çizgisi oluşturması gerekir. Doğru alan, açılar, uzaklık ve cep reçineye, parison kalınlığına, kapanma hareketine ve parçaya bağlıdır. Bunları, malzemeler arasında kopyalanan standart bir blok olarak değil, mühendislik boyutları olarak ele alın.
Ekstrüzyon üflemeli kalıplamaya ilişkin yayınlanmış patent literatürü ayrıca sıkıştırma bölgesini, parlama cebini, kalıp sıcaklığını, kapanma hızını ve parlama giderme zamanlamasını tek bir kenar boyutundan ziyade etkileşimli değişkenler olarak ele alır. Bu, muhafazakar bir satın alma kuralını desteklemektedir: tutam detayını yalnızca görünüme göre değil, reçinesi ve deneme yöntemiyle onaylayın.
Otomasyon siparişi vermeden önce flaş rotasını tasarlayın
Üst flaşı, kuyruk flaşını, tutacak flaşını ve varsa kalibrasyon atıklarını tanımlayın. Sökmenin kalıpta mı, zımbalama istasyonunda mı, kesiciyle mi yoksa ikincil bir fikstürle mi yapılacağına karar verin. Parlama kütlesi brüt eriyik talebine, öğütücü kapasitesine ve yeniden öğütme planlamasına aittir. Takım çizimi aynı zamanda çıkarılan hurdanın kalıbı ve çıkış yolunu nasıl temizlediğini de göstermelidir.
Soğutma ve havalandırma, boşluğun üretim hızında çalışıp çalışamayacağına karar verir
Parça kalıptan ayrılacak kadar stabil olduğunda soğutma kontrolleri yapılır; havalandırma, genişleyen parisonun boşluk yüzeyine ulaşıp ulaşamayacağını kontrol eder. Her ikisi de dağıtılmış problemlerdir. Yavaş, sıcak veya hava hapsolmuş bir bölge, tüm parçanın döngüsünü ve görünümünü ayarlayabilir.
Soğutma devrelerini ısı yüküne ve kontrol ihtiyacına göre bölün
Ağır köşeler, sıkışma bölgeleri, boyun ekleri ve derin özellikler, ince düz bir duvarla aynı oranda ısı yaymayabilir. Birçok tanımlanabilir devre bu bölgelerin teşhis edilmesini ve dengelenmesini mümkün kılar. Her devrenin girişini, çıkışını ve yönünü belgeleyin. Bitki suyuna sadece hortum çapına göre kalıp bağlamayın; Son alet için gerekli akışı, basıncı, sıcaklığı, su kalitesini ve basınç düşüşünü doğrulayın.
Ekstrüzyon üflemeli kalıplamalı soğutmaya ilişkin yayınlanmış bir sonlu elemanlar çalışması, sıcaklık alanını ve kalıp açılma süresini etkileyen değişkenler olarak kalıp malzemesini, iç ısı transferini, parça kalınlığını ve başlangıç parison sıcaklığını inceledi. Bu araştırma, bir Kinggle projesi için çevrim süresi vaadi sağlamıyor ancak kalıp teklifinin neden hem termal tasarımı hem de süreç varsayımlarını tanımlaması gerektiğini güçlendiriyor.
Havanın sıkışabileceği havalandırma deliklerini bulun
Parison genişledikçe dış yüzeyi ile boşluk arasında hava kalır. Çıkış yolu olmadığında, bu hava teması geciktirebilir ve eksik dokuya, sürüklenme çizgilerine veya kötü biçimlendirilmiş ayrıntılara katkıda bulunabilir.Custom-Pak ekstrüzyon şişirme kalıplama tasarım kılavuzukesici uçların veya derin unsurların yakınındaki ayırma hattı havalandırmasını ve boşluk havalandırmalarını açıklar. Tam havalandırma boyutu ve tanık işareti payı hâlâ parçaya ve malzemeye bağlıdır.
Temizlenebilirlik havalandırma tasarımının bir parçasıdır
Kalıntı, toz veya bozulmuş malzeme biriktiğinde havalandırma delikleri etkinliğini kaybedebilir. Kalıp çizimi ve bakım dosyası, menfezlerin nerede bulunduğunu, atmosfere nasıl bağlandığını ve kaviteye zarar vermeden nasıl muayene edildiğini göstermelidir. Tıkalı yolu telafi etmek için üfleme basıncını artırmadan önce yüzey veya dolgu değişikliklerini konuma göre izleyin.
Parlak çalışma ayrı bir termal projedir
Daha soğuk takımlar ısının giderilmesini sağlayabilirken, yüzey kopyalama farklı bir boşluk sıcaklığı stratejisi gerektirebilir. 2023 yılında hakemli bir çalışma, kontrollü ısıtma ve su soğutma kullanılarak bir ABS otomotiv spoyleri kasası üzerinde değişken sıcaklıkta ekstrüzyon üflemeli kalıplamayı gösterdi. Bu, her şişenin variotherm aletlerini kullanması gerektiğinin kanıtı değil, özel bir yaklaşımın kanıtıdır. Kalıp ve çevrimin birlikte tasarlanabilmesi için görünüm gerekliliklerini erkenden belirtin.
Boyun bitişi, üfleme yöntemi ve çapak giderme tek bir arayüzdür
Kapatma sistemi, işlevsel boyutları şişenin üst kısmına ayarlar. Kapak veya kapak çizimini, sızdırmazlık yüzeyini, diş veya çıtçıt detayını, kurcalama özelliğini ve izin verilen düzeltme durumunu sağlayın. Daha sonraki bir operasyonda son işlemin şekillendirilip şekillendirilmeyeceğine, kalibre edileceğine, raybalanacağına veya kesilip kesilmeyeceğine karar verin. Kontrollü çizim revizyonu olmadan “standart boyun”dan alıntı yapmayın.
Aleti üfleme düzeniyle eşleştirin
Üstten üfleme, alttan üfleme ve iğne düzenlemeleri havayı ve donanımı farklı şekilde yerleştirir. Üfleme pimi ayrıca boyun kalibrasyonuna veya flaş kullanımına da katılabilir. Kalıp üreticisinin bunları yalnızca şişeden çıkarmasına bırakmak yerine, seçilen Kinggle makinesiyle strok, merkezleme, soğutma, sızdırmazlık ve çarpışma açıklıklarını onaylayın.
Aşağı yöndeki göstergeleri aynı veriye göre kontrol edin
Bir boyun temiz görünebilir ancak yine de kapak uygulamasında veya kapatmada başarısız olabilir. Kalıp denemesinde, sızıntı testinde ve dolum hattı kalifikasyonunda hangi verilerin ve göstergelerin kullanılacağına karar verin. Kabul kaydında ölçüm cihazı kimliğini ve kalibrasyon durumunu koruyun. Otomatik düzeltici kalıplamadan sonra boynu değiştirirse, yalnızca kalıplanmış numune yerine bitmiş durumu inceleyin.
Orijinal karşılaştırma: Kalıba uygun tarama için Kinggle makine referansları
Aşağıdaki tablo, kalıpla ilgili alanları beş mevcut Kinggle ürün sayfasından almaktadır. Sürekli ve akümülatörlü makineleri kapsar, böylece alıcılar nominal konteyner kapasitesinin neden bir takım arayüzü çiziminin yerini alamayacağını görebilir.
| Yayınlanan model | Makine sınıfı | Maksimum kapsayıcı referansı | Kalıp merdane boyutu (G×Y) | Yayınlanan maksimum kalıp boyutu (G×Y) | Kalıp kalınlığı aralığı | Sıkıştırma kuvveti |
|---|---|---|---|---|---|---|
| KGB2L | Sürekli, tek istasyon | 2 litre | 380 × 430mm | 360 × 380mm | 160–300 mm | 40kN |
| KGB5L | Sürekli, tek istasyon | 5 litre | 368 × 450 mm | 410 × 450 mm | 200–310 mm | 65kN |
| KGB15L | Sürekli, tek istasyon | 15 litre | 500 × 550mm | 580 × 500mm | 300–380 mm | 165kN |
| KGB80A | Akümülatör, sabit kalıp | 30 litre | 750 × 860mm | 520 × 860 mm | 360–420 mm | 215kN |
| KGB90A | Akümülatör, sabit kalıp | 60 litre | 960 × 980 mm | 700 × 980 mm | 460–550 mm | 280kN |
Kalıp çıkışından önce önemli olan üç bulgu
Birincisi, litre kalıp yönünü tanımlamaz.15L sürekli referansı, 30L akümülatör referansından daha geniş ancak daha kısa bir maksimum kalıp sırası yayınlar. Hacmin yanı sıra mimari ve parça şekli de önemlidir.
İkincisi, kalıp kalınlığının kendine ait bir aralığı vardır.Bir boşluk, listelenen yüz boyutlarına uyabilir ve yine de izin verilen kalınlık veya açıklık düzeninin dışında kalabilir. Arka plakalar, ara parçalar ve soğutma bağlantıları düzeneğe eklenir.
Üçüncüsü, sıkıştırma kuvveti ürüne ve sürece aittir.Makine sayfası değeri mevcut kuvvettir, zarfın içindeki herhangi bir kalıbın uygun olduğunun kanıtı değildir. Öngörülen alan, üfleme koşulları, sıkıştırma talebi ve kalıp yapımı mühendislik incelemesi gerektirir.


Kalıp malzemesi, kesici uçlar ve yüzey kalitesi üretim görevine uygun olmalıdır
Takım malzemesi ısı transferini, işlenebilirliği, onarımı, aşınmayı ve maliyeti etkiler. Üretim hacmi tek başına onu seçmek için yeterli değildir. Reçineyi, yüzey özelliklerini, sıkışma görevini, aşındırıcı veya korozif koşulları, hareketli özellikleri, bakım kapasitesini ve kabul edilen onarım stratejisini göz önünde bulundurun.
Temel kalıp malzemesi
Tam alaşım veya kaliteyi, varsa ısıl işlemi, boşluklu üretim yöntemini ve termal tasarım esasını isteyin. "Alüminyum kalıp" veya "çelik kalıp" karşılaştırma için çok geniş kapsamlıdır.
Değiştirilebilir uçlar
Boyun, sıkışma, aşınma, dişli veya havalandırma ekleri bakımı yerelleştirebilir ve zorlu bir özellikte farklı bir malzeme kullanılmasına olanak sağlayabilir. Kayıt ekleme tanımlaması ve yedek kapsam.
Doku ve gravür
Resim dosyalarını, yönlendirmeyi, derinlik/görünüm kabulünü, havalandırma etkileşimini ve revizyon kontrolünü belirtin. İşlemin istenen yüzeyi nasıl yeniden oluşturacağını doğrulayın.
Koruma ve depolama
Temizliği, onaylı korozyon korumasını, su tahliyesini, taşıma kilitlerini, kaldırma noktalarını ve saklama koşullarını tanımlayın. Kesinti sırasında su yollarını koruyun ve yüzeyleri sıkıştırın.
Takım imalatçısının malzeme tavsiyesi, varsayımlarını ve istisnalarını belirtmelidir. İki teklifi karşılaştırırken her ikisinin de aynı kesici uç malzemelerini, soğutma kapsamını, gravürü, yüzey kaplamasını, hortumları, bağlantı parçalarını, kaldırma donanımını, deneme çalışmasını ve yedek aşınma parçalarını içerip içermediğini kontrol edin.
Fabrika denemesi: Kalıbın tekrarlanabilir bir süreç olduğunu kanıtlayın
Kabul edilebilir ilk şişe, sistemin parçayı bir kez oluşturabileceğini kanıtlar. Üretim kabulü, izlenebilir koşullarla istikrarlı bir çalışma gerektirir. Aşağıdaki iş akışı, önerilen bir kanıt yapısıdır; her Kinggle projesinin zaten aynı protokolü kullandığı iddiası değildir.
- Kimliği onaylayın.Makine, kalıp, kesici uçlar, kalıp işleme, malzeme kalitesi/partisi, renk veya yeniden taşlama durumu ve tarif revizyonunu kaydedin.
- Koşulları stabilize edin.Proses kararlaştırılan duruma ulaştıktan sonra gerçek sıcaklıkları, soğutma suyu besleme/dönüşünü, üfleme koşullarını ve döngü aşamalarını kaydedin.
- Aleti inceleyin.Ayırma hattının kapanmasını, hizalamasını, su ve hava sızıntılarını, havalandırma durumunu, sıkışma yüzeylerini ve güvenli hareketi kontrol edin.
- Pozisyona göre örnek.Tartım, duvar ölçümü, düzeltme ve işlevsel testler yoluyla boşluk, çıkış ve istasyon kimliğini koruyun.
- Bitmiş durumu ölçün.Raybalama, delme, çapak giderme veya diğer bitirme adımlarının etkilerini dahil edin.
- Tüm kayıpları kaydedin.Kararlaştırılan pencere sırasında reddetmeleri, durdurmaları, alarmları, manuel düzeltmeleri ve aşağı akış kesintilerini günlüğe kaydedin.
- Temeli kaydedin.Çizim revizyonunu, reçeteyi, fotoğrafları, ölçüleri, mastarları ve açık düzeltici faaliyetleri birlikte onaylayın.
Tarifi değiştirmeden önce kalıpları teşhis edin
| Gözlemlenen model | İncelenecek araç veya süreç alanları | Toplanacak kanıtlar |
|---|---|---|
| Zayıf veya tutarsız kuyruk kaynağı | Parison konumu, sıkıştırma detayı, kalıp kapatma, yerel sıcaklık, flaş giderme ve flaşın söndürülmesi | Konum etiketli kaynak numuneleri, brüt kütle, yakın sıra ve fonksiyonel test |
| Zayıf doku veya eksik ayrıntı | Havalandırma delikleri, sıkışmış hava konumu, boşluk durumu, parison teması ve sıcaklık | Kusur haritası, havalandırma denetimi, gerçek proses koşulları ve boşluk fotoğrafları |
| Fırlatma sonrası çarpıklık | Duvar dağıtımı, soğutma dengesi, çıkarma zamanlaması, taşıma ve soğutma sonrası | Devreye göre sıcaklık/akış, zamanlı boyut kontrolleri ve duvar haritası |
| Bir tarafta flaş | Hizalama, merdane paralelliği, ayırma yüzeyi, kalıp montajı ve parison merkezleme | Konum geçmişi, kapatma denetimi ve düzeltme öncesi/sonrası parçaların tekrarı |
| Yavaş veya değişken çevrim | Soğutma devresi kısıtlaması, sıcak bölgeler, parça kalınlığı, havalandırma ve çıkış gecikmesi | Döngü aşaması süreleri, besleme/dönüş koşulları ve durdurma günlüğü |
Kinggle'ı kullanHMI kanıt iş akışıalarmlar veya sıra değişiklikleri bir küf problemine eşlik ettiğinde. Onaylanmış denetim noktalarınıönleyici bakım planıparça kalitesinin düşmesini beklemek yerine.
Şişirme kalıbı RFQ ve tasarım inceleme kontrol listesi
- Kontrollü 2D/3D parça dosyası, revizyon, kapasite, maksimum boyutlar ve amaçlanan içerik.
- Kapatma ve boyun bitiş çizimi, kapak örnekleri, sızdırmazlık verileri ve bitmiş trim durumu.
- Tam reçine sınıfı, renk/katkı maddeleri, yeniden öğütme/PCR planı ve malzeme tedarikçisi bilgileri.
- Bitmiş ağırlık, tahmini brüt parison ve flaş rotası.
- Test yöntemleri ve kabul limitleri ile kritik duvar ve boyutsal konumlar.
- Sızıntı, düşme, üst yük, tork, çevresel veya projeye özel diğer fonksiyonel testler.
- Makine modeli, istasyon ve boşluk sayısı, kalıp kafası çıkış planı ve parison merkez mesafesi.
- Plaka/montaj arayüzü, kalıp zarfı, kalınlık, açıklık, kelepçe ve üfleme pimi düzenlemesi.
- Ayırma hattı, kıstırma, flaş cebi, boyun ek parçası, havalandırma delikleri, soğutma devreleri ve yüzey kaplaması.
- Çıkarma, düzeltme, sızıntı testi, taşıma ve hurda elleçleme arayüzleri.
- Takım malzemesi, kesici uç kaliteleri, ilgili yerlerde sertlik/işlem, yedek parçalar ve onarım yöntemi.
- Deneme malzemesi miktarı, çalışma süresi, numuneler, göstergeler, veri kaydı ve kabul sorumluluğu.
- Genel düzenleme, kaldırma noktaları, kalıp kütlesi/ağırlık merkezi ve onaylanmış değiştirme prosedürü.
- Kapsam sınırı: kalıp, kalıp takımları, bağlantı parçaları, hortumlar, çizimler, eğitim, paketleme ve alıcı tarafından sağlanan öğeler.
Fabrika hizmetleri için son kalıp devrelerini ve üfleme düzenini Kingle'ınfayda ve yerleşim planlama kılavuzu. Makine sınıfı ve üretim sırası için şunu kullanın:sürekli ekstrüzyon şişirme kılavuzuve son parça için bir akümülatör platformunun gerekli olup olmadığını doğrulayın.
Sık sorulan sorular
Üfleme kalıbı ile üflemeli kalıplama kalıp kafası arasındaki fark nedir?
Kalıp kafası, kalıplamadan önce erimiş parisonu oluşturur. Üfleme kalıbı bu hamurun etrafını kapatır, yalıtır, üfleme havasını alır, parçayı soğutur ve dış şeklini tanımlar. Bunlar ayrı fakat bağlantılı takımlama sistemleridir.
Ekstrüzyon şişirme kalıbı tasarlamak için hangi bilgilere ihtiyaç vardır?
Kontrollü parça ve kapatma çizimlerini, reçine kalitesini, bitmiş ve brüt parison ağırlıklarını, kritik duvarları ve boyutları, fonksiyonel testleri, çıktı hedefini, makine arayüzünü, boşluk planını, düzeltme yöntemini ve fabrika yardımcı programlarını sağlayın.
Ekstrüzyon şişirme kalıplamada kıstırma tasarımı neden önemlidir?
Kıstırma, sıcak parison malzemesini sıkıştırıp yalıtır ve flaşın nerede ayrılacağını tanımlamaya yardımcı olur. Geometrisi malzeme, parison kalınlığı, kalıp kapanması, sıcaklık, parlama giderme ve sönme ile etkileşime girer, dolayısıyla gerçek projede doğrulanması gerekir.
Ekstrüzyon üfleme kalıbının neden havalandırma deliklerine ihtiyacı vardır?
Genişleyen parison ve boşluk arasında hava sıkışabilir. Havalandırma delikleri ona bir kaçış yolu sağlar, böylece parison kalıp yüzeyine temas edebilir ve amaçlanan şekil ve ayrıntıyı yeniden üretebilir.
Soğutma kanalları şişirme kalıplama çevrim süresini nasıl etkiler?
Soğutma devreleri, parça kabul edilemez bir deformasyon olmadan serbest bırakılıncaya kadar ısıyı uzaklaştırır. En yavaş sıcak bölge çevrimi sınırlayabildiğinden devre düzeni, akış, sıcaklık, kalıp malzemesi ve duvar dağıtımı birlikte değerlendirilmelidir.
Mevcut bir üfleme kalıbı farklı bir makineye sığabilir mi?
Muhtemelen, ancak bunu varsaymayın. Kalıp genişliğini, yüksekliğini, kalınlığını, kütlesini, montajını, açıklığını, kelepçesini, üfleme pimi konumunu, yardımcı programları, çıkış yolunu, kalıp kafası hizalamasını ve kontrolleri alıcı makineye göre kontrol edin.
Alüminyum veya çelik şişirme kalıbını mı seçmeliyim?
Seçim, termal performansa, üretim görevine, reçineye, yüzey ve aşınma gereksinimlerine, kesici uç stratejisine, onarım kapasitesine, teslim süresine ve maliyete bağlıdır. Yalnızca metal adından seçim yapmak yerine tam kalite ve tasarım varsayımlarını sorun.