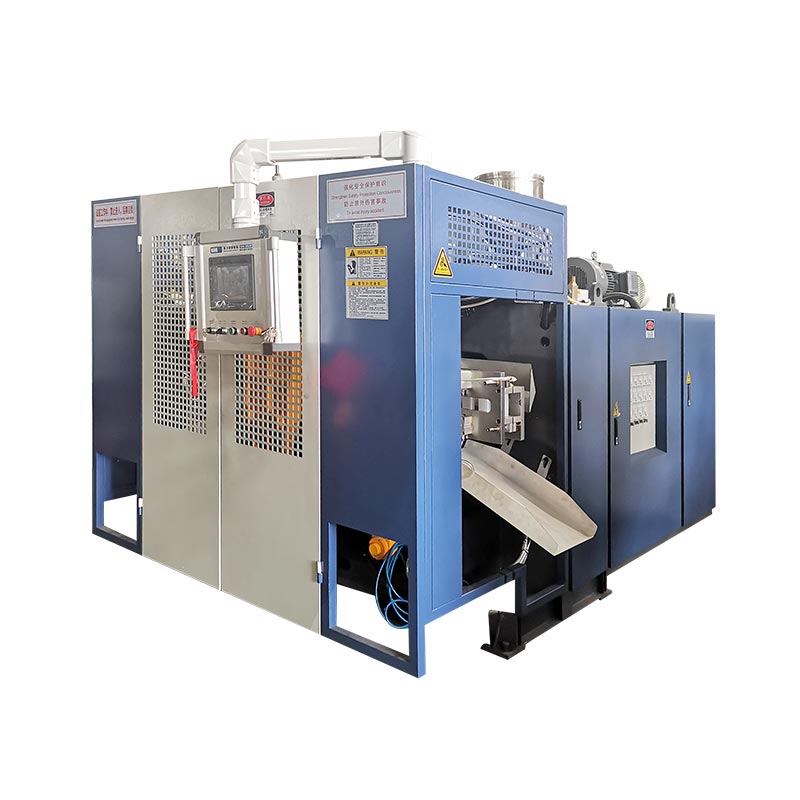
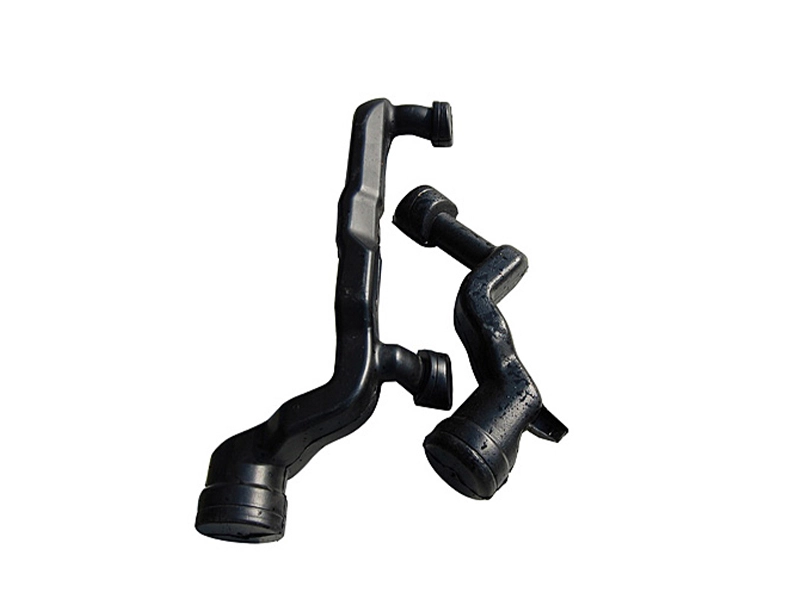
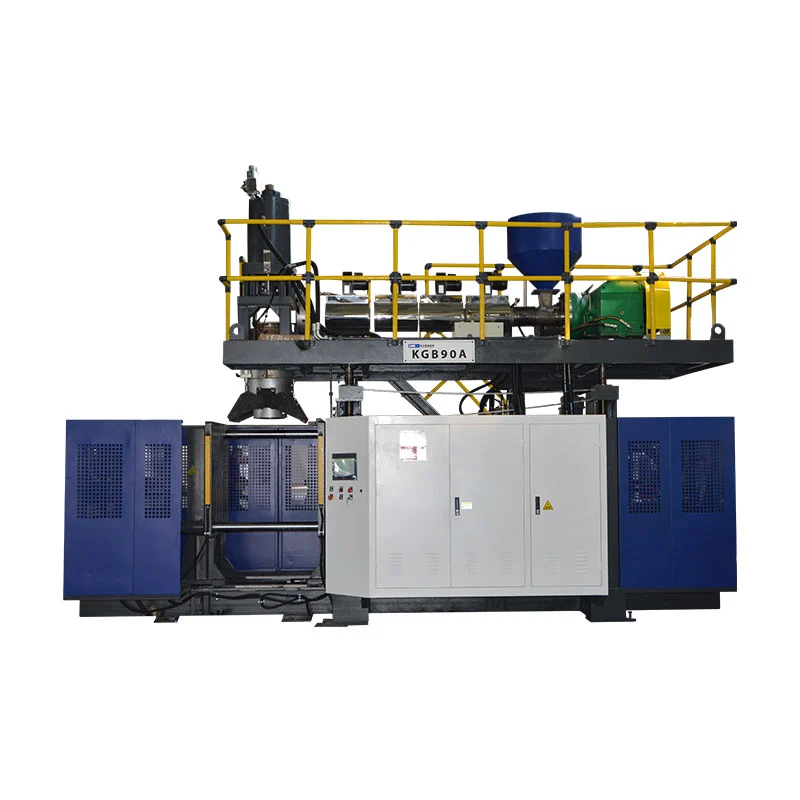
KGB100B yalnızca parça, kalıp, brüt parison ve fabrikanın tamamı yayınlanmış limitlere uyduğunda büyük içi boş ürünler için adaydır. Kinggle, 120 L maksimum konteyner kapasitesini, 920 x 1200 mm maksimum kalıp boyutunu, 12(20) L akümülatör referansını ve 9(15) kg PE akümülatör ağırlığı referansını listeliyor. Bu rakamlar mühendislik incelemesini başlatır, ancak bir ürün çizimi ve deneme planının nihai seçimi belirlemesi gerekir.
120L şişirme makinesi arayan bir alıcının aklında genellikle gerçek bir parça vardır. Bu bir kimyasal varil, trafik bariyeri, şamandıra, tank, oyuncak veya büyük bir teknik bileşen olabilir. Hacim etiketi faydalıdır ancak en zor alanları, kalıp hareketini, duvar dağıtımını veya soğutma talebini tanımlamaz.
Bu kılavuz KGB100B'yi bir üretim sistemi olarak okur. Yayınlanan her sayının size neyi anlatabileceğini ve neyi anlatamayacağını açıklıyor. Ayrıca bir RFQ ile neyin gönderileceğini de gösterir, böylece tartışma genel bir makine adından test edilebilir bir çözüme geçebilir.

Hızlı ürün uyumu kontrolü için altı soru
- Kalıbın tamamı plakaya, kalıp zarfına ve kalınlık aralığına uyuyor mu?
- Soğuyan parça mevcut açıklıktan kalıptan çıkabiliyor mu?
- Brüt parison kütlesi seçilen akümülatör konfigürasyonu dahilinde mi?
- Ekstruder hedef döngü için yeterli malzemeyi geri kazanabilir mi?
- Kelepçe kuvveti kararlaştırılan öngörülen alanı ve darbe basıncını kapsayabilir mi?
- Tesis sabit güç, soğutma suyu ve basınçlı hava sağlayabiliyor mu?
Şartname sınırı:Bu kılavuzdaki rakamlar güncel verilerden alınmıştır.Kinggle KGB100B ürün sayfası. Bunlar 15 Eylül 2026'da kontrol edildi. Bunları yayınlanmış tarama referansları olarak değerlendirin. Onaylanmış fiyat teklifi, yerleşim planı, makine çizimi ve teknik anlaşma, sipariş edilen makineyi tanımlamalıdır.
120L etiketi ürün onayı değil başlangıç noktasıdır
Kinggle, KGB100B'nin maksimum konteyner kapasitesi olarak 120 L'yi yayınlıyor. Bu, alıcılara hızlı bir aralık işaretçisi sağlar. 120 L'nin altındaki her parçanın makinede çalışacağını söylemiyor. Kompakt bir tambur ve uzun bir trafik bariyeri çok farklı kalıp genişliklerine, öngörülen alanlara, parison uzunluklarına ve çıkarma yollarına sahip olabilir.
Nominal hacim aynı zamanda malzeme talebini de gizleyebilir. Büyük, ince duvarlı bir şamandıra, kalın kaburgalara, kulplara ve sıkıştırma bölgelerine sahip daha küçük bir teknik parçaya göre daha fazla hava ancak daha az reçine içerebilir. Makine, daha sonra flaş veya kesme haline gelen malzeme de dahil olmak üzere, tam bir sıcak hamur oluşturmalıdır. Bu nedenle, bitmiş ürünün ağırlığı tek başına kafanın yapması gereken atış miktarını olduğundan az gösterir.
Geometri kararı bir kez daha değiştirir. Derin çekme alanları parisonu aşırı derecede gerebilir. Geniş paneller daha fazla kelepçe kuvvetine ihtiyaç duyabilir. Uzun parçalar, kalıptan kalıba mesafe veya kap hacmi uygun hale gelmeden önce çıkış alanıyla sınırlanabilir. Boyun ekleri, iç dişler ve alttan üfleme döngüye daha fazla hareket katabilir.
Kısa liste oluşturmak için 120L açıklamasını kullanın. Daha sonra gerçek parçayı ve kalıbı makineyle karşılaştırın. Bu yüzden Kinggle'ın kendisatış süreciModel önerisi yapmadan önce ürün fotoğraflarını, çizimlerini, ağırlık, boyut, malzeme, kalınlık ve çıktı gereksinimlerini sorar.
Bu sıralama, kapasite etiketinin uygun rolünü korur: önce hızlı tarama, ikinci olarak mühendislik onayı.
KGB100B spesifikasyonunu alıcı sorularına dönüştürün
Spesifikasyon tablosu en çok, her sayının bir kontrole yol açtığı durumlarda kullanışlıdır. KGB100B sayfası makine boyutunu, bağlamayı, ekstrüzyonu, akümülatör kafasını ve yardımcı program referanslarını kapsar. Bazı değerler net sınırlardır. Diğerleri yayınlanmış bir konfigürasyonu veya yüksüz makine durumunu açıklar.
Sayfada akümülatör 12(20) L, PE akümülatör ağırlığı ise 9(15) kg olarak listelenmektedir. Parantezler listelenen alternatifleri gösteriyor gibi görünüyor ancak sayfa seçim kuralını tanımlamıyor. Bu nedenle alıntıda bir kafa düzenlemesi ve onun maddi kapsamı belirtilmelidir. Kinggle proje için onaylamadığı sürece büyük rakamı standart makine varsayımıyla birleştirmeyin.
| Yayınlanan alan | KGB100B referansı | Tetiklenmesi gereken soru |
|---|---|---|
| Maksimum konteyner kapasitesi | 120 litre | Yalnızca nominal hacmi değil, gerçek ürün geometrisi ve brüt parisonu da uyuyor mu? |
| Çıkış | 320 adet/saat, kuru çevrim | Üretim kalıbı, reçine, soğutma ve kalite kuralları ile makine ne kadar çıktı tutabilir? |
| Makine boyutu | 5,9x3,8x4,6 m | Erişim, platformlar, hortumlar, taşıma ve bakım için yeterli kurulu alan var mı? |
| Makine ağırlığı | 18 ton | Nihai genel düzenleme çizimini hangi temel ve donanım planı takip ediyor? |
| Sıkıştırma kuvveti | 440kN | Kararlaştırılan proses basıncında ürünün öngörülen alanı için yeterli mi? |
| Merdane ve kalıp referansları | 1200 x 1200 mm merdane; 920 x 1200 mm maksimum kalıp | Kalıp gövdesi, montaj modeli, servisler ve bağlantılar birbirine uyuyor mu? |
| Açılış ve hareket | 500 ila 1400 mm açıklık; 600 mm hareketli strok | Parça çarpışmadan veya sıcak yüzeylere zarar vermeden serbest kalıp çıkabiliyor mu? |
| Kalıp kalınlığı | 510 ila 600 mm | Kurulu kalınlığa destek plakaları, adaptörler ve gerekli aletler dahil mi? |
| Ekstruder | 100 mm'lik vida; 24 L/D; 55 kW'lık motor | Seçilen vida ve proses penceresi belirtilen reçineye uygun mu? |
| Yayınlanan HDPE eritme kapasitesi | 160 ila 200 kg/saat | Brüt malzeme talebi gerçek formülasyon için kanıtlanmış istikrarlı çıktının altında mı? |
| Akümülatör kafası | 12(20)L; 9(15) kg PE referansı | Hangi seçenek alıntılanıyor ve kullanılabilir bir süreç marjıyla brüt parison kütlesini kapsıyor mu? |
| Kalıp pimi çapı | Maksimum 450 mm | Parison çapı ve ürün düzeni için hangi kalıp ve takım paketine ihtiyaç vardır? |
| Soğutma suyu referansı | 0,3 MPa; 120 L/dak | Bu hangi giriş sıcaklığında, su kalitesinde ve devre kapsamında geçerlidir? |
| Yayınlanmış ortalama enerji hattı | 52 - 60 kW | Kararlı bir deneme sırasında ürünle ilgili hangi kWh/kg ve kabul edilen parça başına kWh ölçülür? |
Ürün sayfasında ayrıca 0,8 MPa darbe basıncı ve 1,8 hava akışı rakamı yayınlanıyor, ancak görünen birimi M2/MIN olarak gösteriliyor. Bu birimin bir tesis spesifikasyonuna girmeden önce düzeltilmesi veya onaylanması gerekiyor. Sorumlu bir RFQ, birimi sessizce değiştirmek yerine belirsizliği işaretlemelidir.
İlgili satırları birlikte okuyun. Kalıp boyutu açıklığa ve kalınlığa aittir. Akümülatör kütlesi seçilen reçineye ve brüt atışa aittir. Eritme kapasitesi, toparlanma süresine ve istikrarlı erime kalitesine bağlıdır. Makine boyutları bakım erişimine ve yardımcı ekipmanlara aittir. Bu bağlantılı okuma, uygun bir sayının farklı bir proje kısıtlamasını gizlemesini önler.
Kalıp zarfını ve parça çıkarma yolunu kontrol edin
Yayınlanan maksimum kalıp boyutu 920 x 1200 mm'dir. Merdane 1200 x 1200 mm olup kalıp kalınlık aralığı 510 ila 600 mm'dir. Bu değerler ilgili boyutları tanımlar ancak birbirlerinin yerine kullanılamazlar. Bir kalıp belirtilen yüz boyutlarına uysa da bağlantı çubukları, borular, montaj delikleri veya hareketli ekipmanlarla çatışabilir.
Ürün taslağıyla değil, montaj çizimiyle başlayın. Kalıp yarımlarını, destek plakalarını, su manifoldlarını, üfleme pimlerini, boyun veya alt takımları, hidrolik cihazları, sensörleri ve elektrik kutularını gösterin. Merkez çizgisini ve montaj modelini tanımlayın. Açma sırasında kalıp gövdesinin dışına çıkan her parçayı işaretleyin.
Daha sonra kaldırma işlemini simüle edin. KGB100B sayfası 500 - 1400 mm merdane açıklığı referansını ve 600 mm merdane hareket strokunu yayınlar. Bitmiş parçanın serbest bırakılması, gerekirse döndürülmesi ve makineden çıkması için boş alana ihtiyaç vardır. Flaş, kuyruklar, tutacaklar ve sıcak, esnek duvarlar gerçek kaldırma kapsamını genişletebilir.
Parça sertliği de önemlidir. Büyük bir içi boş parça, duvar hazır olmadan bir robot tarafından tutulursa deforme olabilir. Basit bir düşüş boyna zarar verebilir veya sıcak panelde iz bırakabilir. Kalıbın içindeki soğuma süresi ve kalıptan çıkarma sonrası destek, düzen incelemesine aittir.
Fabrika görünümü:kalıp çizimini makinenin genel düzeninin yanında tutun. Vinç kancası yolunu, kalıp arabası güzergahını, servis tarafı açıklığını ve operatörün güvenli erişimini ekleyin. Yayınlanan 5,9 x 3,8 x 4,6 m makine boyutları hücre ayak izinin tamamını yansıtmamaktadır.
Herkese açık ürün sayfası bir kalıp ağırlığı limiti yayınlamasa da, uygun bir inceleme aynı zamanda kalıp ağırlığını ve kaldırma noktalarını da içerir. Kinggle'dan izin verilen kalıp ağırlığını ve kesin konfigürasyon için önerilen işleme yöntemini onaylamasını isteyin.ekstrüzyon şişirme kalıp tasarım kılavuzusoğutma, sıkıştırma ve havalandırma için daha kapsamlı bir kontrol listesi sağlar.
Akümülatörü brüt parison kütlesinden boyutlandırın
Akümülatör kafası depoları erir ve talep üzerine büyük bir parisonu dışarı iter. İlgili malzeme miktarı kafadan çıkan atışın tamamıdır. Satılabilir parçayı, üst ve alt çıkıntıyı, sap veya boyun kırpıntılarını ve seçilen takımla oluşturulan diğer kırpılmış malzemeleri içerir.
Brüt parison kütlesi = bitmiş parça kütlesi + flaş ve kesme kütlesi + kontrollü işlem payı
Ödenek evrensel bir yüzde değildir. Onaylanan parçadan, kalıp konseptinden, malzeme davranışından ve deneme sonucundan gelmelidir.
Kinggle, KGB100B için PE akümülatör ağırlığı referansı olarak 9(15) kg'ı yayınlar. Bu, bitmiş ürünün 9 veya 15 kg ağırlığında olabileceğine dair bir söz değil. Ayrıca PP, ABS veya doldurulmuş bir formülasyona otomatik olarak aktarılamaz. Reçine yoğunluğu, erime mukavemeti, sıcaklık ve kafa durumu kullanılabilir proses penceresini etkiler.
12(20) L akü kapasitesi hattı da aynı özeni gerektirmektedir. Litre kapasitesi sistem içindeki hacmi tanımlarken ürün çizimi ve malzeme planı genellikle kütleye göre yönetilir. Hangi kafa seçeneğinin dahil edildiğini, yayınlanan kütleyi hangi reçinenin desteklediğini ve kararlaştırılan çalışma noktasında kafada ne kadar malzeme kaldığını sorun.
Varsayılan olarak teorik bir sınırda çalıştırmayın. Bir proje, duvar dağıtımını ve çekimden çekime değişimi düzeltmek için yeterli kontrol aralığına ihtiyaç duyar. Brüt parison mevcut kapasitenin neredeyse tamamını kaplıyorsa, daha sonra yapılacak bir malzeme değişikliği veya yerel kalınlık düzeltmesi bu odayı kaldırabilir. Deneme, seçilen kafa için kararlı atış kütlesi, tekrarlanabilir parison uzunluğu ve kabul edilebilir yastıklama göstermelidir.
Çok parçalı bir kalıp için, döngü başına çıkan her parçayı sayın. Tam atış, her aktif çıkışı ve onun trimini kapsamalıdır. Kafa sayısı ve boşluk sayısı matematiği değiştirebilir; bu nedenle bunları RFQ'da ayrı ayrı belirtin.kafa ve boşluk kılavuzubu ayrımı açıklıyor.
Ekstrüderi malzeme talebine ve geri kazanım süresine göre eşleştirin
KGB100B sayfasında 100 mm vida, 24 L/D oranı, 55 kW ekstruder motoru ve dört ısıtma bölgesi listelenmektedir. HDPE eritme kapasitesi aralığını 160 ila 200 kg/saat olarak yayınlamaktadır. Bu aralık malzeme kapsamlı bir referanstır. Her kalite, masterbatch, yeniden öğütme oranı veya sıcaklık aralığı için garantili bir çıktı olarak değerlendirilmemelidir.
Üretim hedefini brüt saatlik talebe dönüştürün. Bitmiş parça kütlesini değil, brüt parison kütlesini kullanın. Tüm aktif pozisyonları dahil edin ve saat başına planlanan etkinlikleri kullanın. Bu, makine kabul edilebilir parçalar üretirken ekstruderin ve başlığın taşıması gereken malzeme hızını verir.
Brüt malzeme talebi, kg/saat = etkinlik başına brüt kalıplama kütlesi, kg x saat başına kalıplama işlemleri x etkinlik başına aktif kalıplama işlemleri
Sonucu gerçek formülasyon üzerinde yapılan bir denemeyle karşılaştırın. Bir broşür yelpazesi tek başına erime kalitesini veya geri kazanım marjını belirleyemez.
Kurtarma süresi makine döngüsüne uygun olmalıdır. Kalıp soğutma için kapalı kalırsa, ekstruder genellikle bu zamanı akümülatörü yeniden şarj etmek için kullanır. Bu nedenle daha kısa bir soğutma döngüsü gerekli erime hızını artırabilir. Kafa bir sonraki atışa hazır değilse daha hızlı kalıp hareketinin pek bir değeri yoktur.
Malzeme taşıma gizli kısıtlama haline gelebilir. Büyük parçalar reçineyi çabuk tüketir. Tesisin güvenilir taşımaya, malzeme gerektirdiğinde kurutmaya, harmanlamaya ve kirlenme kontrolüne ihtiyacı vardır. Yeniden öğütme yığın yoğunluğunu ve besleme davranışını değiştirebilir. Yazılı bir formülasyon, "HDPE artı yeniden öğütme" gibi geniş bir etiketten daha faydalıdır.
Deneme kaydından reçine kalitesi, tedarikçi, renk paketi, yeniden öğütme yüzdesi, sıcaklık ayarları, vida hızı ve gerçek brüt kütleyi içermesini isteyin. Başka bir materyal planlanıyorsa materyale özel kanıt isteyin. Kinggle'ınHDPE ve PP işleme kılavuzupolimer etiketinin neden tek başına makine kurulumunu düzeltmediğini açıklıyor.
Kelepçe kuvvetini, öngörülen alanı ve üfleme koşullarını bağlayın
KGB100B sayfası 440 kN'lik sıkma kuvvetini yayınlamaktadır. Daha büyük bir sayı otomatik olarak daha iyi değildir ve hacim etiketi kelepçeyi doğrulayamaz. Kalıp, iç basınca maruz kalan öngörülen alan boyunca ayırma kuvveti görür. Ürün şekli, flaş alanı, kıstırma tasarımı ve proses basıncının tümü gerçek gereksinimi etkiler.
Öngörülen alan, kalıp ayırma düzlemindeki basınçlı boşluğun siluetidir. Geniş, düz bir bileşen, daha derin fakat daha dar bir konteynere göre daha fazla ayırıcı yük oluşturabilir. İncelemede gerçek kavite çizimi kullanılmalıdır. Aynı zamanda seçilen darbe basıncını ve mutabakata varılan güvenlik faktörünü de içermelidir.
Genel sayfada darbe basıncı referansı olarak 0,8 MPa listeleniyor. Bu, her ürünün aynı ayarda çalışması gerektiği anlamına gelmez. Reçine sıcaklığı, havalandırma, duvar kalınlığı, yüzey detayı ve soğutma stratejisi süreci etkiler. Fabrika denemesinde, ani büyüme veya kararsız kalıp davranışı olmaksızın kabul edilebilir parçalar üreten belgelenmiş bir üretim penceresi kullanılmalıdır.
Sıkıştırma tasarımı aynı sistemin bir parçasıdır. Zayıf sızdırmazlık, sızıntıya veya kırılgan bir kaynağa neden olabilir. Aşırı malzeme flaşı büyütebilir ve kesmeyi zorlaştırabilir. Kalıp hizalama, kelepçe hareketi ve parison yerleştirme, takımlamayı telafi etmek yerine desteklemelidir.
Kalıp tedarikçisinden ve makine tedarikçisinden aynı çizimi incelemelerini isteyin. Bu, her bir tarafın yalnızca kendi ekipmanını onayladığı ortak bir boşluğu önler. Nihai teknik anlaşmada öngörülen alan, proses basıncı, kelepçe gereksinimi, kalıp kalınlığı, montaj ve bağlantı detayları belirtilmelidir.
Fabrikayı kalıplama hücresinin tamamı etrafında planlayın
KGB100B sayfası, 5,9 x 3,8 x 4,6 m boyutlarında ve 18 ton ağırlığında bir makine yayınlamaktadır. Bunlar yerleşim ve donanım için değerli başlangıç noktalarıdır. Her platformu, reçine sistemini, soğutucuyu, kompresörü, çıkış cihazını, konveyörü, düzelticiyi veya güvenlik sınırını içermezler.
Makinenin üstünden başlayın. Binanın net yüksekliğini, vinç kapasitesini, kafa çıkarma yolunu ve ısıtıcılara ve hidrolik bileşenlere erişimi doğrulayın. Daha sonra dışarıya doğru çalışın. Operatörlerin kalıbı incelemek, sıkışan parçayı çıkarmak ve normal servis noktalarına ulaşmak için alana ihtiyacı vardır. Malzeme teslimatı ve bitmiş parça elleçleme, güvenli olmayan bölgeleri aşmayan rotalara ihtiyaç duyar.
Soğutma suyu boru boyutu tahmininden daha fazlasını hak ediyor. Sayfada 0,3 MPa ve 120 L/dak değerleri listeleniyor ancak tesisin aynı zamanda gerekli giriş sıcaklığına, kabul edilebilir sıcaklık artışına, su kalitesine, filtrelemeye ve dönüş durumuna da ihtiyacı var. Kalıp devreleri ve yağ soğutmanın ayrı kontrole ihtiyacı olabilir. Nihai faydalı sayfa, yayınlanan akışa nelerin dahil olduğunu belirtmelidir.
Basınçlı havanın da aynı işleme ihtiyacı vardır. Web sitesi 0,8 MPa basınç referansı veriyor ancak görünen hava akışı ünitesi tutarsız. Düzeltilmiş makine giriş talebi, en yüksek talep, hava kalitesi, çiğlenme noktası ve bağlantı boyutunu talep edin. Büyük üfleme olayları sırasında basıncı sabit tutmak için bir alıcıya ihtiyaç duyulabilir.
Ürün sayfasında 52 ile 60 kW arasında "ortalama enerji tüketimi" etiketi yer alıyor. kW bir güç ünitesi olduğundan, rakamı yalnızca yayınlanmış bir güç referansı olarak kullanın. Parça başına kWh'ye dönüştürmeyin. Ürünle ilgili enerji kalıba, reçineye, çevrime, yardımcı maddelere ve kabul edilen çıktıya bağlıdır.
EUROMAP 46.2Belirli bir ekstrüzyon şişirme makinesi, kalıp ve belirtilen ürün için ürünle ilgili ölçümü tanımlar. Müşteri gereksinimlerini karşılayan istikrarlı çalışma ve ürün kalitesi gerektirir. Bu, kabul testi için sağlam bir temeldir. Kinggle'ınyardımcı program gereksinimleri kılavuzutesis veri sayfasının yapılandırılmasına yardımcı olabilir.

320 adet/saatlik bir kuru çevrim, üretim çıktısı değildir
Kinggle, KGB100B kuru çevrim çıkışı olarak saatte 320 adet etiketliyor. Kuru çevrim, tüm üretim sürecini kanıtlamadan makine hareketini ölçer. Amaçlanan üretim koşulları altında reçine geri kazanımı, parison damlası, üfleme, soğutma, parça çıkarma, düzeltme veya kalite kontrolünü kapsamaz.
Büyük parçaların soğutması genellikle sınırlıdır. Kalın kulplar, köşeler ve sıkışma bölgeleri geniş duvar alanlarına göre daha fazla zamana ihtiyaç duyabilir. Daha hızlı bir açılma hareketi, hâlâ şeklini koruyamayacak kadar yumuşak olan bir parçayı serbest bırakamaz. Otomasyon ayrıca robotun, düzelticinin veya konveyörün kalıplama makinesinden daha yavaş olması durumunda da tempoyu belirleyebilir.
Üç ayrı çıkış değeri kullanın. Öncelikle kuru çevrimi yalnızca hareket referansı olarak kaydedin. İkinci olarak, üretim denemesi sırasında saat başına brüt kalıplanmış parçaları ölçün. Üçüncüsü, kararlaştırılan kalite kontrolleri ve sayılan duraklamalardan sonra saat başına kabul edilen parçaları raporlayın.
Kabul edilen çıktı = brüt kalıplanmış parçalar - reddedilen parçalar - sayılan duraklamalar sırasında kaybedilen parçalar
Vardiya planlaması için ölçüm periyodunu ve durma kategorilerini belgeleyin. Kısa bir en iyi döngü gözlemi istikrarlı bir üretim oranı değildir.
Kabul planında parça, kalıp, reçine, renk, yeniden taşlama kuralı, operatör eylemleri ve yardımcı ekipmanlar yer almalıdır. Aynı zamanda kalite standardını da tanımlamalıdır. Ağırlık, boyutlar, sızıntı performansı, parlama durumu, görünüm ve duvar kalınlığı konumları ortak kategorilerdir ancak proje önemli olanları seçmelidir.
Hedef döngüsünü bütçe olarak kullanın. Akümülatör boşaltma, kalıp hareketi, üfleme, soğutma, egzoz, açma, çıkarma ve geri kazanım olarak parçalara ayırın. Bu, sınırın makineden mi, kalıptan mı, malzemeden mi yoksa sonraki işlerden mi kaynaklandığını gösterir.döngü süresi optimizasyon kılavuzuKusuru başka bir yere kaydırmadan bir aşamanın nasıl iyileştirileceğini açıklıyor.
Duvar programlaması kopyalanan bir eğriyi değil ürünü takip etmelidir
Büyük ekstrüzyonla üflemeli kalıplanmış parçalar eşit olmayan bir şekilde gerilir. Omuz, köşe, kulp veya derin çekme yakınındaki malzeme, geniş bir panel üzerindeki malzemeden daha uzağa gidebilir. Düzgün bir kalıp aralığı, bir alanı çok ince bırakırken diğerinde gereksiz ağırlık taşıyabilir.
KGB100B sayfasında standart modelin MOOG 100 kalınlık kontrol cihazı içerdiği belirtiliyor. Tam olarak kurulu denetleyici, profil çözünürlüğü ve seçenek paketi teklifte belirtilmelidir. AKinggle'ın barındırdığı Moog DigiPack III kılavuzubir akümülatör-makine kontrol ünitesinin takımlama konumunu programlanmış bir profile nasıl bağlayabileceğini gösterir. Ayrıca atış boyutu, yastıklama ve akümülatör konumu işlevlerini de listeler. Bu kılavuz kontrol mantığını göstermektedir ancak KGB100B arayüzünü tam olarak varsaymak için kullanılmamalıdır.
Bilinen geometri ve kalıp zamanlamasından ilk profili oluşturun. Daha sonra parçaları tanımlanmış konumlardan kesin veya ölçün. Her seferinde bir bölgeyi değiştirin ve revizyonu kaydedin. Daha ağır bir parça otomatik olarak daha iyi bir parça değildir. Amaç, performansın gerektirdiği yerde yeterli malzeme, gerektirmediği yerde ise daha az fazla malzemedir.
Profil çalışması atış kütlesi ve parison uzunluğuna bağlı kalmalıdır. Bir profil bölgesini büyütmek başka yerde mevcut olan malzemeyi değiştirir. Sıcaklık ve şişme de sonucu değiştirebilir. Onaylanan tarifi malzeme cinsi, rengi, kafa sıcaklığı, atış ayarları ve kalıp versiyonuyla birlikte kaydedin.
The parison programlama kılavuzuadım adım ayarlama yöntemi sağlar. Bu proje için FAT'ın son kaydedilen profili ölçülen duvar haritası ve parça ağırlık aralığıyla karşılaştırması gerekir.
Satın alma kararını yanıtlayan bir fabrika denemesi yapın
Yararlı bir fabrika kabul testi, bir makine gösterimi değildir. Kararlaştırılan ürünü belgelenmiş koşullar altında yapmak için yapılan kontrollü bir girişimdir. Sonuç, neyin test edildiğini, nasıl ölçüldüğünü ve neyin test kapsamı dışında kaldığını göstermelidir.
EUROMAP 46.2 yararlı ölçüm disiplini sunar. Makinenin istikrarlı bir durumda olmasını, ürün kalitesinin müşteri gereksinimlerini karşılamasını ve önemli süreç verilerinin belgelenmesini gerektirir. Kinggle'ın satış süreci ayrıca müşterilerin teste katılmaya davet edilebileceğini de söylüyor. Deneme başlamadan önce bu fırsatı yazılı bir protokole dönüştürün.
- Test makalesini dondurun.Parça revizyonunu, kalıbı, kafa düzenlemesini, boşluk veya çıkış sayısını ve kurulu her seçeneği tanımlayın.
- Formülasyonu kaydedin.Reçine kalitesini, tedarikçisini, renk paketini, katkı maddelerini ve yeniden öğütme kuralını listeleyin. Mümkünse bilinen bir partiden yeterli malzemeyi saklayın.
- Kurulumu doğrulayın.Namlu ve kafa sıcaklıklarını, atış ayarlarını, profil dosyasını, üfleme koşullarını, soğutma suyu koşullarını ve otomasyon durumunu kaydedin.
- Kararlı çalışmaya ulaşın.Kabul edilebilir ilk kısmı seçmeyin. Performansı ölçmeden önce stabilizasyon kuralları ve örnek pencere üzerinde anlaşın.
- Kütle dengesini ölçün.Bitmiş parçayı, flaşı ve diğer trimi tartın. Belirtilen akümülatör düzenlemesine göre brüt parison kütlesini doğrulayın.
- Ürün kalitesini inceleyin.Duvar kalınlığı, boyutları, ağırlığı, sızıntı performansı ve görünür kusurlar için onaylanmış yerleri ve yöntemleri kullanın.
- Kabul edilen çıktıyı sayın.Kararlaştırılan süre boyunca toplam döngüleri, brüt parçaları, reddedilenleri ve durakları rapor edin. Kuru çevrimi ayrı bir kayıt olarak saklayın.
- Yardımcı programları ölçün.Tanımlanan sınırlarda voltajı, gücü, basınçlı hava basıncını ve akışını, soğutma suyu sıcaklığını, basıncını ve akışını kaydedin.
- Tekrarlanabilirliğe meydan okuyun.Yalnızca seçilen tek bir parça üzerinde değil, numune penceresindeki atış kütlesini, parison konumunu ve ürün ölçümlerini kontrol edin.
- Sapmaları kapatın.Başarısız olan her öğeye, sevkıyat onayından önce bir sahip, eylem, kanıt gereksinimi ve son tarih verin.
İmzalı özet ile ham okumaları saklayın. Fotoğraflar numunenin kimliğini ve ölçüm yerini göstermelidir. Tarif dosyaları, alarmlar ve sapma notları kanıtların bir parçasıdır.şişirme makinesi FAT kılavuzudaha kapsamlı bir kabul çerçevesi içerir.
Örnek seçiminin de bir kurala ihtiyacı vardır. Parçaları sırayla numaralandırın ve başarısız bir örneği daha iyi bir örnekle değiştirmeyin. Ayarlar değişirse yeni bir numune grubu başlatın ve değişiklik süresini kaydedin. Bu, sonucun izlenebilir olmasını sağlar. Aynı zamanda normal varyasyonu kasıtlı süreç gelişiminden ayırır.
Sevkiyat onayından önce test kaydını imzalı gereksinim matrisiyle karşılaştırın. Başarılı bir makine hareketi kontrolü, açık ürün kalitesinde bir öğeyi kapatamaz. Tamamlanamayan herhangi bir test, nedeni ve kararlaştırılan takip yöntemiyle birlikte görünür kalmalıdır.
Bir makine üreticisinin tasarlayabileceği bir RFQ hazırlayın
“120 litrelik bir şişirme makinesi” için belirsiz bir talep, belirsiz bir teklife davetiye çıkarıyor. Bunun yerine kompakt bir teknik paket gönderin. Mükemmel olmasına gerek yok ancak bilinen gereklilikleri açık kararlardan ayırmalıdır.
Boyutlandırılmış bir ürün çizimi veya 3D dosyayla başlayın. Boyunları, ek kısımları, kulpları veya kesimleri açıkladıklarında fotoğraf ekleyin. Hedef bitmiş ağırlığı belirtin ve kritik duvar alanlarını belirleyin. Malzeme kalitesini ve izin verilen yeniden taşlamayı belirtin. Kimyasal direnç veya düzenleyici test önemliyse tam standardı ve ürün durumunu belirtin.
Daha sonra üretimi tanımlayın. Saatlik veya günlük olarak kabul edilen parçaları, mevcut vardiyaları, planlı otomasyonu ve sonraki adımları verin. Projenin yeni bir kalıp içerip içermediğini belirtin. Eğer kalıp mevcut ise montaj çizimini, ağırlığını, kalınlığını, montaj ve servis bağlantılarını sağlayınız.
Tesis bilgileri elektrik beslemesini, frekansı, basınçlı hava kapasitesini, soğutma suyu koşullarını, net yüksekliği, erişim kapısını, vinç ve zemin verilerini içermelidir. Bu öğeleri makineyle karşılaştırmak için kurulumun tamamlanmasını beklemeyin. Büyük parçalı projeler, ekstrüzyon kadar kolay bir şekilde donanım ve ürün taşıma ile kısıtlanabilir.
Soruşturmayla birlikte ekleyin
Ürün ve kalıp çizimleri, reçine detayları, çıktı hedefi, kalite kriterleri, kullanım koşulları, yerleşim sınırları ve istenilen otomasyon kapsamı.
Teklifteki istek
Son kafa seçeneği, vida ve sürücü, kalıba uygunluk bildirimi, hizmet sınırları, düzen, kabul protokolü, sağlanan seçenekler ve teknik istisnalar.
Tamamlanmış bir gereksinim matrisi isteyin. Her satırda "uyumlu", "değişiklik gerekiyor" veya "dahil değil" ifadesi ve ardından teklife bir referans yazılmalıdır. Bunu denetlemek, e-postadaki dağınık ifadelerden daha kolaydır. Kinggle şunları sağlar:indirme alanıteknik belgeler veproje talep formuilk temas için.
KGB100B kısa listeye girdiğinde
Ürün geniş parça uygulama aralığına yaklaştığında ve mühendislik kontrolleri uyumlu olduğunda KGB100B daha yakından incelenmeyi hak ediyor. Ürün sayfasında uygulamalar olarak kimyasal variller, otomobil parçaları, trafik bariyerleri, şamandıralar, oyuncaklar ve mobilyalar belirtilmektedir. Bu liste amaçlanan alanı gösterir ancak belirli bir parçanın çalışacağının kanıtı değildir.
Güçlü bir kısa liste vakasının dört özelliği vardır. Kalıp, hareket ve hizmetler için alana uygundur. Brüt parison kütlesi, onaylanmış kafa seçeneğine uyuyor. Ekstrüzyon geri kazanımı, amaçlanan malzemeyle gerekli döngüyü destekler. Fabrika, üzerinde anlaşılan sınırlar dahilinde yardımcı hizmetler ve taşıma hizmetleri sağlayabilir.
Bu koşullardan biri başarısız olduğunda başka bir konfigürasyona geçin. Daha büyük bir akümülatör atış kütlesini çözebilir ancak kalıp genişliğini çözemez. Daha büyük bir merdane kalıp zarfını çözebilir ancak ekstrüzyonun geri kazanılmasını sağlayamaz. Parça platformun çalışma aralığından çok daha küçük olduğunda farklı bir makine boyutu daha ekonomik olabilir.
Veriler eksik olduğunda da duraklatın. Web sitesinin parantez içindeki başlık rakamları ve tutarsız hava akışı ünitesinin yazılı olarak açıklanması gerekiyor. Kuru çevrim numarası bir çıktı garantisini kapatamaz. Bunlar teknik bir anlaşmanın normal maddeleridir, tahmin edilecek nedenler değildir.
Satın alma kararı parça bazlı bir deneme planıyla sona ermelidir. Makine, kararlaştırılan oran ve fayda sınırında sağlam, kabul edilebilir parçalar üretebiliyorsa, model işe uygundur. Eğer bu kanıt eksikse, kısa liste geçici olarak kalacaktır.
Sık sorulan sorular
KGB100B 120L şişirme makinesi hangi ürünleri üretebilir?
Kinggle, KGB100B sayfasında kimyasal varilleri, otomobil parçalarını, trafik bariyerlerini, şamandıraları, oyuncakları ve mobilyaları listeliyor. Bunlar otomatik onaylar değil, uygulama referanslarıdır. Gerçek ürünün hala kalıp boyutu, brüt parison kütlesi, kelepçe talebi, malzeme, çıkarma yolu ve soğutma açısından kontrollere ihtiyacı vardır.
120 L, 120 L'nin altındaki her konteynerin sığacağı anlamına mı geliyor?
Hayır. Nominal kap hacmi yalnızca bir tarama değeridir. 120 L'nin altındaki bir parça yine de kalıp zarfını, öngörülen alan sınırını, akümülatör talebini veya mevcut çıkarma alanını aşabilir. Modele özel inceleme için ürün ve kalıp çizimlerini gönderin.
KGB100B 15 kg'lık bitmiş HDPE ürünü yapabilir mi?
Bu varsayımı halka açık tablodan yapmayın. Sayfada PE akümülatör ağırlığı referansı olarak 9(15) kg yayınlanıyor, görünüşe göre listelenen iki kafa kapasitesinin yanında. Brüt parison kütlesi, parçayı ve tüm flaş veya trimi içerir. Seçilen kafa, reçine ve kullanılabilir proses marjı Kinggle tarafından onaylanmalı ve bir denemeyle kanıtlanmalıdır.
Beklenen üretim çıktısı 320 adet/saat mi?
Hayır. Kinggle, kuru döngü olarak 320 adet/saati etiketler. Gerçek kabul edilen çıktı, ekstrüzyon, parison oluşumu, üfleme, soğutma, çıkarma, kırpma, reddetme ve durdurmaları içerir. Gerekli kabul edilen çıktıyı belirtin ve bunu üretim kalıbı ve malzemesiyle doğrulayın.
Enerji kullanımı nasıl karşılaştırılmalıdır?
Ürünle ilgili enerjiyi aynı kalıp, ürün, reçine, kalite kuralları ve test sınırı altında karşılaştırın. KGB100B sayfası, güç referansı olan ortalama enerji hattı olarak 52 ila 60 kW yayınlamaktadır. Sayfa değerini dönüştürmek yerine, kararlı üretim sırasında kabul edilen parça başına kWh/kg ve kWh'yi ölçün.
KGB100B teklifi için hangi bilgileri göndermeliyim?
Ürün çizimlerini ve fotoğraflarını, boyutlarını, bitmiş ağırlığını, duvar gerekliliklerini, malzeme kalitesini, yeniden bileme kuralını, kabul edilen çıktıyı, kalite testlerini, kalıp verilerini, kullanım koşullarını ve otomasyon ihtiyaçlarını gönderin. Bilinmeyen öğeleri açıkça işaretleyin. Bu, tedarikçiye kafayı, kalıp uyumunu ve deneme kapsamını onaylamak için yeterli bilgi sağlar.
Makineyi seçmeden önce parçanızı kontrol edin
Kinggle'a ürün çizimini, brüt ağırlık tahminini, reçineyi, kalıp verilerini, çıktı hedefini ve fabrika kullanım koşullarını gönderin. Ekip, KGB100B platformunun ve seçilen akümülatör konfigürasyonunun projeye uygun olup olmadığını inceleyebilir.
Ürüne uygunluk incelemesi talep edin